 German
 English
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese

Kurze Antwort:
Die CNC-Bearbeitung von Plexiglas (PMMA) ist praktikabel, aber wenig verzeihend, wenn Parameter abdriften. Das Material ist thermoplastisch: Hitze über etwa 160 °C erweicht die Schnittkante und erzeugt Schmelzperlen, Spannungsweißbruch und Mikrorisse. Sie benötigen niedrige Drehzahlen Hartmetall-Schaftfräser, Vorschübe unter 0.5 mm pro Zahn und eine starre Vakuum- oder mechanische Einspannung um Vibrationen aus der Spanzone herauszuhalten. Verpassen Sie eines davon, und das Teil ist ruiniert, bevor es die Vorrichtung verlässt. YPMFG bearbeitet Plexiglas-CNC-Bearbeitung Aufträge, bei denen Oberflächengüte und Toleranz die entscheidenden Spezifikationen sind.
Wenn Sie ein Acrylteil zur Bearbeitung senden, ist der befürchtete Fehler kein verfehltes Maß – es ist ein Haarriss oder eine verschmierte Kante, die erst nach dem Entformen sichtbar wird. Die folgenden Probleme sind vermeidbar, aber nur, wenn der Bediener oder der Dienstleister wiederholt mit Schnittparametern für Thermoplaste gearbeitet hat.
Inhaltsverzeichnis
Wie Plexiglas unter einer Spindel reagiert
Werkzeuge und Drehzahleinstellungen, die den Schnitt schützen
Spannen und Werkstückaufnahme für Acryl
Häufige Fehlerbilder und schnelle Lösungen
Fragen, die Käufer vor der Bestellung stellen
Den richtigen Bearbeitungspartner für Acrylteile wählen
Wie Plexiglas unter einer Spindel reagiert
Acryl ist kein nachsichtiges Material. Es hat eine niedrige Glasübergangsschwelle, sodass selbst eine geringe Wärmemenge in der Spanbildungszone das Material erweicht, bevor die Schneide durchtrennen kann. Einmal erweicht, zieht das Werkzeug, statt zu schneiden.
Das Ergebnis ist eine glänzende, verrundete Kante statt einer scharfen. Außerdem sehen Sie innere Spannungslinien, die vom Schnittpfad ausgehen und sich bei Handhabung oder Temperaturwechsel zu einem vollständigen Riss ausweiten können.
Bei einer Standardplatte von 5 mm (3/16 Zoll) hält eine Spindeldrehzahl unter 6,000 RPM und ein Vorschub unter 0.4 mm/Zahn die Spanbildungstemperatur in einem sicheren Bereich. Dickeres Material verträgt etwas höhere Vorschübe, aber die Regel bleibt gleich: Im Zweifel langsamer schneiden und das Werkzeug arbeiten lassen.
Werkzeuge und Drehzahleinstellungen, die den Schnitt schützen
Die obigen Werte decken den Bereich ab, den die meisten CNC-Zerspaner für PMMA nutzen. Je nach Plattendicke, Werkzeugdurchmesser und Maschinensteifigkeit treten Abweichungen auf; führen Sie daher vor einem vollständigen Produktionslauf immer einen Trockenlauf mit reduzierter Drehzahl durch. Die Schnitttiefe ist besonders kritisch: Bei 80 % oder 100 % des Werkzeugdurchmessers in Acryl entsteht genug seitliche Wärme, um das Teil zu verziehen, bevor der Schnitt beendet ist.
Spannen und Werkstückaufnahme für Acryl
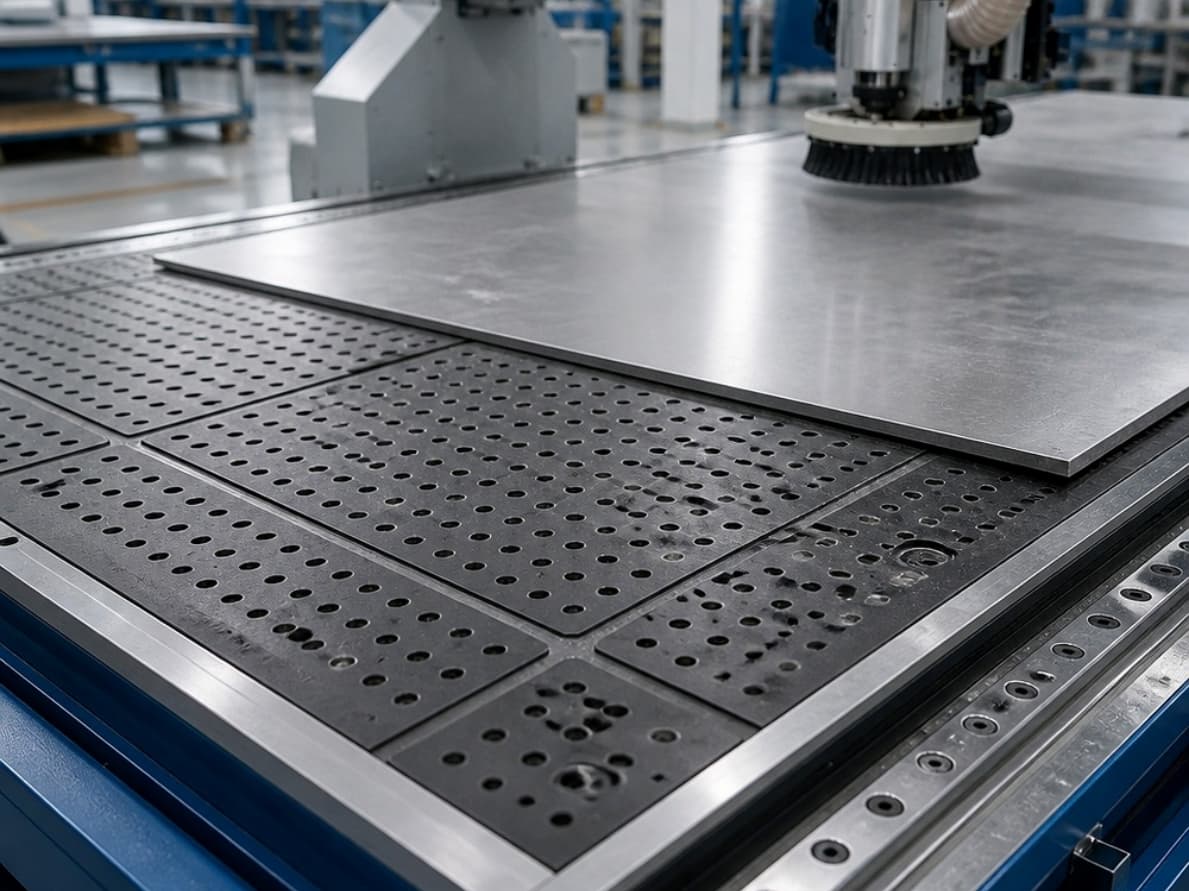
Acryl ist dünn und flexibel. Eine lockere Spannung lässt die Platte unter dem Werkzeug nachgeben, und diese Durchbiegung wird zur Spannungslinie, die sich später nicht mehr herausbearbeiten lässt.
Verwenden Sie für Plattenarbeiten Vakuumtische oder für Vollmaterial Weichbackenvorrichtungen mit Filz- oder Gummi-Zwischenlage. Spannen Sie Plexiglas niemals gegen blanke Stahlbacken—der Druckabdruck zeigt sich auf der Sichtfläche und lässt sich kaum entfernen, ohne die gesamte Oberfläche zu polieren.
Für Teile unter 6 mm Dicke genügt meist ein zweiachsig gespannter Schraubstock mit gepolsterten Backen. Dickeres Material auf einer 3-Achs-Maschine profitiert von einer Opferplatte, damit sich die Spannkraft nie auf das Teil selbst konzentriert.
Häufige Fehlerbilder und schnelle Lösungen
Schmelzen oder Verschmieren an der Schnittkante: Vorschub oder Drehzahl zu hoch für das Werkzeug. Drehzahl um 20 % reduzieren und Druckluftdruck erhöhen.
Haarrisse durch Spannmittel: Kraft konzentriert sich auf eine kleine Fläche. Mit Unterlagen verteilen oder auf Vakuum umstellen.
Weiße Spannungslinien nahe dem Schnitt: Innere Spannung aus einem vorherigen Umform- oder Schweißschritt. Die Platte vor der Bearbeitung bei 100–110 °C tempern.
Spananhaftung an den Nuten: Falsche Politur oder zu tiefer Schnitt. Verwenden Sie einen polierten 2-Nuten-Hartmetallfräser und bleiben Sie bei 50 % des Durchmessers als Tiefe.
Rattermarken durch Vibration: Spindel in einem Resonanzdrehzahlbereich. Drehzahl um 10–15 % verschieben und den Rundlauf des Werkzeugs unter 0.02 mm prüfen.
Treten zwei oder mehr davon gemeinsam auf, ist die Ursache fast immer eine Parameterfehlpaarung und nicht ein Werkzeugdefekt. Prüfen Sie das gesamte Setup erneut, bevor Sie die Maschine verantwortlich machen.
Fragen, die Käufer vor der Bestellung stellen
Kann eine Standard-3-Achs-CNC Plexiglas bearbeiten, oder brauche ich einen Laser?
Für die meisten Teilegeometrien mit Bohrungen, Nuten und Taschen ist eine 3-Achs-CNC mit passender Werkzeugausstattung ausreichend. Laserschneiden eignet sich für flache 2-D-Konturen, kann aber keine durchgehenden Merkmale oder 3-D-Konturen erzeugen.
Welche Toleranz kann ich bei einem 10 mm dicken Acrylteil realistisch erwarten?
Bei stabilem Setup und korrekter Werkzeugausstattung sind ±0.1 mm an unkritischen Kanten typisch. Kritische Bohrungen benötigen eventuell eine Nachbearbeitung mit der Reibahle oder einen Schlichtgang mit engerer Passung.
Sieht die gefräste Oberfläche wie die Rohplatte aus?
Nein. Die gefräste Fläche zeigt feine Werkzeugspuren. Wenn Sie eine Hochglanzoberfläche benötigen, planen Sie einen Nachbearbeitungsschritt ein, etwa Nassschleifen bis Körnung 2000 oder einen kontrollierten Flammgang.
Was sollte ich senden, bevor ich ein Angebot anfrage?
Senden Sie Ihre 3D-Datei oder 2-D-Zeichnung mit Dicke, Materialgüte (gegossen vs. extrudiert), Toleranzangaben und Anforderung an die Oberflächengüte. YPMFG markiert jede Geometrie, die das Material während des Schnitts beansprucht, und schlägt Parameteränderungen vor, bevor Sie sich festlegen.
Macht es für die CNC-Bearbeitung einen Unterschied, ob Acryl extrudiert oder gegossen ist?
Ja. Gegossenes Acryl hat eine bessere Wärmebeständigkeit und geringere innere Spannung. Extrudierte Platten sind günstiger, reißen aber an den Werkzeugeintrittspunkten leichter. Für bearbeitete Teile ist gegossenes Material die sicherere Standardwahl.
Den richtigen Bearbeitungspartner für Acrylteile wählen
Die wahren Kosten von Plexiglas-CNC-Teilen sind nicht das Material—es sind Ausschuss und Nacharbeit, die entstehen, wenn Parameter geraten statt ausgelegt werden. Ein Dienstleister, der Acryl genauso behandelt wie Aluminium, liefert Teile, die fertig aussehen, aber im Einsatz unter thermischer oder mechanischer Last versagen.
Wenn Sie einen Lieferanten bewerten, fragen Sie gezielt, ob er ein Parameterprotokoll je Material und Dicke führt, ob er vor einer vollständigen Charge einen Probenschnitt zeigen kann und wie seine Richtlinie zum Spannungsarmglühen gegossener Platten vor dem Schneiden aussieht.
Sie können Ihre Zeichnung oder 3D-Datei senden an YPMFG für eine schnelle technische Prüfung, Parameterempfehlung und ein Angebot. Für einen Erstmuster-Schnitt ist keine Mindestbestellmenge erforderlich.






