 Spanish
 English
 German
 Russian
 Japanese
 Korean
 French
 Italian
 Portuguese

Respuesta rápida:
El mecanizado CNC de plexiglás (PMMA) es práctico pero implacable cuando los parámetros se desvían. El material es termoplástico: el calor por encima de unos 160 °C reblandece el borde de corte y produce gotas de fusión, blanqueamiento por tensiones y microfisuras. Necesita bajas rpm fresas de carburo, avances inferiores a 0,5 mm por diente y una sujeción rígida por vacío o mecánica para mantener la vibración fuera de la zona de corte. Si falla en cualquiera de estos puntos, la pieza se arruina antes de salir del dispositivo de sujeción. YPMFG Manijas mecanizado CNC de plexiglás trabajos en los que el acabado superficial y la tolerancia son las especificaciones decisivas.
Si va a enviar una pieza de acrílico para mecanizar, el fallo que teme no es una cota fuera de medida, sino una fisura capilar o un borde embadurnado que solo aparece después del desmoldeo. Los problemas siguientes son evitables, pero solo cuando el operario o el servicio ha trabajado con parámetros de corte para termoplásticos de forma reiterada.
Índice
Cómo se comporta el plexiglás bajo el husillo
Utillaje y ajustes de velocidad que protegen el corte
Sujeción y fijación para acrílico
Modos de fallo comunes y soluciones rápidas
Preguntas que hacen los compradores antes de pedir
Cómo elegir un socio de mecanizado para piezas de acrílico
Cómo se comporta el plexiglás bajo el husillo
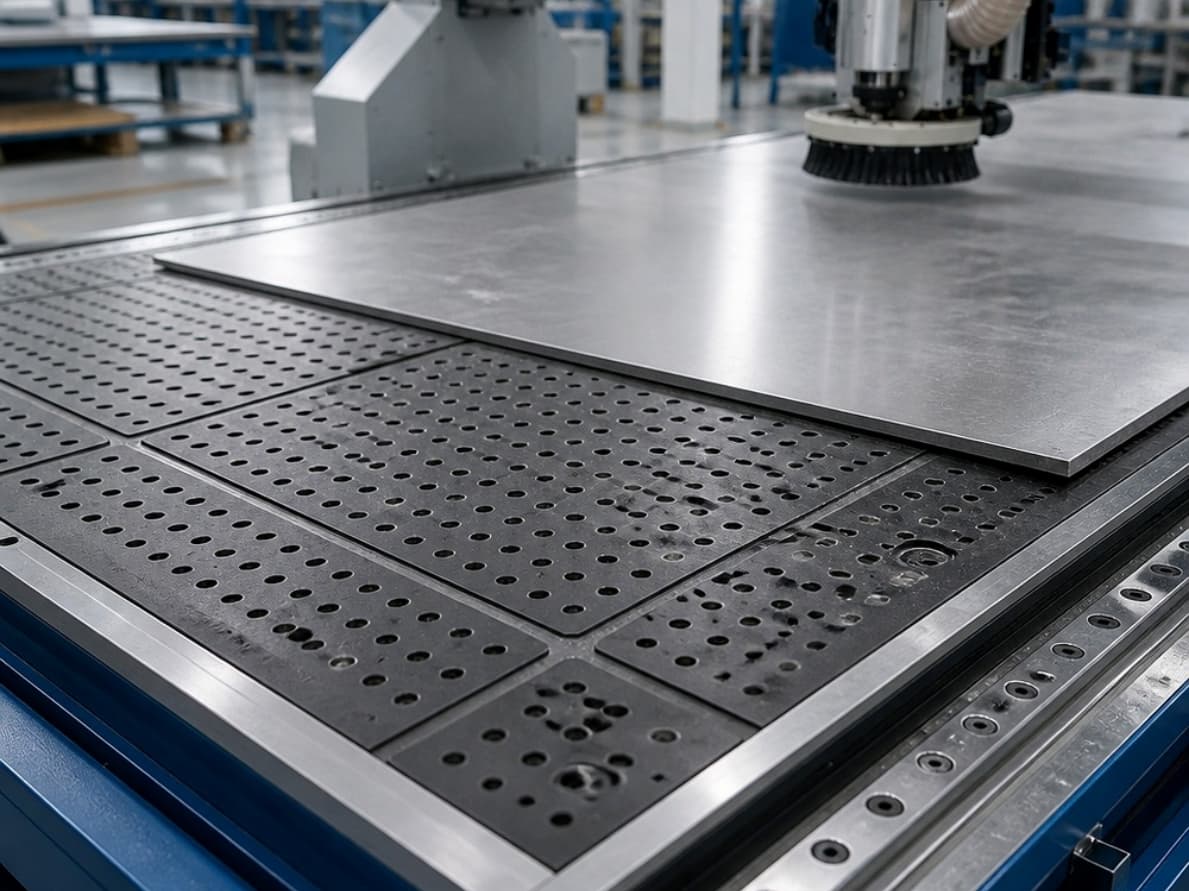
El acrílico no es un material indulgente. Tiene un umbral bajo de transición vítrea, así que incluso una pequeña cantidad de calor en la zona de corte reblandece el material antes de que el filo pueda cortarlo. Una vez reblandecido, la herramienta arrastra en lugar de cortar.
El resultado es un borde redondeado y brillante en lugar de un borde limpio. También verá líneas de tensión internas que irradian desde la trayectoria de corte y que pueden propagarse hasta convertirse en una fisura completa durante la manipulación o los ciclos térmicos.
Para una chapa estándar de 5 mm (3/16 de pulgada), mantener el husillo por debajo de 6000 RPM y el avance por debajo de 0,4 mm/diente mantiene la temperatura de la viruta en un rango seguro. El material más grueso puede tolerar avances algo mayores, pero la regla no cambia: en caso de duda, corte más despacio y deje que la herramienta haga el trabajo.
Herramientas y ajustes de velocidad que protegen el corte
Los valores anteriores cubren el rango que la mayoría de operarios de mecanizado CNC utiliza para el PMMA. Verá variaciones según el espesor de la chapa, el diámetro de la herramienta y la rigidez de la máquina, así que haga siempre una pasada en seco a velocidad reducida antes de una pasada de producción completa. La profundidad de corte es especialmente crítica: trabajar al 80 % o al 100 % del diámetro de la herramienta en acrílico generará suficiente calor lateral para deformar la pieza antes de terminar el corte.
Sujeción y fijación para acrílico
El acrílico es fino y flexible. Una brida floja deja que la chapa se flexione bajo la herramienta, y esa flexión se convierte en una línea de tensión que ya no podrá eliminar con mecanizado.
Utilice mesas de vacío para trabajos con chapa, o dispositivos de mordazas blandas con interfaz de fieltro o goma para bloques macizos. No sujete nunca el plexiglás contra mordazas de acero desnudo: la marca de presión se verá en la cara acabada y es casi imposible de eliminar sin pulir toda la superficie.
Para piezas de menos de 6 mm de espesor, un tornillo de banco de dos ejes con caras acolchadas suele ser suficiente. El material más grueso en una máquina de 3 ejes se beneficia de una placa de respaldo sacrificable, de modo que la fuerza de sujeción nunca se concentre en la propia pieza.
Modos de fallo comunes y soluciones rápidas
Fusión o embadurnado en el borde de corte: Avance o RPM demasiado altos para la herramienta. Reduzca la velocidad un 20 % y aumente la presión del chorro de aire.
Fisuración capilar por las bridas: Fuerza concentrada en un área pequeña. Redistribúyala con almohadillas o pase al vacío.
Líneas de tensión blancas cerca del corte: Tensión interna de un paso previo de conformado o soldadura. Recueza la chapa a 100–110 °C antes del mecanizado.
Adhesión de virutas a los canales: Pulido incorrecto o corte demasiado profundo. Use una fresa de carburo pulida de 2 canales y manténgase dentro del 50 % del diámetro de profundidad.
Marcas de chatter por vibración: Husillo en una banda de RPM resonante. Desplace la velocidad un 10–15 % y verifique que la excentricidad de la herramienta sea inferior a 0,02 mm.
Si aparecen dos o más de estos problemas juntos, la causa raíz casi siempre es un desajuste de parámetros y no un defecto de la herramienta. Vuelva a revisar toda la configuración antes de culpar a la máquina.
Preguntas que hacen los compradores antes de pedir
¿Puede un CNC estándar de 3 ejes mecanizar plexiglás o necesito un láser?
Para la mayoría de geometrías con taladros, ranuras y cavidades, un CNC de 3 ejes con las herramientas adecuadas es suficiente. El corte por láser sirve para contornos planos en 2D, pero no puede producir características pasantes ni contornos en 3D.
¿Qué tolerancia puedo esperar realmente en una pieza de acrílico de 10 mm de espesor?
Con una configuración estable y las herramientas correctas, ±0,1 mm es lo típico en bordes no críticos. Los taladros críticos pueden necesitar un escariado secundario o una pasada de acabado más ajustada.
¿Tendrá la superficie fresada el aspecto de la chapa en bruto?
No. La cara fresada muestra marcas finas de herramienta. Si necesita un acabado brillante, planifique un paso posterior como lijado al agua hasta grano 2000 o una pasada de llama controlada.
¿Qué debo enviar antes de solicitar un presupuesto?
Envíe su archivo 3D o plano 2D con el espesor, el grado del material (fundido o extruido), las tolerancias indicadas y el requisito de acabado superficial. YPMFG señalará cualquier geometría que someta el material a tensiones durante el corte y sugerirá cambios de parámetros antes de que confirme.
¿Importa si el acrílico es extruido o fundido para el mecanizado CNC?
Sí. El acrílico fundido tiene mejor resistencia térmica y menor tensión interna. La chapa extruida es más barata, pero se agrieta con más facilidad en los puntos de entrada de la herramienta. Para piezas mecanizadas, el fundido es la opción más segura por defecto.
Cómo elegir un socio de mecanizado para piezas de acrílico
El verdadero coste de las piezas de plexiglás mecanizadas por CNC no es el material, sino el desperdicio y el retrabajo que se producen cuando los parámetros se adivinan en lugar de diseñarse. Un servicio que trate el acrílico igual que el aluminio producirá piezas que parecen acabadas, pero que fallan en servicio bajo carga térmica o mecánica.
Cuando evalúe a un proveedor, pregunte específicamente si mantiene un registro de parámetros por material y espesor, si puede mostrar un corte de prueba antes de un lote completo y cuál es su política sobre el alivio de tensiones de la chapa fundida antes de cortar.
Puede enviar su plano o archivo 3D a YPMFG para una revisión de ingeniería rápida, una recomendación de parámetros y un presupuesto. No se exige pedido mínimo para un corte de muestra de primera pieza.






