
 Italian
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Portuguese
Risposta breve:
La lavorazione CNC del plexiglass (PMMA) è pratica ma non perdona eventuali variazioni dei parametri. Il materiale è termoplastico: il calore superiore a circa 160 °C ammorbidisce il bordo di taglio, causando la formazione di perline di fusione, sbiancamento da sollecitazione e microfessurazioni. È necessario utilizzare un numero di giri basso fresette in carburo, avanzamenti inferiori a 0,5 mm per dente e rigido serraggio a vuoto o meccanico per evitare che le vibrazioni raggiungano la zona del chip. Se si trascura anche solo uno di questi passaggi, il pezzo è rovinato prima ancora di lasciare il dispositivo di fissaggio. YPMFG maniglie Lavorazione CNC del plexiglass lavori in cui la finitura superficiale e la tolleranza sono caratteristiche determinanti.
Se si invia un pezzo in acrilico da lavorare, il problema che si teme non è un errore di misura, bensì una crepa sottilissima o un bordo sfregato che si nota solo dopo lo sformatura. I problemi elencati di seguito sono prevenibili, ma solo se l’operatore o il servizio ha già lavorato con parametri di taglio dei materiali termoplastici in modo ricorrente.
Indice
Come si comporta il plexiglass sotto un mandrino
Attrezzature e impostazioni di velocità che proteggono il taglio
Sistemi di serraggio e fissaggio per l'acrilico
Modalità di guasto più comuni e soluzioni rapide
Domande che gli acquirenti pongono prima di effettuare un ordine
Scegliere un partner per la lavorazione meccanica di componenti in acrilico
Come si comporta il plexiglass sotto un mandrino
L'acrilico non è un materiale che perdona. Ha una bassa temperatura di transizione vetrosa, quindi anche una minima quantità di calore nella zona di truciolatura ammorbidisce il materiale prima che la scanalatura riesca a tagliarlo. Una volta ammorbidito, l'utensile striscia invece di tagliare.
Il risultato è un bordo lucido e arrotondato anziché ben definito. Si noteranno inoltre delle linee di tensione interne che si irradiano dal percorso di taglio, le quali possono trasformarsi in una crepa completa durante la movimentazione o i cicli termici.
Per una lamiera standard da 5 mm (3/16 di pollice), mantenendo il mandrino al di sotto dei 6.000 giri/min e l’avanzamento inferiore a 0,4 mm/dente, la temperatura dei trucioli rimane entro un intervallo di sicurezza. I materiali più spessi possono tollerare avanzamenti leggermente superiori, ma la regola rimane la stessa: in caso di dubbio, tagliare più lentamente e lasciare che sia l’utensile a fare il lavoro.
Impostazioni degli utensili e della velocità che garantiscono un taglio sicuro
I valori sopra indicati coprono la gamma più Operatori CNC Da utilizzare con il PMMA. Si noteranno variazioni a seconda dello spessore della lastra, del diametro dell’utensile e della rigidità della macchina; pertanto, eseguire sempre una prova a vuoto a velocità ridotta prima di un ciclo di produzione completo. La profondità di taglio è particolarmente critica: lavorare a 80 % o 100 % del diametro dell’utensile nell’acrilico genererà un calore laterale sufficiente a deformare il pezzo prima che il taglio sia terminato.
Sistemi di serraggio e fissaggio per l'acrilico
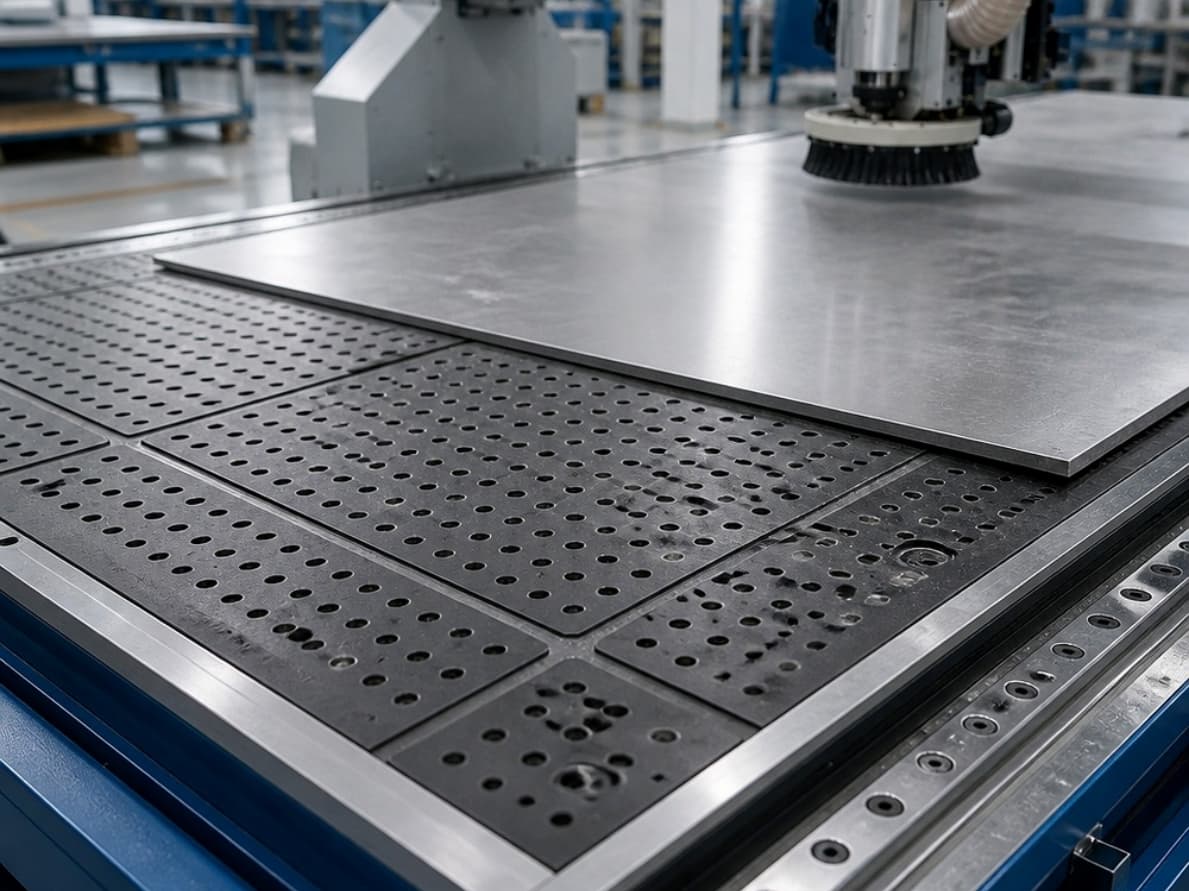
L'acrilico è sottile e flessibile. Se il morsetto non è ben serrato, il foglio si flette sotto l'utensile e tale flessione crea una linea di sollecitazione che in seguito non sarà possibile eliminare con la lavorazione.
Utilizzare tavoli a vuoto per lavorare le lastre, oppure dispositivi di fissaggio con ganasce morbide e rivestimento in feltro o gomma per i blocchi solidi. Non fissare mai il plexiglass contro ganasce in acciaio nudo: il segno lasciato dalla pressione risulterà visibile sulla superficie finita ed è quasi impossibile da rimuovere senza lucidare l’intera superficie.
Per i pezzi di spessore inferiore a 6 mm, è solitamente sufficiente una morsa a due assi con superfici di serraggio imbottite. Nel caso di pezzi più spessi lavorati su una macchina a 3 assi, è consigliabile utilizzare una piastra di supporto sacrificabile, in modo che la forza di serraggio non si concentri mai sul pezzo stesso.
Modalità di guasto più comuni e soluzioni rapide
Scioglimento o sbavature sul bordo di taglio: Avanzamento o numero di giri troppo elevati per l'utensile. Ridurre la velocità di ritorno di 20 % e aumentare la pressione del getto d'aria.
Fessurazioni capillari causate dai morsetti: La forza è concentrata su un'area ristretta. Ridistribuirla con dei cuscinetti oppure passare all'aspirazione.
Linee bianche di tensione in prossimità del taglio: Tensioni interne derivanti da una precedente fase di formatura o saldatura. Ricottura della lamiera a 100–110 °C prima della lavorazione.
Adesione del chip alle scanalature: Lucidatura errata o taglio troppo profondo. Utilizzare una fresa in carburo a 2 taglienti lucidata e mantenere la profondità entro i 50 % del diametro.
Segni da vibrazione: Far girare il mandrino in una fascia di giri risonante. Modificare la velocità di 10–15 % e verificare che l'eccentricità dell'utensile sia inferiore a 0,02 mm.
Se si verificano contemporaneamente due o più di questi fenomeni, la causa principale è quasi sempre una mancata corrispondenza dei parametri piuttosto che un difetto dell'attrezzo. Ricontrolla l'intera configurazione prima di dare la colpa alla macchina.
Domande che gli acquirenti pongono prima di effettuare un ordine
Un CNC standard a 3 assi è in grado di lavorare il plexiglass, oppure è necessario un laser?
Per la maggior parte dei pezzi con fori, asole e cavità, è sufficiente un CNC a 3 assi dotato di utensili adeguati. Il taglio laser è adatto ai contorni piatti bidimensionali, ma non consente di realizzare elementi che attraversano lo spessore del pezzo né contorni tridimensionali.
Quale tolleranza posso realisticamente aspettarmi su un pezzo in acrilico dello spessore di 10 mm?
Con una configurazione stabile e utensili adeguati, la tolleranza tipica sui bordi non critici è di ±0,1 mm. I fori critici potrebbero richiedere una seconda alesatura o una passata di finitura con accoppiamento più stretto.
La superficie fresata avrà lo stesso aspetto della lamiera grezza?
No. La superficie fresata presenta sottili segni di lavorazione. Se si desidera una finitura lucida, è necessario prevedere una fase successiva, come la levigatura a umido con grana 2000 o un passaggio controllato con fiamma.
Cosa devo inviare prima di richiedere un preventivo?
Inviateci il vostro file 3D o il disegno 2D indicando lo spessore, il tipo di materiale (fuso o estruso), le tolleranze e i requisiti relativi alla finitura superficiale. YPMFG segnalerà qualsiasi geometria che sottoponga il materiale a sollecitazioni durante il taglio e suggerirà modifiche ai parametri prima di confermare l'operazione.
Nella lavorazione CNC, c'è differenza tra l'acrilico estruso e quello colato?
Sì. L'acrilico colato presenta una migliore resistenza termica e una minore tensione interna. La lastra estrusa è più economica, ma si incrina più facilmente nei punti di contatto con gli utensili. Per i pezzi lavorati, l'acrilico colato è la scelta predefinita più sicura.
Scegliere un partner per la lavorazione meccanica di componenti in acrilico
Il costo reale di parti in plexiglass lavorate con CNC Il problema non è il materiale, ma gli scarti e le rilavorazioni che si verificano quando i parametri vengono stabiliti a occhio anziché progettati con precisione. Un servizio che tratta l’acrilico allo stesso modo dell’alluminio produrrà pezzi che sembrano rifiniti ma che si guastano durante l’uso se sottoposti a sollecitazioni termiche o meccaniche.
Quando valutate un fornitore, chiedete specificatamente se tiene un registro dei parametri per ogni materiale e spessore, se è in grado di mostrare un campione di taglio prima della produzione dell’intero lotto e qual è la sua politica in merito alla distensione termica delle lastre fuse prima del taglio.
Puoi inviare il tuo disegno o il tuo file 3D a YPMFG per una rapida valutazione tecnica, consigli sui parametri e un preventivo. Non è richiesto alcun ordine minimo per il taglio di un campione di primo articolo.






