 Portuguese
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian

Resposta rápida:
A usinagem CNC de acrílico (PMMA) é prática, mas implacável quando os parâmetros se desviam. O material é termoplástico: calor acima de aproximadamente 160 °C amolece a borda de corte, produzindo rebarbas de fusão, esbranquiçamento por tensão e microfissuras. Você precisa de baixa rotação fresas de topo de metal duro, avanços abaixo de 0,5 mm por dente, e fixação a vácuo ou mecânica rígida para manter a vibração fora da zona de corte. Se você errar qualquer um desses pontos, a peça é arruinada antes mesmo de sair do dispositivo de fixação. YPMFG atende usinagem CNC de acrílico trabalhos em que o acabamento superficial e a tolerância são as especificações decisivas.
Se você está enviando uma peça de acrílico para usinagem, a falha que você teme não é uma dimensão fora do especificado — é uma trinca capilar ou uma borda arrastada que só aparece depois da desmoldagem. Os problemas abaixo são evitáveis, mas somente quando o operador ou o prestador de serviço já trabalhou com parâmetros de corte para termoplásticos de forma recorrente.
Índice
Como o acrílico se comporta sob o fuso
Ferramentas e configurações de velocidade que protegem o corte
Fixação e dispositivos de trabalho para acrílico
Modos de falha comuns e correções rápidas
Perguntas que os compradores fazem antes de encomendar
Como escolher um parceiro de usinagem para peças de acrílico
Como o acrílico se comporta sob o fuso
O acrílico não é um material tolerante. Ele tem um baixo limite de transição vítrea, então mesmo uma pequena quantidade de calor na zona de corte amolece o material antes que a aresta consiga cortá-lo. Depois de amolecido, a ferramenta arrasta em vez de cortar.
O resultado é uma borda brilhante e arredondada em vez de uma borda nítida. Você também verá linhas de tensão interna irradiando do caminho de corte, que podem se propagar para uma trinca completa durante o manuseio ou ciclos térmicos.
Para chapas padrão de 5 mm (3/16 de polegada), manter o fuso abaixo de 6.000 RPM e o avanço abaixo de 0,4 mm/dente mantém a temperatura de corte em uma faixa segura. Material mais espesso pode tolerar avanços ligeiramente maiores, mas a regra continua a mesma: em caso de dúvida, corte mais devagar e deixe a ferramenta fazer o trabalho.
Ferramentas e configurações de velocidade que protegem o corte
Os valores acima cobrem a faixa que a maioria dos operadores de usinagem CNC usa para PMMA. Você verá variação dependendo da espessura da chapa, do diâmetro da ferramenta e da rigidez da máquina, então sempre faça um teste a seco em velocidade reduzida antes de uma passada de produção completa. A profundidade de corte é especialmente crítica: usinar a 80 % ou 100 % do diâmetro da ferramenta em acrílico gerará calor lateral suficiente para deformar a peça antes de o corte terminar.
Fixação e dispositivos de trabalho para acrílico
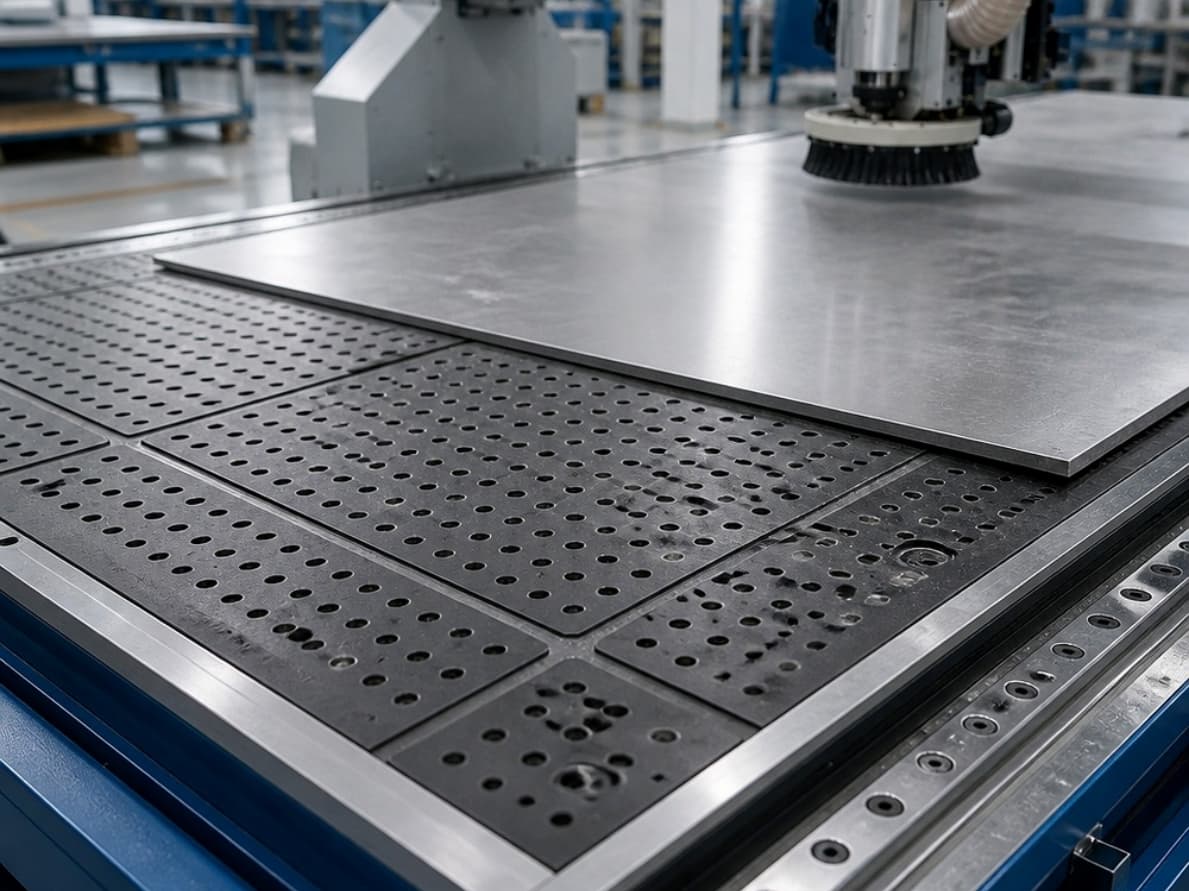
O acrílico é fino e flexível. Uma fixação frouxa deixa a chapa flexionar sob a ferramenta, e essa flexão se torna uma linha de tensão que você não consegue remover depois na usinagem.
Use mesas de vácuo para trabalho em chapas, ou dispositivos de fixação com castanhas macias e interface de feltro ou borracha para blocos maciços. Nunca fixe o acrílico contra castanhas de aço nu — a marca de pressão aparecerá na face acabada e é quase impossível de remover sem polir toda a superfície.
Para peças com menos de 6 mm de espessura, uma morsa de duas faces com faces acolchoadas geralmente é suficiente. Material mais espesso em uma máquina de 3 eixos se beneficia de uma placa de sacrifício de apoio, para que a força de fixação nunca se concentre na própria peça.
Modos de falha comuns e correções rápidas
Fusão ou arraste na borda de corte: Avanço ou RPM muito altos para a ferramenta. Reduza a velocidade em 20 % e aumente a pressão do jato de ar.
Trincas capilares causadas pela fixação: Força concentrada em uma pequena área. Redistribua com acolchoamentos ou mude para vácuo.
Linhas de tensão brancas próximas ao corte: Tensão interna de uma etapa anterior de conformação ou soldagem. Recoza a chapa a 100–110 °C antes da usinagem.
Aderência de cavacos nos canais: Polimento errado ou corte muito profundo. Use metal duro polido de 2 canais e mantenha-se dentro de 50 % do diâmetro de profundidade.
Marcas de vibração (chatter): Fuso em uma faixa de RPM ressonante. Desloque a velocidade em 10–15 % e verifique se a excentricidade da ferramenta está abaixo de 0,02 mm.
Se dois ou mais desses aparecem juntos, a causa raiz é quase sempre uma incompatibilidade de parâmetros e não um defeito da ferramenta. Verifique novamente toda a configuração antes de culpar a máquina.
Perguntas que os compradores fazem antes de encomendar
Um CNC padrão de 3 eixos consegue usinar acrílico, ou eu preciso de um laser?
Para a maioria das geometrias de peças com furos, rasgos e bolsões, um CNC de 3 eixos com ferramental adequado é suficiente. O corte a laser é adequado para contornos planos 2-D, mas não consegue produzir recursos ao longo da espessura ou contornos 3-D.
Que tolerância posso realisticamente esperar em uma peça de acrílico de 10 mm de espessura?
Com uma configuração estável e ferramental correto, ±0,1 mm é típico em bordas não críticas. Furos críticos podem precisar de um alargamento secundário ou de uma passada de acabamento com ajuste mais apertado.
A superfície fresada ficará igual à chapa bruta?
Não. A face fresada mostra marcas finas da ferramenta. Se você precisa de acabamento brilhante, planeje uma etapa posterior, como lixamento úmido até 2000 ou uma passagem controlada de chama.
O que devo enviar antes de solicitar um orçamento?
Envie seu arquivo 3D ou desenho 2-D com espessura, grau do material (fundido vs. extrudado), indicações de tolerância e requisito de acabamento superficial. YPMFG sinalizará qualquer geometria que tensiona o material durante o corte e sugerirá mudanças de parâmetros antes de você se comprometer.
Acrílico extrudado vs. fundido importa para o trabalho em CNC?
Sim. O acrílico fundido tem melhor resistência térmica e menor tensão interna. A chapa extrudada é mais barata, mas trinca mais facilmente nos pontos de entrada da ferramenta. Para peças usinadas, o fundido é a opção padrão mais segura.
Como escolher um parceiro de usinagem para peças de acrílico
O custo real da usinagem CNC de peças de acrílico não é o material — é o refugo e o retrabalho que acontecem quando os parâmetros são adivinhados em vez de projetados. Um serviço que trata o acrílico da mesma forma que trata o alumínio produzirá peças que parecem acabadas, mas falham em serviço sob carga térmica ou mecânica.
Ao avaliar um fornecedor, pergunte especificamente se ele mantém um registro de parâmetros por material e espessura, se pode mostrar um corte de teste antes de um lote completo e qual é sua política de alívio de tensões da chapa fundida antes do corte.
Você pode enviar seu desenho ou arquivo 3D para YPMFG para uma revisão rápida de engenharia, recomendação de parâmetros e orçamento. Não há pedido mínimo exigido para um corte de amostra de primeira peça.






