
 German
 English
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese
Kurze Antwort:
Präzisions-CNC-Bearbeitung von Aluminium Bei der Fertigung von Bauteilen werden in der Regel Toleranzen von ±0,01 mm bis ±0,05 mm erreicht, abhängig von der Bauteilgeometrie und der Produktionsmenge. Die gängigsten Legierungen sind 6061-T6, 7075-T6 und 5052-H32. Die Stückkosten variieren stark je nach Komplexität des Teils, Legierung, Oberflächenbeschaffenheit und Losgröße. Bevor Sie Ihre Zeichnung an einen Lieferanten senden, sollten Sie die Legierungssorte, die Toleranzklasse, die Oberflächenbeschaffenheit und die Losgröße bestätigen. Allein diese vier Faktoren können zu Abweichungen von 30–80% im Angebot führen. Wenn Ihre Anwendung strukturelle, thermische oder chemische Belastungen beinhaltet, sollten Sie die Legierung und den Härtegrad vor der endgültigen Auftragserteilung mit Ihrem Ingenieur abklären.
Bestellungen durch Beschaffungsteams Aluminiumlegierungssorten Bei CNC-Teilen stehen Auftraggeber oft vor dem gleichen Problem: Sie wissen zwar, welche funktionalen Anforderungen erfüllt werden müssen, verfügen jedoch nicht über die bearbeitungsspezifischen Parameter, um einen Lieferanten präzise zu beauftragen. Toleranzklasse, Oberflächengüte und Werkstoffauswahl sind die Bereiche, in denen die meisten Fehler bei der Spezifikation auftreten. Die Folge sind Nacharbeiten, Verzögerungen im Zeitplan oder Teile, die zwar die Maßprüfung bestehen, im Einsatz jedoch versagen.
Warum Aluminium der Standard für Präzisions-CNC-Bearbeitung ist
Aluminium ist der am häufigsten nachgefragte Werkstoff in CNC-Toleranzvorgaben aus drei praktischen Gründen. Es lässt sich mit höheren Spindeldrehzahlen bearbeiten als Stahl, was die Zykluszeit verkürzt und den Werkzeugverschleiß verringert. Die Dichte beträgt etwa ein Drittel der von Stahl, sodass die Fertigteile leichter sind, ohne dass dabei die Steifigkeit in den meisten mechanischen Anwendungen beeinträchtigt wird. Die Korrosionsbeständigkeit verringert zudem bei vielen Anwendungen den Bedarf an einer nachträglichen Beschichtung Maßgefertigte CNC-Teile.
Allerdings ist „Aluminium“ kein einheitliches Material. Die Legierung und die Härte bestimmen die Streckgrenze, die Bearbeitbarkeit und ob das Bauteil nach Temperaturwechselbeanspruchung enge Toleranzen einhält. 6061-T6 deckt den breitesten Bereich allgemeiner Anwendungen ab. 7075-T6 wird gewählt, wenn eine höhere spezifische Festigkeit erforderlich ist, beispielsweise in der Luft- und Raumfahrt oder bei hochbelasteten Konstruktionselementen. 5052-H32 eignet sich für Bauteile, die maritimen oder chemischen Umgebungen ausgesetzt sind.
Toleranzen und Oberflächenbeschaffenheit: Was ist festzulegen?
Der häufigste Grund für Nacharbeiten ist die Angabe einer allgemeinen „Maschinenoberfläche“, ohne die tatsächliche Anforderungen an die Oberflächenbeschaffenheit. Bei einem Werkstück können sich eine Oberflächengüte von Ra 1,6 µm und eine von Ra 0,8 µm hinsichtlich der Bearbeitungszeit und der Werkzeugkosten um 20–40% unterscheiden.
Verwenden Sie diese Referenztabelle beim Verfassen Ihrer Zeichnungsangaben:
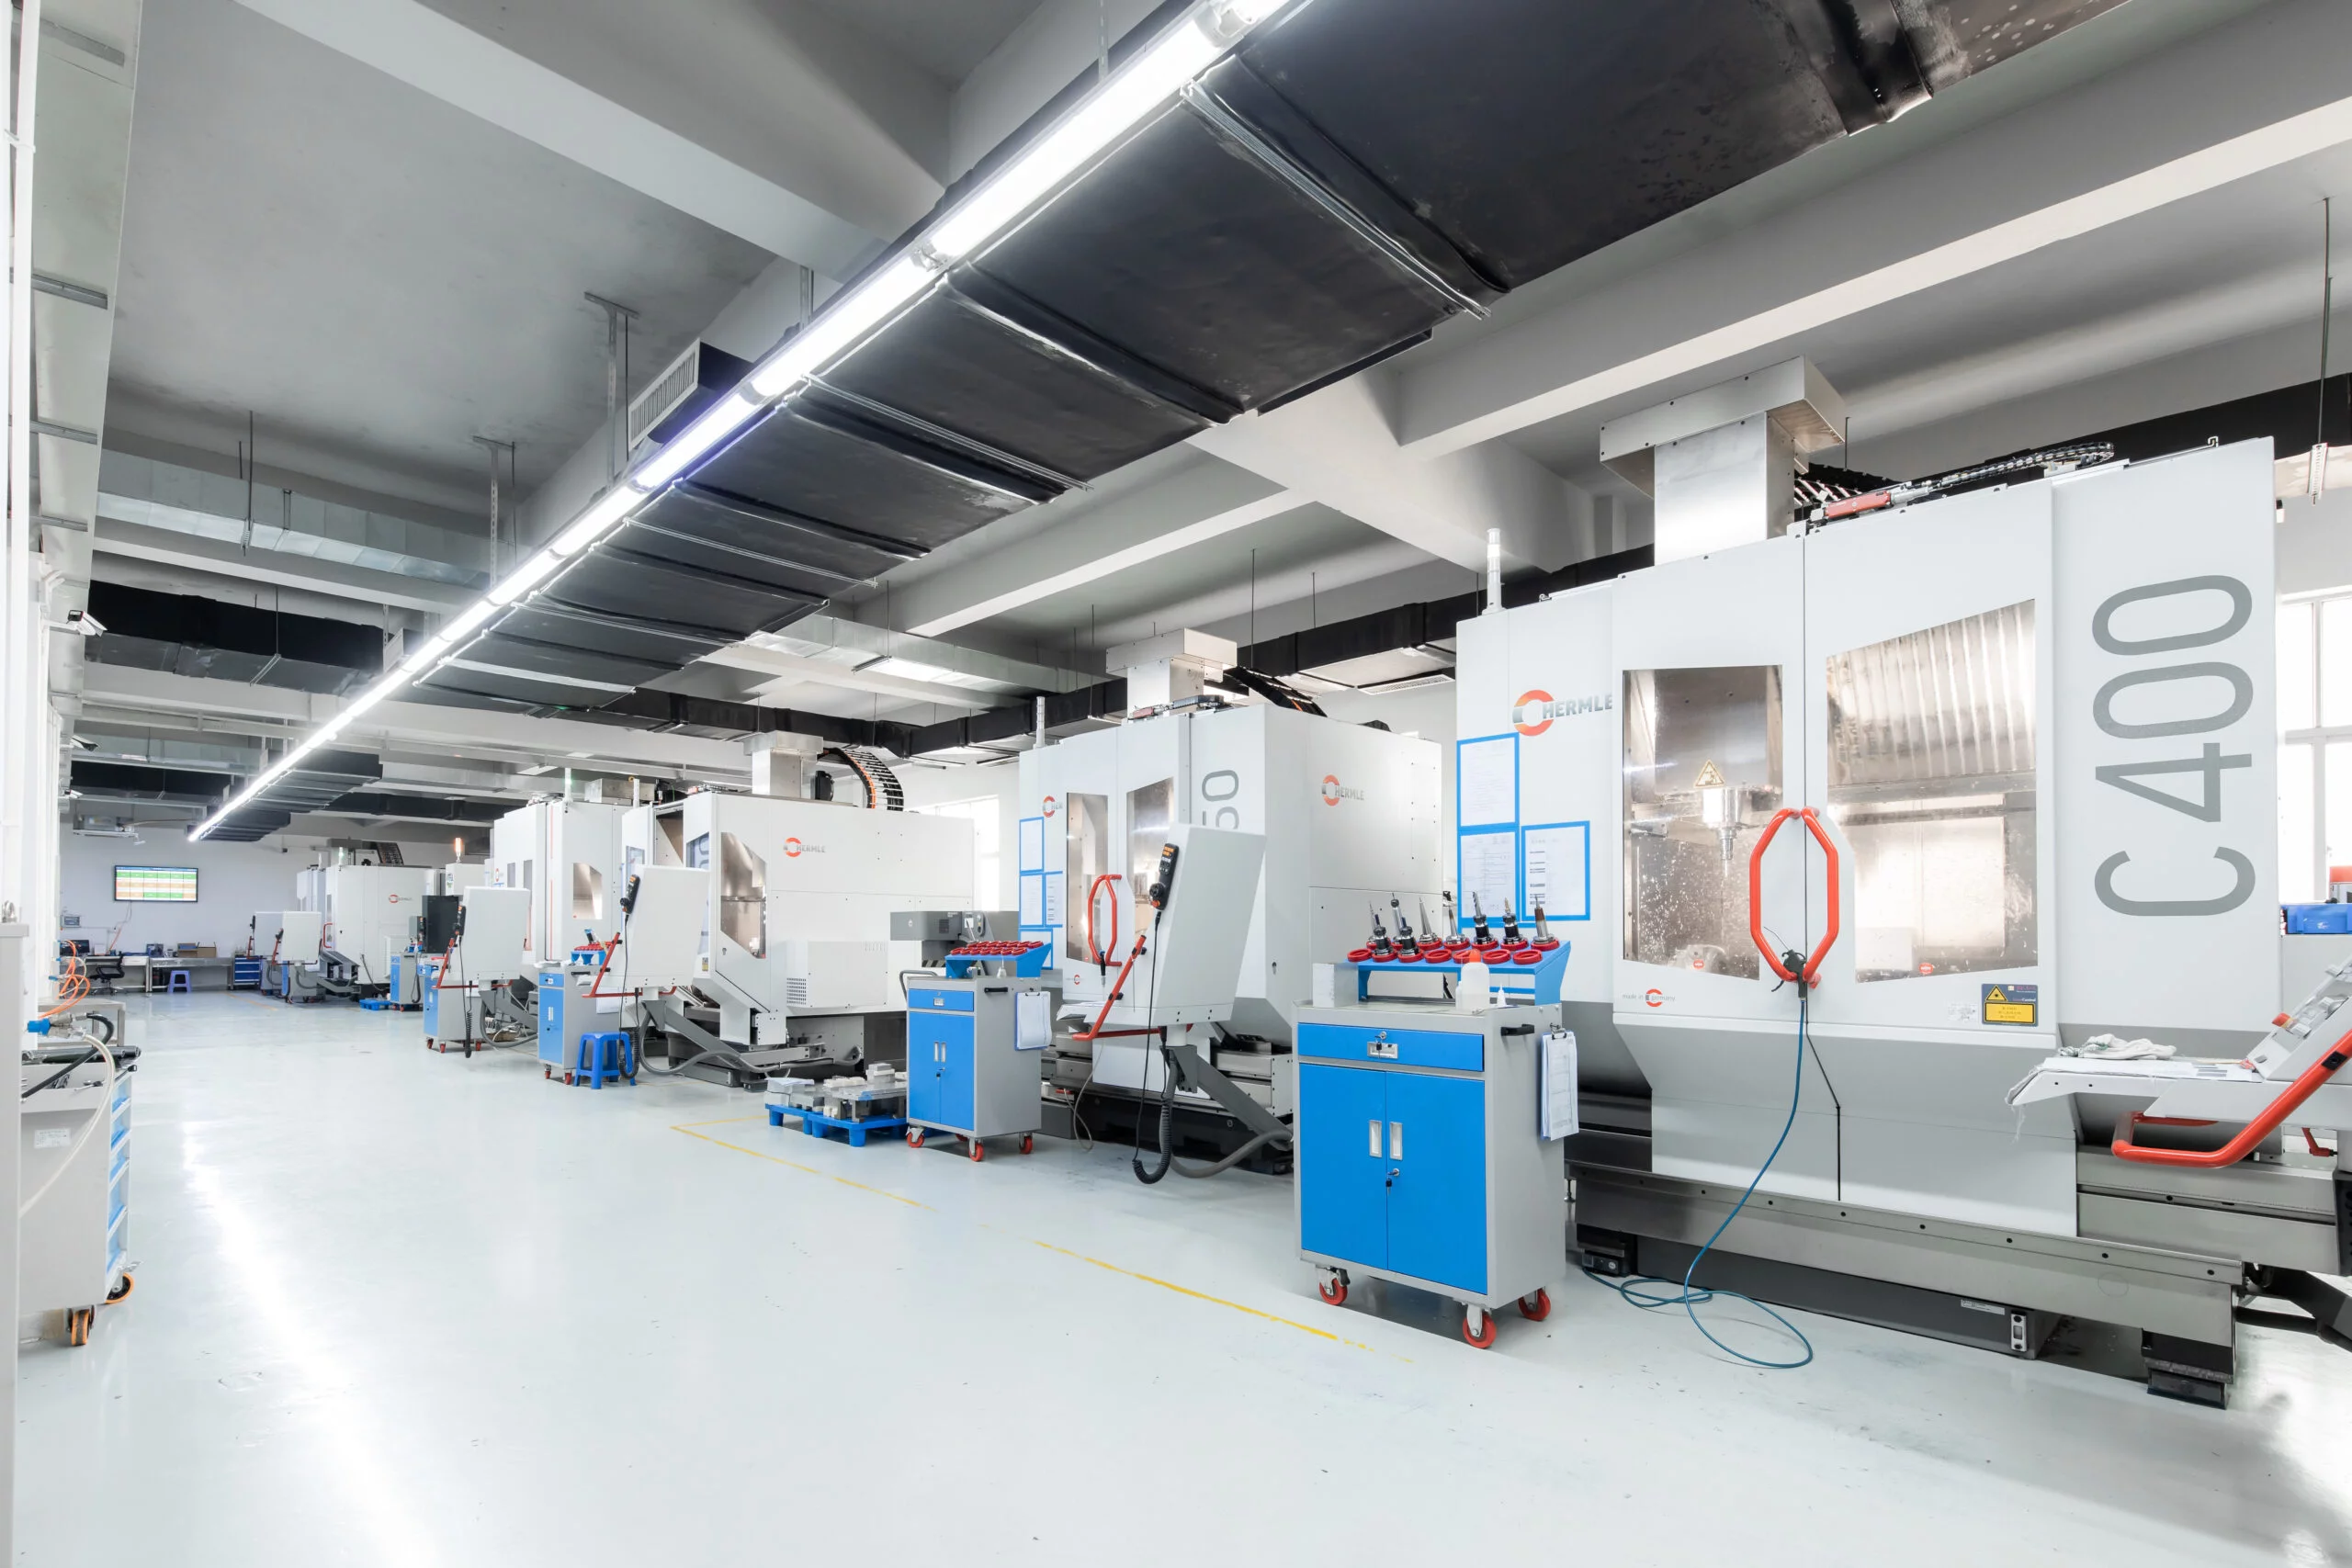
Nachdem Sie Ihre Spezifikation anhand dieser Tabelle überprüft haben, YPMFG kann bestätigen, ob die von Ihnen gewählten Toleranzen mit den vorhandenen Anlagen erreichbar sind oder ob eine Änderung der Vorrichtungskonstruktion das Risiko verringern würde.
Kostenfaktoren, die den Ausschlag geben
Kostenfaktoren bei der Aluminiumbearbeitung sind nicht linear. Ein Teil, das auf einer 2D-Zeichnung einfach aussieht, kann dreimal so teuer werden, wenn man die Spannvorrichtungen, mehrachsige Werkzeugwege und die Nachbearbeitung berücksichtigt.
Wichtige Faktoren, die vor der Anforderung eines Angebots zu prüfen sind:
Teilegeometrie – Tiefe Taschen, Wandstärken unter 2 mm oder Innengewinde verlängern die Zykluszeit erheblich.
Wahl der Legierung – 7075 ist härter und lässt sich langsamer bearbeiten als 6061; rechnen Sie mit einer um 15–25% längeren Zykluszeit.
Toleranzklasse – Die Verringerung der Toleranz bei kritischen Merkmalen von ±0,1 mm auf ±0,01 mm erfordert oft eine andere Maschine oder ein anderes Bedienerniveau.
Oberflächenbeschaffenheit – Polierte oder eloxierte Oberflächen erfordern einen zusätzlichen Arbeitsschritt.

Chargenvolumen – Die Rüst- und Werkzeugkosten verteilen sich auf die gesamte Charge; bei kleinen Chargen fallen höhere Stückkosten an.
Bevor Sie Ihre Zeichnung versenden, führen Sie bitte eine kurze Überprüfung durch: Sind alle Maße mit einer Toleranz versehen? Sind die Passflächen angegeben? Sind Legierung und Härtegrad ausdrücklich angegeben? Lücken in einem dieser Punkte führen zu E-Mails mit Rückfragen, die Ihren Zeitplan verzögern.
Häufige Fehler vor der Bestellung
Die meisten Nachbearbeitungen bei Aluminium-CNC-Teilen lassen sich auf drei vermeidbare Fehler zurückführen. Erstens: die Angabe der Legierung ohne Zustandsbezeichnung. „Aluminium 6061“ ist unvollständig; 6061-T6 und 6061-O verhalten sich unter Belastung unterschiedlich. Zweitens: die unklare Angabe der Oberflächenbeschaffenheit. „Glatte Oberfläche“ ist keine bearbeitbare Vorgabe. Drittens: Das Ignorieren von Konstruktion von Aluminiumteilen für die Fertigung Grundsätze: Scharfe Innenecken, dünne auskragende Elemente und asymmetrische Belastungen bergen die Gefahr von Verformungen, die sich durch kein noch so starkes Festklemmen vollständig beseitigen lassen.
Bei einer 30-minütigen Konstruktionsbesprechung mit einem Zerspaner vor der Freigabe der Zeichnung lassen sich diese Probleme in der Regel erkennen, solange ihre Behebung noch kostengünstig ist.
Häufige Fragen von Käufern zur CNC-Bearbeitung von Aluminium
Was ist die engste Toleranz, die bei der CNC-Bearbeitung von Aluminium erreichbar ist?
Das hängt von der Größe des Bauteils und der Länge der Struktur ab. Toleranzen Bei kleinen, steifen Bauteilen lassen sich durch 5-Achs-Bearbeitung Genauigkeiten von bis zu ±0,005 mm erzielen. Bei größeren Bauteilen und dünnen Wandstärken sind die Möglichkeiten durch die Materialdurchbiegung begrenzt. Überprüfen Sie den Sollwert Toleranz und Oberflächengüte mit Ihrer Bauteilgeometrie abgleichen, bevor Sie die Zeichnung fertigstellen.
Wie schneiden die Werkstoffe 6061 und 7075 bei einem allgemeinen Industriebauteil im Vergleich ab?
6061-T6 ist der Standard für die meisten industriellen Anwendungen: gute Bearbeitbarkeit, Schweißbarkeit und Korrosionsbeständigkeit. 7075-T6 bietet eine um etwa 40% höhere Streckgrenze, ist jedoch schwieriger zu bearbeiten und weniger gut schweißbar. Wählen Sie 7075 nur, wenn die Belastungssituation dies erfordert.
Beeinflusst die Losgröße tatsächlich den Stückpreis?
Ja. Rüstkosten, Werkzeugkosten und Programmierkosten sind Fixkosten, die auf die gesamte Charge verteilt werden. Eine Auflage von 500 Stück senkt die Stückkosten im Vergleich zu einem Prototyp mit 10 Stück in der Regel um 25–50%, noch bevor die Materialeinsparungen berücksichtigt werden.
Welche Oberflächenbeschaffenheit benötigen die meisten Käufer eigentlich?
Ein Ra-Wert von 1,6–3,2 µm deckt die meisten mechanischen, funktionalen und lichtästhetischen Anforderungen ab. Wenn das Bauteil sichtbar ist oder mit einer Dichtung abgedichtet werden muss, geben Sie einen Ra-Wert von 0,8 µm an oder verlangen Sie eine Eloxierung. Vermeiden Sie die Angabe „glänzend“ ohne einen messbaren Ra-Wert.
Die Wahl des richtigen CNC-Bearbeitungsdienstes für Aluminium
Die richtige Entscheidung hängt von drei Punkten ab: Kann die Ausrüstung des Lieferanten Ihre Toleranzklasse bewältigen? Bietet er CNC-Bearbeitungsdienstleistungen Gibt es Unterstützung bei der Konstruktionsprüfung vor der Produktion? Und können sie zu jeder Charge Maßprotokolle und Materialzertifikate bereitstellen?
Wenn Sie einen neuen Lieferanten prüfen oder ein bestehendes Bauteil neu konstruieren, können Sie Ihre Spezifikationen und Zeichnungen an folgende Adresse senden: YPMFG für eine technische Prüfung. Das Team prüft die Machbarkeit hinsichtlich Legierung, Toleranz, Befestigung und Oberflächenbehandlung und unterbreitet anschließend ein strukturiertes Angebot mit verschiedenen Lieferzeitoptionen. Für die Aufnahme dieses Gesprächs ist keinerlei Verpflichtung erforderlich.





