 German
 English
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese

Kurze Antwort: Ein verzinktes CNC-Bearbeitungsteil ist ein präzisionsgefertigtes Metallbauteil, das nach Abschluss aller Fräs-, Dreh- oder Bohrvorgänge mit einer schützenden Zinkbeschichtung versehen wird. Die Beschichtung schützt vor Korrosion im Außenbereich, in maritimen Umgebungen oder in feuchten Umgebungen. Die entscheidende Einschränkung besteht darin, dass die Zinkschichtdicke an jeder Oberfläche Material hinzufügt, sodass die Passungstoleranzen vor Beginn der Bearbeitung angepasst werden müssen, um Nacharbeiten und Ausfälle im Einsatz zu vermeiden.
Wenn Sie einen CNC-gefrästes Stahlbauteil Für Anwendungen, bei denen Rost oder Lochfraß ein bekanntes Risiko darstellen, ist die Verzinkung eine der wirtschaftlichsten Schutzmaßnahmen. Der Haken dabei ist, dass der Beschichtungsschritt direkte Auswirkungen auf Ihre Geometrie, Gewinde und Montageabstände hat. Ein Bauteil, das auf der Werkbank perfekt bearbeitet wurde, kann nach dem Durchlaufen des Zinkbads versagen. Daher arbeitet YPMFG mit den Einkäufern während des gesamten Prozesses zusammen – von der Bearbeitung über die Beschichtung bis hin zur Überprüfung nach der Beschichtung –, um sicherzustellen, dass das Endprodukt den Spezifikationen entspricht.
Was ist abgedeckt:
Warum die Verzinkung bei CNC-Teilen wichtig ist
Wichtige Spezifikationen, die vor der Bestellung zu überprüfen sind
Häufige Fehlerquellen und wie man sie vermeidet
Fragen, die Käufer häufig stellen
Die Wahl des richtigen Beschichtungsverfahrens
Warum die Verzinkung bei CNC-Teilen wichtig ist
Unbeschichteter Kohlenstoff- oder legierter Stahl korrodiert in Küsten- oder Industriegebieten innerhalb weniger Wochen. Verzinkte Beschichtung verlangsamt diesen Korrosionsprozess durch die Bildung einer Opferschicht aus Zink, die vor dem Grundmetall oxidiert. Je nach Verfahren und Schichtdicke kann dieser Schutz die Lebensdauer um mehrere Jahre verlängern.
Bei der Feuerverzinkung wird das Bauteil in geschmolzenes Zink mit einer Temperatur von etwa 450 °C getaucht. Die dabei entstehende Beschichtung ist in der Regel zwischen 55 und 125 µm dick und aufgrund der Kapillarwirkung an den nach unten gerichteten Kanten stärker. Elektrogalvanisierung erzeugt eine dünnere, gleichmäßigere Schicht – in der Regel 5 bis 25 µm –, die sich für Bauteile mit engen Maßvorgaben eignet.
Bei Teilen, die lackiert werden sollen, dient die Verzinkungsschicht zudem als Grundierung, wodurch die Haftung verbessert und die Bildung von Lochrost an der Schnittstelle zum Lack verringert wird. Die gewählte Methode beeinflusst die Oberflächenbeschaffenheit, die Kosten pro Teil und den Toleranzzuschlag, den Sie bei den Passflächen einkalkulieren müssen. Die Kapazitäten der Beschichtungsanlagen Ihres Lieferanten bestimmen zudem, welche Option für Ihre Teilegröße und Ihr Losvolumen praktikabel ist.
Wichtige Spezifikationen, die vor der Bestellung zu überprüfen sind
Die Freigabe eines verzinkten Teils für die Produktion ohne Überprüfung der Beschichtungsparameter ist die häufigste Ursache für Nacharbeiten in nachfolgenden Produktionsschritten. In der folgenden Tabelle sind die Parameter aufgeführt, die in Ihrer Zeichnung oder Ihrer Kaufspezifikation enthalten sein sollten.
Falls Ihr Bauteil sowohl Bereiche mit Gewinde als auch Bereiche ohne Gewinde aufweist, geben Sie bitte an, für welchen Bereich die jeweilige Beschichtungsdicke gilt, damit der Beschichter kritische Oberflächen nicht überbeschichtet. Sobald diese Tabelle freigegeben ist, senden Sie sie zusammen mit Ihren CAD-Dateien und der Materialangabe. Das Ingenieurteam von YPMFG prüft die Geometrie im Hinblick auf die Beschichtungszone und kennzeichnet alle inneren Merkmale, die nach dem Aufbringen der Zinkbeschichtung nicht mehr zugänglich sind.
Häufige Fehlerquellen und wie man sie vermeidet
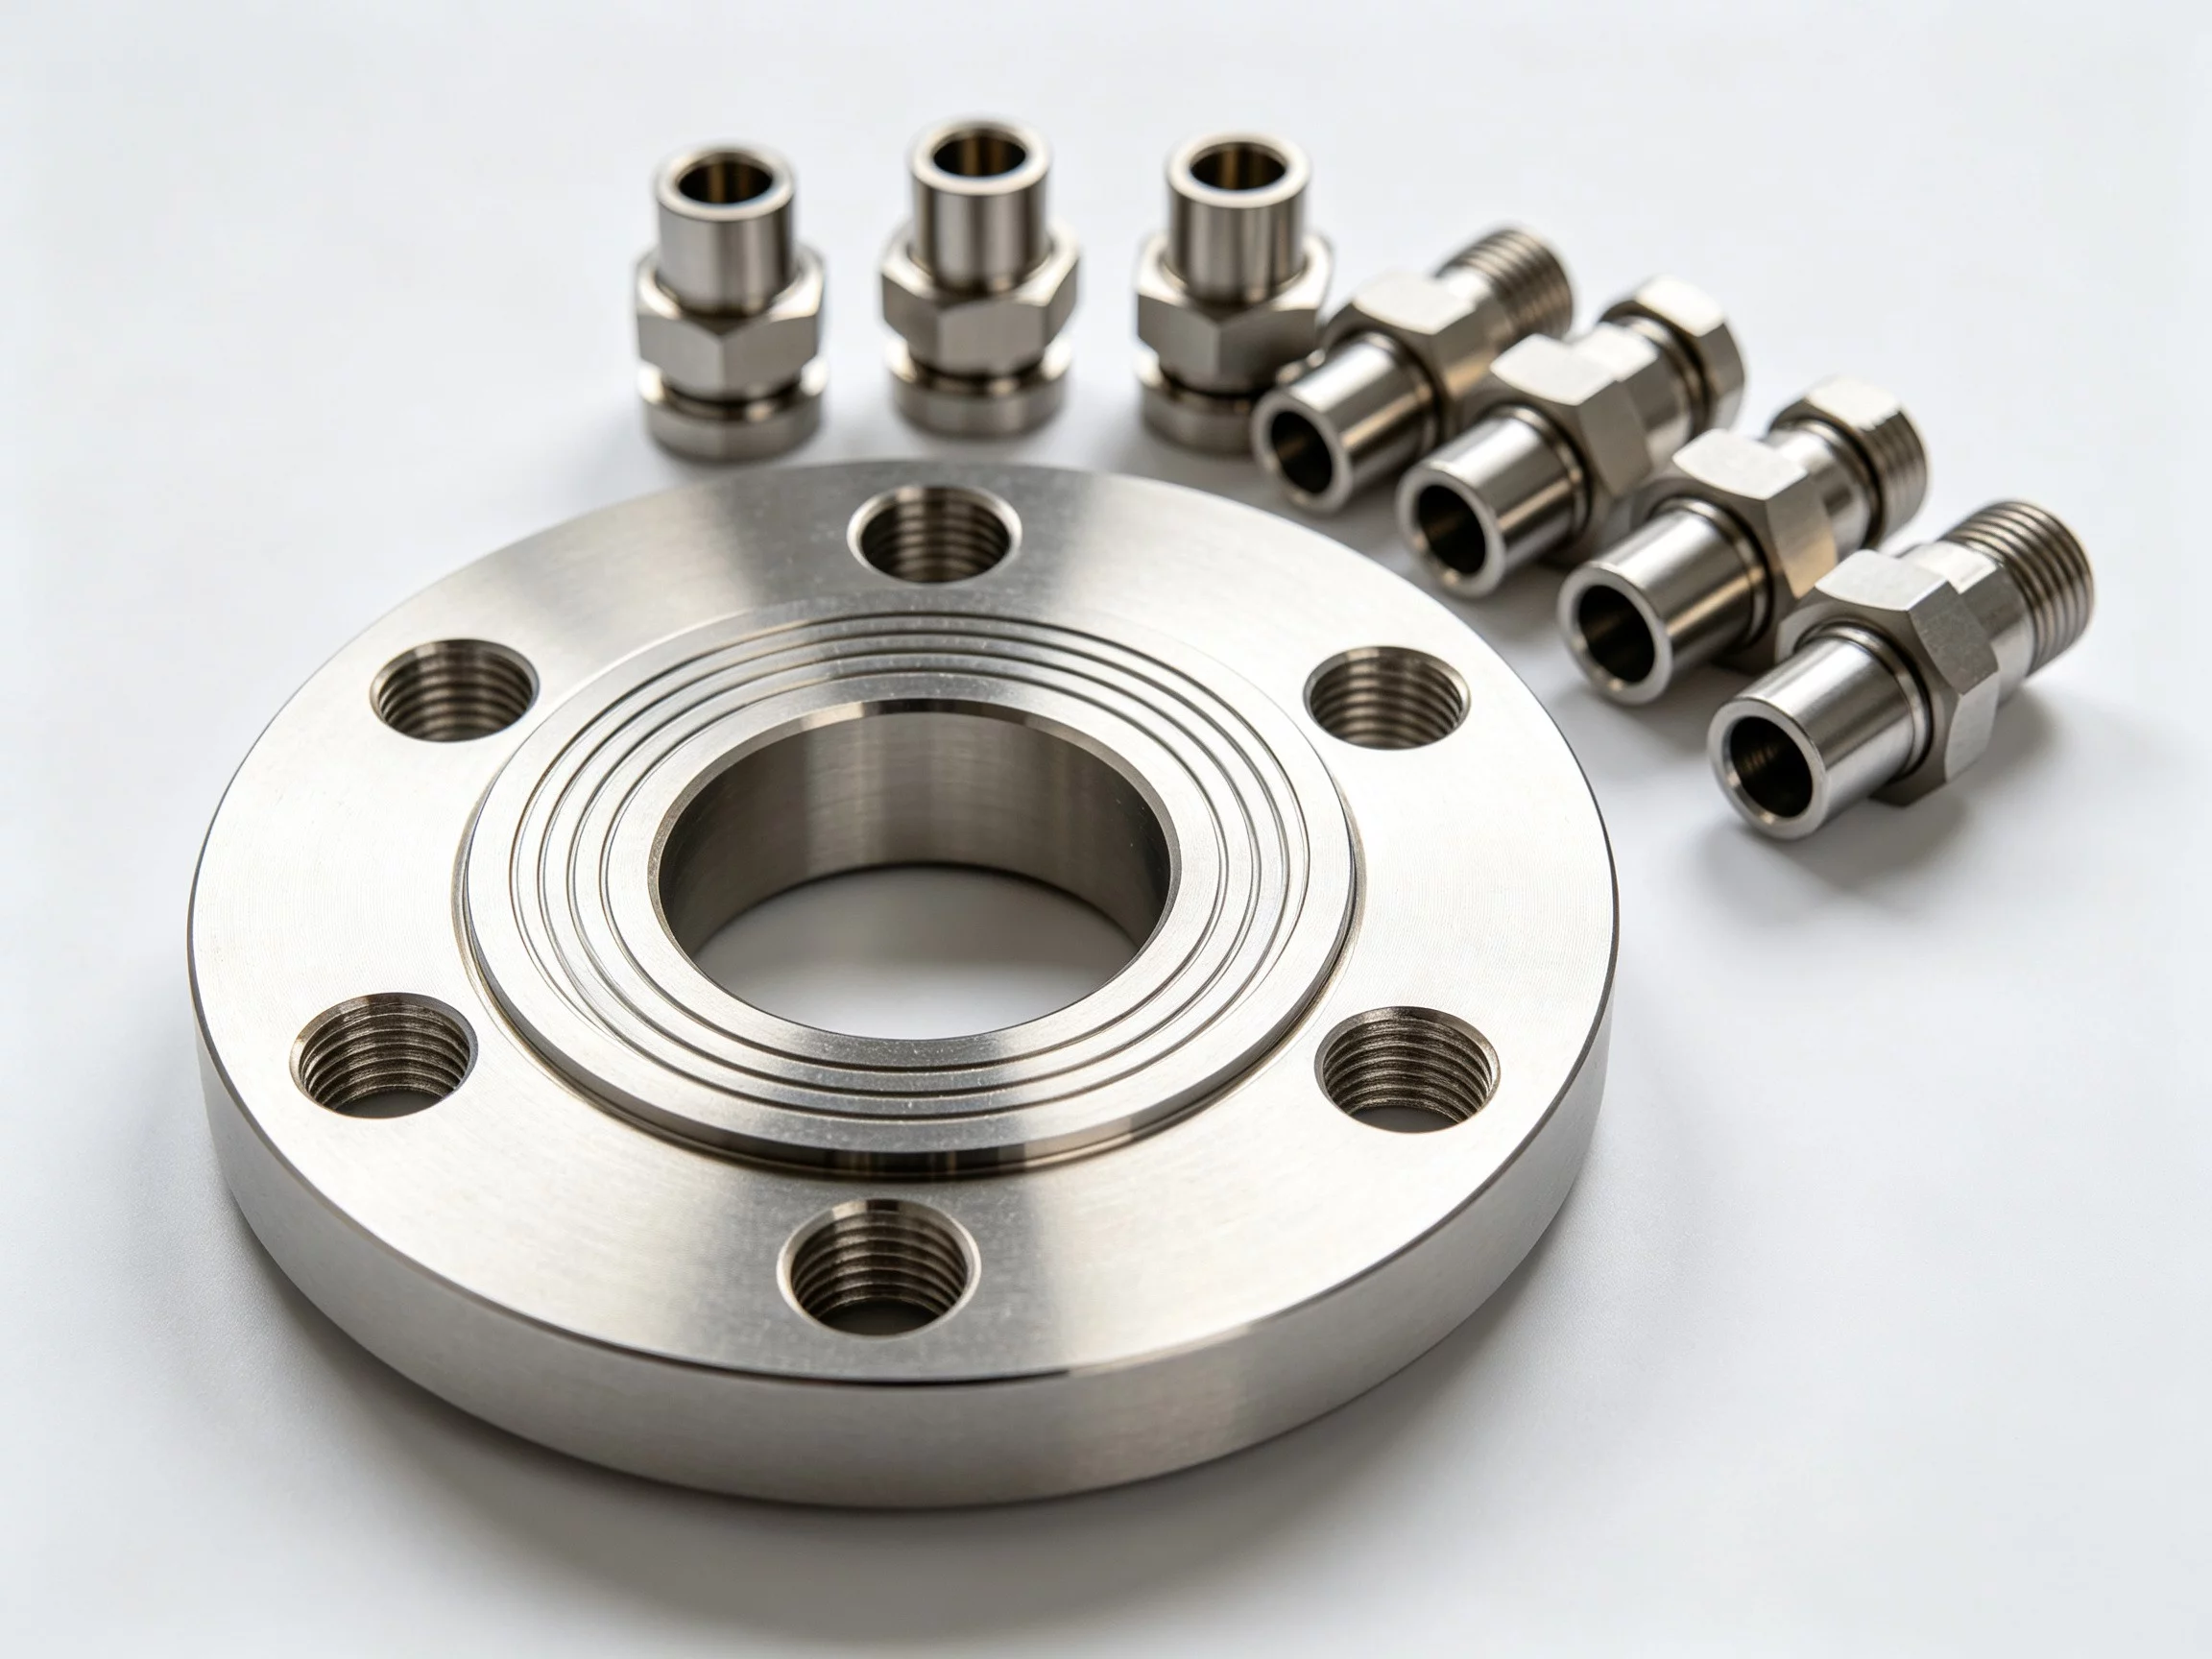
Der häufigste Grund für die Rückweisung von verzinkten Teilen ist Verstopfung des Innengewindes. In Bohrungen, Löchern und Gewindeteilen, die während des Tauchvorgangs nach unten zeigen, sammeln sich Zinkspritzer und Oxidablagerungen an. Ist das Element tiefer, als das Teil entleert werden kann, lässt sich die Beschichtung nicht ohne Nachbearbeitung entfernen.
Bei geschweißten oder gegossenen Baugruppen mit geschlossenen Hohlräumen sammelt sich während des Feuerverzinkungsprozesses Wasserstoffgas an. Bei hochfesten Stählen mit einer Härte von über 380 HV kann dieser Wasserstoff diffundieren und Stunden oder Tage nach dem Verlassen des Bades zu verzögerten Rissen führen. Teilen Sie dem Beschichter stets die Geometrie der Hohlräume mit.
Ein weiteres Risiko ist eine ungleichmäßige Schichtdicke bei Bauteilen mit unterschiedlichen Geometrien. Eine flache Platte und ein Gewindebuchse am selben Bauteil erhalten keine gleichmäßige Beschichtungstiefe. Geben Sie eine Messbereich für die Schichtdicke in Ihrer Zeichnung statt eines einzigen Nennwerts für das gesamte Bauteil.
Fragen, die Käufer häufig stellen
Kann ich ein verzinktes Teil nach der Beschichtung weiter bearbeiten?
Im Allgemeinen nicht. Die Zinkschicht ist spröde, und durch Schneiden, Bohren oder Schleifen wird die Beschichtung beschädigt und das blanke Metall an der neuen Oberfläche freigelegt. Alle CNC-Bearbeitungen sollte abgeschlossen sein, bevor das Teil in die Beschichtungsanlage gelangt.
Wie viel zusätzlichen Freiraum benötige ich für eine feuerverzinkte Armatur?
Geben Sie die Beschichtungsdicke pro Seite an. Bei einer 85 µm dicken Feuerverzinkung sollten Sie etwa 0,17 mm zusätzlichen Spielraum zwischen einem Schrauben-Loch- bzw. Stift-Bohrung-Paar einkalkulieren.
Welche Norm gilt für feuerverzinkte Verbindungselemente und Kleinteile?
ASTM B633 gilt für verzinkte Befestigungselemente und ähnliche Bauteile. ASTM A123 gilt für größere Stahlprodukte wie beispielsweise Bauteile. Vergewissern Sie sich vor der Freigabe des Teils, auf welche Norm sich Ihre Spezifikation bezieht.
Beeinflusst die Verzinkung die Farbe eines sichtbaren Teils?
Durch das Feuerverzinken entsteht eine gesprenkelte, metallisch-cremefarbene Oberfläche. Wenn das Bauteil für den Kunden sichtbar ist, sollten Sie einen Lackier- oder Pulverbeschichtungsschritt nach dem Verzinken vorsehen, um eine einheitliche Farbe zu erzielen. Elektrogalvanisierte Bauteile weisen eine glattere, hellgraue Oberfläche auf.
Die Wahl des richtigen Beschichtungsverfahrens für Ihr Bauteil
Passen Sie das Beschichtungsverfahren an die Einsatzumgebung an, nicht nur an das Grundmaterial. Ein Bauteil, das abwechselnd trockener und salzhaltiger Luft ausgesetzt ist, profitiert von einer dickeren Feuerverzinkungsschicht. Für ein Bauteil in einem trockenen Gehäuse mit gelegentlicher Feuchtigkeit reicht eine 10–15 µm dicke elektrolytisch verzinkte Schicht aus.
YPMFG unterstützt Käufer, die Folgendes benötigen: CNC-Bearbeitung sowie die Nachbehandlung der Beschichtung werden in einer einzigen Lieferkette abgewickelt. Senden Sie Ihre Zeichnungen, Materialspezifikationen und die vorgesehenen Einsatzbedingungen an das Konstruktionsteam. Das Team prüft die Machbarkeit der Beschichtung, weist auf Geometriekonflikte hin und gibt eine empfohlene Beschichtungsdicke mit einer Standardreferenz an.
Sie können auch Musterteile in kleinen Stückzahlen nach Ihren Vorgaben anfordern Dicke der Zinkbeschichtung um Passform, Verarbeitung und Oberflächenqualität vor der Freigabe eines Fertigungsauftrags zu überprüfen. Dadurch wird die Konsistenz zwischen Prototyp und Serienbauteilen gewährleistet und Unsicherheiten hinsichtlich der endgültigen Oberflächenspezifikation vermieden.






