 Italian
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Portuguese

Risposta breve: Un pezzo lavorato a CNC zincato è un componente metallico lavorato con precisione che viene sottoposto a un rivestimento protettivo di zinco al termine di tutte le operazioni di fresatura, tornitura o foratura. Il rivestimento resiste alla corrosione in ambienti esterni, marini o umidi. Il vincolo fondamentale è che lo spessore dello strato di zinco aggiunge materiale a ogni superficie, pertanto le tolleranze di accoppiamento devono essere adeguate prima dell’inizio della lavorazione per evitare rilavorazioni e guasti sul campo.
Se si specifica un Componente in acciaio lavorato a CNC Per un’applicazione in cui la ruggine o la corrosione puntiforme rappresentano un rischio noto, la zincatura è una delle opzioni di protezione più economiche. Il problema è che la fase di rivestimento interagisce direttamente con la geometria, le filettature e i giochi di montaggio. Un pezzo lavorato alla perfezione al banco può risultare difettoso dopo essere passato nel bagno di zinco; per questo YPMFG collabora con i clienti lungo l’intero processo — lavorazione, rivestimento e verifica post-rivestimento — per garantire che il pezzo finale rispetti le specifiche.
Cosa è incluso:
Perché la zincatura è importante per i componenti CNC
Caratteristiche tecniche fondamentali da verificare prima di effettuare l'ordine
Punti critici comuni e come evitarli
Domande frequenti degli acquirenti
Scegliere il giusto approccio di rivestimento
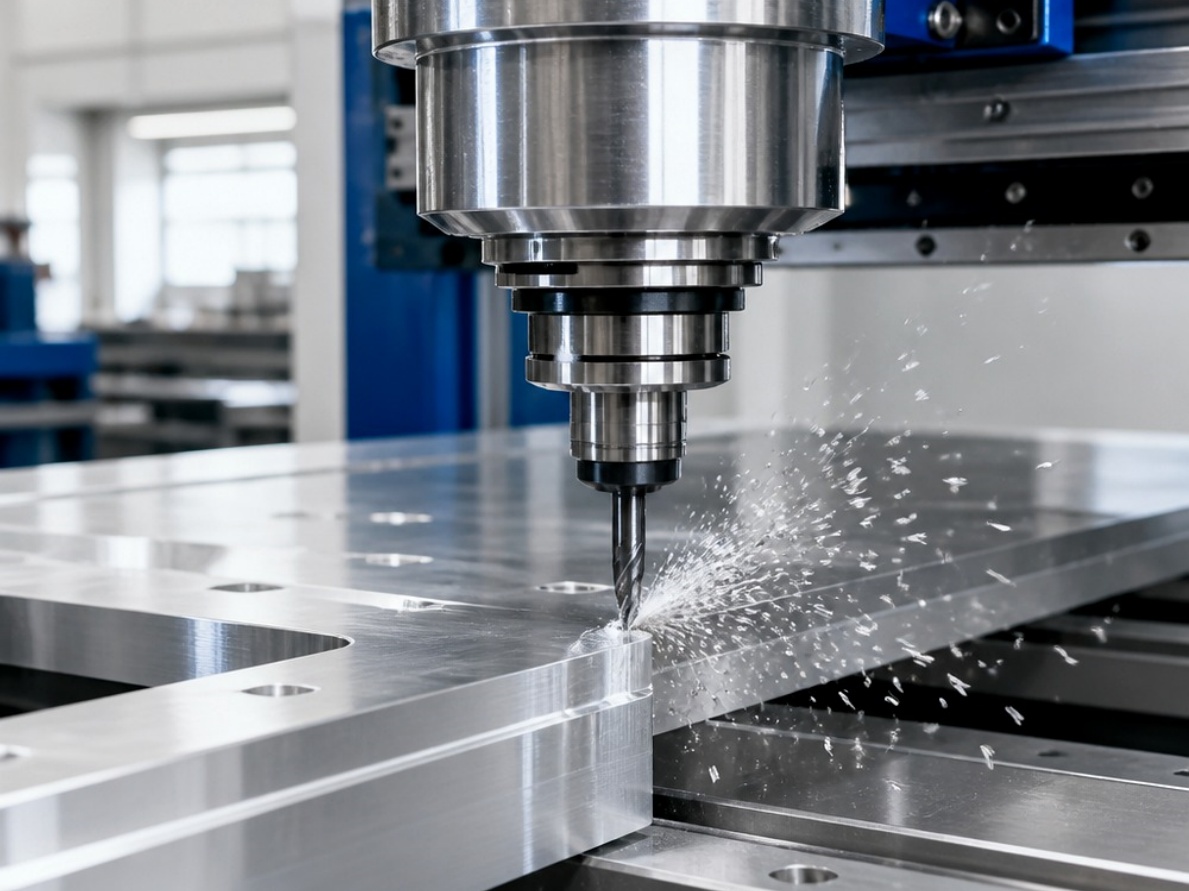
Perché la zincatura è importante per i componenti CNC
Il carbonio nudo o l’acciaio legato si corrodono nel giro di poche settimane in un ambiente costiero o industriale. Rivestimento zincato rallenta tale degrado formando uno strato sacrificale di zinco che si ossida prima del metallo di base. A seconda del metodo e dello spessore, questa protezione può prolungare la durata di vita di diversi anni.
La zincatura a caldo consiste nell'immergere il pezzo in zinco fuso a circa 450 °C. Lo spessore del rivestimento risultante varia in genere tra 55 e 125 µm, risultando più spesso sui bordi rivolti verso il basso a causa dell'effetto capillare. Galvanizzazione elettrolitica applica uno strato più sottile e uniforme — solitamente da 5 a 25 µm — adatto a componenti con requisiti dimensionali rigorosi.
Per i pezzi che verranno verniciati, lo strato di zincatura funge anche da primer, migliorando l’adesione e riducendo la formazione di ruggine a fori di spillo all’interfaccia con la vernice. Il metodo scelto influisce sulla finitura superficiale, sul costo per pezzo e sul grado di tolleranza da aggiungere alle caratteristiche di accoppiamento. Anche le capacità della linea di verniciatura del fornitore determinano quale opzione sia più pratica in base alle dimensioni del componente e al volume del lotto.
Caratteristiche tecniche fondamentali da verificare prima di effettuare l'ordine
L'immissione in produzione di un componente zincato senza aver verificato i parametri di zincatura è la causa più comune di rilavorazioni a valle. La tabella sottostante elenca i parametri che dovrebbero figurare sul disegno tecnico o sulle specifiche di acquisto.
Se il vostro pezzo presenta sia zone filettate che non filettate, specificate a quale zona si applica ciascuno spessore di rivestimento, in modo che l’impianto di rivestimento non applichi uno strato eccessivo sulle superfici critiche. Una volta bloccata questa tabella, inviatela insieme ai vostri file CAD e alle specifiche dei materiali. Il team di ingegneri di YPMFG esamina la geometria in relazione alla zona di rivestimento e segnala eventuali caratteristiche interne che risulteranno inaccessibili dopo il deposito di zinco.
Punti critici comuni e come evitarli
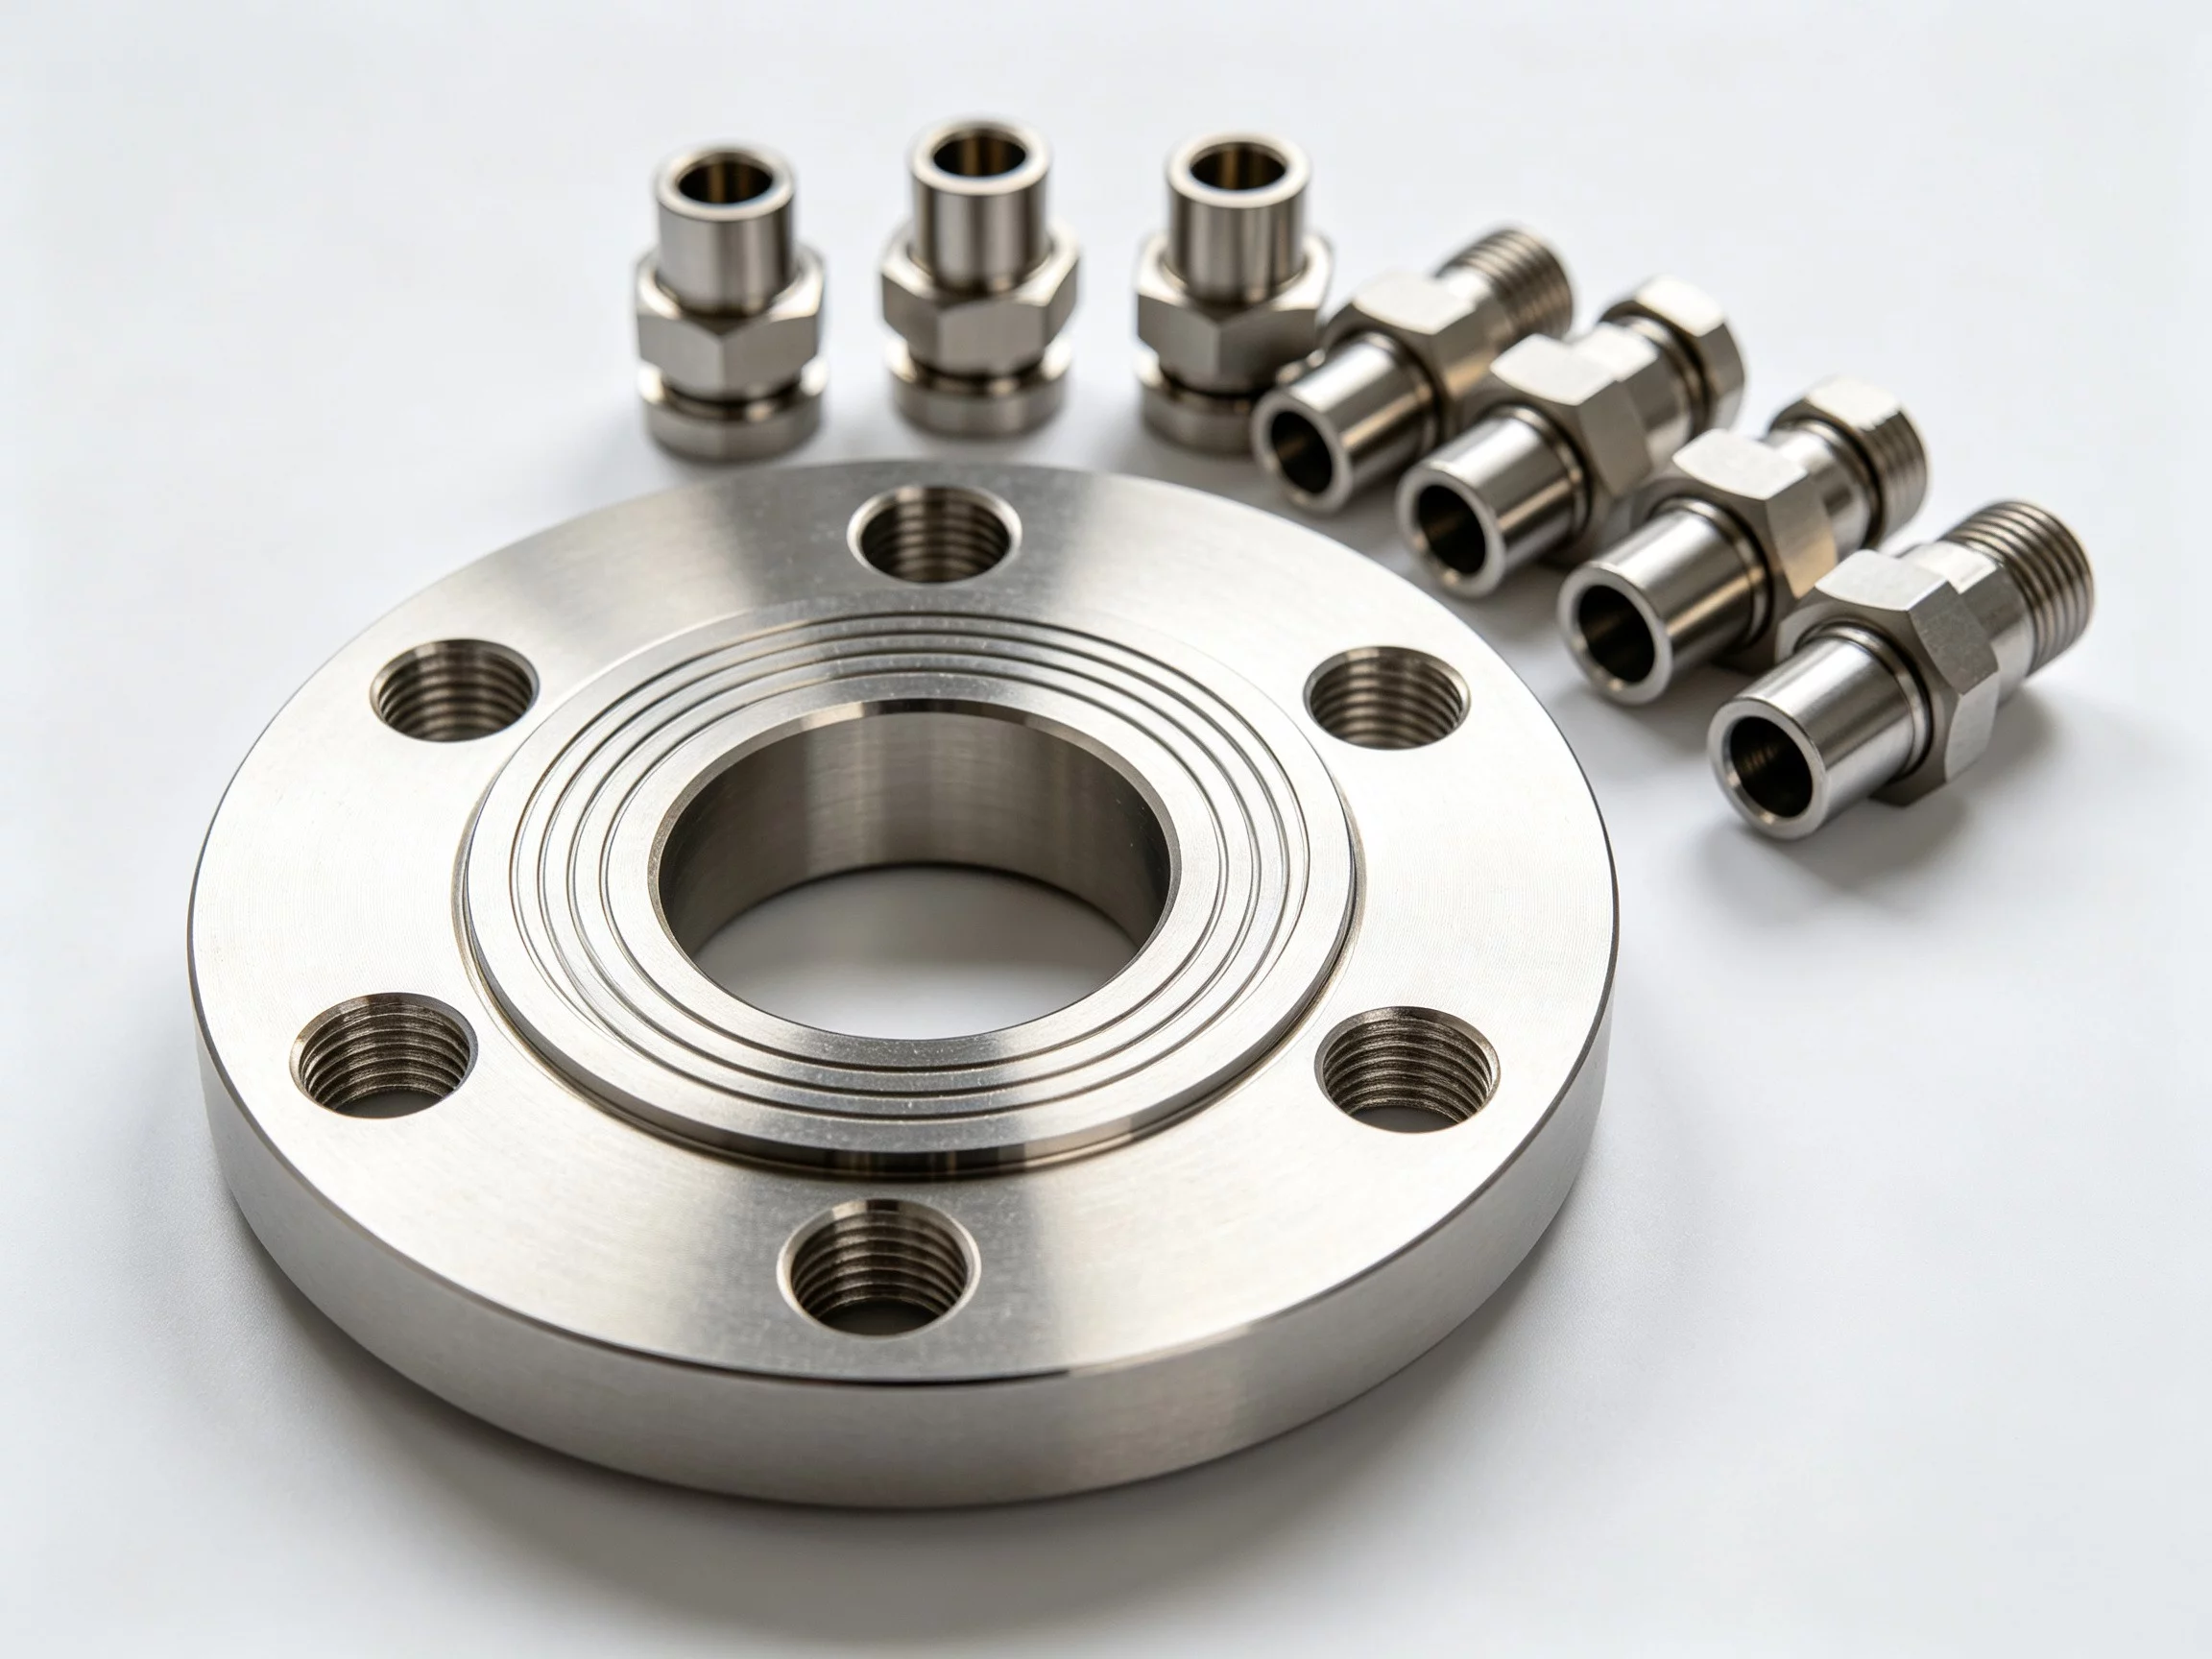
Il motivo principale di rifiuto dei componenti zincati è ostruzione della filettatura interna. Durante l'immersione, all'interno dei fori, delle cavità e delle filettature rivolte verso il basso si accumulano spruzzi di zinco e incrostazioni di ossido. Se la profondità della cavità supera quella consentita dal drenaggio del pezzo, il rivestimento non può essere rimosso senza una nuova lavorazione meccanica.
I sottogruppi saldati o fusi con cavità sigillate intrappolano l’idrogeno gassoso durante il processo di zincatura a caldo. Negli acciai ad alta resistenza con durezza superiore a 380 HV, tale idrogeno può diffondersi e causare fessurazioni ritardate, che si manifestano ore o giorni dopo che il pezzo è uscito dal bagno. È necessario comunicare sempre la geometria delle cavità all’operatore addetto alla zincatura.
Un rischio secondario è rappresentato dallo spessore non uniforme sui pezzi con geometrie miste. Una piastra piana e un perno filettato presenti sullo stesso pezzo non riceveranno lo stesso spessore di rivestimento. Specificare un zona di misurazione dello spessore del rivestimento sul disegno, anziché un unico valore nominale per l'intero componente.
Domande frequenti degli acquirenti
È possibile sottoporre a lavorazione meccanica un pezzo zincato dopo il rivestimento?
In genere no. Lo strato di zinco è fragile e, se lo si taglia, si fora o lo si leviga, il rivestimento si rompe e il metallo nudo rimane esposto sulla nuova superficie. Tutti Operazioni CNC dovrebbe essere completato prima che il pezzo entri nella linea di verniciatura.
Di quanto spazio in più ho bisogno per un raccordo zincato a caldo?
Aggiungere lo spessore del rivestimento per ciascun lato. Per uno strato di zincatura a caldo di 85 µm, prevedere uno spazio aggiuntivo di circa 0,17 mm tra un bullone e il foro corrispondente o tra un perno e il foro corrispondente.
Quale norma disciplina gli elementi di fissaggio e i piccoli componenti zincati a caldo?
ASTM B633 regola gli elementi di fissaggio zincati e i componenti simili. ASTM A123 riguarda prodotti in acciaio di grandi dimensioni, quali elementi strutturali. Verificare a quale norma faccia riferimento la specifica prima di approvare il pezzo.
La zincatura influirà sul colore di una parte a vista?
La zincatura a caldo produce una superficie screziata, di colore crema metallizzato. Se il componente è visibile al cliente, specificare una fase di verniciatura o di verniciatura a polvere successiva alla zincatura per ottenere un colore uniforme. I componenti zincati elettroliticamente presentano una finitura più liscia, di colore grigio più chiaro.
Scegliere il metodo di rivestimento più adatto al proprio componente
Il metodo di rivestimento deve essere scelto in base all’ambiente di impiego, non solo al materiale di base. Un componente esposto a un alternarsi di aria secca e aria salina trae vantaggio da uno strato più spesso ottenuto mediante zincatura a caldo. Un componente collocato in un ambiente chiuso e asciutto, con umidità occasionale, può invece essere trattato con un film elettrozincato di 10–15 µm.
YPMFG offre supporto agli acquirenti che necessitano di Lavorazione CNC e il rivestimento post-lavorazione gestiti nell'ambito di un'unica catena di approvvigionamento. Inviate i vostri disegni, le specifiche dei materiali e le condizioni ambientali di utilizzo previste al team di ingegneri. Il team verificherà la fattibilità del rivestimento, segnalerà eventuali conflitti geometrici e fornirà uno spessore di rivestimento consigliato con un riferimento standard.
È inoltre possibile richiedere campioni di pezzi in piccoli lotti secondo le specifiche fornite spessore del rivestimento di zinco per verificare l'adattamento, la finitura e la qualità della superficie prima di dare il via libera a un ordine di produzione. Ciò garantisce la coerenza tra il prototipo e i pezzi di produzione ed elimina ogni margine di incertezza riguardo alle specifiche finali della superficie.






