 Spanish
 English
 German
 Russian
 Japanese
 Korean
 French
 Italian
 Portuguese

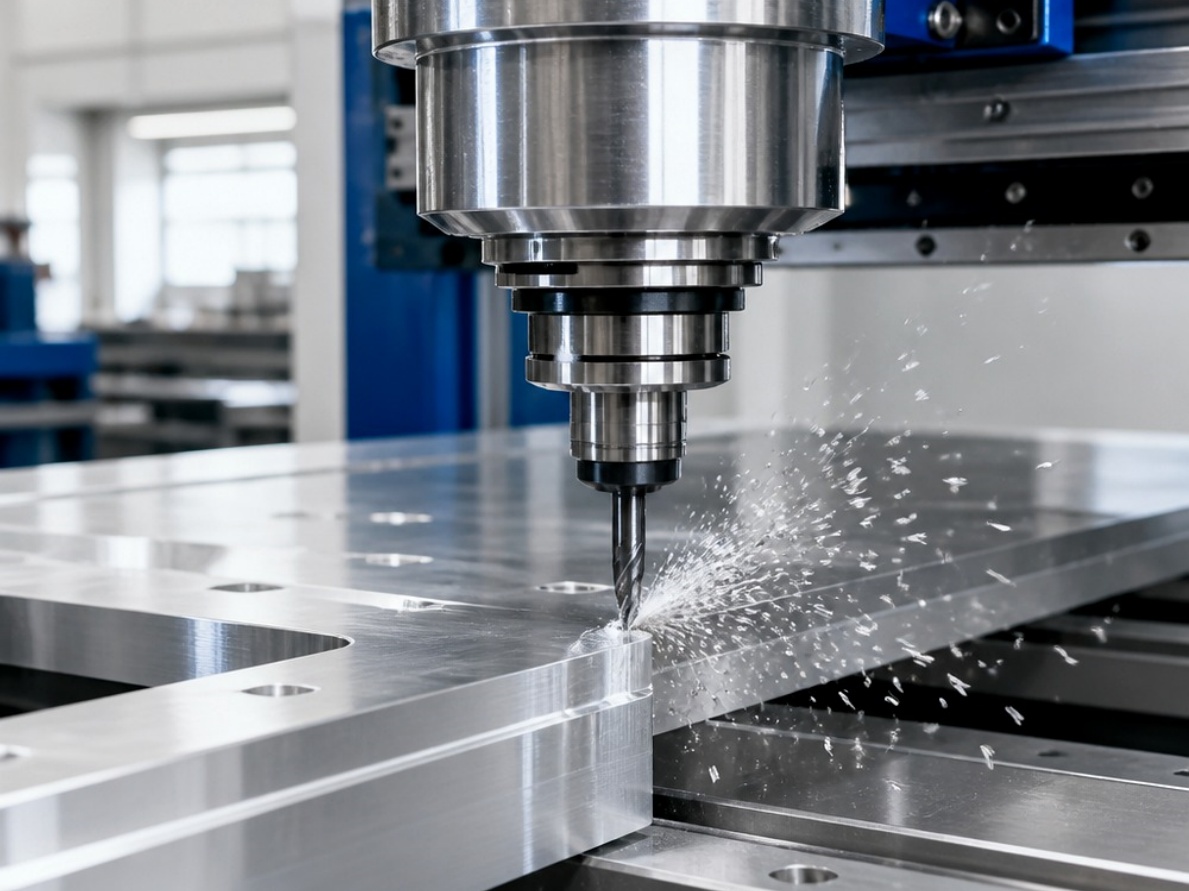
Respuesta rápida: Una pieza mecanizada con CNC galvanizada es un componente metálico mecanizado con precisión al que se le aplica un recubrimiento protector de zinc una vez finalizadas todas las operaciones de fresado, torneado o taladrado. Este recubrimiento resiste la corrosión en entornos exteriores, marinos o húmedos. La limitación fundamental es que el espesor de la capa de zinc añade material a todas las superficies, por lo que las tolerancias de acoplamiento deben ajustarse antes de comenzar el mecanizado para evitar reelaboraciones y fallos en el campo.
Si estás especificando un Pieza de acero mecanizada con CNC En aplicaciones en las que existe un riesgo conocido de oxidación o picaduras, la galvanización es una de las opciones de protección más económicas. El inconveniente es que el proceso de recubrimiento interactúa directamente con la geometría, las roscas y las holguras de montaje. Una pieza que se ha mecanizado a la perfección en el banco de trabajo puede fallar tras pasar por el baño de zinc, por lo que YPMFG colabora con los compradores en todo el proceso —mecanizado, recubrimiento y verificación posterior al recubrimiento— para garantizar que la pieza final cumpla con las especificaciones.
Qué cubre:
Por qué es importante la galvanización para las piezas CNC
Características técnicas clave que hay que comprobar antes de realizar el pedido
Puntos habituales de fallo y cómo evitarlos
Preguntas frecuentes de los compradores
Elegir el método de recubrimiento adecuado
Por qué es importante la galvanización para las piezas CNC
El acero al carbono o aleado sin recubrimiento se corroe en cuestión de semanas en un entorno costero o industrial. Recubrimiento galvanizado retrasa esa degradación al formar una capa de zinc de sacrificio que se oxida antes que el metal base. Dependiendo del método y del espesor, esta protección puede prolongar la vida útil varios años.
En el galvanizado en caliente, la pieza se sumerge en zinc fundido a unos 450 °C. El recubrimiento resultante suele tener un espesor de entre 55 y 125 µm, siendo más grueso en los bordes orientados hacia abajo debido al efecto capilar. Electrogalvanizado aplica una capa más fina y uniforme —normalmente de entre 5 y 25 µm— adecuada para piezas con requisitos dimensionales muy estrictos.
En el caso de las piezas que se vayan a pintar, la capa de galvanizado también actúa como imprimación, mejorando la adherencia y reduciendo la aparición de óxido por poros en la interfaz con la pintura. El método que elijas influye en el acabado de la superficie, el coste por pieza y el margen de tolerancia que debes añadir a las características de acoplamiento. La capacidad de la línea de recubrimiento de su proveedor también determina qué opción resulta más práctica para el tamaño de su pieza y el volumen del lote.
Características técnicas clave que hay que comprobar antes de realizar el pedido
Dar luz verde a la producción de una pieza galvanizada sin confirmar los parámetros del recubrimiento es la causa más habitual de retoques posteriores. En la tabla siguiente se enumeran los parámetros que deben figurar en su plano o en las especificaciones de compra.
Si su pieza incluye zonas roscadas y sin roscar, especifique a qué zona se aplica cada espesor de recubrimiento para que la máquina de recubrimiento no aplique una capa excesiva en las superficies críticas. Una vez que esta tabla esté cerrada, envíela junto con sus archivos CAD y la especificación del material. El equipo de ingeniería de YPMFG revisa la geometría en relación con la zona de recubrimiento y señala cualquier característica interna a la que no se pueda acceder tras la deposición de zinc.
Puntos habituales de fallo y cómo evitarlos
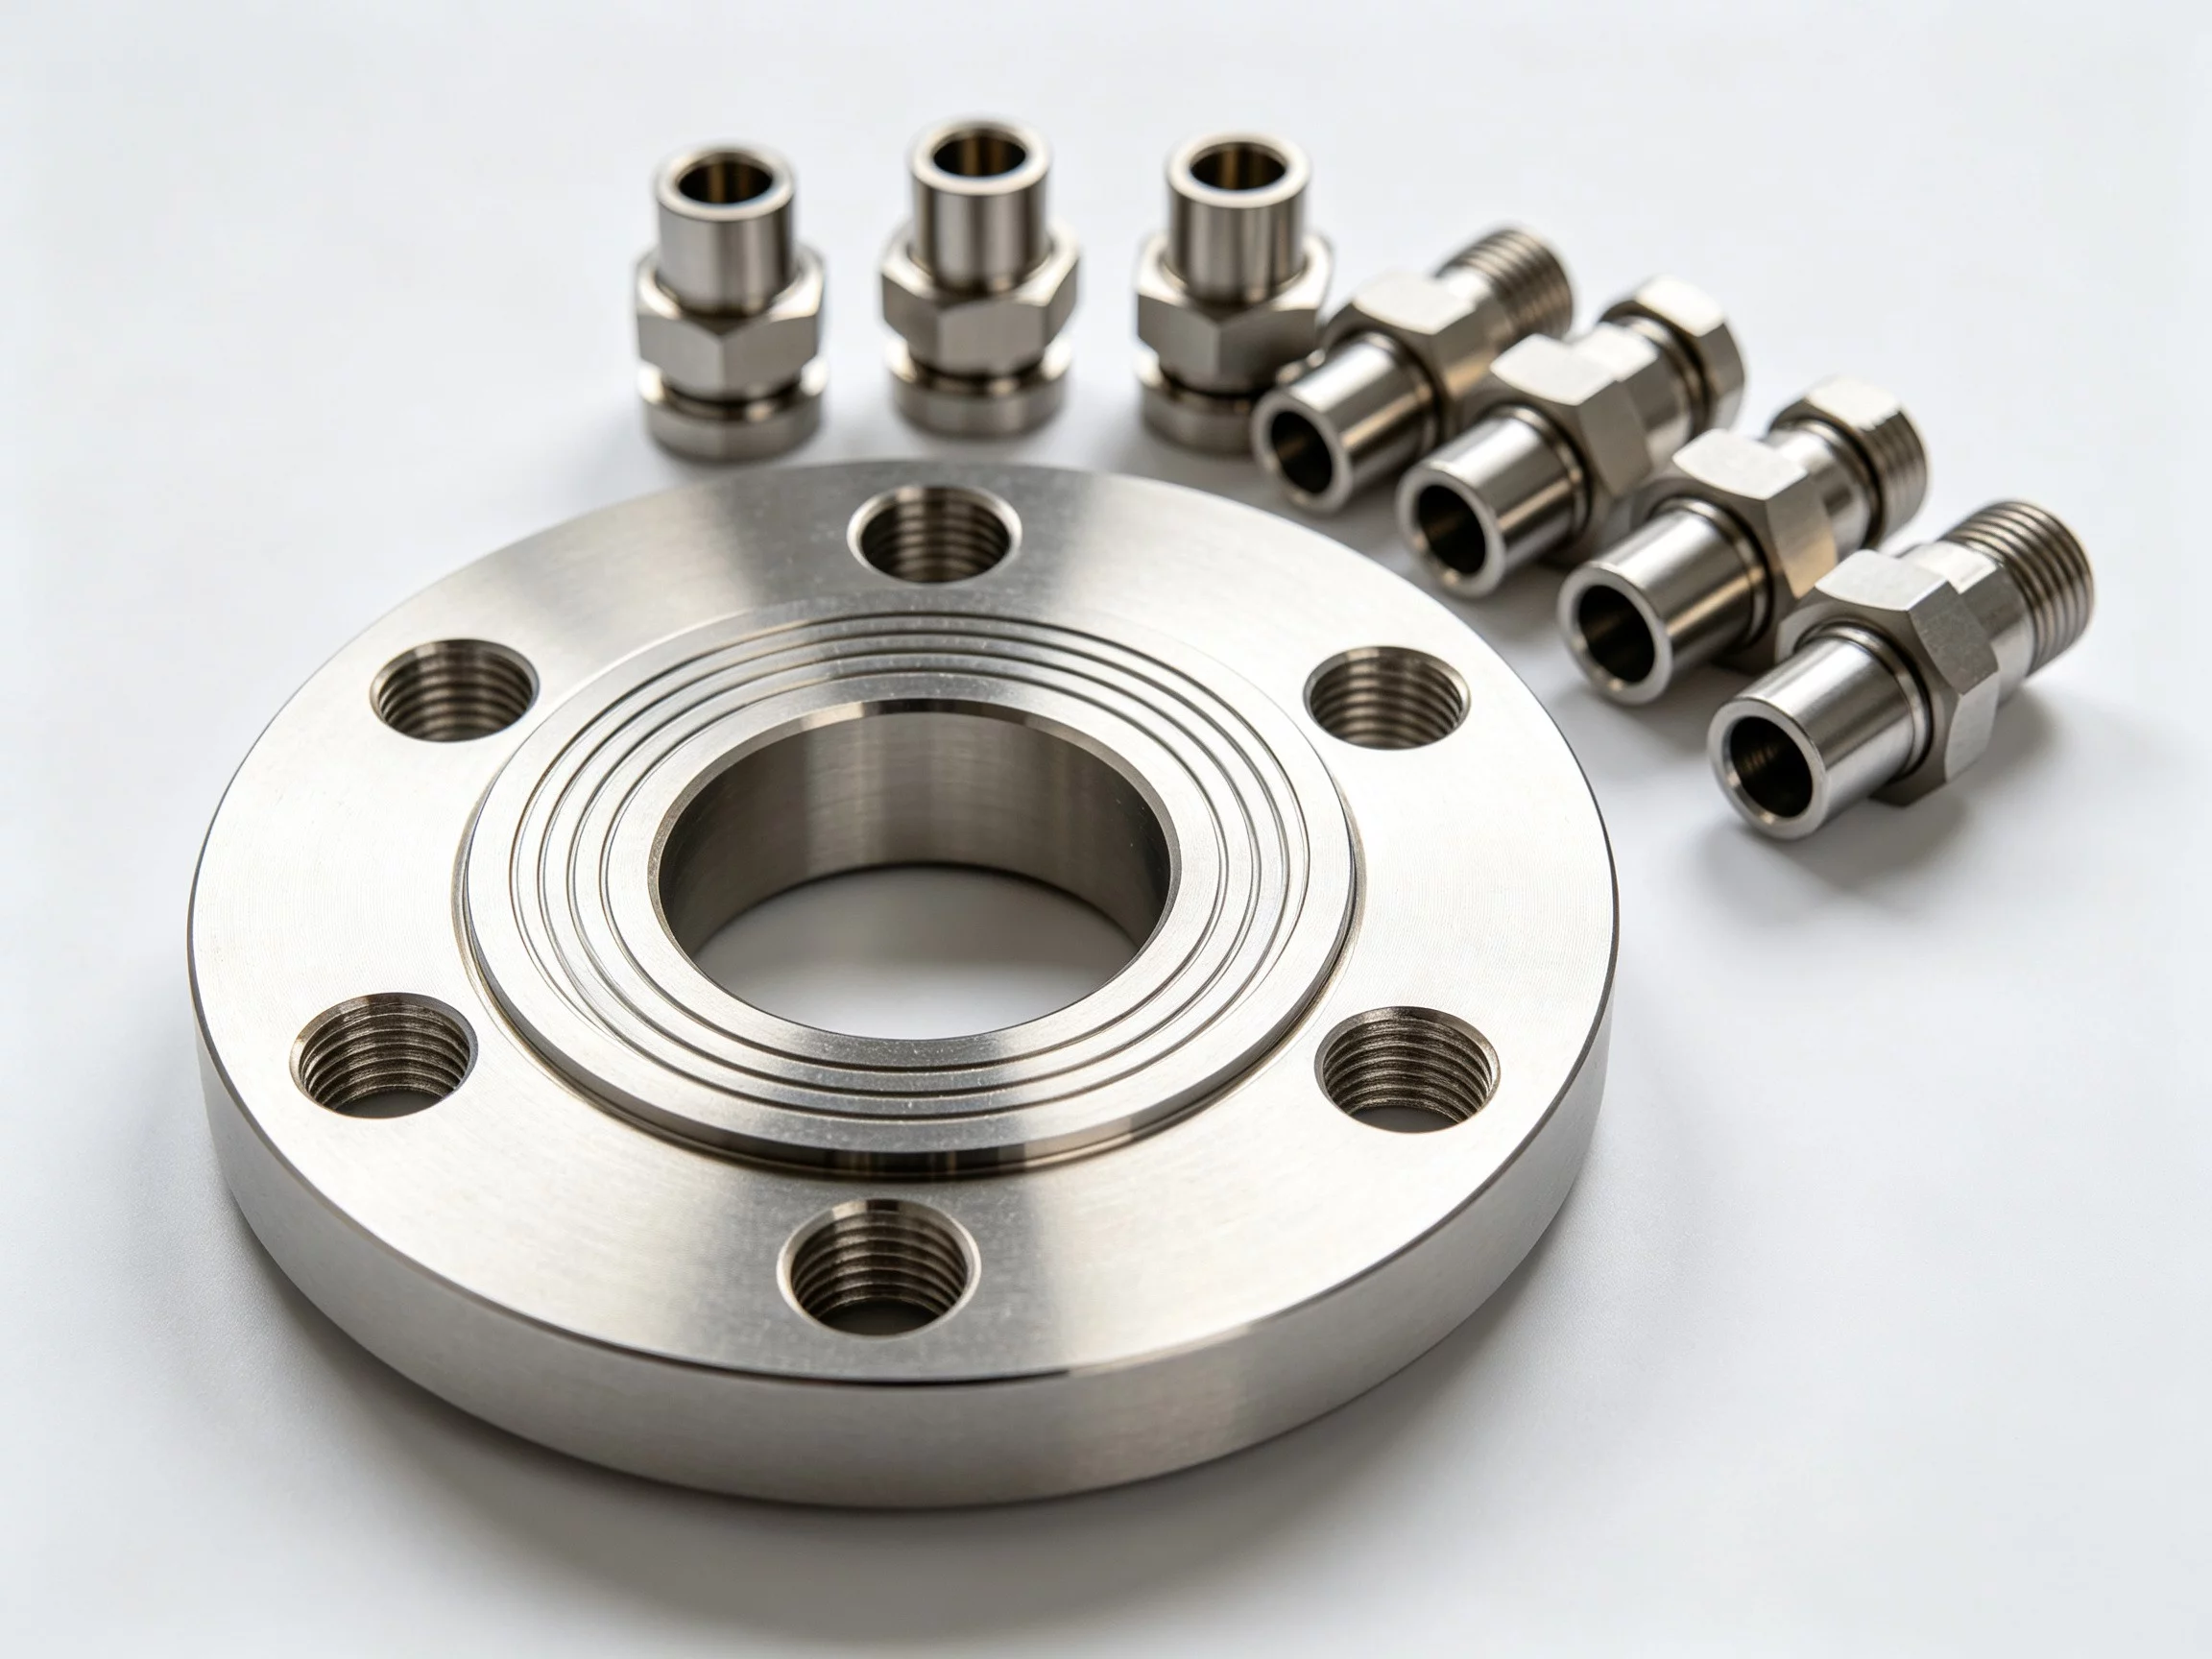
El principal motivo de rechazo de las piezas galvanizadas es obstrucción de la rosca interna. Las salpicaduras de zinc y la capa de óxido se acumulan en el interior de los orificios, agujeros y elementos roscados que quedan orientados hacia abajo durante la inmersión. Si el elemento es más profundo de lo que permite el drenaje de la pieza, el recubrimiento no puede eliminarse sin volver a mecanizarla.
Los subconjuntos soldados o fundidos con cavidades selladas retienen hidrógeno gaseoso durante el proceso de recubrimiento en caliente. En los aceros de alta resistencia, por encima de 380 HV, ese hidrógeno puede difundirse y provocar grietas retardadas horas o días después de que la pieza salga del baño. Indique siempre la geometría de la cavidad al encargado del recubrimiento.
Un riesgo secundario es la falta de uniformidad en el espesor de las piezas con geometrías mixtas. Una placa plana y un saliente roscado en la misma pieza no recibirán la misma profundidad de recubrimiento. Especifique un zona de medición del espesor del recubrimiento en tu plano, en lugar de un único valor nominal para toda la pieza.
Preguntas frecuentes de los compradores
¿Puedo seguir mecanizando una pieza galvanizada después de recubrirla?
Por lo general, no. La capa de zinc es frágil, y al cortarla, taladrarla o esmerilarla se rompe el recubrimiento y queda al descubierto el metal en la nueva superficie. Todo Operaciones CNC debe estar terminado antes de que la pieza entre en la línea de recubrimiento.
¿Cuánto espacio libre adicional necesito para un accesorio galvanizado por inmersión en caliente?
Añade el espesor del recubrimiento por cada cara. Para una capa de galvanización en caliente de 85 µm, calcula aproximadamente 0,17 mm de holgura adicional en un par de perno y orificio o de pasador y agujero.
¿Qué norma regula los elementos de fijación y las piezas pequeñas galvanizadas por inmersión en caliente?
ASTM B633 se aplica a los elementos de fijación recubiertos de zinc y a componentes similares. ASTM A123 abarca productos de acero de mayor tamaño, como los elementos estructurales. Comprueba a qué norma hace referencia tu especificación antes de dar el visto bueno a la pieza.
¿Afectará el galvanizado al color de una pieza visible?
El galvanizado en caliente produce una superficie con un aspecto metalizado de color crema y con motas. Si la pieza queda a la vista del cliente, especifica una etapa de pintura o recubrimiento en polvo posterior al galvanizado para conseguir un color uniforme. Las piezas electrogalvanizadas presentan un acabado más liso y de color gris más claro.
Cómo elegir el método de recubrimiento adecuado para tu pieza
El método de recubrimiento debe adaptarse al entorno de uso, no solo al material base. Una pieza que se vea sometida a alternancias entre aire seco y aire con alta concentración de sal se beneficia de una capa más gruesa de galvanizado en caliente. Una pieza situada en un recinto seco con humedad ocasional puede recubrirse con una película de galvanizado electrolítico de 10-15 µm.
YPMFG presta apoyo a los compradores que necesitan Mecanizado CNC y el recubrimiento posterior al proceso gestionados en una única cadena de suministro. Envía tus planos, las especificaciones de los materiales y el entorno de uso previsto al equipo de ingeniería. El equipo confirmará la viabilidad del recubrimiento, señalará los conflictos geométricos y te indicará el espesor de recubrimiento recomendado con una referencia estándar.
También puedes solicitar piezas de muestra en lotes pequeños con las especificaciones que indiques espesor del recubrimiento de zinc para comprobar el ajuste, el acabado y la calidad de la superficie antes de dar luz verde a una orden de producción. De este modo, se garantiza la uniformidad entre el prototipo y las piezas de producción y se evita tener que basarse en conjeturas a la hora de definir las especificaciones finales de la superficie.






