German
 English
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese

Kurze Antwort:
Das Drehen von Messing ist eine der einfachsten CNC-Bearbeitung Operationen, doch der Erfolg hängt von der Wahl der richtigen Legierungssorte und der Anpassung der Schnittparameter für jeden Typ ab. Automatenmessing wie C360 bietet die beste Zerspanbarkeit, während bleifreie Messingsorten wie C377 andere Werkzeugstrategien erfordern. Zu den wichtigsten Herausforderungen gehören Spanbeherrschung, Kaltverfestigung bei kaltverformtem Material und OberflächenbeschaffenheitKonsistenz. YPMFG produziert regelmäßig Messingkomponenten mit Präzision CNC-Drehen, und wir sehen diese Variablen aus erster Hand in vielen Projektspezifikationen.
Messingsorten verstehen für CNC-Drehen
Messing ist eine Kupfer-Zink-Legierung, und seine Zerspanbarkeit variiert erheblich je nach Zinkgehalt und je nachdem, ob Elemente zur Verbesserung der Zerspanbarkeit zugesetzt werden.
Die am häufigsten gedrehte Messingsorte ist C360-Zinkmessing für zerspanungsfreundliche Bearbeitung, die Blei oder andere Bearbeitungshilfsstoffe enthält, die kurze, spröde Späne erzeugen. Diese Sorte lässt sich mit hohen Geschwindigkeiten und ausgezeichneter Oberflächengüte bearbeiten. Sie wird häufig für Fittings, Ventile, Steckverbinder und kleine Präzisionsteile verwendet.
Bleifreie Messingsorten wie C377, C385 und UNS C95800 werden zunehmend für medizinische, lebensmitteltaugliche und Exportanwendungen gefordert. Diese Materialien sind schwerer zu bearbeiten und erzeugen längere, fadenförmige Späne. Werkzeuggeometrie und Vorschubgeschwindigkeiten müssen entsprechend angepasst werden.
Andere Messingarten wie Phosphorbronze und Aluminiumbronze fallen nicht unter das übliche Verhalten von Automatenmessing und erfordern niedrigere Geschwindigkeiten, höheres Drehmoment und spezielle Werkzeugbeschichtungen.
YPMFG bewertet die in jeder Zeichnung angegebene Messingsorte, bevor Schneidwerkzeuge ausgewählt und Parameter programmiert werden. Materialzertifizierungen werden geprüft, um die Konformität mit RoHS, REACH oder anderen regulatorischen Anforderungen zu bestätigen, sofern zutreffend.
Häufige Herausforderungen beim Drehen von Messing
Obwohl Messing als gut zerspanbares Material gilt, können mehrere Probleme zu Fehlern oder Verzögerungen führen, wenn sie nicht richtig beherrscht werden.
Die Spanbeherrschung ist das häufigste Problem. Lange, zusammenhängende Späne können sich um das Werkstück oder den Werkzeughalter wickeln und Oberflächenkratzer oder Maschinenstopps verursachen. Die Lösung besteht in der Anpassung der Vorschubgeschwindigkeit und der Verwendung von Spanbrechern an der Schneidplatte.
Kaltverfestigung tritt auf, wenn Messing aus kaltverformtem oder gehärtetem Halbzeug gedreht wird. Die äußere Schicht wird nach der Verformung härter, was bei zu niedriger Schnittgeschwindigkeit zu schnellem Werkzeugverschleiß führt. Eine Spannungsarmglühung vor der Bearbeitung oder die Verwendung von gehärtetem Halbzeug mit geeigneten Schnittgeschwindigkeiten verhindert dieses Problem.
Kaltverschweißung und Aufbauschneiden sind bei Messing weniger verbreitet als bei Aluminium oder Edelstahl, aber sie können bei bestimmten Legierungszusammensetzungen oder stumpfen Werkzeugen dennoch auftreten. Die richtige CNC-Drehen Werkzeuggeometrie und regelmäßige Prüfung reduzieren dieses Risiko.
Gratbildung an Austrittskanten ist bei Messingteilen mit Gewinde oder engen Toleranzen normal. Je nach angegebener Toleranzklasse kann eine sekundäre Entgratung, Gleitschleifen oder Handnachbearbeitung erforderlich sein.
Schnittparameter und Werkzeugauswahl
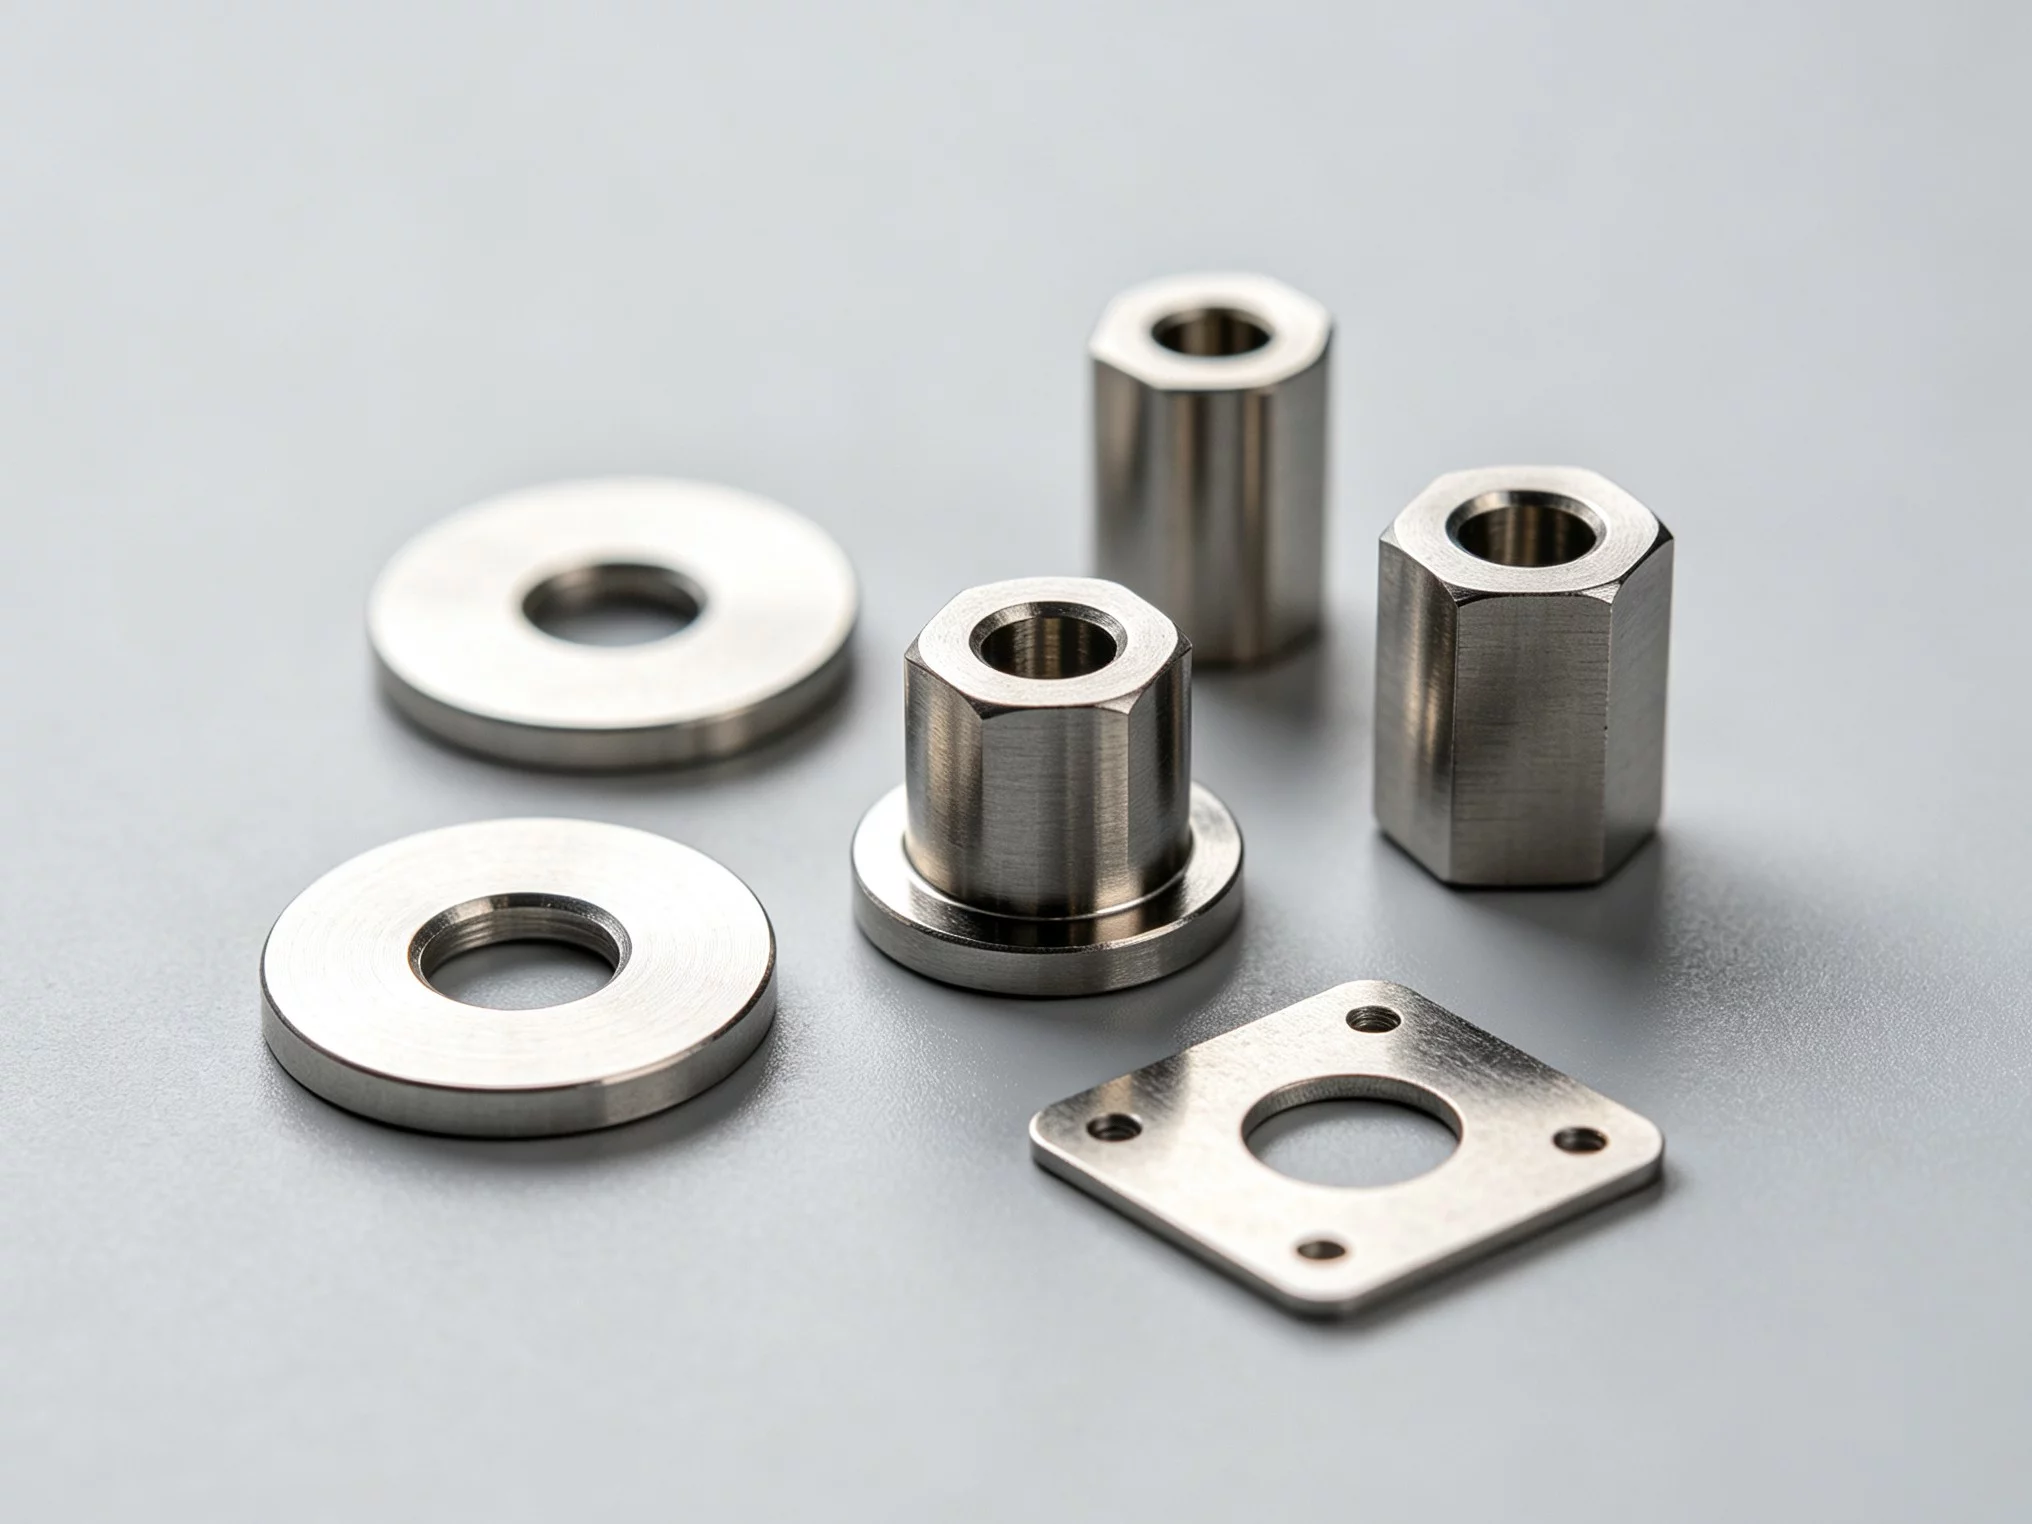
Die richtige Werkzeugauswahl und Parametereinstellung wirken sich direkt auf Oberflächengüte,Standzeit und Maßgenauigkeit aus.
Für Messing C360 liegen typische Schnittgeschwindigkeiten zwischen 150 und 300 Metern pro Minute mit positivem Spanwinkel bei Hartmetall- oder beschichteten Schneidplatten. Vorschübe zwischen 0.1 und 0.3 mm pro Umdrehung erzeugen gute Oberflächengüten ohne übermäßige Werkzeugbelastung.
Beim Bearbeiten von bleifreiem Messing sollten die Schnittgeschwindigkeiten um etwa 20 bis 30 Prozent reduziert werden. Eine Schneidplattengeometrie mit größerem Eckenradius und stabilerer Schneidkantenpräparation hilft, die Konsistenz zu wahren.
Auswahl der Werkzeugbeschichtung ist wichtiger, als viele Einkäufer erkennen. TiAlN- und AlTiN-Beschichtungen bieten eine gute Wärmebeständigkeit für Operationen mit höherer Geschwindigkeit. Bei klebrigen oder fadenförmige Späne bildenden Materialien können DLC-Beschichtungen (diamond-like carbon) die Reibung verringern und den Spanfluss verbessern.
Auch die Kühlmittelstrategie spielt eine Rolle. Überflutungskühlung ist bei den meisten Messingdrehoperationen Standard. Einige Automatensorten lassen sich mit minimaler Kühlung oder sogar trocken gut bearbeiten, je nach gewünschter Oberflächengüte und Anforderungen an den Spanabtransport.
Die Ingenieure von YPMFG prüfen Ihre Spezifikation und empfehlen den optimalen Werkzeugweg, bevor die Produktion beginnt. Diese technische Bewertung vor der Produktion hilft, unerwartete Werkzeugbrüche oder Teile außerhalb der Toleranz zu vermeiden.
Materialeigenschaften und Anwendungsabstimmung
Verschiedene Messingsorten bieten unterschiedliche mechanische und physikalische Eigenschaften, und die richtige Wahl hängt von Ihren Anwendungsanforderungen ab.
Die Wahl der falschen Sorte für Ihre Anwendung kann zu vorzeitigem Ausfall, schlechter Oberflächengüte oder Compliance-Problemen führen. Messingteile in Trinkwassersystemen müssen beispielsweise die Norm NSF/ANSI 61 erfüllen. Komponenten in korrosiven Umgebungen können Aluminiumbronze statt Standardmessing erfordern.
Die elektrische Leitfähigkeit ist ein weiterer Aspekt. Wenn Ihr Teil elektrische Kontaktleistung, sollten C110-Kupfer oder bestimmte Messingsorten mit höherem Kupfergehalt statt hochzinkhaltiger Automatensorten in Betracht gezogen werden.
Designempfehlungen für gedrehte Messingteile
Gute Designpraktiken machen einen erheblichen Unterschied bei Teilequalität und Produktionskosten.
Die minimale Wandstärke für gedrehte Messingteile sollte mindestens 0.8 mm bei kleinen Durchmessern und 1.5 mm bei größeren Durchmessern betragen. Dünnere Wände erhöhen das Risiko von Durchbiegung, Vibration und Maßabweichungen während der Bearbeitung.
Die Gewindeeinschraubtiefe in Messing sollte bei Standard-Gewindeoperationen zwei Durchmesser nicht überschreiten. Ein zu tiefes Gewinde kann Spannungskonzentration und Gewindeausreißen verursachen, besonders bei weicheren Automatensorten.
Toleranzempfehlungen für CNC-gedrehte Messingteile liegen typischerweise bei ±0.025 mm für allgemeine Maße und ±0.01 mm für kritische Durchmesser. Engere Toleranzen erfordern zusätzliche Operationen und erhöhen die Kosten erheblich.

Spezifikationen für die Oberflächengüte sollten realistisch sein. Ra 1.6 Mikrometer ist bei Standard-Drehoperationen leicht erreichbar. Ra 0.8 erfordert zusätzliche Feinbearbeitung oder Feinbohrprozesse.
Kostenfaktoren beim Messingdrehen
Zu verstehen, was die Kosten treibt, hilft Einkäufern, Angebote zu bewerten und bessere Einkaufsentscheidungen zu treffen.
Die Materialkosten für Messingstangen oder -stäbe variieren je nach Sorte und Durchmesser. C360 ist aufgrund der breiten Verfügbarkeit und der überlegenen Zerspanbarkeit im Allgemeinen die kosteneffizienteste Option. Bleifreie Alternativen sind oft mit einem Aufpreis verbunden.
Die Zykluszeit ist der wichtigste Kostentreiber in der Produktion. Komplexe Geometrien mit mehreren Operationen, engen Toleranzen und sekundären Nachbearbeitungsschritten erhöhen die Bearbeitungszeit proportional.
Auswirkung der Losgröße ist beim Messingdrehen erheblich. Serien mit hoher Stückzahl profitieren von optimierten Werkzeugwegen und automatischer Beschickung, was die Stückkosten deutlich senkt. Prototypen in kleinen Stückzahlen können aufgrund von Rüstzeit und Maschinenstundenaufteilung höhere Kosten pro Teil verursachen.
Nachbearbeitung wie Galvanisieren, Eloxieren oder zusätzliche Oberflächenbehandlungen erhöht die Kosten, kann aber für die vorgesehene Anwendungsumgebung erforderlich sein.
YPMFG erstellt detaillierte Angebote, die Material-, Bearbeitungs- und etwaige zusätzliche Verarbeitungskosten aufschlüsseln. Diese Transparenz hilft Ihnen zu verstehen, wohin Ihre Investition fließt, und Bereiche für Kostenoptimierung zu identifizieren, ohne Qualität zu opfern.
Qualitätskontrolle und Prüfung
Qualitätskontrollverfahren stellen sicher, dass gedrehte Messingteile die Spezifikation durchgängig erfüllen.
Die Erstmusterprüfung mit kalibrierter KMM oder optischem Vergleich ist Standardpraxis. Alle kritischen Maße, Toleranzen und Oberflächengüten werden vor Beginn der Serienproduktion gegen die Zeichnung verifiziert.
Materialrückverfolgbarkeit ist für regulierte Branchen unerlässlich. Werkszeugnisse, die Zusammensetzung und mechanische Eigenschaften bestätigen, sollten jedes Produktionslos begleiten.
Die Maßprüfung umfasst Durchmesserkontrollen, Gewindelehrenprüfung, Konzentrizitätsmessungen und, sofern spezifiziert, Oberflächenrauheitsprüfungen. YPMFG dokumentiert die Prüfergebnisse und stellt sie auf Anfrage für jeden Produktionslauf zur Verfügung.
Praktische Fragen vor der Wahl von Messing für Ihr Projekt
Welche Messingsorte sollte ich für meine Anwendung wählen?
Wählen Sie C360 für universelle Präzisionsteile, bei denen Zerspanbarkeit und Kosten im Vordergrund stehen. Wählen Sie bleifreies C377 oder C385 für medizinische, Lebensmittel- oder Exportmärkte, die regulatorische Konformität erfordern. Konsultieren Sie einen Zerspanungsingenieur, wenn Ihre Anwendung spezifische mechanische oder umgebungsbezogene Anforderungen hat.
Kann Messing mit sehr engen Toleranzen bearbeitet werden?
Ja, CNC-Drehen kann bei Messing Toleranzen bis hinunter zu ±0.005 mm erreichen. Dies konsistent zu erreichen, erfordert jedoch einen guten Maschinenzustand, stabile Werkzeuge und kontrollierte Umgebungsbedingungen. Besprechen Sie Ihre Toleranzanforderungen früh im Angebotsprozess.
Ist Messing für Hochfrequenz- oder elektrische Anwendungen geeignet?
Messing hat im Vergleich zu reinem Kupfer eine mäßige elektrische Leitfähigkeit. Prüfen Sie bei Hochfrequenzanwendungen, ob Messing Ihre Anforderungen an Signalverlust und Impedanz erfüllt oder ob Kupfer- oder versilberte Komponenten besser geeignet wären.
Wie verhindere ich Entzinkung bei Messingteilen?
Entzinkung tritt bei bestimmten Messinglegierungen auf, wenn sie über längere Zeit sauren oder stehenden Wasserumgebungen ausgesetzt sind. Die Verwendung von bleiarmen oder bleifreien Messingsorten und die Auswahl von Legierungen mit zugesetzten Inhibitoren verringert dieses Risiko. Geben Sie Ihre Einsatzumgebung an, wenn Sie technische Beratung anfordern.
Welche Oberflächengüten sind bei gedrehtem Messing möglich?
Standard-Drehen erzeugt Ra 1.6 bis 3.2 Mikrometer. Zusätzliche Operationen wie Glattwalzen, Schleifen oder Polieren können glattere Oberflächen erzielen. YPMFG kann Sie zum kosteneffizientesten Veredelungsweg für Ihre Spezifikation führen.
Können Messingteile nach der Bearbeitung galvanisiert werden?
Ja, Messing lässt sich gut galvanisch beschichten, einschließlich Vernickeln, Verchromen, Vergolden und Verzinken. Bei engen Toleranzen sollte die Bearbeitung die Beschichtungsdicke berücksichtigen. Stimmen Sie die Abfolge von Beschichtung und Bearbeitung vor Produktionsbeginn mit Ihrem Lieferanten ab.
Eine bessere langfristige Entscheidung treffen
Erfolgreiches Messingdrehen erfordert die richtige Kombination aus Materialkenntnis, Werkzeugauswahl und Prozesskontrolle. Die gewählte Sorte beeinflusst alles, von der Zykluszeit über die finale Oberflächenqualität bis zur langfristigen Teileleistung im Einsatz.
Ein präzises Messingdrehprojekt profitiert von frühzeitiger technischer Beratung. Wenn Sie Ihre Spezifikationen mit YPMFG teilen, prüft unser Team die Eignung der Materialsorte, die Machbarkeit der Toleranzen, die Werkzeugstrategie und die Prüfanforderungen, bevor Metall geschnitten wird. Sie erhalten klare Empfehlungen und einen realistischen Produktionszeitplan auf Basis tatsächlicher Fertigungserfahrung statt theoretischer Berechnungen.
Senden Sie Ihre Zeichnungen oder Spezifikationen an YPMFG für eine kostenlose technische Prüfung und ein wettbewerbsfähiges Angebot.