 German
 English
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese

Kurze Antwort:
CNC-Bohren erzeugt hochpräzise Bohrungen in Metallen, Kunststoffen und Verbundwerkstoffen mithilfe computergesteuerter Fräsmaschinen oder Bearbeitungszentren. Es ist ideal für enge Toleranzen, wiederholbare Produktionsläufe und komplexe Teilegeometrien. Typische Anwendungen sind Luftfahrt-Halterungen, medizinische Implantatvorrichtungen und Automobilmotorkomponenten. Bei der Auswahl eines CNC-Bohrdienstleisters sollten Sie Maschinenfähigkeit, Werkzeugbestand, Materialkompetenz und Qualitätsdokumentation prüfen. YPMFG bietet technische Bewertung, individuelle Prozessplanung und Mustertests, um Ihre Spezifikation zu erfüllen.
Das CNC-Bohren bildet das Rückgrat der modernen Präzisionsfertigung. Käufer fordern häufig Angebote an, ohne zu wissen, ob ihre Lochbilder, Tiefen oder Oberflächenanforderungen für die Serienproduktion realistisch sind. Das Fehlen dieser Details kann Lieferzeiten verzögern, Kosten erhöhen oder Teile hervorbringen, die Funktionstests nicht bestehen. YPMFG ist spezialisiert auf CNC-gebohrte Komponenten für industrielle Anwendungen, bei denen dimensionale Stabilität zählt. Dieser Artikel erklärt, wie Sie einen zuverlässigen Anbieter auswählen, welche Spezifikationen Sie vorbereiten sollten und wie Sie häufige Bearbeitungsfehler vermeiden.
CNC-Bohrfähigkeiten und ihre Grenzen verstehen
Das CNC-Bohren unterscheidet sich vom manuellen Bohren, weil die Maschine Vorschubgeschwindigkeit, Spindeldrehzahl und Werkzeugweg mit digitaler Präzision steuert. Diese Konsistenz reduziert Gratbildung, verbessert die Rundheit der Bohrungen und erhält die Positionsgenauigkeit über große Chargen hinweg. Moderne CNC-Zentren können Durchmesser von 0,1 mm bis über 50 mm in einer einzigen Aufspannung bohren. Sie bearbeiten auch Tiefbohrungen, Stufenbohrungen und Senkungen ohne Neupositionierung des Werkstücks.
Mehrere Faktoren beeinflussen die erreichbare Qualität. Der erste ist die Maschinensteifigkeit und der Spindelrundlauf. Eine steife Spindel minimiert Vibrationen beim Bohren von gehärtetem Stahl oder Titan. Der zweite ist die Werkzeugauswahl und -beschichtung. Hartmetallbohrer mit TiAlN-Beschichtungen halten länger und erzeugen sauberere Schnitte in Aluminium. Der dritte ist Kühlmittelstrategie. Kühlmittel durch die Spindel spült Späne aus tiefen Bohrungen und verhindert Wärmestau. Käufer sollten den Lieferanten um ein Fähigkeitsdatenblatt bitten, das maximale Bohrtiefe, Kegeltoleranz und Oberflächenrauheitswerte auflistet.
Wenn Ihr Design Mikrobohrungen oder endkonturnahes Bohren erfordert, vergewissern Sie sich, dass der Anbieter über spezialisierte Ausrüstung verfügt. Standard-CNC-Fräsen erreichen möglicherweise nicht die gleiche Präzision wie spezielle Bohrzentren. Die Anforderung eines Prototypenmusters vor der Serienproduktion zeigt, ob der Prozess Ihre Toleranzkette erfüllen kann.
Wichtige Spezifikationen für ein Angebot
Die Einreichung vollständiger Zeichnungen verhindert hin- und hergehende E-Mails und beschleunigt die Angebotserstellung. Die folgenden Parameter sind für jedes Angebot für CNC-Bohrdienstleistungen:
Zeichnung mit GD&T, einschließlich Bohrungsangaben und Positionstoleranzen
Materialgüte, Vergütungszustand und Kondition (z. B. 6061-T6-Aluminium, 316L-Edelstahl)
Erforderliche Oberflächengüte an Bohrungswänden sowie Ein- und Austrittsflächen
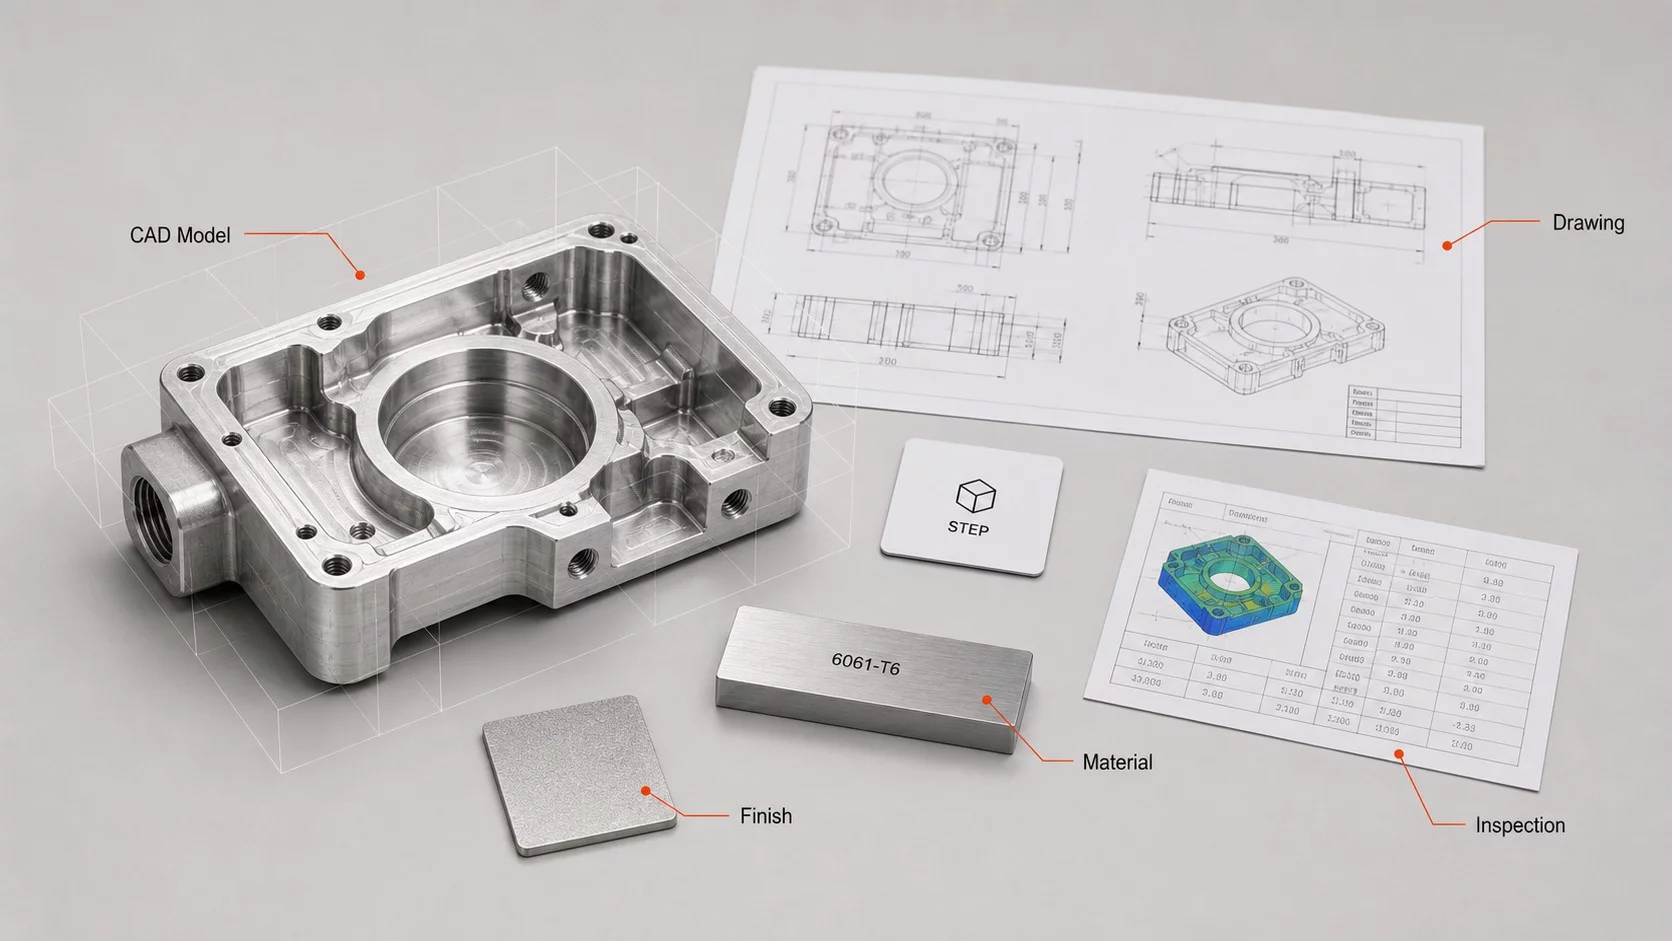
Erwartungen an Stückzahl und Produktionsvolumen
Eventuelle Sekundäroperationen wie Entgraten, Gewindeschneiden oder Eloxieren
Das Weglassen der Materialspezifikation führt häufig zu falschen Kostenschätzungen. Lieferanten nehmen möglicherweise eine günstigere Legierung an und stellen später fest, dass das Teil Korrosionsbeständigkeitsstandards erfüllen muss. Ebenso kann eine vage Toleranzangabe wie “±0,1 mm allgemein” zu Verwirrung führen. Geben Sie kritische Bohrungspositionen in einem separaten Positionsrahmen an. Wenn Ihnen detaillierte Zeichnungen fehlen, bieten viele Werkstätten technische Bewertungsservices Unterstützung an, um fertigungsgerechte Toleranzen zu definieren.
Ein weiteres häufiges Versäumnis ist die Missachtung des Risikos von Bohrerbruch. Tiefe Bohrungen mit Länge-zu-Durchmesser-Verhältnissen über 10:1 erfordern Pendelbohrzyklen. Fragen Sie den Hersteller, wie er Werkzeugbruch verhindert und den Spanabtransport sicherstellt. Ein robuster Prozess umfasst Echtzeitüberwachung und adaptive Vorschubregelung.
Materialauswahl und ihre Auswirkung auf die Bohrleistung
Verschiedene Werkstoffe verhalten sich unter Schnittkräften unterschiedlich. Aluminiumlegierungen sind weich und schmierig; sie erfordern scharfe Spannuten und hohe Vorschubgeschwindigkeiten, um Aufbauschneiden zu vermeiden. Edelstahls erzeugen Wärme und verfestigen sich durch Kaltverfestigung; sie benötigen niedrigere Drehzahlen und eine robuste Kühlmittelzufuhr. Titanlegierungen sind aufgrund ihrer geringen Wärmeleitfähigkeit und hohen chemischen Reaktivität schwer zerspanbar. Das Bohren von Titan erfordert eine spezielle Geometrie und oft niedrige Vorschubgeschwindigkeiten.
Verbundwerkstoffe wie CFK stellen eigene Herausforderungen dar. Die Schichten können auf der Austrittsseite delaminieren, wenn der Bohrerspitzenwinkel nicht korrekt ist. Eine Bohrergeometrie mit Zentrierspitze oder Spitzbohrer minimiert Ausfransungen. Polyetheretherketon (PEEK) und andere Thermoplaste erweichen schnell; sie erfordern scharfe Werkzeuge und ein sorgfältiges Wärmemanagement.
Die Wahl des falschen Werkzeugs oder der falschen Schnittparameter erhöht die Zykluszeit und die Ausschussquote. Ein renommierter CNC-Bearbeitung Partner sollte materialspezifische Empfehlungen geben. Er kann alternative Verfahren vorschlagen, wie Tieflochbohren für tiefe Bohrungen oder Laserbohren für harte Materialien. Vergewissern Sie sich immer, dass der Lieferant Erfahrung mit Ihrer spezifischen Legierung oder Ihrem Polymer hat, bevor Sie sich zur Produktion verpflichten.
Qualitätskontrolle und Prüfmethoden für gebohrte Teile
Die dimensionale Prüfung stellt sicher, dass jede Bohrung der Designvorgabe entspricht. Gängige Methoden sind Koordinatenmessmaschinen (KMM), optische Profilprojektoren und Gut-/Schlecht-Lehren. Die KMM-Prüfung liefert vollständige 3D-Positionsdaten und ist für kritische Luft- und Raumfahrt- oder Medizinkomponenten unerlässlich. Optische Profilprojektoren prüfen Profil und Durchmesser schnell und berührungslos. Gut-/Schlecht-Lehren verifizieren die Gewindeeinführung oder den Stiftsitz in der Werkstatt.
Die Oberflächenintegrität ist ebenso wichtig. Grate können die Montage beeinträchtigen oder Dichtungen gefährden. Die Sichtprüfung unter Vergrößerung erkennt Kantendefekte. Einige Spezifikationen verlangen Entgraten auf einen bestimmten Radius oder eine Ultraschallreinigung, um Restspäne zu entfernen. Die Oberflächenrauheit an Bohrungswänden beeinflusst die Ermüdungslebensdauer bei zyklischer Belastung. Für Hydraulikverteiler werden häufig Ra-Werte unter 1,6 µm gefordert.
Dokumentation schafft Vertrauen. Fordern Sie einen Erstmusterprüfbericht an, der Messergebnisse, Materialzertifikate und Prozessparameter enthält. Diese Aufzeichnung unterstützt die Einhaltung gesetzlicher Vorgaben und vereinfacht Lieferantenaudits. Wenn Ihre Branche AS9100 oder ISO 13485 folgt, vergewissern Sie sich, dass der Anbieter diese Zertifizierungen aufrechterhält und die Rückverfolgbarkeit für jede Charge gewährleisten kann.
Häufige Fehler bei der Beschaffung von CNC-Bohrdienstleistungen
Käufer machen häufig drei kostspielige Fehler. Erstens priorisieren sie den Stückpreis über den Gesamtwert. Ein billiger Bohrer ist möglicherweise schnell fertig, erzeugt aber übergroße Bohrungen, die Nacharbeit erfordern. Zweitens ignorieren sie Schwankungen der Lieferzeit. Kapazitätsengpässe in Spitzenzeiten können Lieferungen verzögern, wenn der Lieferant nicht proaktiv kommuniziert. Drittens unterschätzen sie den Bedarf an fertigungsgerechter Konstruktion. Übermäßig enge Toleranzen an unkritischen Bohrungen treiben die Kosten ohne funktionalen Nutzen in die Höhe.
Ein weiterer Fehler ist die Annahme, dass alle CNC-Bohrwerkstätten gleich sind. Kleine Lohnbetriebe verfügen möglicherweise nicht über moderne Werkzeugbibliotheken oder eigene Qualitätslabore. Große Serienhersteller übernehmen möglicherweise keine Prototypen mit geringer Stückzahl. Definieren Sie Ihr Volumen, Ihre Komplexität und Ihren Zeitplan frühzeitig. Fragen Sie den Lieferanten nach Mindestbestellmengen, Rüstgebühren und ob er Stichprobenprüfung zur Validierung anbietet.
Schließlich kann vernachlässigte Kommunikation zu Abweichungen zwischen Erwartung und Lieferung führen. Teilen Sie den Kontext Ihrer Anwendung mit. Erklären Sie, ob das Teil hohen Vibrationen, korrosiven Umgebungen oder sterilen Bedingungen ausgesetzt sein wird. Diese Details leiten die Verfahrensauswahl und helfen dem Hersteller, geeignete Maßgeschneiderte Lösungen.
Wie Sie einen zuverlässigen CNC-Bohrlieferanten bewerten und auswählen
Eine systematische Bewertung reduziert das Beschaffungsrisiko. Beginnen Sie mit der Prüfung der Seite mit den technischen Fähigkeiten des Lieferanten. Achten Sie auf detaillierte Informationen zu Maschinentypen, Arbeitsraumabmessungen, Werkzeugmarken und Prüfausrüstung. Vage Aussagen wie “wir machen CNC-Bearbeitung” sind weniger nützlich als konkrete Angaben zu Bohrdurchmessern, Spindeldrehzahlen und Toleranzbereichen.
Bewerten Sie als Nächstes ihre technische Unterstützung. Können sie DFM-Feedback zu Ihren Zeichnungen liefern? Verfügen sie über Anwendungsingenieure, die das Materialverhalten und die Zerspanungsdynamik verstehen? Reaktionsschnelle technische Kommunikation zeugt von Reife und Liebe zum Detail.
Prüfen Sie Referenzen und Fallstudien. Auch wenn Sie erfundene Referenzberichte vermeiden sollten, belegen echte Projektzusammenfassungen Erfahrung. Fragen Sie nach Beispielen für ähnliche Teile in Ihrer Werkstoff- und Toleranzklasse. Fordern Sie abschließend einen Pilotauftrag an. Eine kleine Charge ermöglicht es Ihnen, Qualität, Lieferung und Service zu prüfen, bevor Sie hochskalieren. YPMFG unterstützt diesen Ansatz mit technische Begutachtung und Musterfertigung zur Validierung des Prozesses.
Praktische Fragen vor der Wahl des CNC-Bohrens
Interessenten haben häufig wiederkehrende Bedenken. Wer diese vorab anspricht, klärt die Zusammenarbeit und vermeidet Überraschungen im späteren Projektverlauf.
Welche Toleranz kann CNC-Bohren realistisch erreichen?
Die typische Positionstoleranz beträgt ±0,025 mm bei Standardoperationen. Engere Toleranzen bis ±0,01 mm sind mit sorgfältiger Vorrichtungstechnik und Prüfung möglich. Verifizieren Sie den genauen Bereich mit Ihrem Lieferanten anhand von Bohrungsdurchmesser und -tiefe.
Wie handhaben Sie das Tieflochbohren ohne Werkzeugablenkung?
Pilgerschritt-Bohrzyklen und Führungsbuchsen minimieren die Ablenkung. Manche Betriebe setzen für Verhältnisse über 10:1 das Tiefbohren ein. Fragen Sie nach dem empfohlenen Verfahren und eventuellen Größenbeschränkungen für Ihren Werkstoff.
Können Sie die Spezifikationen unserer bestehenden Bauteile erfüllen?
Ja, wenn Originalzeichnungen, Werkstoffzeugnisse und Messdaten vorliegen. Der Lieferant repliziert die wesentlichen Merkmale und dokumentiert alle notwendigen Anpassungen für die Fertigbarkeit.
Wie lang ist die typische Lieferzeit für das Bohren von Prototypen?
Prototypenaufträge werden häufig innerhalb von 5–10 Werktagen versandt, abhängig von Komplexität und Prüfanforderungen. Für dringende Bedarfe ist eventuell ein Eilservice verfügbar. Bestätigen Sie die Zeitpläne in der Angebotsphase.
Stellen Sie Dokumentation für Qualitätsaudits bereit?
Die Standarddokumentation umfasst Prüfberichte, Werkstoffzeugnisse und Arbeitspläne. Zusätzliche Unterlagen wie SPC-Diagramme oder NADCAP-Prüfberichte können für regulierte Branchen organisiert werden.
Den richtigen CNC-Bohrpartner für Ihre Anwendung wählen
Die Auswahl eines Bohrdienstleisters erfordert die Abwägung von technischer Kompetenz, Kommunikationsqualität und kommerziellen Bedingungen. Klare Spezifikationen, realistische Toleranzen und transparente Preise bilden die Grundlage einer erfolgreichen Partnerschaft. Die Bewertung von Maschinenleistung, Prüfmethoden und Engineering-Support hilft, kostspielige Fehltritte zu vermeiden. Eine frühe Zusammenarbeit mit einem erfahrenen Hersteller verbessert die Design-Machbarkeit und reduziert Iterationszyklen.
YPMFG konzentriert sich auf die Lieferung von Präzision CNC-gebohrte Komponenten durch strukturierte Engineering-Prüfung, kundenspezifische Prozessplanung und rigorose Qualitätskontrolle. Senden Sie Ihre Zeichnungen oder Spezifikationen zur Bewertung. Das Team kann geeignete Werkstoffe, Werkzeugstrategien und Prüfpläne vorschlagen, die auf Ihre Produktionsziele zugeschnitten sind. Kontaktieren Sie uns, um ein Angebot anzufordern oder Ihr kundenspezifisches Bearbeitungsprojekt.






