Spanish
 English
 German
 Russian
 Japanese
 Korean
 French
 Italian
 Portuguese
Respuesta rápida:
Los productos de estampado de metal son piezas metálicas conformadas con precisión que se crean prensando chapa metálica en bruto a través de troqueles personalizados a alta presión. El proceso ofrece alta repetibilidad y bajos costos por pieza en volumen, lo que lo hace ideal para soportes, conectores, carcasas y componentes estructurales. La calidad depende del diseño del troquel, la selección del material, las tolerancias y la capacidad de posprocesamiento. Para geometrías complejas o características de tolerancia ajustada, los enfoques combinados como el estampado seguido de mecanizado CNC suelen ofrecer los mejores resultados.
Al abastecerse de productos de estampado de metal para producción, los compradores enfrentan un conjunto limitado de preguntas reales: qué materiales funcionan, qué tolerancias son alcanzables, qué costos ocultos existen y cómo evaluar a un proveedor más allá del precio. YPMFG trabaja con equipos de ingeniería y compras que necesitan una guía clara antes de comprometerse con un proyecto de estampado. Este artículo cubre los factores que determinan la calidad de la pieza, el costo y la idoneidad para su aplicación.
Qué cubre realmente el estampado de metal
El estampado de metal no es una sola operación. Describe una familia de procesos de conformado que utilizan una prensa y un troquel personalizado para dar forma a chapa metálica plana hasta geometrías definidas. Los procesos principales incluyen Corte en blanco, Perforado, flexión, embutición profunda, y estampado progresivo. Cada uno cumple una función diferente en la producción de piezas.
El corte de contorno recorta la forma exterior de la chapa. El punzonado crea agujeros. El plegado dobla el material a lo largo de una línea. La embutición profunda tira de la chapa hasta darle forma de copa o canal. El estampado progresivo combina varias operaciones en una sola carrera del troquel, avanzando automáticamente la tira por cada estación.
Estos procesos pueden usarse solos o combinados. Un típico soporte estampado puede someterse a corte, plegado y punzonado en un solo ciclo de troquel progresivo. Entender qué operaciones requiere su pieza le ayuda a estimar con mayor precisión el costo de utillaje, el plazo de entrega y el precio por unidad.
Tipos comunes de productos de metal estampado
Las piezas estampadas abarcan una amplia gama de formas y aplicaciones. A continuación se presenta un desglose de las categorías de productos más solicitadas y lo que las distingue.
Cada categoría conlleva expectativas diferentes en cuanto a elección de material, clase de tolerancia y tratamiento superficial. Un contacto eléctrico estampado requiere criterios de calidad diferentes a los de un soporte de montaje estructural, aunque ambos provienen del mismo proceso de prensado.
Materiales utilizados en el estampado de chapa metálica
La selección del material es una de las decisiones más determinantes en un proyecto de estampado. Afecta la conformabilidad, la resistencia final, la resistencia a la corrosión, el acabado superficial y el costo. Los materiales más comúnmente especificados se agrupan en cuatro grupos.
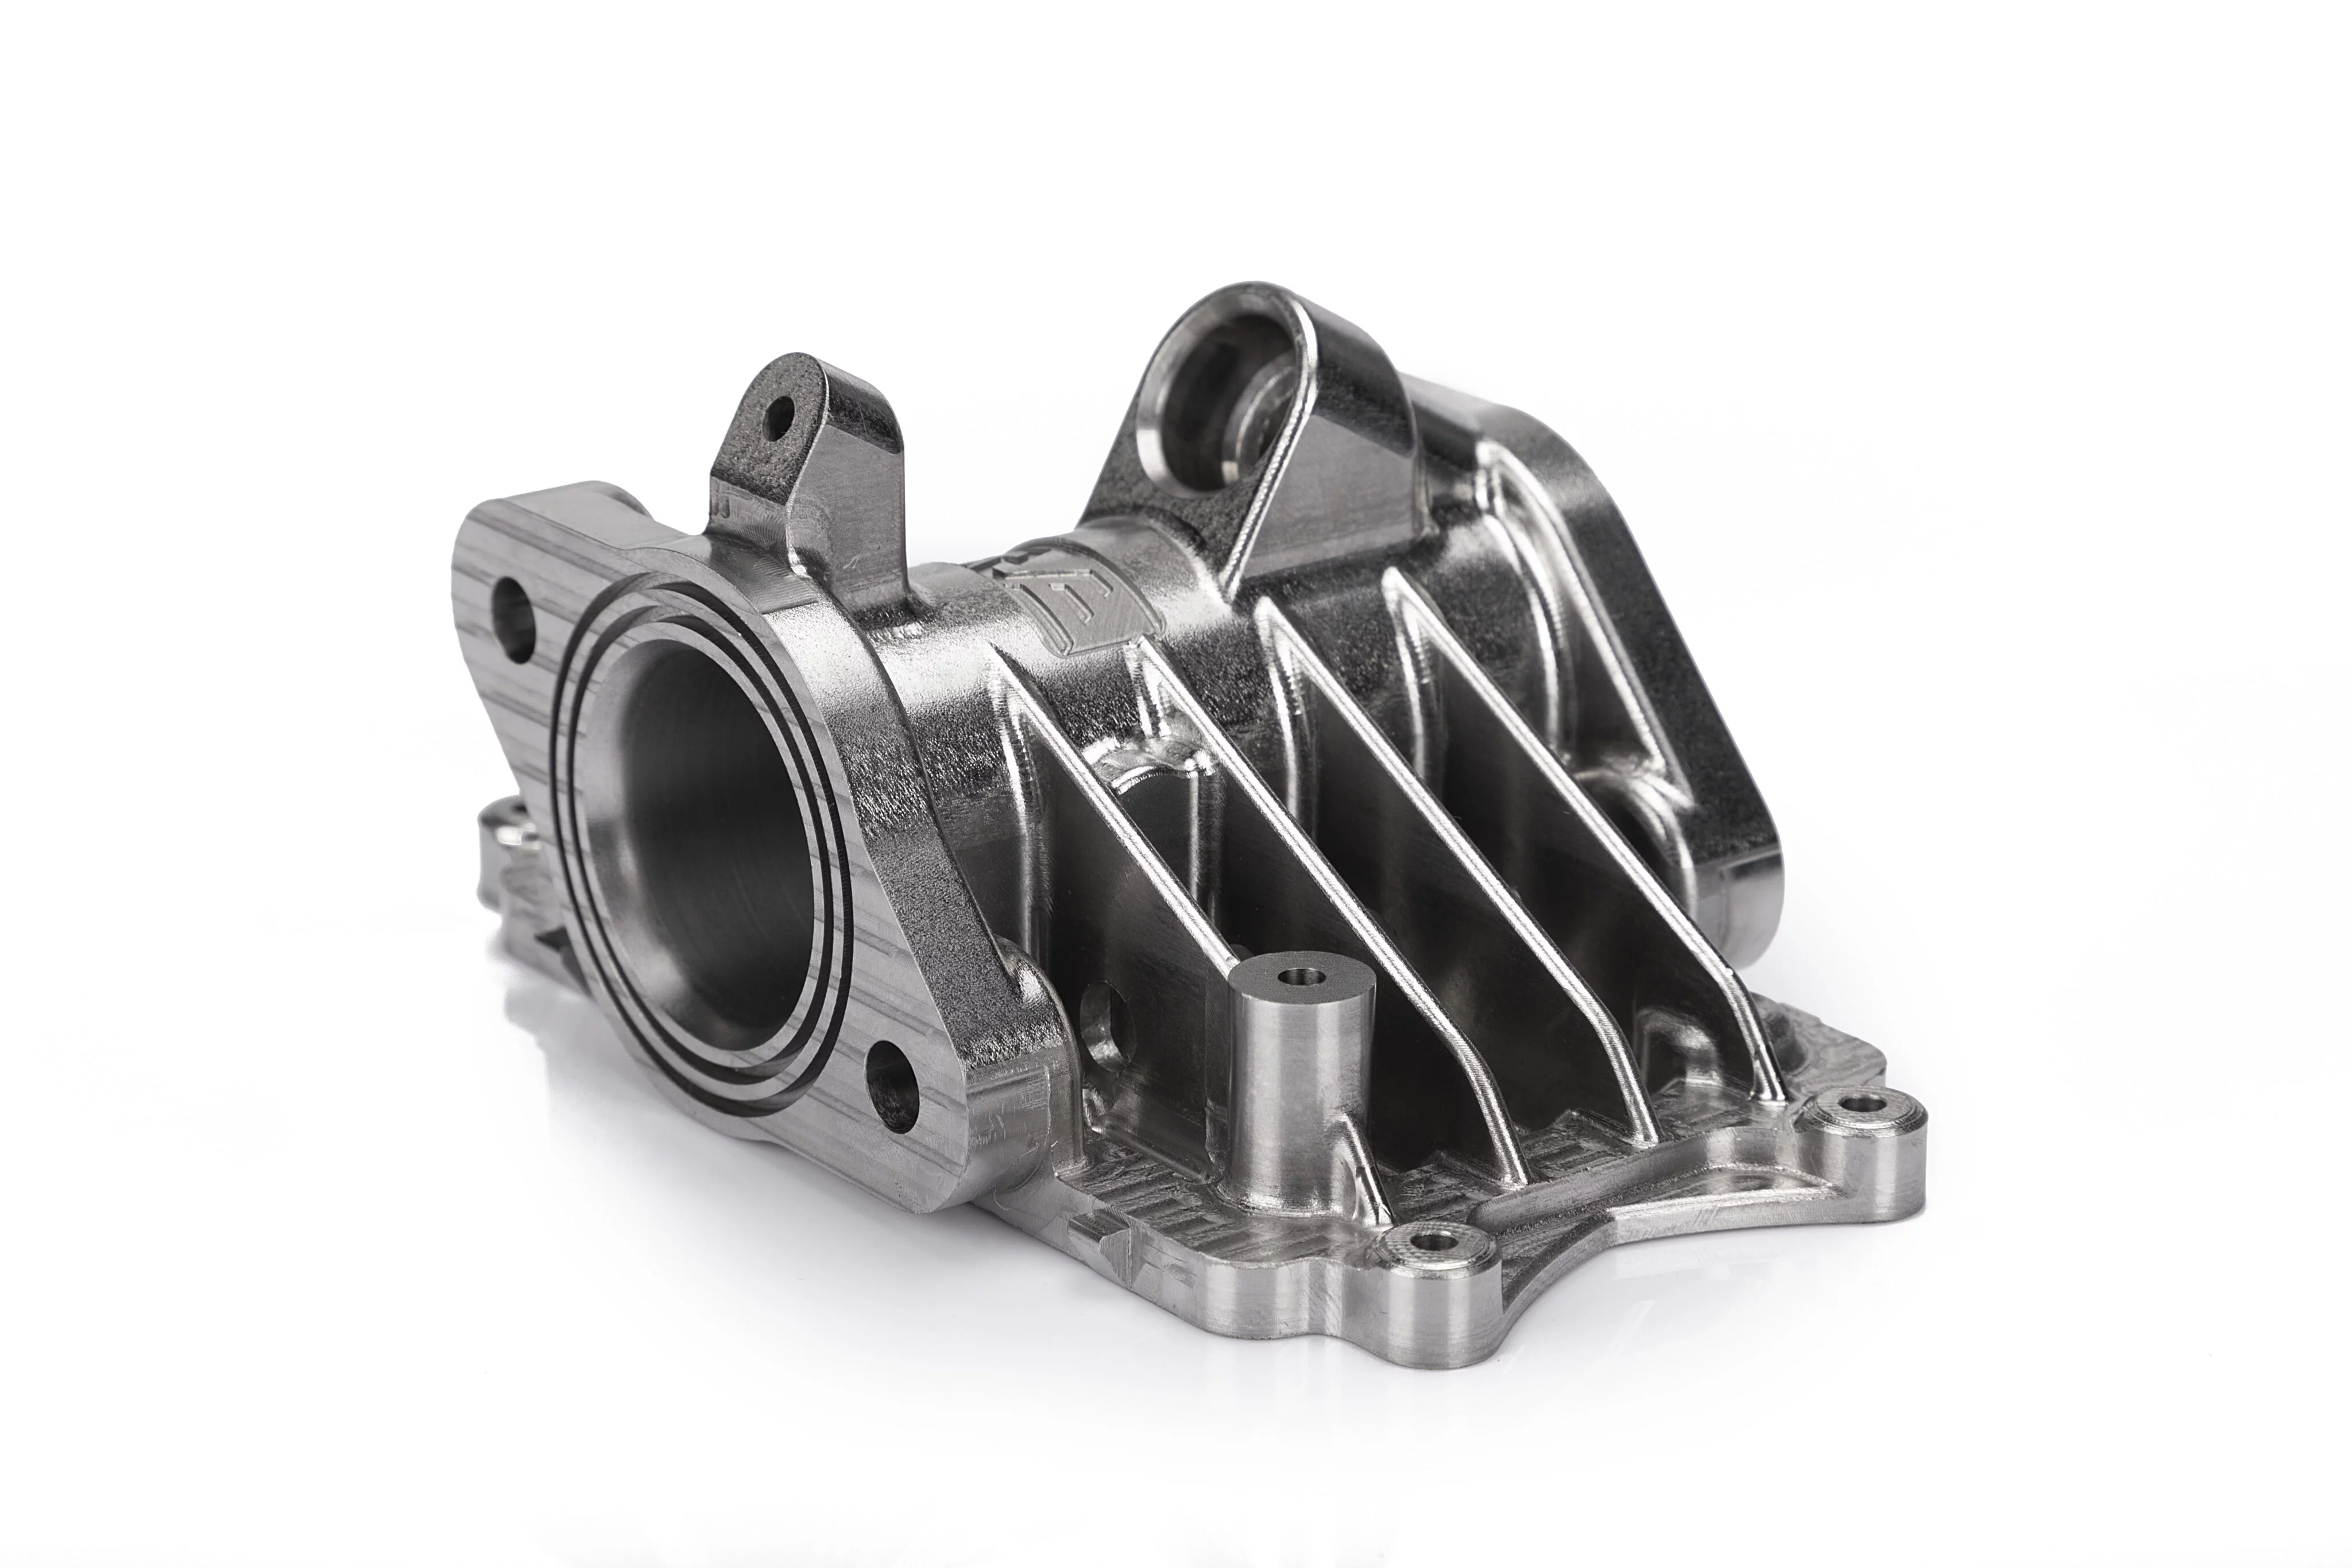
Grados de acero incluyen acero dulce de bajo carbono para conformado general, acero microaleado de alta resistencia (HSLA) cuando importa la resistencia a la tracción, y acero inoxidable para resistencia a la corrosión. El acero laminado en frío ofrece una superficie más lisa que el material laminado en caliente.
Aleaciones de aluminio se eligen para aplicaciones ligeras y resistencia natural a la corrosión. La aleación 1100 ofrece una excelente conformabilidad. La aleación 3003 aporta resistencia moderada con buena trabajabilidad. La aleación 6061 es tratable térmicamente y se usa cuando se requieren propiedades mecánicas superiores después del conformado.
Cobre y latón se seleccionan principalmente por su conductividad y apariencia estética. El latón es especialmente común en conectores eléctricos y componentes decorativos. Las aleaciones de cobre pueden endurecerse por deformación durante el estampado, lo que puede requerir recocido intermedio en las operaciones de embutición profunda.
Aleaciones especiales incluyen cobre al berilio para aplicaciones de resortes, aleaciones de níquel para servicio a alta temperatura y titanio para resistencia ligera de grado aeroespacial. Estos materiales conllevan costos de material significativamente más altos y a menudo requieren utillaje especializado y controles de proceso.
Al evaluar a un proveedor, pregunte si tiene experiencia con el material que eligió. El comportamiento de conformado varía sustancialmente según las condiciones de temple de la aleación, y un Fabricante de piezas CNC proveedor con experiencia familiarizado con las características del material puede señalar posibles problemas al inicio de la revisión de ingeniería.
Tolerancias y expectativas de calidad
Los requisitos de tolerancia determinan la complejidad del troquel, el costo del utillaje y el precio por pieza más que cualquier otro factor. Las tolerancias estándar de estampado de metal suelen situarse dentro de ±0.005 a ±0.015 pulgadas para piezas de uso general. Lograr tolerancias más ajustadas requiere utillaje de precisión, material con stock controlado y, a menudo, operaciones secundarias.
Las áreas de tolerancia clave que los compradores deben especificar incluyen la planitud en superficies grandes, la precisión del ángulo de plegado, la ubicación de los agujeros respecto a los bordes de referencia y la uniformidad del espesor en las secciones embutidas. Las expectativas de acabado superficial también varían según la aplicación. Una carcasa estampada puede requerir una superficie lisa acabada por laminación adecuada para pintura en polvo, mientras que un suplemento de precisión exige caras rectificadas o lapidadas para cumplir las especificaciones de espesor.
La verificación de calidad normalmente incluye informes de inspección de primera pieza, muestreo dimensional por lote y certificaciones de material. Los compradores deben confirmar que el proveedor realiza inspección en proceso durante las corridas de alto volumen, no solo la validación inicial. La variación del proceso en el estampado puede surgir del desgaste del troquel, los cambios de lote de material y los ciclos de mantenimiento de la prensa.
Estructura de costes y factores ocultos
Los costos de un proyecto de estampado se dividen en tres componentes distintos. Entender cómo se comporta cada uno le ayuda a evaluar presupuestos con precisión y a evitar sorpresas durante la producción.
Costo de utillaje y troquel es la inversión inicial. Un troquel simple de una estación puede costar unos pocos miles de dólares. Un troquel progresivo complejo con múltiples estaciones de conformado, punzonado y acuñado puede superar los $20,000 a $50,000 o más. La vida útil del troquel suele oscilar entre 100,000 y varios millones de golpes, según la dureza del material, la complejidad de la pieza y la calidad del mantenimiento.
Costo de material y mano de obra por pieza disminuye a medida que aumenta el volumen gracias a tiempos de ciclo más rápidos y una disposición optimizada de la tira. Sin embargo, la eficiencia de utilización del material varía significativamente. Las formas simples pueden alcanzar un 80 por ciento o más de utilización. Las piezas complejas con muchas características punzonadas y espaciado ajustado pueden caer por debajo del 50 por ciento, lo que convierte la eliminación de desperdicios y el diseño de la tira en un factor de costo importante.
Costo de posprocesamiento es donde muchos compradores subestiman el gasto total del proyecto. El estampado seguido de operaciones secundarias como roscado CNC, soldadura, tratamiento superficial o ensamblaje añade tiempo y costo. Cada operación adicional introduce su propio requisito de preparación y paso de control de calidad.
Cómo elegir el proveedor de estampado adecuado
Seleccionar un proveedor implica evaluar la capacidad técnica, los sistemas de calidad y la capacidad de respuesta en la comunicación. El precio debe ser un factor entre varios, no el único criterio de decisión.
Las áreas clave de evaluación incluyen la capacidad de diseño y fabricación de troqueles interna frente a subcontratada, las relaciones de suministro de material y la trazabilidad de certificaciones, el equipo de inspección y los procedimientos de calidad documentados, la capacidad de producción y el compromiso de plazo de entrega, y la disposición a aportar comentarios de ingeniería durante la fase de diseño.
Un proveedor que solo acepta planos sin sugerir mejoras no aporta todo el valor de una asociación de fabricación. Un socio con experiencia señalará posibles problemas como alivio de doblez insuficiente, acumulación de tolerancias poco realista o dudas sobre la idoneidad del material antes de que comience el utillaje. Puede enviar sus especificaciones a YPMFG para evaluación técnica identificar posibles desafíos desde el principio.
Errores comunes que aumentan el costo del proyecto
Varios errores recurrentes en los proyectos de estampado provocan gastos y retrasos innecesarios. Reconocer estos patrones le ayuda a evitarlos.
Especificar tolerancias en exceso donde los requisitos funcionales no exigen un control estricto es el error más común. Cada tolerancia más ajustada aumenta los requisitos de precisión del troquel, el tiempo de inspección y las tasas de rechazo. Especifique tolerancias solo donde la función o el ajuste del ensamble lo requieran.
Ignorar la dirección del grano del material durante la disposición de la pieza puede causar grietas inesperadas o un retroceso elástico desigual durante el plegado. La estructura de grano de la chapa metálica afecta la conformabilidad en distintos ejes. Un buen proveedor le asesorará sobre la orientación óptima del corte.
Omitir el prototipo o las corridas de prueba antes de la producción completa es otro error frecuente. Incluso con un utillaje bien diseñado, las variaciones de lote del material y la dinámica de la prensa pueden producir defectos inesperados en la primera corrida de producción. Una corrida de prueba controlada detecta estos problemas antes de que afecten su cronograma.
Suponer que el estampado por sí solo resuelve el diseño sin considerar si Mecanizado CNC serviría mejor a ciertas características. Los agujeros que requieren un engrane de rosca preciso, las superficies que necesitan una planitud superior a la capacidad del estampado o las características que requieren acceso multieje se adaptan mejor al mecanizado. El enfoque más eficaz a menudo combina ambos procesos.
Preguntas prácticas antes de elegir un proyecto de estampado
¿Cuál es la cantidad mínima de pedido que hace rentable el estampado?
El estampado resulta económico en volúmenes típicamente superiores a 500 o 1,000 piezas, según la complejidad de la pieza. Para volúmenes más bajos, fabricar a partir de material en stock o usar mecanizado CNC puede ser más rentable.
¿Cuánto tiempo toma el diseño y la fabricación del troquel?
Un troquel simple puede tomar de dos a cuatro semanas. Un troquel progresivo complejo suele requerir de seis a doce semanas, incluida la revisión de diseño, la fabricación y la optimización de las pruebas.
¿Puede el estampado lograr agujeros con rosca?
El estampado estándar no produce agujeros roscados. Las roscas requieren roscado, inserción de helicoil o moleteado como operaciones secundarias después de conformar la pieza estampada.
¿Qué tratamientos superficiales son compatibles con las piezas estampadas?
La pintura en polvo, la electrodeposición, el anodizado y la pasivación son comunes. Los requisitos de preparación de la superficie varían según el tratamiento, y algunos revestimientos pueden rellenar tolerancias ajustadas si se aplican antes del dimensionado final.
¿Cómo se verifica la composición del material para el cumplimiento normativo?
Solicite certificados de análisis del proveedor de material. Los fabricantes de buena reputación verifican el material entrante contra las especificaciones y mantienen registros de trazabilidad de cada lote de producción.
¿Qué documentación debe esperar de un proveedor calificado?
Planos de ingeniería con GD&T, certificaciones de material, informes de inspección de primera pieza, documentación del flujo de proceso y registros de control de calidad de cada lote de producción.
Tomar una mejor decisión a largo plazo
El producto de estampado de metal adecuado equilibra forma, función y fabricabilidad desde la etapa más temprana del diseño. Las tolerancias demasiado ajustadas inflan el costo sin beneficio funcional. Las elecciones de material que ignoran el comportamiento de conformado generan defectos en etapas posteriores. Y depender de un solo proceso de fabricación cuando un enfoque combinado serviría mejor a la pieza es una fuente común de problemas de producción.
YPMFG apoya proyectos que requieren una evaluación cuidadosa de la selección del proceso, la idoneidad del material y la estrategia de utillaje. Ya sea que necesite un componente estampado progresivo, una Pieza mecanizada con CNC, o una solución híbrida que combine ambos procesos, una revisión de ingeniería puede aclarar el camino más eficaz a seguir.
Puede enviar sus especificaciones o planos preliminares a YPMFG para una evaluación de ingeniería gratuita. La revisión cubre la fabricabilidad, la combinación de procesos recomendada, la capacidad de tolerancia estimada y la orientación sobre selección de materiales adaptada a su aplicación.