French
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 Italian
 Portuguese
Réponse rapide :
Les produits d'estampage de métal sont des pièces métalliques formées avec précision en pressant de la tôle brute à travers des matrices sur mesure sous haute pression. Le procédé offre une grande répétabilité et de faibles coûts unitaires en volume, ce qui le rend idéal pour les fixations, les connecteurs, les boîtiers et les composants structurels. La qualité dépend de la conception de la matrice, du choix du matériau, des tolérances et de la capacité de post-traitement. Pour les géométries complexes ou les caractéristiques à tolérance serrée, des approches combinées comme l' estampage suivi d'un usinage CNC donnent souvent les meilleurs résultats.
Lors de l'approvisionnement de produits d'estampage de métal pour la production, les acheteurs font face à un ensemble restreint de vraies questions : quels matériaux fonctionnent, quelles tolérances sont réalisables, quels coûts cachés existent et comment évaluer un fournisseur au-delà du prix. YPMFG travaille avec des équipes techniques et achats qui ont besoin d'orientations claires avant de s'engager dans un projet d'estampage. Cet article couvre les facteurs qui déterminent la qualité des pièces, le coût et l'adéquation à votre application.
Ce que couvre réellement l'estampage de métal
L'estampage de métal n'est pas une opération unique. Il décrit une famille de procédés de formage qui utilisent une presse et une matrice sur mesure pour mettre en forme de la tôle plate selon des géométries définies. Les procédés de base comprennent l' découpage, perçage, flexion, emboutissage profond, et estampage progressif. Chacun remplit un objectif différent dans la production de pièces.
Le découpage extrait la forme extérieure de la tôle. Le poinçonnage crée des trous. Le pliage replie le matériau le long d'une ligne. L'emboutissage profond étire la tôle en forme de godet ou de profil. L'estampage progressif combine plusieurs opérations en une seule passe de matrice, faisant avancer automatiquement la bande à travers chaque poste.
Ces procédés peuvent être utilisés seuls ou en combinaison. Une fixation estampée typique peut subir un découpage, un pliage et un poinçonnage en un seul cycle de matrice progressive. Comprendre quelles opérations votre pièce nécessite aide à estimer plus précisément le coût de l'outillage, le délai de livraison et le prix unitaire.
Types courants de produits en métal estampé
Les pièces estampées couvrent une large gamme de formes et d'applications. Voici une ventilation des catégories de produits les plus fréquemment commandées et de ce qui les distingue.
Chaque catégorie porte des attentes différentes en matière de choix du matériau, de classe de tolérance et de traitement de surface. Un contact électrique estampé exige des critères de qualité différents de ceux d'une fixation de montage structurelle, même si les deux proviennent du même procédé de presse.
Matériaux utilisés en découpe de métal
Le choix du matériau est l'une des décisions les plus déterminantes d'un projet d'estampage. Il affecte la formabilité, la résistance finale, la résistance à la corrosion, la finition de surface et le coût. Les matériaux les plus couramment spécifiés se répartissent en quatre groupes.
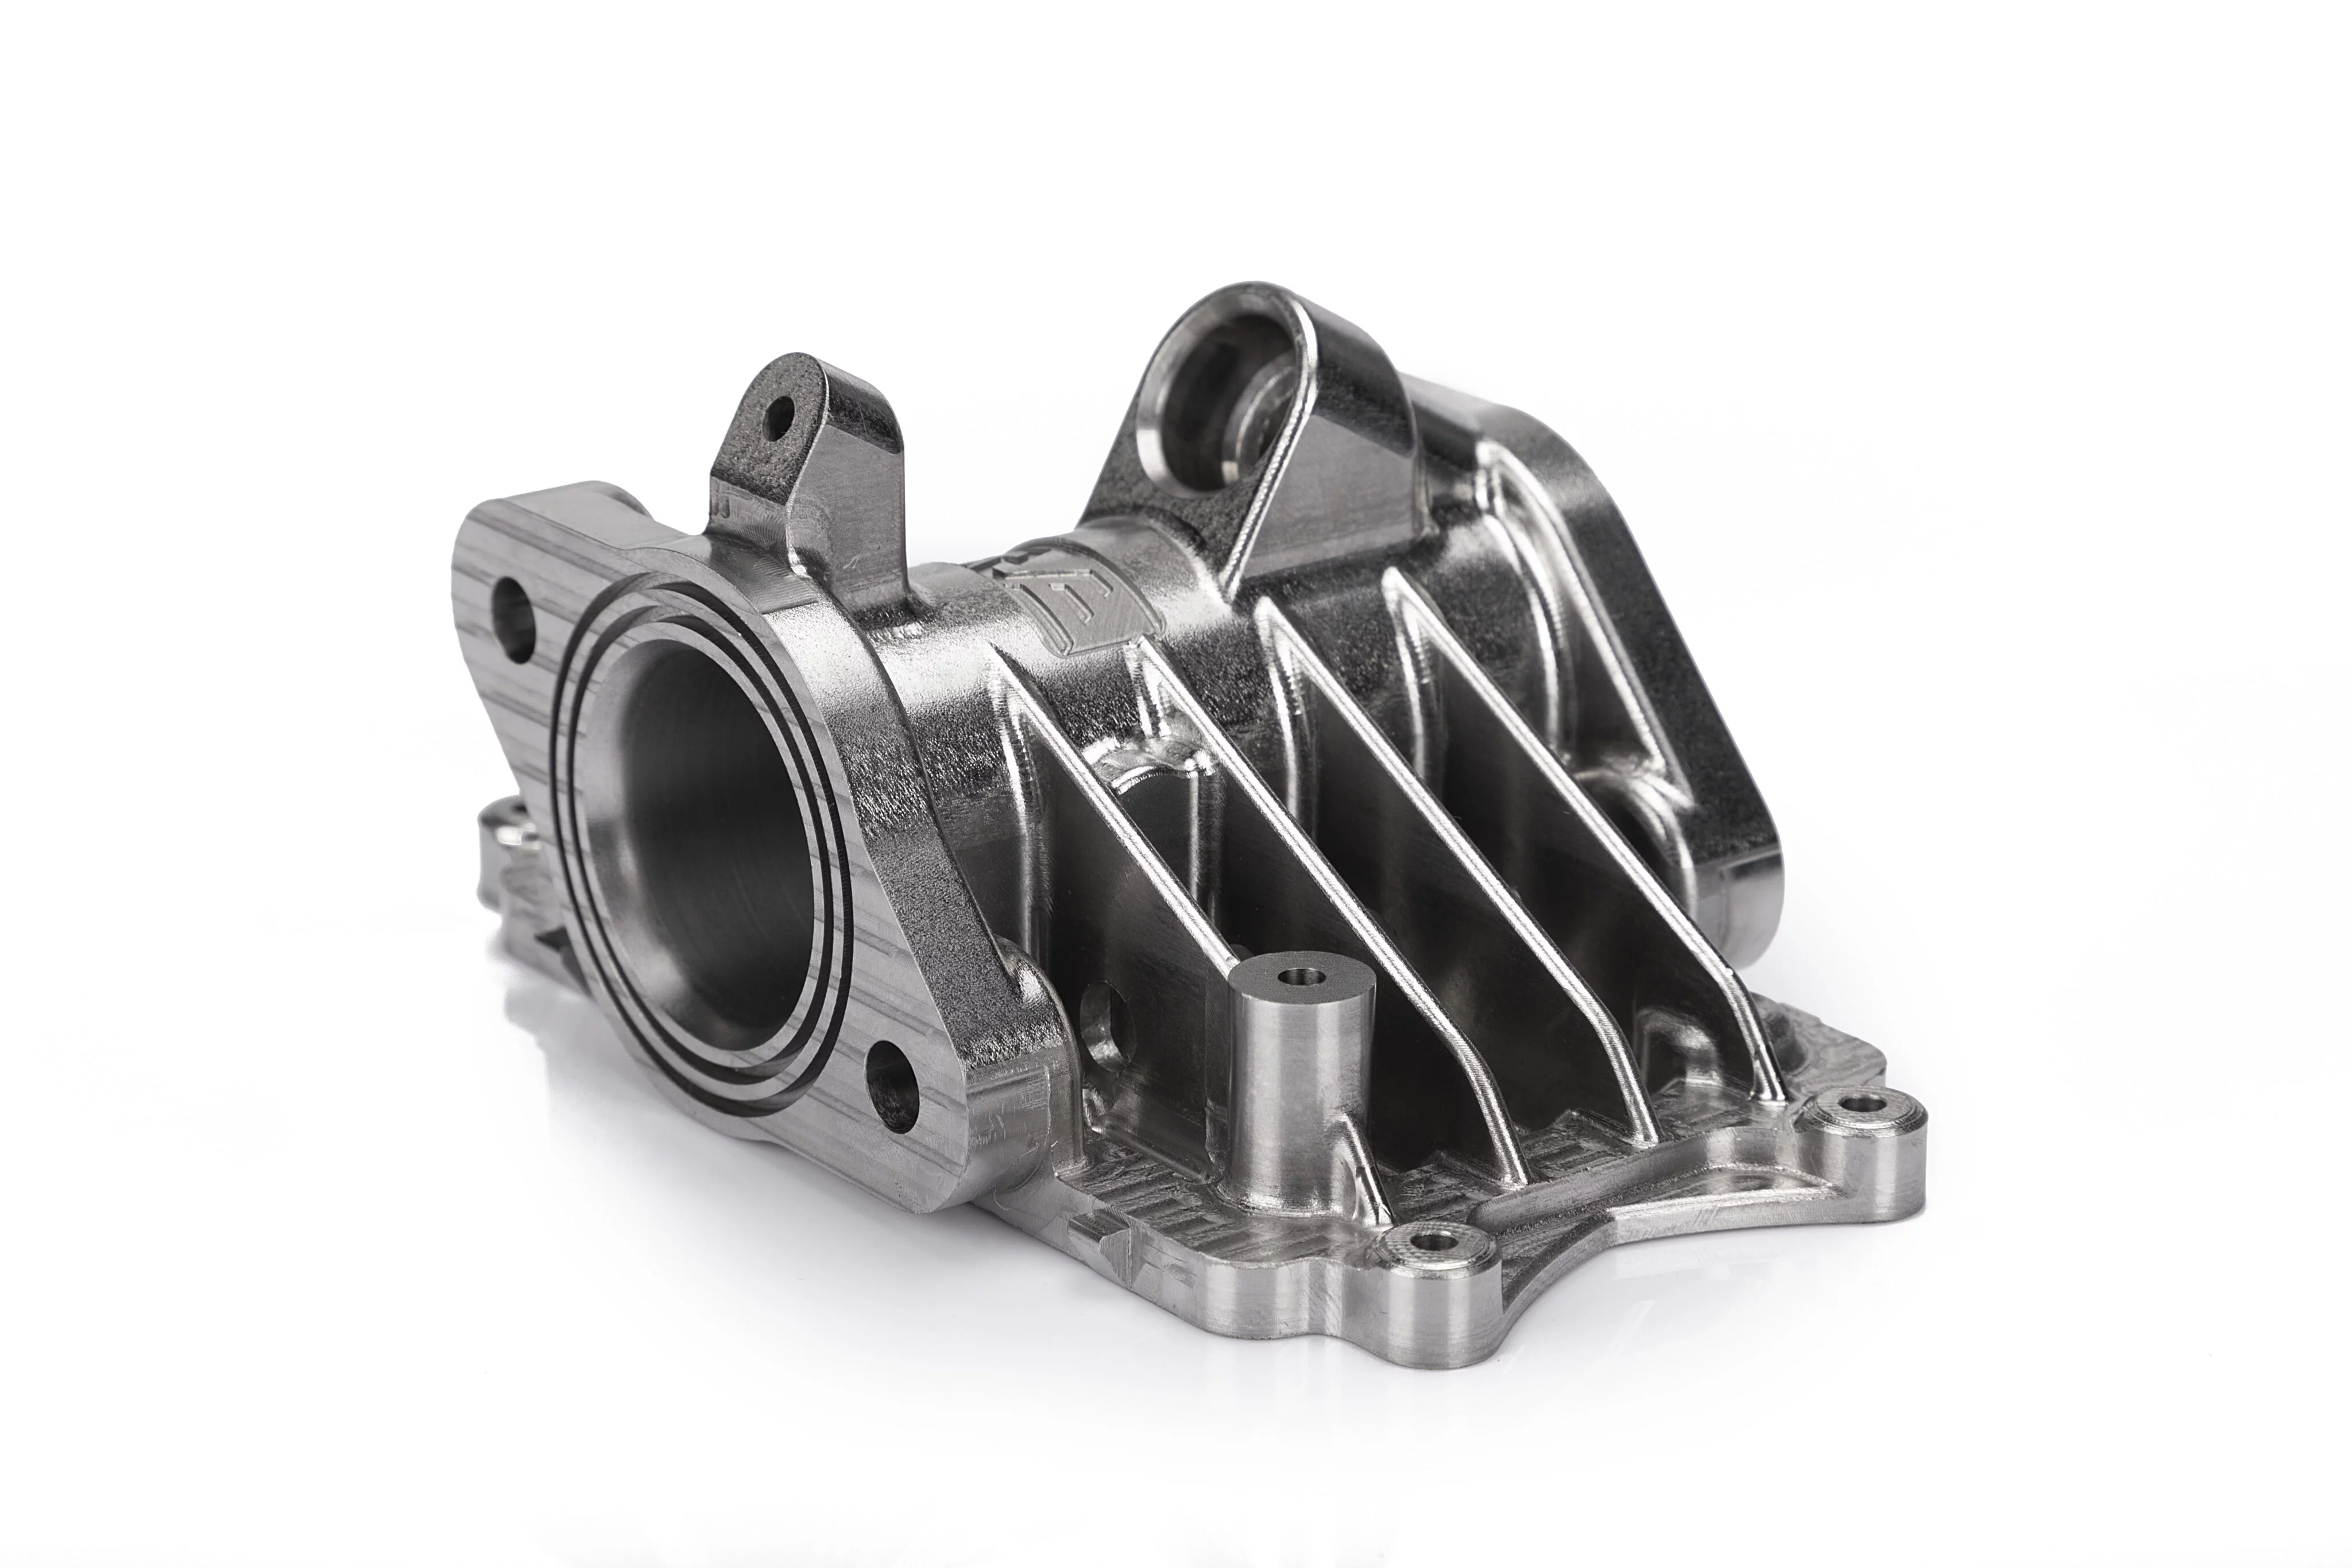
Nuances d'acier comprennent l'acier doux à faible teneur en carbone pour le formage général, l'acier micro-allié à haute limite d'élasticité (HSLA) lorsque la résistance à la traction compte et l'acier inoxydable pour la résistance à la corrosion. L'acier laminé à froid offre une surface plus lisse que l'acier laminé à chaud.
Alliages d'aluminium sont choisis pour les applications légères et leur résistance naturelle à la corrosion. L'alliage 1100 offre une excellente formabilité. L'alliage 3003 offre une résistance modérée avec une bonne aptitude au façonnage. L'alliage 6061 est trempable et utilisé lorsque des propriétés mécaniques plus élevées sont requises après formage.
Cuivre et laiton sont sélectionnés principalement pour la conductivité et l'aspect esthétique. Le laiton est particulièrement courant dans les connecteurs électriques et les composants décoratifs. Les alliages de cuivre peuvent s'écrouir pendant l'estampage, ce qui peut nécessiter un recuit intermédiaire dans les opérations d'emboutissage profond.
Alliages spéciaux comprennent le cuivre au béryllium pour les applications de ressorts, les alliages de nickel pour les services à haute température et le titane pour la résistance légère de qualité aérospatiale. Ces matériaux ont des coûts matières nettement plus élevés et nécessitent souvent un outillage spécialisé et des contrôles de processus.
Lors de l'évaluation d'un fournisseur, demandez s'il a de l'expérience avec le matériau que vous avez choisi. Le comportement au formage varie sensiblement selon les états de trempe de l'alliage, et un Fabricant de pièces usinées par CNC familier des caractéristiques des matériaux peut signaler les problèmes potentiels dès l'examen technique.
Tolérances et attentes qualité
Les exigences de tolérance déterminent la complexité de la matrice, le coût de l'outillage et le prix unitaire plus que tout autre facteur. Les tolérances d'estampage de métal standard se situent généralement entre ±0,005 et ±0,015 pouce pour les pièces d'usage général. Atteindre des tolérances plus serrées nécessite un outillage de précision, une matière contrôlée et souvent des opérations secondaires.
Les principaux domaines de tolérance à spécifier par les acheteurs comprennent la planéité sur les grandes surfaces, la précision de l'angle de pliage, la position des trous par rapport aux arêtes de référence et la constance de l'épaisseur dans les sections embouties. Les attentes de finition de surface varient également selon l'application. Un boîtier estampé peut exiger une surface lisse laminée adaptée au thermolaquage, tandis qu'une cale de précision exige des faces rectifiées ou rodées pour respecter les spécifications d'épaisseur.
La vérification qualité implique généralement des rapports d'inspection de première pièce, un échantillonnage dimensionnel par lot et des certificats matière. Les acheteurs doivent confirmer que le fournisseur réalise une inspection en cours de production pendant les séries à grand volume, et pas seulement une validation initiale. La variation de processus en estampage peut provenir de l'usure de la matrice, des changements de lot de matière et des cycles de maintenance de la presse.
Structure de coûts et facteurs cachés
Les coûts d'un projet d'estampage se décomposent en trois composantes distinctes. Comprendre le comportement de chacune aide à évaluer précisément les devis et à éviter les surprises en production.
Le coût de l'outillage et de la matrice est l'investissement initial. Une matrice simple à poste unique peut coûter quelques milliers de dollars. Une matrice progressive complexe avec plusieurs postes de formage, de poinçonnage et de calibrage peut dépasser 20 000 à 50 000 dollars ou plus. La durée de vie d'une matrice va généralement de 100 000 à plusieurs millions de coups selon la dureté du matériau, la complexité de la pièce et la qualité de la maintenance.
Le coût matière et main-d'œuvre par pièce diminue à mesure que le volume augmente, grâce à des temps de cycle plus rapides et à une implantation de bande optimisée. Cependant, l'efficacité d'utilisation de la matière varie considérablement. Les formes simples peuvent atteindre 80 pour cent d'utilisation ou plus. Les pièces complexes comportant de nombreuses caractéristiques poinçonnées et un espacement serré peuvent descendre sous 50 pour cent, ce qui fait de l'évacuation des chutes et de la conception de la bande un facteur de coût important.
Le coût de post-traitement est l'étape où de nombreux acheteurs sous-estiment la dépense totale du projet. L'estampage suivi d'opérations secondaires telles que le taraudage CNC, le soudage, le traitement de surface ou l'assemblage ajoute du temps et du coût. Chaque opération supplémentaire introduit sa propre exigence de montage et son étape de contrôle qualité.
Comment choisir le bon fournisseur d'estampage
Choisir un fournisseur implique d'évaluer la capacité technique, les systèmes qualité et la réactivité de communication. Le prix doit être un facteur parmi plusieurs, et non le seul critère de décision.
Les principaux domaines d'évaluation comprennent la capacité de conception et de fabrication de matrices en interne par rapport à l'externalisation, les relations d'approvisionnement matière et la traçabilité des certificats, les équipements d'inspection et les procédures qualité documentées, la capacité de production et l'engagement de délai de livraison, ainsi que la volonté de fournir un retour technique pendant la phase de conception.
Un fournisseur qui se contente d'accepter des plans sans suggérer d'améliorations n'apporte pas toute la valeur d'un partenariat de fabrication. Un partenaire expérimenté signalera des problèmes potentiels comme un dégagement de pliage insuffisant, un cumul de tolérances irréaliste ou des préoccupations de compatibilité matière avant le début de l'outillage. Vous pouvez envoyer vos spécifications à YPMFG pour un évaluation technique afin d'identifier les difficultés potentielles en amont.
Erreurs courantes qui augmentent le coût du projet
Plusieurs erreurs récurrentes dans les projets d'estampage entraînent des dépenses et des retards inutiles. Reconnaître ces schémas aide à les éviter.
Tolérances trop strictes là où les exigences fonctionnelles n'imposent pas de contrôle serré est l'erreur la plus courante. Chaque tolérance resserrée augmente les exigences de précision de la matrice, le temps d'inspection et les taux de rebut. Ne spécifiez des tolérances que là où la fonction d'assemblage ou l'ajustement les exige.
Ignorer le sens du grain du matériau lors de l'implantation de la pièce peut provoquer des fissures inattendues ou un retour élastique irrégulier au pliage. La structure de grain de la tôle affecte la formabilité selon les différents axes. Un bon fournisseur vous conseillera sur l'orientation optimale du flan.
Sauter les essais de prototype ou de présérie avant la production complète est une autre erreur fréquente. Même avec un outillage bien conçu, les variations de lot de matière et la dynamique de la presse peuvent produire des défauts inattendus lors de la première série. Une présérie contrôlée détecte ces problèmes avant qu'ils n'affectent votre planning.
Supposer que l'estampage seul résout la conception sans se demander si Usinage CNC servirait mieux certaines caractéristiques. Les trous nécessitant un engagement de filetage précis, les surfaces exigeant une planéité au-delà des capacités de l'estampage ou les caractéristiques nécessitant un accès multi-axes conviennent mieux à l'usinage. L'approche la plus efficace combine souvent les deux procédés.
Questions pratiques avant de choisir un projet d'estampage
Quelle est la quantité minimale de commande qui rend l'estampage rentable ?
L'estampage devient économique à des volumes généralement supérieurs à 500 ou 1 000 pièces selon la complexité de la pièce. Pour des volumes plus faibles, la fabrication à partir de stock ou l'usinage CNC peut être plus rentable.
Combien de temps prennent la conception et la fabrication d'une matrice ?
Une matrice simple peut prendre deux à quatre semaines. Une matrice progressive complexe nécessite souvent six à douze semaines, incluant la revue de conception, la fabrication et l'optimisation des essais.
L'estampage peut-il réaliser des trous porteurs de filetage ?
L'estampage standard ne produit pas de trous filetés. Les filetages nécessitent un taraudage, l'insertion d'un filet rapporté ou un moletage comme opérations secondaires après le formage du flan estampé.
Quels traitements de surface sont compatibles avec les pièces estampées ?
Le thermolaquage, l'électrodéposition, l'anodisation et la passivation sont courants. Les exigences de préparation de surface varient selon le traitement, et certains revêtements peuvent combler des tolérances serrées s'ils sont appliqués avant le dimensionnement final.
Comment vérifier la composition du matériau pour la conformité réglementaire ?
Demandez les certificats d'analyse du fournisseur de matière. Les fabricants réputés vérifient la matière entrante par rapport aux spécifications et conservent des enregistrements de traçabilité pour chaque lot de production.
Quelle documentation attendre d'un fournisseur qualifié ?
Des plans techniques avec GD&T, des certificats matière, des rapports d'inspection de première pièce, une documentation de flux de processus et des enregistrements de contrôle qualité pour chaque lot de production.
Prendre une meilleure décision à long terme
Le bon produit d'estampage de métal équilibre forme, fonction et fabricabilité dès le stade le plus précoce de la conception. Des tolérances trop serrées gonflent le coût sans bénéfice fonctionnel. Des choix de matériaux qui ignorent le comportement au formage créent des défauts en aval. Et compter sur un seul procédé de fabrication alors qu'une approche combinée servirait mieux la pièce est une source fréquente de problèmes de production.
YPMFG accompagne les projets qui exigent une évaluation attentive du choix des procédés, de la compatibilité matière et de la stratégie d'outillage. Que vous ayez besoin d'un composant estampé en progressifà grand volume, d'une Pièce usinée par commande numérique, ou d'une solution hybride combinant les deux procédés, un examen technique peut clarifier la voie la plus efficace.
Vous pouvez envoyer vos spécifications ou vos plans préliminaires à YPMFG pour une évaluation technique gratuite. L'examen couvre la fabricabilité, la combinaison de procédés recommandée, la capacité de tolérance estimée et des conseils de choix de matériau adaptés à votre application.