
 German
 English
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese
Kurze Antwort:
Stanzteile sind präzisionsgefertigte Metallteile, die durch das Pressen von Rohblech unter hohem Druck durch maßgeschneiderte Werkzeuge hergestellt werden. Das Verfahren bietet eine hohe Wiederholgenauigkeit und niedrige Stückkosten bei großen Stückzahlen und eignet sich daher ideal für Halterungen, Verbindungselemente, Gehäuse und Strukturbauteile. Die Qualität hängt von der Werkzeugkonstruktion, der Materialauswahl, den Toleranzen und den Möglichkeiten der Nachbearbeitung ab. Bei komplexen Geometrien oder Merkmalen mit engen Toleranzen kommen kombinierte Verfahren wie Stanzen, gefolgt von CNC-Bearbeitung liefern oft die besten Ergebnisse.
Bei der Beschaffung von Metallstanzteilen für die Produktion stehen Einkäufer vor einer Reihe konkreter Fragen: Welche Werkstoffe eignen sich, welche Toleranzen sind erreichbar, welche versteckten Kosten gibt es und wie lässt sich ein Lieferant über den Preis hinaus bewerten? YPMFG arbeitet mit Konstruktions- und Beschaffungsteams zusammen, die klare Orientierungshilfen benötigen, bevor sie sich auf ein Stanzprojekt festlegen. Dieser Artikel behandelt die Faktoren, die die Qualität, die Kosten und die Eignung der Teile für Ihre Anwendung bestimmen.
Was das Metallstanzen eigentlich umfasst
Das Metallstanzen ist kein einzelner Arbeitsgang. Der Begriff bezeichnet eine Gruppe von Umformverfahren, bei denen mithilfe einer Presse und eines maßgeschneiderten Stanzwerkzeugs flache Bleche in definierte Geometrien geformt werden. Zu den Kernverfahren gehören Ausblenden, Piercing, Biegen, Tiefziehen, und Progressives Stanzen. Jedes erfüllt bei der Teilefertigung einen anderen Zweck.
Beim Stanzen wird die Außenkontur aus dem Blech ausgeschnitten. Beim Lochen werden Löcher erzeugt. Beim Biegen wird das Material entlang einer Linie gefaltet. Beim Tiefziehen wird das Blech zu einer Becher- oder U-Profilform geformt. Beim Folgeverbundpressen werden mehrere Arbeitsschritte in einem einzigen Pressvorgang kombiniert, wobei das Band automatisch durch die einzelnen Stationen geführt wird.
Diese Verfahren können einzeln oder in Kombination angewendet werden. Ein typisches geprägte Halterung können in einem einzigen Folgeverbundwerkzeugzyklus gestanzt, gebogen und gestanzt werden. Wenn Sie wissen, welche Arbeitsschritte für Ihr Bauteil erforderlich sind, können Sie die Werkzeugkosten, die Vorlaufzeit und den Stückpreis genauer einschätzen.
Gängige Arten von Stanzteilen
Stanzteile decken ein breites Spektrum an Formen und Anwendungsbereichen ab. Nachfolgend finden Sie eine Übersicht über die am häufigsten bestellten Produktkategorien und deren Besonderheiten.
Für jede Kategorie gelten unterschiedliche Anforderungen hinsichtlich Materialauswahl, Toleranzklasse und Oberflächenbehandlung. A geprägter elektrischer Kontakt erfordert andere Qualitätskriterien als ein Konstruktionshalterung, obwohl beide aus demselben Druckverfahren stammen.
Bei der Metallstanzung verwendete Werkstoffe
Die Materialauswahl ist eine der folgenreichsten Entscheidungen bei einem Stanzprojekt. Sie wirkt sich auf die Umformbarkeit, die Endfestigkeit, die Korrosionsbeständigkeit, die Oberflächenbeschaffenheit und die Kosten aus. Die am häufigsten spezifizierten Werkstoffe lassen sich in vier Gruppen einteilen.
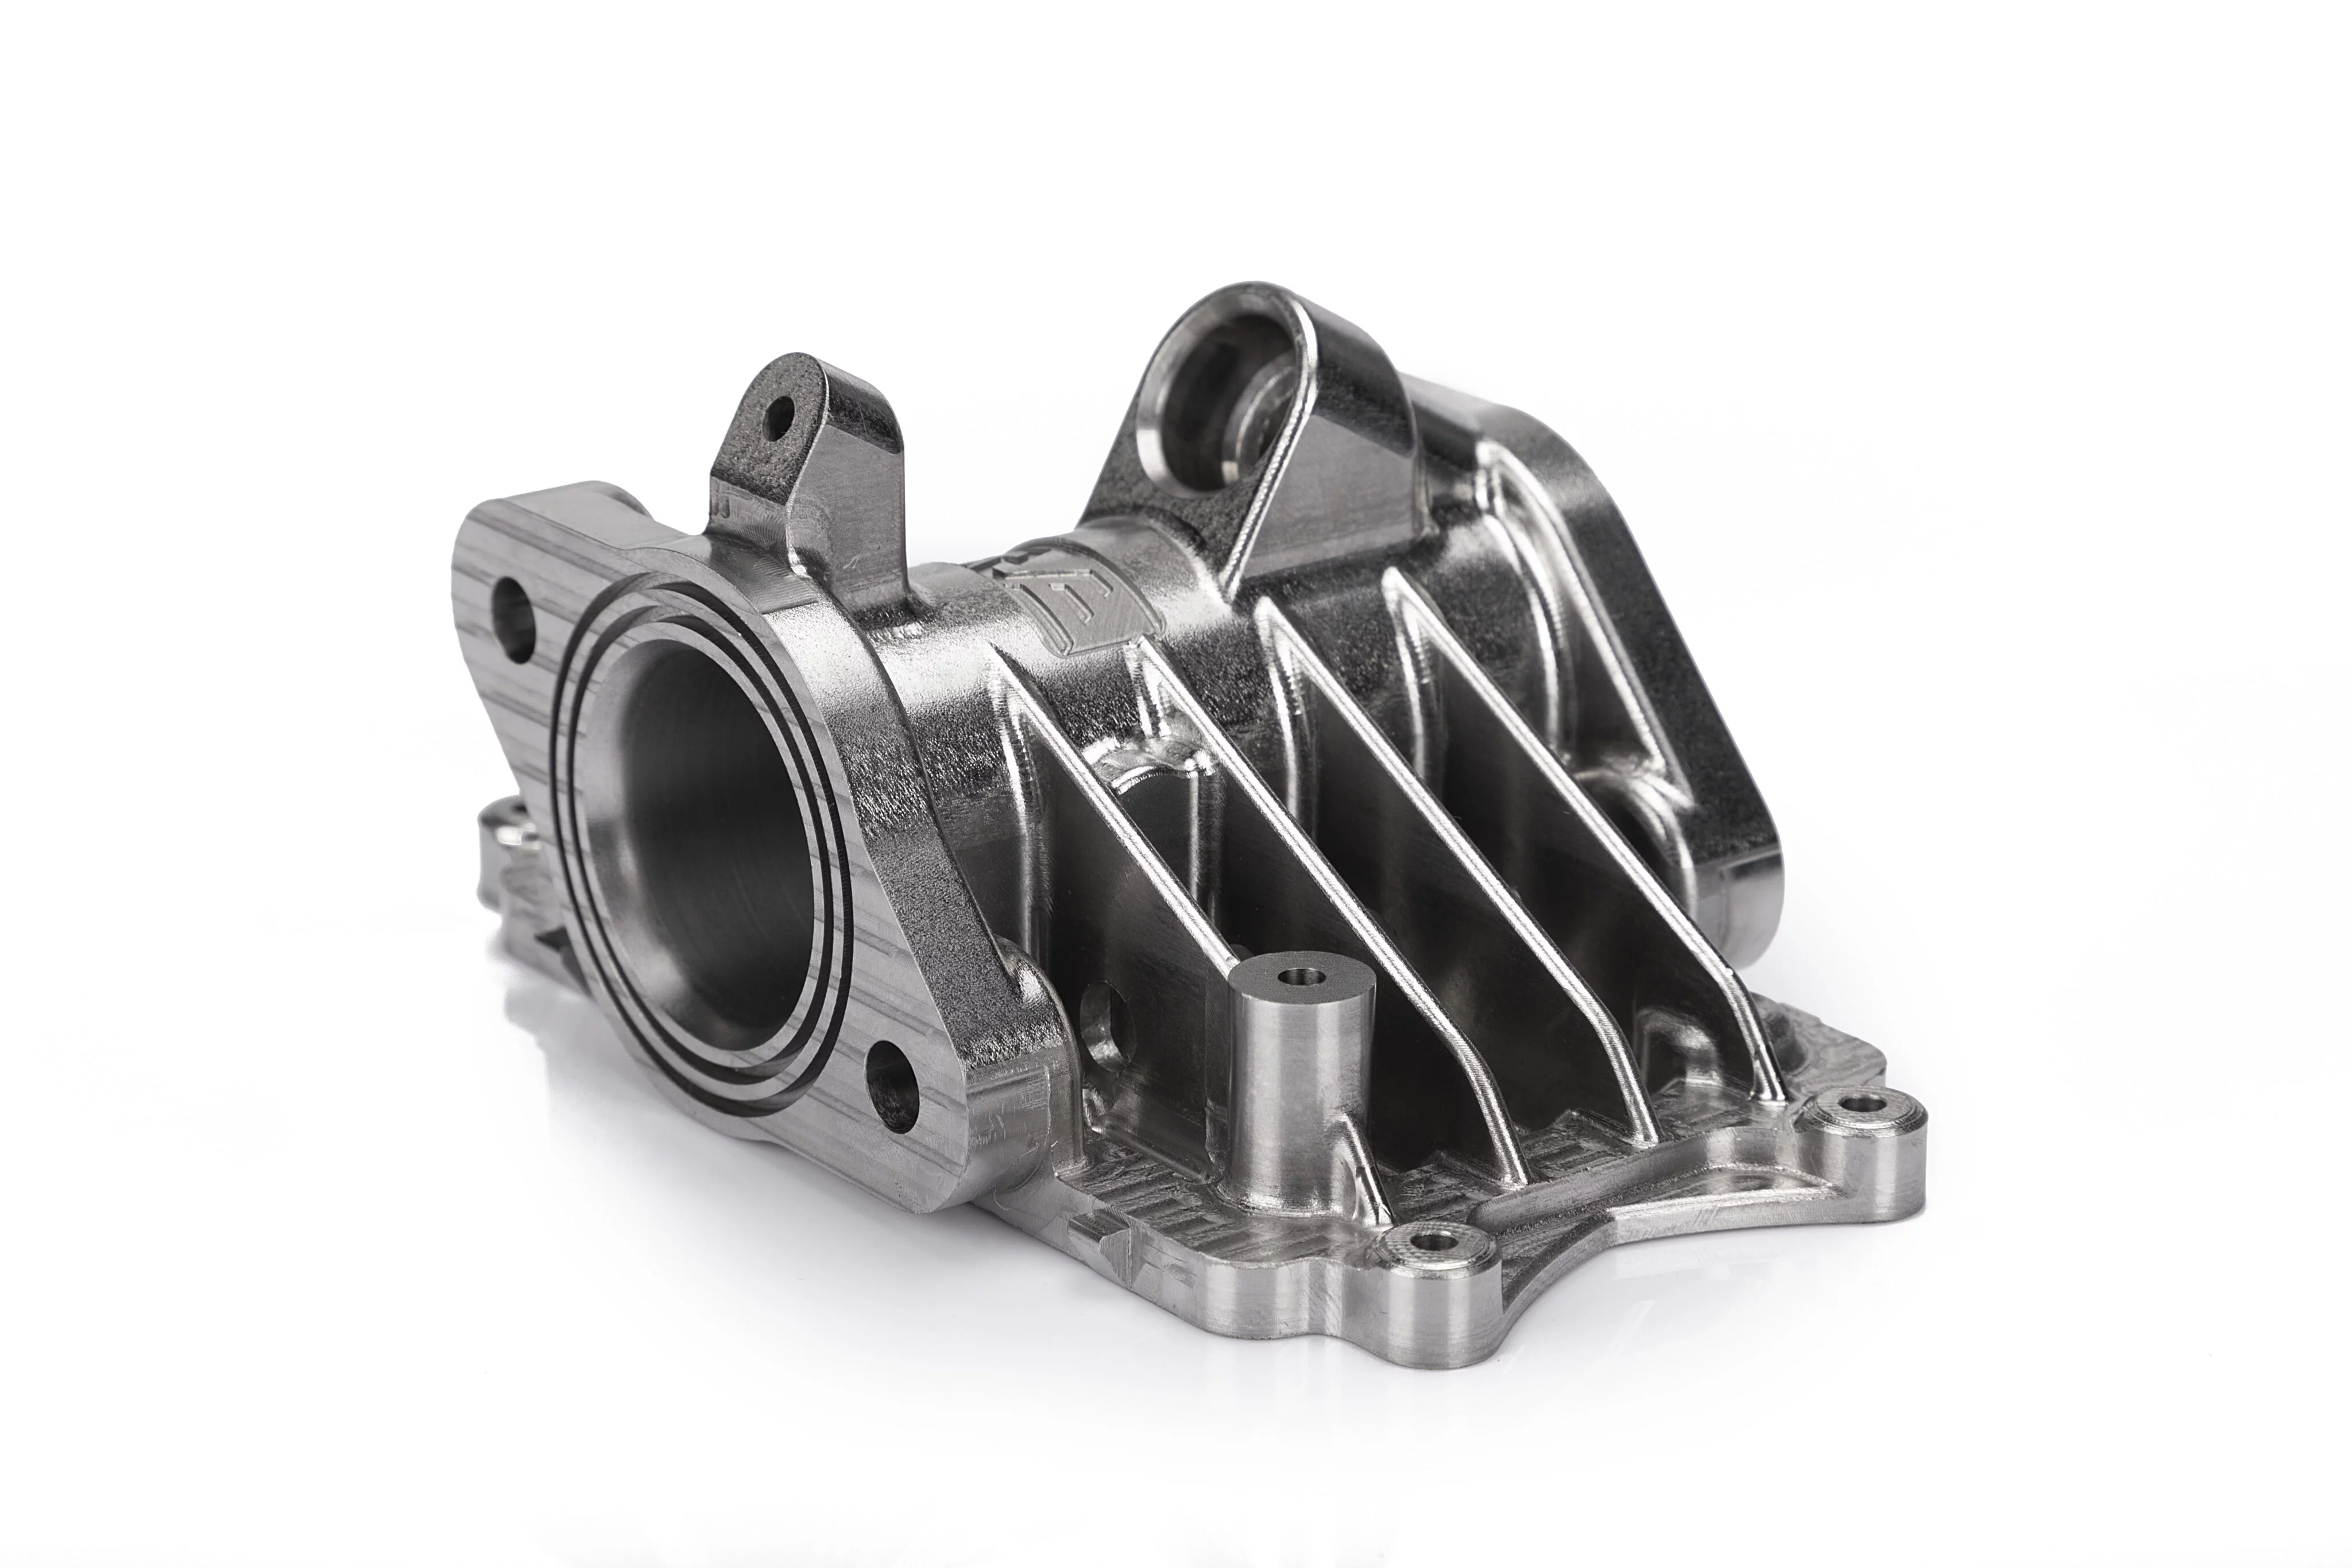
Stahlsorten Dazu gehören kohlenstoffarmer Weichstahl für allgemeine Umformzwecke, hochfester niedriglegierter Stahl (HSLA), wenn es auf die Zugfestigkeit ankommt, sowie Edelstahl für Korrosionsbeständigkeit. Kaltgewalzter Stahl weist eine glattere Oberfläche auf als warmgewalztes Material.
Aluminiumlegierungen werden aufgrund ihres geringen Gewichts und ihrer natürlichen Korrosionsbeständigkeit ausgewählt. Die Legierung 1100 zeichnet sich durch eine hervorragende Umformbarkeit aus. Die Legierung 3003 bietet eine moderate Festigkeit bei guter Verarbeitbarkeit. Die Legierung 6061 ist wärmebehandelbar und wird eingesetzt, wenn nach der Umformung höhere mechanische Eigenschaften erforderlich sind.
Kupfer und Messing werden in erster Linie aufgrund ihrer Leitfähigkeit und ihrer optischen Eigenschaften ausgewählt. Messing wird besonders häufig in elektrischen Steckverbindern und Zierelementen verwendet. Kupferlegierungen können beim Stanzen kaltverfestigt werden, was bei Tiefziehvorgängen ein Zwischenglühen erforderlich machen kann.
Speziallegierungen Dazu gehören Berylliumkupfer für Federanwendungen, Nickellegierungen für den Einsatz bei hohen Temperaturen und Titan für leichte und hochfeste Konstruktionen in der Luft- und Raumfahrt. Diese Werkstoffe sind mit deutlich höheren Materialkosten verbunden und erfordern oft spezielle Werkzeuge und Prozesskontrollen.
Fragen Sie bei der Bewertung eines Lieferanten, ob dieser Erfahrung mit dem von Ihnen gewählten Werkstoff hat. Das Umformverhalten variiert erheblich je nach Härtezustand der Legierung, und ein erfahrener Hersteller von CNC-Teilen Wer mit den Materialeigenschaften vertraut ist, kann potenzielle Probleme bereits in einer frühen Phase der technischen Prüfung erkennen.
Toleranzen und Qualitätserwartungen
Toleranzanforderungen beeinflussen die Komplexität der Formen, die Werkzeugkosten und den Stückpreis stärker als jeder andere Faktor. Standard Toleranzen beim Metallstanzen Bei Allzweckteilen liegen sie in der Regel im Bereich von ±0,005 bis ±0,015 Zoll. Um engere Toleranzen zu erreichen, sind Präzisionswerkzeuge, kontrolliertes Ausgangsmaterial und häufig auch Nachbearbeitungsschritte erforderlich.
Zu den wichtigsten Toleranzbereichen, die Käufer festlegen sollten, gehören die Ebenheit großer Flächen, die Genauigkeit des Biegewinkels, die Lage der Bohrungen relativ zu den Bezugskanten sowie die gleichmäßige Wandstärke in gezogenen Abschnitten. Auch die Erwartungen an die Oberflächengüte variieren je nach Anwendungsbereich. A gestempelte Beilage erfordert möglicherweise eine glatte, walzglatte Oberfläche, die für die Pulverbeschichtung geeignet ist, während ein Präzisionsunterlegscheibe erfordert geschliffene oder geläppte Oberflächen, um die Dickenvorgaben zu erfüllen.
Die Qualitätsprüfung umfasst in der Regel Erstmusterprüfberichte, Maßstichproben pro Charge und Materialzertifikate. Einkäufer sollten sich vergewissern, dass der Lieferant bei Großserien nicht nur eine Erstprüfung, sondern auch eine laufende Prozesskontrolle durchführt. Prozessschwankungen beim Stanzen können durch Werkzeugverschleiß, Wechsel der Materialchargen und Wartungszyklen der Pressen entstehen.
Kostenstruktur und verborgene Faktoren
Die Kosten für ein Stanzprojekt lassen sich in drei verschiedene Komponenten unterteilen. Wenn Sie wissen, wie sich die einzelnen Komponenten verhalten, können Sie Angebote genauer bewerten und Überraschungen während der Produktion vermeiden.
Werkzeug- und Formenbaukosten ist die Anfangsinvestition. Ein einfaches Ein-Stationen-Stanzwerkzeug kann einige Tausend Dollar kosten. Ein komplexes Folgeverbundwerkzeug mit mehreren Umform-, Stanz- und Prägestationen kann Kosten von $20.000 bis $50.000 oder mehr verursachen. Die Lebensdauer des Werkzeugs liegt in der Regel zwischen 100.000 und mehreren Millionen Hüben, abhängig von der Materialhärte, der Komplexität der Teile und der Qualität der Wartung.
Material- und Arbeitskosten pro Teil sinkt mit steigendem Volumen aufgrund kürzerer Zykluszeiten und einer optimierten Bandanordnung. Die Materialausnutzung variiert jedoch erheblich. Bei einfachen Formen kann eine Ausnutzung von 80 Prozent oder mehr erreicht werden. Bei komplexen Teilen mit vielen Durchbrüchen und engen Abständen kann sie unter 50 Prozent fallen, wodurch die Entsorgung von Ausschuss und die Bandgestaltung zu einem wichtigen Kostenfaktor werden.
Kosten für die Nachbearbeitung Hier unterschätzen viele Käufer die Gesamtkosten des Projekts. Stanzen mit anschließenden Folgearbeiten Wie beispielsweise CNC-Gewindeschneiden, Schweißen, Oberflächenbehandlung oder Montage verursachen zusätzlichen Zeit- und Kostenaufwand. Jeder weitere Arbeitsschritt bringt eigene Rüstungsanforderungen und Qualitätskontrollschritte mit sich.
So wählen Sie den richtigen Stanzdienstleister aus
Bei der Auswahl eines Lieferanten müssen die technische Kompetenz, die Qualitätssicherungssysteme und die Reaktionsfähigkeit bei der Kommunikation bewertet werden. Der Preis sollte nur einer von mehreren Faktoren sein und nicht der einzige Entscheidungsgrund.
Zu den wichtigsten Bewertungskriterien zählen die Kapazitäten im Bereich des Werkzeugdesigns und der Fertigung – sowohl intern als auch extern –, die Beziehungen zur Materialbeschaffung und die Rückverfolgbarkeit von Zertifizierungen, die Prüfausrüstung und dokumentierte Qualitätsverfahren, die Produktionskapazität und die Einhaltung von Lieferfristen sowie die Bereitschaft, während der Konstruktionsphase technisches Feedback zu geben.
Ein Lieferant, der lediglich Zeichnungen entgegennimmt, ohne Verbesserungsvorschläge zu unterbreiten, nutzt den vollen Wert einer Fertigungspartnerschaft nicht aus. Ein erfahrener Partner wird potenzielle Probleme wie unzureichende Biegeentlastung, unrealistische Toleranzsummierung oder Bedenken hinsichtlich der Werkstoffeignung bereits vor Beginn des Werkzeugbaus aufzeigen. Sie können Ihre Spezifikationen an YPMFG senden, um eine technische Bewertung um mögliche Herausforderungen frühzeitig zu erkennen.
Häufige Fehler, die die Projektkosten in die Höhe treiben
Mehrere häufig auftretende Fehler bei Stanzprojekten führen zu unnötigen Kosten und Verzögerungen. Wenn Sie diese Muster erkennen, können Sie sie vermeiden.
Überdimensionierung von Toleranzen Der häufigste Fehler besteht darin, Toleranzen festzulegen, obwohl die funktionalen Anforderungen keine strenge Kontrolle erfordern. Jede enger gefasste Toleranz erhöht die Anforderungen an die Präzision der Werkzeuge, verlängert die Prüfzeit und erhöht die Ausschussquote. Legen Sie Toleranzen nur dort fest, wo sie für die Funktion oder den Sitz der Baugruppe erforderlich sind.
Die Materialkornrichtung ignorieren kann es beim Anordnen der Teile zu unerwarteten Rissen oder ungleichmäßiger Rückfederung beim Biegen kommen. Die Kornstruktur des Blechs beeinflusst die Umformbarkeit entlang verschiedener Achsen. Ein guter Lieferant berät Sie hinsichtlich der optimalen Ausrichtung der Zuschnitte.
Verzicht auf Prototypen oder Testläufe Ein weiterer häufiger Fehler tritt vor dem Start der Serienproduktion auf. Selbst bei gut konzipierten Werkzeugen können Materialschwankungen zwischen den Chargen und die Dynamik der Presse im ersten Produktionslauf zu unerwarteten Fehlern führen. Ein kontrollierter Testlauf deckt diese Probleme auf, bevor sie Ihren Zeitplan beeinträchtigen.
Angenommen, das Stanzen allein löst das Konstruktionsproblem ohne zu berücksichtigen, ob CNC-Bearbeitung würden bestimmten Merkmalen besser gerecht werden. Bohrungen, die einen präzisen Gewindeeingriff erfordern, Oberflächen, deren Ebenheit die Möglichkeiten des Stanzens übersteigt, oder Merkmale, die einen mehrachsigen Zugang erfordern, eignen sich besser für die maschinelle Bearbeitung. Der effektivste Ansatz besteht oft darin, beide Verfahren zu kombinieren.
Praktische Fragen vor der Auswahl eines Stanzprojekts
Ab welcher Mindestbestellmenge lohnt sich das Stanzen?
Das Stanzen ist in der Regel ab einer Stückzahl von 500 bis 1.000 Stück wirtschaftlich, je nach Komplexität des Teils. Bei geringeren Stückzahlen kann die Fertigung aus Lagerware oder mittels CNC-Bearbeitung kostengünstiger sein.
Wie lange dauern die Konstruktion und die Herstellung einer Form?
Die Fertigung eines einfachen Stanzwerkzeugs kann zwei bis vier Wochen dauern. Ein komplexes Folgeverbundwerkzeug erfordert oft sechs bis zwölf Wochen, einschließlich Konstruktionsprüfung, Fertigung und Optimierung der Testläufe.
Können durch Stanzen gewindetragende Bohrungen hergestellt werden?
Beim Standardprägen entstehen keine Gewindebohrungen. Gewinde müssen nach dem Formen des geprägten Rohlings in einem zweiten Arbeitsschritt durch Gewindeschneiden, das Einsetzen von Helicoils oder Rändeln hergestellt werden.
Welche Oberflächenbehandlungen sind mit Stanzteilen vereinbar?
Pulverbeschichtung, Galvanisierung, Eloxierung und Passivierung sind gängige Verfahren. Die Anforderungen an die Oberflächenvorbereitung variieren je nach Behandlung, und manche Beschichtungen können enge Toleranzen ausfüllen, wenn sie vor der Endbearbeitung aufgetragen werden.
Wie überprüfen Sie die Materialzusammensetzung im Hinblick auf die Einhaltung gesetzlicher Vorschriften?
Fordern Sie vom Materiallieferanten Werksprüfzeugnisse an. Seriöse Hersteller prüfen das eingehende Material anhand der Spezifikationen und führen für jede Produktionscharge Rückverfolgbarkeitsaufzeichnungen.
Welche Unterlagen sollten Sie von einem qualifizierten Lieferanten erwarten?
Technische Zeichnungen mit GD&T, Materialzertifikate, Erstmusterprüfberichte, Prozessablaufdokumentation und Qualitätskontrollunterlagen für jede Produktionscharge.
Eine bessere langfristige Entscheidung treffen
Das richtige Metallstanzteil vereint bereits in der frühesten Konstruktionsphase Form, Funktion und Herstellbarkeit. Zu enge Toleranzen treiben die Kosten in die Höhe, ohne einen funktionalen Nutzen zu bieten. Eine Materialauswahl, die das Umformverhalten außer Acht lässt, führt zu Fehlern in den nachfolgenden Fertigungsschritten. Und sich auf ein einziges Fertigungsverfahren zu verlassen, obwohl ein kombinierter Ansatz für das Bauteil besser geeignet wäre, ist eine häufige Ursache für Produktionsprobleme.
YPMFG unterstützt Projekte, bei denen eine sorgfältige Bewertung der Prozessauswahl, der Materialeignung und der Werkzeugstrategie erforderlich ist. Ganz gleich, ob Sie eine Großserienfertigung benötigen Stanzteil in Folgeformung, eine Präzision CNC-gefrästes Bauteil, oder eine Hybridlösung, die beide Verfahren kombiniert – eine technische Überprüfung kann Aufschluss darüber geben, welcher Weg am effektivsten ist.
Sie können Ihre Spezifikationen oder vorläufigen Zeichnungen an YPMFG senden, um eine kostenlose technische Bewertung zu erhalten. Die Prüfung umfasst die Herstellbarkeit, empfohlene Prozesskombinationen, die geschätzte Toleranzfähigkeit sowie eine auf Ihre Anwendung zugeschnittene Beratung zur Materialauswahl.







