Italian
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Portuguese
Risposta breve:
I prodotti stampati in lamiera sono parti metalliche formate con precisione, ottenute pressando lamiera grezza attraverso stampi personalizzati ad alta pressione. Il processo garantisce elevata ripetibilità e bassi costi per pezzo in grandi volumi, rendendolo ideale per staffe, connettori, contenitori e componenti strutturali. La qualità dipende dalla progettazione dello stampo, dalla selezione del materiale, dalle tolleranze e dalla capacità di post-lavorazione. Per geometrie complesse o caratteristiche a tolleranza stretta, approcci combinati come stampaggio seguito da lavorazione CNC spesso offrono i risultati migliori.
Quando si approvvigionano prodotti stampati in lamiera per la produzione, gli acquirenti si trovano davanti a poche domande davvero rilevanti: quali materiali funzionano, quali tolleranze sono raggiungibili, quali costi nascosti esistono e come valutare un fornitore al di là del prezzo. YPMFG collabora con team di ingegneria e approvvigionamento che necessitano di una guida chiara prima di impegnarsi in un progetto di stampaggio. Questo articolo tratta i fattori che determinano la qualità del pezzo, il costo e l'idoneità per la vostra applicazione.
Cosa copre realmente lo stampaggio della lamiera
Lo stampaggio della lamiera non è una singola operazione. Descrive una famiglia di processi di formatura che utilizzano una pressa e uno stampo personalizzato per dare a una lamiera piatta geometrie definite. I processi principali includono tranciatura, punzonatura, piegatura, imbutitura profonda, e stampaggio progressivo. Ognuno serve a uno scopo diverso nella produzione dei pezzi.
Il tranciamento ritaglia la forma esterna dalla lamiera. La punzonatura crea i fori. La piegatura piega il materiale lungo una linea. L'imbutitura profonda tira la lamiera in una forma a coppa o a canale. Lo stampaggio progressivo combina più operazioni in un'unica corsa dello stampo, facendo avanzare automaticamente la striscia attraverso ogni stazione.
Questi processi possono essere usati da soli o in combinazione. Una tipica staffa stampata può essere sottoposta a tranciamento, piegatura e punzonatura in un unico ciclo di stampo progressivo. Capire quali operazioni richiede il vostro pezzo aiuta a stimare con maggiore precisione il costo dell'attrezzatura, i tempi di consegna e il prezzo unitario.
Tipi comuni di prodotti stampati in lamiera
I pezzi stampati coprono un'ampia gamma di forme e applicazioni. Di seguito una suddivisione delle categorie di prodotto ordinate più di frequente e di ciò che le distingue.
Ogni categoria comporta aspettative diverse in merito alla scelta del materiale, alla classe di tolleranza e al trattamento superficiale. Un contatto elettrico stampato richiede criteri di qualità diversi rispetto a una staffa di montaggio strutturale, anche se entrambi derivano dallo stesso processo di pressatura.
Materiali utilizzati nello stampaggio dei metalli
La scelta del materiale è una delle decisioni più importanti in un progetto di stampaggio. Influisce sulla formabilità, sulla resistenza finale, sulla resistenza alla corrosione, sulla finitura superficiale e sul costo. I materiali più comunemente specificati si dividono in quattro gruppi.
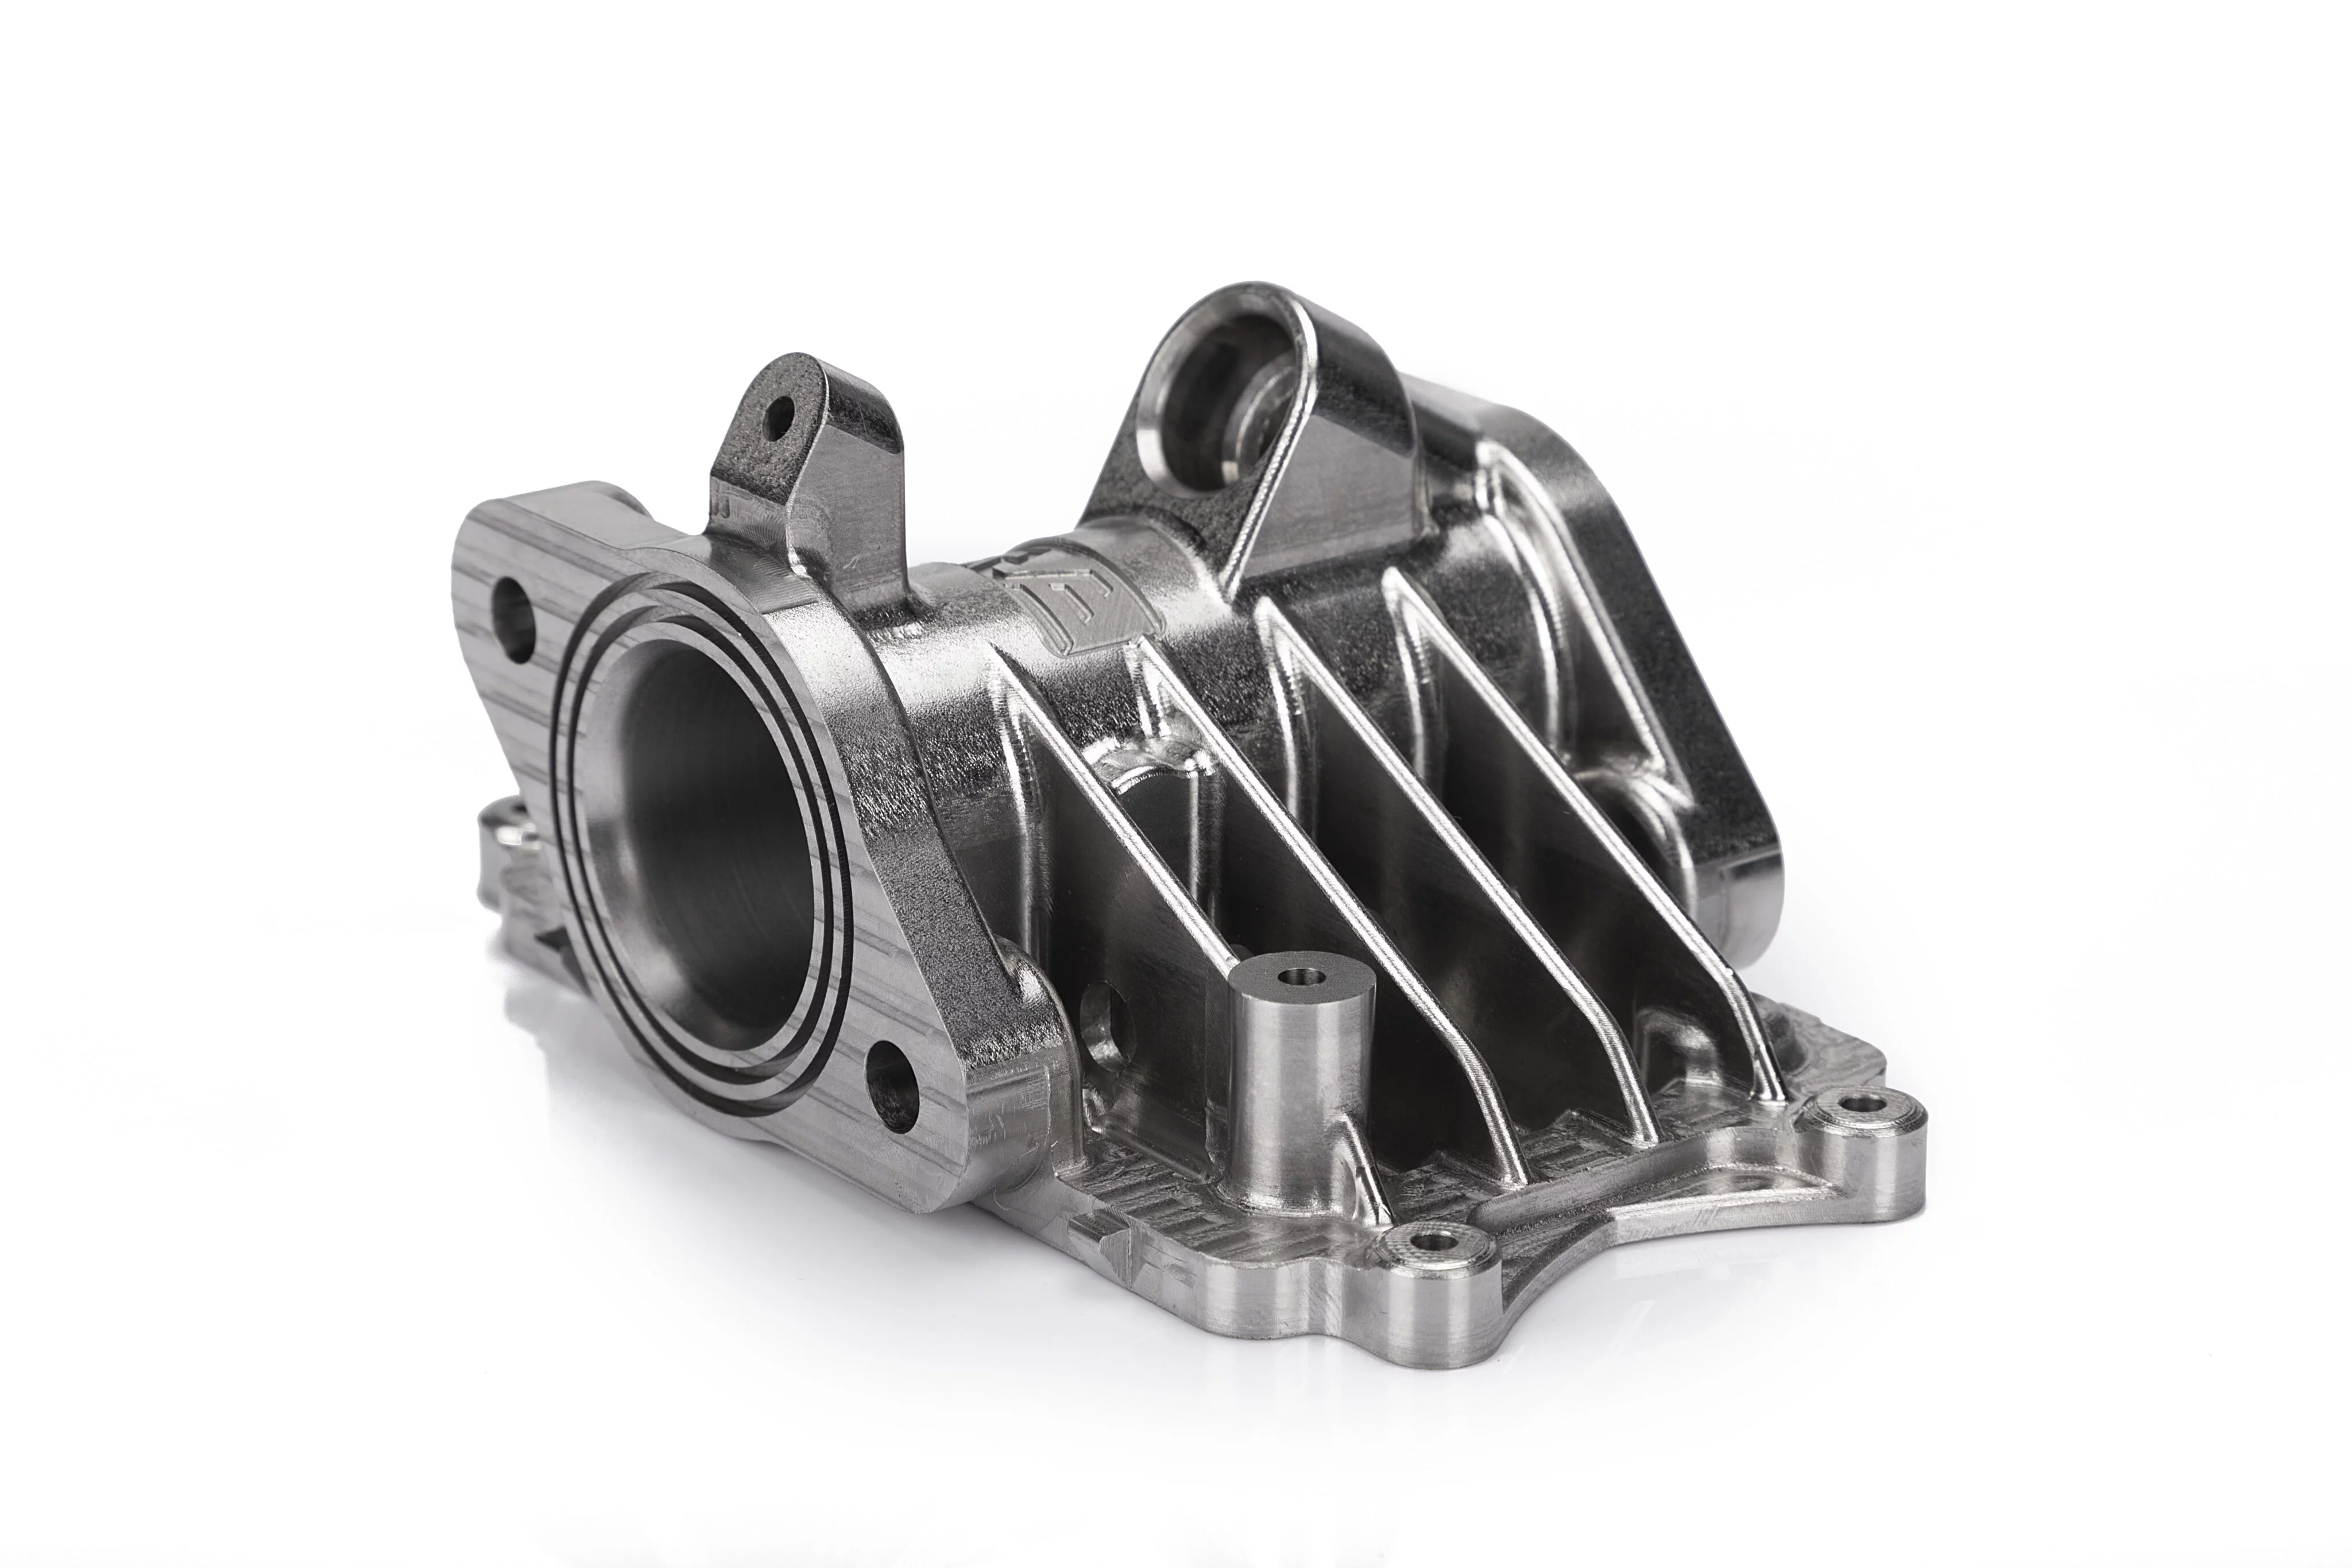
Gradi di acciaio comprendono acciaio dolce a basso tenore di carbonio per la formatura generale, acciaio microlegato ad alta resistenza (HSLA) quando conta la resistenza a trazione e acciaio inossidabile per la resistenza alla corrosione. L'acciaio laminato a freddo offre una superficie più liscia rispetto al laminato a caldo.
Leghe di alluminio sono scelti per applicazioni leggere e per la naturale resistenza alla corrosione. La lega 1100 offre un'ottima formabilità. La lega 3003 garantisce una resistenza moderata con buona lavorabilità. La lega 6061 è trattabile termicamente e viene usata quando dopo la formatura sono richieste proprietà meccaniche superiori.
Rame e ottone sono scelti principalmente per la conducibilità e l'aspetto estetico. L'ottone è particolarmente comune nei connettori elettrici e nei componenti decorativi. Le leghe di rame possono incrudirsi durante lo stampaggio, il che può richiedere una ricottura intermedia nelle operazioni di imbutitura profonda.
Leghe speciali comprendono rame al berillio per applicazioni a molla, leghe di nichel per servizio ad alta temperatura e titanio per una resistenza leggera di grado aerospaziale. Questi materiali comportano costi notevolmente più elevati e spesso richiedono attrezzature specializzate e controlli di processo.
Quando valutate un fornitore, chiedete se ha esperienza con il materiale che avete scelto. Il comportamento in formatura varia notevolmente tra le diverse condizioni di tempra della lega, e un esperto Produttore di componenti CNC che conosce le caratteristiche dei materiali può segnalare potenziali problemi fin dalle prime fasi della revisione ingegneristica.
Tolleranze e aspettative di qualità
I requisiti di tolleranza determinano la complessità dello stampo, il costo dell'attrezzatura e il prezzo per pezzo più di qualsiasi altro fattore. Standard tolleranze di stampaggio della lamiera di solito rientrano tra ±0.005 e ±0.015 pollici per pezzi di uso generale. Ottenere tolleranze più strette richiede attrezzature di precisione, materiale controllato e spesso operazioni secondarie.
Le principali aree di tolleranza che gli acquirenti dovrebbero specificare includono la planarità su superfici ampie, la precisione dell'angolo di piegatura, la posizione dei fori rispetto ai bordi di riferimento e la coerenza dello spessore nelle sezioni imbutite. Anche le aspettative sulla finitura superficiale variano in base all'applicazione. Una custodia stampata può richiedere una superficie liscia finita a rulli adatta alla verniciatura a polvere, mentre uno spessore di precisione richiede facce rettificate o lappate per soddisfare le specifiche di spessore.
La verifica della qualità comprende tipicamente rapporti di ispezione del primo articolo, campionamento dimensionale per lotto e certificazioni dei materiali. Gli acquirenti dovrebbero confermare che il fornitore esegua l'ispezione in processo durante le produzioni ad alto volume, non solo la validazione iniziale. La variazione di processo nello stampaggio può derivare dall'usura dello stampo, dai cambi di lotto del materiale e dai cicli di manutenzione della pressa.
Struttura dei costi e fattori nascosti
I costi di un progetto di stampaggio si suddividono in tre componenti distinte. Capire come si comporta ciascuna aiuta a valutare accuratamente i preventivi ed evitare sorprese durante la produzione.
Costo dell'attrezzatura e dello stampo è l'investimento iniziale. Un semplice stampo a stazione singola può costare qualche migliaio di dollari. Uno stampo progressivo complesso con più stazioni di formatura, punzonatura e coniatura può superare i 20.000-50.000 dollari o più. La durata dello stampo varia tipicamente da 100.000 a diversi milioni di colpi a seconda della durezza del materiale, della complessità del pezzo e della qualità della manutenzione.
Costo di materiale e manodopera per pezzo diminuisce all'aumentare del volume grazie a tempi di ciclo più rapidi e a un layout della striscia ottimizzato. Tuttavia, l'efficienza di utilizzo del materiale varia notevolmente. Le forme semplici possono raggiungere un utilizzo dell'80 percento o superiore. I pezzi complessi con molte caratteristiche punzonate e spaziature strette possono scendere sotto il 50 percento, rendendo la rimozione degli scarti e la progettazione della striscia un fattore di costo importante.
Costo di post-lavorazione è il punto in cui molti acquirenti sottovalutano la spesa totale del progetto. Lo stampaggio seguito da operazioni secondarie come maschiatura CNC, saldatura, trattamento superficiale o assemblaggio aggiunge tempo e costo. Ogni operazione aggiuntiva introduce il proprio requisito di setup e il proprio passo di controllo qualità.
Come scegliere il fornitore di stampaggio giusto
Selezionare un fornitore significa valutare la capacità tecnica, i sistemi di qualità e la reattività nella comunicazione. Il prezzo dovrebbe essere uno dei fattori, non l'unico criterio decisionale.
Le principali aree di valutazione includono la capacità di progettazione e produzione degli stampi interna rispetto all'esternalizzazione, le relazioni di approvvigionamento dei materiali e la tracciabilità delle certificazioni, le attrezzature di ispezione e le procedure di qualità documentate, la capacità produttiva e l'impegno sui tempi di consegna, nonché la disponibilità a fornire feedback ingegneristico durante la fase di progettazione.
Un fornitore che accetta solo i disegni senza suggerire miglioramenti non offre il pieno valore di una partnership manifatturiera. Un partner esperto segnalerà potenziali problemi come scarichi di piegatura insufficienti, tolleranze cumulate irrealistiche o dubbi sull'idoneità del materiale prima che inizi la costruzione dell'attrezzatura. Potete inviare le vostre specifiche a YPMFG per una valutazione tecnica per identificare tempestivamente le potenziali criticità.
Errori comuni che aumentano il costo del progetto
Diversi errori ricorrenti nei progetti di stampaggio comportano spese e ritardi inutili. Riconoscere questi schemi aiuta ad evitarli.
Tolleranze eccessive dove i requisiti funzionali non richiedono un controllo stretto è l'errore più comune. Ogni tolleranza irrigidita aumenta i requisiti di precisione dello stampo, il tempo di ispezione e i tassi di scarto. Specificate le tolleranze solo dove la funzione di assemblaggio o l'accoppiamento le richiedono.
Ignorare la direzione della grana del materiale durante il layout del pezzo può causare cricche inattese o un ritorno elastico irregolare durante la piegatura. La struttura della grana della lamiera influisce sulla formabilità lungo i diversi assi. Un buon fornitore consiglierà l'orientamento ottimale del grezzo.
Saltare il prototipo o le prove di collaudo prima della produzione completa è un altro errore frequente. Anche con attrezzature ben progettate, le variazioni di lotto del materiale e la dinamica della pressa possono produrre difetti inattesi alla prima produzione. Una prova controllata individua questi problemi prima che influenzino la vostra programmazione.
Presumere che il solo stampaggio risolva il progetto senza considerare se Lavorazione CNC servirebbe meglio determinate caratteristiche. Fori che richiedono un impegno preciso della filettatura, superfici che necessitano di una planarità oltre la capacità dello stampaggio o caratteristiche che richiedono un accesso multiasse sono più adatti alla lavorazione per asportazione. L'approccio più efficace spesso combina entrambi i processi.
Domande pratiche prima di scegliere un progetto di stampaggio
Qual è la quantità minima d'ordine che rende lo stampaggio conveniente?
Lo stampaggio diventa economico a volumi tipicamente superiori a 500-1.000 pezzi, a seconda della complessità del pezzo. Per volumi inferiori, la fabbricazione da semilavorato o la lavorazione CNC possono essere più convenienti.
Quanto tempo richiedono la progettazione e la costruzione dello stampo?
Uno stampo semplice può richiedere da due a quattro settimane. Uno stampo progressivo complesso richiede spesso da sei a dodici settimane, inclusi la revisione di progetto, la costruzione e l'ottimizzazione delle prove.
Lo stampaggio può realizzare fori filettati?
Lo stampaggio standard non produce fori filettati. Le filettature richiedono maschiatura, inserimento di helicoil o rullatura come operazioni secondarie dopo la formatura del grezzo stampato.
Quali trattamenti superficiali sono compatibili con i pezzi stampati?
Verniciatura a polvere, elettrodeposizione, anodizzazione e passivazione sono comuni. I requisiti di preparazione della superficie variano in base al trattamento e alcuni rivestimenti possono riempire tolleranze strette se applicati prima della dimensionatura finale.
Come si verifica la composizione del materiale per la conformità normativa?
Richiedete i certificati di collaudo del produttore (mill test certificate) al fornitore del materiale. I produttori affidabili verificano il materiale in ingresso rispetto alle specifiche e mantengono registri di tracciabilità per ogni lotto di produzione.
Quale documentazione dovreste aspettarvi da un fornitore qualificato?
Disegni tecnici con GD&T, certificazioni dei materiali, rapporti di ispezione del primo articolo, documentazione del flusso di processo e registri di controllo qualità per ogni lotto di produzione.
Prendere una decisione migliore nel lungo periodo
Il giusto prodotto stampato in lamiera bilancia forma, funzione e producibilità fin dalle prime fasi di progettazione. Tolleranze troppo strette gonfiano il costo senza benefici funzionali. Scelte di materiale che ignorano il comportamento in formatura creano difetti a valle. E affidarsi a un unico processo produttivo quando un approccio combinato servirebbe meglio il pezzo è una fonte comune di problemi di produzione.
YPMFG supporta i progetti che richiedono un'attenta valutazione della selezione del processo, dell'idoneità dei materiali e della strategia di attrezzaggio. Che abbiate bisogno di un componente ad alto volume stampato in progressivo, un Pezzo lavorato a CNC, o una soluzione ibrida che combina entrambi i processi, una revisione ingegneristica può chiarire il percorso più efficace da seguire.
Potete inviare le vostre specifiche o i disegni preliminari a YPMFG per una valutazione ingegneristica gratuita. La revisione copre la producibilità, la combinazione di processi consigliata, la capacità di tolleranza stimata e una guida alla selezione dei materiali su misura per la vostra applicazione.