French
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 Italian
 Portuguese


1. Choisissez d'abord le métal et l'épaisseur
Commencez par choisir le métal, car c'est lui qui détermine la façon dont la pièce se plie. L'aluminium 5052 se plie facilement et résiste à la corrosion, ce qui en fait un choix courant pour les couvercles et les boîtiers. L'acier inoxydable 304 présente une belle finition à nu, mais il est plus élastique et use davantage les outils, ce qui peut avoir une incidence sur le devis de fabrication.
L'acier laminé à froid est abordable et résistant, mais il peut rouiller rapidement après avoir été découpé ; il convient donc de prévoir dans le budget une peinture ou un revêtement par poudrage. L'acier galvanisé est doté d'un revêtement protecteur en zinc, mais son soudage nécessite des précautions, car les fumées de zinc peuvent être dangereuses et le revêtement peut se consumer au niveau du joint.
Choisissez une nuance d'aluminium adaptée
L'aluminium 6061-T6 peut prendre les gens au dépourvu. Il est idéal pour de nombreuses pièces usinées, mais peut s'avérer difficile à plier car son état de durcissement augmente le risque de fissuration au niveau du pli. Si vous avez besoin d'aluminium 6061 pour un composant plié, renseignez-vous auprès de votre fournisseur sur un état de durcissement plus adapté et sur le procédé de formage requis.
Veillez à ce que l'épaisseur de la feuille soit uniforme
Dans la mesure du possible, utilisez une seule épaisseur. L'introduction d'une deuxième épaisseur peut nécessiter des réglages supplémentaires des outils, des mises en place et des manipulations, ce qui augmente les coûts de production.
2. Choisissez le mode de découpe de la feuille
Pour la découpe, la plupart des ateliers optent directement pour le laser, ce qui est souvent un bon choix. Découpe au laser Ce procédé est rapide et permet d'atteindre des tolérances de l'ordre de ±0,1 mm dans des conditions appropriées. Les tôles fines et d'épaisseur moyenne se prêtent généralement bien à ce traitement.
Le laser produit également une entaille étroite, appelée « kerf », dont la largeur peut varier entre environ 0,1 et 0,3 mm selon le matériau, l'épaisseur et les paramètres de découpe. Les fabricants en tiennent compte lors de la programmation.
Tenez compte de l'arête de coupe et de l'état de surface
People sometimes forget the edge. Oxygen-cut steel can develop an oxide layer that may affect subsequent finishing. Powder coating requirements should be discussed with the fabricator so the surface can be prepared correctly. Nitrogen-assisted découpe au laser can produce a cleaner, brighter edge in suitable applications, although it may cost more.
Si le bord doit rester apparent ou être peint, précisez vos attentes avant le début de la production.
Quand recourir à la découpe au jet d'eau et à la découpe laser de tubes ?
Découpe au jet d'eau est une autre option. Ce procédé utilise de l'eau à haute pression, souvent mélangée à un abrasif, pour découper des matériaux sans créer la même zone affectée par la chaleur que celle associée à la découpe thermique. Il permet de traiter des tôles épaisses et des matériaux tels que la pierre, le verre et les composites.
Parmi les inconvénients, on peut citer des vitesses de découpe plus faibles dans de nombreuses applications, une largeur de coupe pouvant atteindre près de 1 mm, ainsi qu'un éventuel effilement lors de la découpe de matériaux plus épais. La découpe au jet d'eau mérite d'être envisagée lorsque la déformation due à la chaleur ou l'endommagement du matériau constituent un risque.
Pour les composants de tubes ou de tuyaux, Tube Découpe au laser permet de réaliser des encoches, des trous et des extrémités en biais en une seule opération programmée, ce qui réduit le recours à des opérations de découpe distinctes.
3. Respecter le virage
Pliage des métaux C'est là que les conceptions peuvent poser problème. Une presse plieuse forme la tôle à l'aide d'un poinçon et d'une matrice ; le rayon de courbure intérieur dépend donc de l'outillage, du matériau et de la méthode de formage.
Choisissez le rayon de courbure approprié
Pour de nombreuses conceptions de tôles, un bon point de départ consiste à choisir un rayon de courbure intérieur proche de l'épaisseur du matériau. Cependant, le rayon approprié dépend de l'alliage, de l'état de durcissement, de l'épaisseur et du sens du grain. Un rayon trop serré peut entraîner des fissures, en particulier dans les matériaux plus durs ou moins ductiles.
Dans la mesure du possible, veillez à ce que les rayons de courbure restent constants sur l'ensemble de la conception. Cela permet de réduire les changements d'outillage et de mieux maîtriser les coûts de production.
Évitez de percer des trous au niveau des lignes de pliage
Les trous situés à proximité d'un pli peuvent se déformer lorsque le matériau s'étire pendant le formage. À titre de recommandation initiale, veillez à ce que le bord d'un trou le plus proche de la ligne de pliage soit situé à une distance d'au moins 2,5 fois l'épaisseur de la tôle, majorée du rayon intérieur du pli. La distance exacte dépend de la taille du trou, de l'outillage, du matériau et du procédé de formage ; veuillez donc la vérifier auprès de votre fournisseur.
Les rebords doivent également être suffisamment longs pour rester stables pendant le formage. Un rebord trop court risque de ne pas être bien maintenu dans l'outillage, ce qui rendra difficile l'obtention du pliage souhaité. La longueur minimale requise dépend de la configuration de la presse plieuse et de l'ouverture de la matrice.
Ajouter des surépaisseurs de cintrage et définir les tolérances
Lorsque deux plis se rejoignent près d'un bord, prévoyez un dégagement de pliage adapté afin de réduire les risques de déchirure et de déformation du matériau au niveau de l'angle. Les dimensions du dégagement doivent tenir compte de l'épaisseur de la tôle, du rayon de pliage et de la géométrie de la pièce.
Les angles de pliage sont également soumis à des exigences de tolérance différentes de celles des éléments plats découpés au laser. En fonction du matériau et du procédé, il est possible d'obtenir des tolérances angulaires comprises entre ±0,5° et ±1°. Les dimensions des rebords peuvent également varier légèrement après le formage.
Si un angle ou une cote particulier(e) est essentiel(le) pour l'assemblage, indiquez-le clairement sur le plan et discutez de la tolérance avec le fabricant.
4. Pensez à vous inscrire tôt
De nombreux composants en tôle sont constitués de plusieurs pièces. Si un boîtier nécessite des angles soudés, renseignez-vous sur les options disponibles Services de soudage avec votre fournisseur avant de finaliser le modèle.
Les soudures par points et les soudures courtes peuvent limiter l'apport de chaleur dans certaines applications. Les cordons de soudure longs et continus peuvent déformer les tôles fines, ce qui nécessite un redressage ou un meulage supplémentaire et augmente les coûts de main-d'œuvre.
Choisissez la bonne méthode d'assemblage
Lorsque le soudage n'est pas nécessaire pour assurer la résistance ou l'étanchéité, des solutions alternatives telles que les languettes et les fentes, les rivets et les éléments de fixation à enfoncer peuvent simplifier l'assemblage.
De nombreux sites bien conçus Boîtier sur mesure Ces produits combinent plusieurs méthodes d'assemblage. Les soudures assurent la rigidité à certains angles, tandis que les fixations amovibles permettent d'accéder aux composants internes lors des opérations de maintenance.
5. Préparez la finition pendant que le modèle est ouvert
Choisir Finition des surfaces avant de finaliser le dessin. Le revêtement par poudrage ajoute de l'épaisseur aux surfaces, ce qui peut avoir une incidence sur les languettes, les fentes, les trous et les composants d'assemblage qui doivent s'ajuster parfaitement. L'épaisseur du revêtement dépend de la finition spécifiée et du procédé d'application.
Identifiez toutes les surfaces qui doivent rester non revêtues pour des raisons de mise à la terre, de conductivité ou d'assemblage. Le fabricant peut masquer ces zones lors de la finition.
Choisissez une finition adaptée au matériau
- Peinture en poudre : Offre une finition décorative et protectrice durable pour de nombreuses pièces en acier et en aluminium.
- Anodisation : Couramment utilisé pour l'aluminium afin d'améliorer sa résistance à la corrosion et d'obtenir des finitions décoratives.
- Finition brossée : Permet de créer un grain directionnel qui contribue à donner un aspect homogène aux surfaces visibles.
- Grenaillage : Permet d'obtenir une surface plus homogène et texturée sur les matériaux compatibles.
- Peinture : Il apporte de la couleur et une protection lorsque la préparation et le système de revêtement appropriés sont utilisés.
Le sens du grain a également son importance. Plier dans le sens transversal plutôt que dans le sens longitudinal peut réduire le risque de fissuration dans certains matériaux et dans certaines conditions. Sur l'acier inoxydable brossé, le sens du grain est également très visible ; il convient donc de préciser l'orientation souhaitée lorsque l'aspect esthétique est important.
6. Envoyer des fichiers plats et tester un échantillon
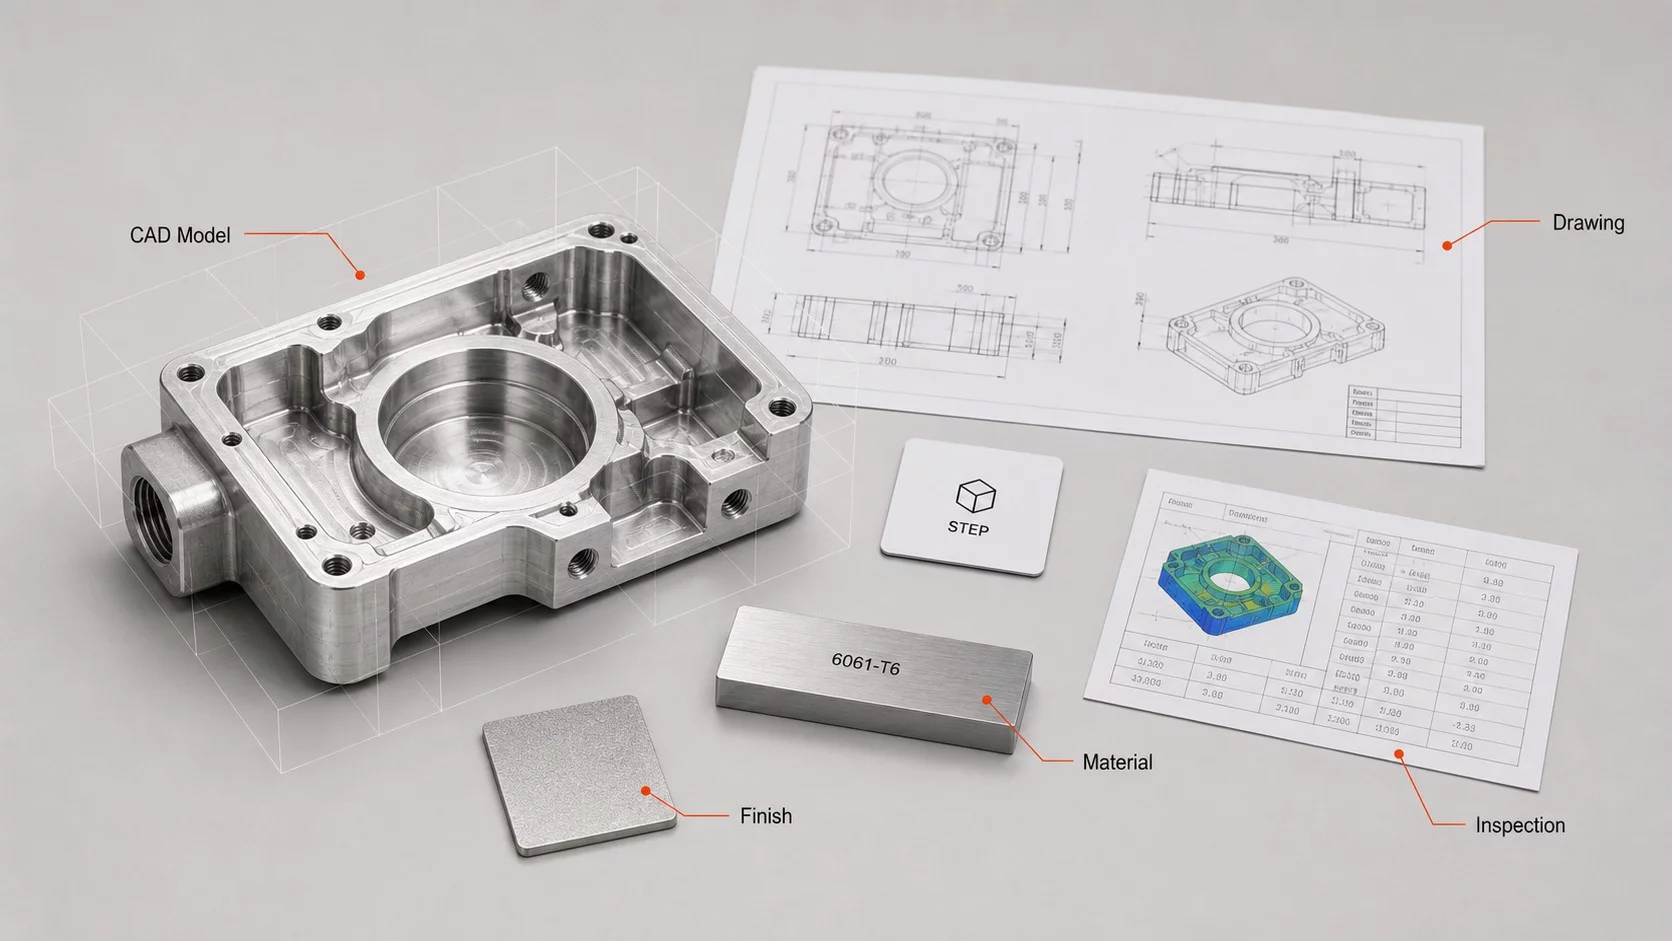
Fournissez à votre fabricant des fichiers clairs et des spécifications cohérentes. Un dossier type de fabrication de tôles comprend les éléments suivants :
- Dessin à plat au format DXF : Définit le profil à découper, y compris la disposition à plat prévue.
- Modèle 3D STEP : Permet de visualiser la géométrie pliée prévue et aide le fabricant à se faire une idée précise du composant final.
- Dessin technique au format PDF : Énumère les dimensions critiques, les angles de pliage, les tolérances, les éléments de fixation, les matériaux et les exigences en matière de finition.
Le patron à plat définit ce qu'il faut découper, tandis que le modèle 3D montre la forme finale souhaitée. Assurez-vous que les fichiers concordent en termes de dimensions et d'exigences de fabrication. En cas de divergence, le fabricant pourrait être amené à demander des précisions avant de lancer la production.
Commander des échantillons avant le lancement de la production à grande échelle
Commandez ensuite deux ou trois pièces d'essai. Pliez-les, installez les ferrures, puis vérifiez si le couvercle se ferme correctement et si l'ensemble s'adapte comme prévu.
Tester un petit lot constitue un moyen relativement peu coûteux d'identifier les problèmes avant qu'ils n'affectent une commande de production plus importante. Vérifiez les cotes critiques et les exigences de finition avant de valider la production finale.
Sheet Metal Fabrication FAQ
Which aluminum is best for bent parts?
Aluminum 5052 bends well and resists corrosion. 6061-T6 can crack along the fold because of its hardened temper, so ask your supplier about a more suitable temper.
How far should a hole be from a bend line?
As a starting guideline, keep the nearest hole edge at least 2.5 times the sheet thickness plus the inside bend radius from the bend line, then confirm with your supplier.
What inside bend radius should I start with?
Start close to the material thickness, then adjust for alloy, temper, thickness and grain direction.
Laser cutting or waterjet?
Laser cutting is fast, with tolerances around ±0.1 mm under suitable conditions and a kerf of 0.1 to 0.3 mm. Waterjet avoids a heat-affected zone but is slower, with a kerf that may approach 1 mm.
Which files should I send?
A DXF flat pattern, a STEP 3D model and a PDF drawing listing critical dimensions, bend angles, tolerances, hardware, material and finish.
Conclusion
Bien Fabrication de pièces en tôle Cela se résume souvent à quelques choix pratiques à faire dès le début. Choisissez le bon matériau et la bonne épaisseur, sélectionnez un procédé de découpe adapté, utilisez des rayons de pliage appropriés et évitez de placer les trous à proximité des lignes de pliage.
Prévoyez les méthodes d'assemblage et les finitions de surface avant de finaliser le dessin. Fournissez des fichiers de fabrication cohérents, vérifiez les tolérances critiques et testez des échantillons de pièces avant de valider le lancement de la production en série.
Ces contrôles permettent de réduire les retouches, de maîtriser les coûts de fabrication et d'augmenter les chances que votre pièce en tôle soit bien plate là où elle doit l'être et bien pliée là où elle doit l'être.