 Korean
 English
 German
 Russian
 Japanese
 Spanish
 French
 Italian
 Portuguese

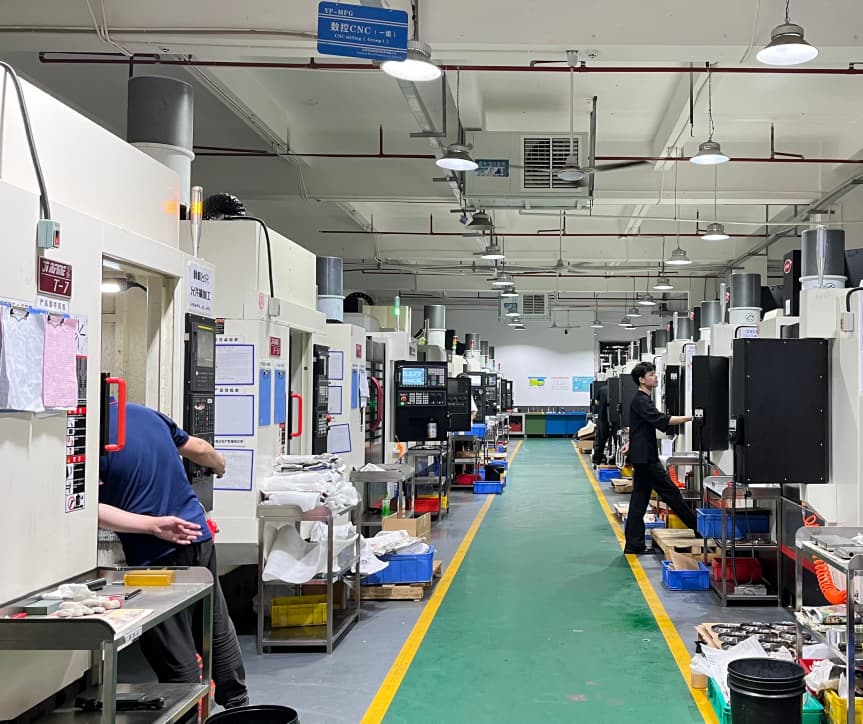
부품 가공 품질은 공차 사양, 재료 등급, 그리고 선택된 절삭 공법이라는 세 가지 변수에 의해 결정됩니다. 대부분의 생산 불량 원인은 모호한 도면이나 용도에 맞지 않는 재료 등급에서 비롯됩니다. 견적을 요청하기 전에 공차 등급, 재료 사양 번호, 그리고 다음 사항을 확인하십시오. CNC 밀링, CNC 선반 가공, 또는 부품 형상에 적합한 복합적인 접근 방식이 있습니다. YPMFG는 생산에 착수하기 전에 입고된 사양을 검토하여 제조 가능성을 확인함으로써, 조달 과정의 초기 단계에서 문제점을 조기에 파악합니다.
구매 담당자와 엔지니어들은 종종 첫 번째 물량이 도착한 후에야 경도 오류, 공차 범위를 벗어난 치수, 또는 검사 기준에 미달하는 표면 마감 상태와 같은 문제를 발견하곤 합니다. 아래의 점검 항목들은 이러한 결과를 방지하기 위한 결정 사항을 다루고 있습니다.
공차 및 형상 정의
공차 등급은 비용과 사이클 시간 모두에 있어 가장 큰 결정 요인입니다. 표준 밀링 가공 부위의 경우 ±0.1 mm 공차가 일반적입니다. 동일한 부위에 대해 ±0.01 mm 공차를 적용하려면 CNC 연삭 또는 공구, 고정구 및 검사 시간을 변경하는 2차 공정입니다.
도면을 보낼 때는 다음 세 가지를 확인하십시오:
중요한 공차 값은 명시적으로 기재되어 있나요, 아니면 일반 사항란에 포함되도록 되어 있나요?
특징의 깊이 대 직경 비율이 4:1을 초과합니까? 그렇다면, 다중 세팅 없이는 표준 밀링 가공으로는 공차를 충족하지 못할 수 있습니다. 또는 CNC 선반 가공 접근 방식.
데이터 A, B, C는 공장에서 귀하가 중요하게 여기는 동일한 특징을 측정할 수 있도록 정의되어 있습니까?
데이터 참조 누락은 프로젝트 시작 6주 차에 재작업 논의가 이루어지는 가장 흔한 원인 중 하나입니다.
재료 선정 및 등급 확인
“스테인리스강”은 재료 사양이 아닙니다. 303, 316L, 17-4 PH 및 듀플렉스 2205는 모두 절삭 하중, 열 입력 및 가공 후 처리에 대해 서로 다른 반응을 보입니다. 정확한 등급, 상태(어닐링, H900 등) 및 해당 부품에 가공 후 응력 제거 공정이 필요한지 여부를 확인하십시오.
알루미늄의 경우, 6061-T6과 7075-T73은 강도와 내식성 측면에서 뚜렷한 차이를 보입니다. 잘못된 시리즈를 선택하면 원자재 비용은 절약할 수 있겠지만, 나중에 재설계를 해야 하는 비용이 발생할 수 있습니다.
YPMFG는 귀사의 BOM을 기존 제강소 인증서와 대조하여 검토하고, 다음 사항에 영향을 미칠 수 있는 대체 재료를 표시해 드릴 수 있습니다. 자재 추적성 또는 후속 열처리 공정.
가공 정밀도 및 마무리 가공
모든 부품을 한 대의 기계로 제작하는 것이 최선은 아닙니다. 내부 스플라인, 외부 보어, 나사산 포트가 있는 허브의 경우 일반적으로 다음이 필요합니다:
CNC 밀링 평면 및 직육면체 형상에 대해
CNC 선반 가공 내경 및 외경에 대하여
디버링 및 표면 질감 처리를 위한 수동 또는 진동 연마
표면 마감 처리는 매우 중요합니다. 양극 산화 처리 두께, 패시베이션 등급, 도금 접착력은 모두 모재와 표면에 남은 가공 자국에 따라 달라집니다. 단순히 색상만 지정하지 말고, 마감 처리 기준도 명시하십시오.
실용적인 사전 주문 체크리스트
도면을 업체에 보내기 전에 이 체크리스트를 도면 옆에 곁들여 두세요. 작성하는 데 10분밖에 걸리지 않지만, 몇 주에 걸친 수차례의 수정 과정을 줄여줍니다.
비용을 부풀리는 흔한 실수들
5가지 서로 다른 재질 등급을 하나의 부품 번호로 통합합니다. 각 등급마다 별도의 봉재, 별도의 추적성 관리, 그리고 경우에 따라 별도의 공구가 필요합니다.
나중에 도금 처리가 이루어질 부위에 대해 “가공 상태 그대로”의 표면 마감을 요청합니다. 도금층 아래에 가공 자국이 남아 있으면 기포가 발생하여 불량으로 판정됩니다.
함수가 요구하는 것보다 더 엄격한 공차를 지정하는 경우. 결합되지 않는 보스에 ±0.02 mm의 공차를 적용하면, 기능적 이점으로 얻을 수 있는 가치보다 더 많은 비용이 듭니다.
제조 적합성 검토를 생략하는 것. CAD 파일에 대한 간단한 엔지니어링 점검만으로도 부품당 소요되는 긴 재작업 주기를 없앨 수 있습니다.
구매자들이 부품 가공에 대해 자주 묻는 질문
어떤 파일 형식으로 보내야 하나요?
대부분의 CNC 가공 업체는 STEP, IGES 및 SolidWorks 원본 파일을 지원합니다. PDF 도면은 참고 자료로는 유용하지만, 프로그래밍에 직접 사용할 수는 없습니다. 파일을 업로드하기 전에 해당 업체에서 귀하의 파일 형식을 열 수 있는지 확인하시기 바랍니다.
5축 밀링과 3축 밀링 중 어떤 것을 선택해야 할까요?
부품의 직교하는 면 중 3개 이상의 면에, 고정 및 뒤집기만으로는 접근할 수 없는 형상이 있는 경우, 5축 CNC 밀링 이 설정 방식은 셋업 횟수를 줄이고 위치 정확도를 높여줍니다. 단순한 평면형 부품의 경우 3축 가공으로 충분하며 비용 면에서도 더 경제적입니다.
시제품의 리드 타임은 어느 정도가 현실적일까요?
새로운 공구를 사용하는 첫 번째 제품 생산은 일반적으로 형상의 복잡성과 자재 확보 상황에 따라 2~4주가 소요됩니다. 동일한 고정구를 사용하는 재주문의 경우 소요 기간이 며칠로 단축됩니다.
가공 후 응력 제거 처리가 필요한가요?
중요 용도에 사용되는 고강도 강철 또는 티타늄 부품의 경우, 가공 후 응력 제거 공정을 거치는 것이 종종 권장됩니다. 부품 출하 전에 사양서에 해당 공정이 요구되는지 재료 엔지니어에게 문의하십시오.
좁은 내부 형상은 어떻게 처리해야 할까요?
‘드릴링 후 보링’ 공정이 표준입니다. 직경의 6배를 초과하는 깊은 구멍의 경우, 반대쪽에서 가공하거나 건드릴 공정을 고려하십시오. 해당 공장의 최대 가공 가능 깊이를 확인하십시오.
더 나은 장기적 결정을 내리기
부품 가공에 대한 결정은 단순히 단가를 확정하는 것만이 아닙니다. 첫 번째 칩이 절삭되기 전에, 반복 가능하고, 검사 가능하며, 추적 가능한 공정을 확립하는 것이 핵심입니다. 도면, BOM(자재명세서), 수량 범위를 YPMFG로 보내 주시면 제조 가능성 검토를 진행해 드립니다. 당사 팀은 공차 충돌을 지적하고, 대체 공정을 제안하며, 예상 일정을 제시해 드릴 것이므로, 고객님께서는 양산에 착수하기 전에 여러 옵션을 비교 검토하실 수 있습니다.






