 French
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 Italian
 Portuguese

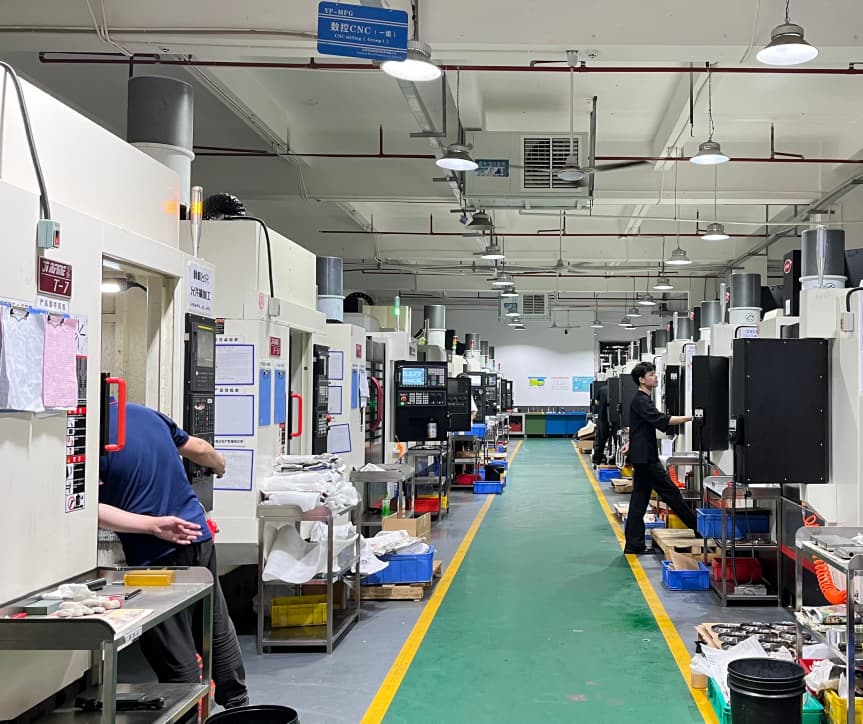
La qualité de l'usinage des pièces dépend de trois facteurs : les spécifications de tolérance, la nuance du matériau et le procédé d'usinage choisi. La plupart des défauts de production sont dus à des plans imprécis ou à une nuance de matériau inadaptée à l'application. Avant de demander un devis, vérifiez votre classe de tolérance, la référence du matériau et si Fraisage CNC, Tournage CNC, ou une approche combinée adaptée à la géométrie de la pièce. YPMFG examine les spécifications fournies par les fournisseurs afin d'en évaluer la faisabilité avant de lancer la production, ce qui permet de détecter les lacunes dès les premières étapes du processus d'approvisionnement.
Les acheteurs et les ingénieurs constatent souvent des problèmes après la réception du premier lot : dureté incorrecte, caractéristiques hors tolérance ou état de surface non conforme au contrôle. Les vérifications ci-dessous portent sur les décisions qui permettent d'éviter ces situations.
Tolérances et définition des caractéristiques
La classe de tolérance est le facteur qui influence le plus fortement à la fois le coût et le temps de cycle. Une tolérance de ±0,1 mm sur une pièce fraisée standard est courante. La même pièce avec une tolérance de ±0,01 mm peut nécessiter Rectification CNC ou une opération secondaire, qui modifie les temps liés à l'outillage, au serrage et au contrôle.
Lorsque vous envoyez un dessin, vérifiez trois points :
Les tolérances critiques sont-elles indiquées explicitement ou font-elles l'objet de remarques générales ?
Le rapport profondeur/diamètre de la pièce dépasse-t-il 4:1 ? Si tel est le cas, le fraisage standard risque de ne pas respecter les tolérances sans un usinage en plusieurs étapes ou Tournage CNC approche.
Les points de référence A, B et C sont-ils définis de manière à ce que l'atelier mesure les mêmes caractéristiques qui vous intéressent ?
L'absence d'une référence de données est l'une des causes les plus courantes d'une discussion sur les retouches six semaines après le lancement d'un projet.
Sélection des matériaux et vérification de la qualité
Le terme « acier inoxydable » ne correspond pas à une spécification de matériau. Les nuances 303, 316L, 17-4 PH et duplex 2205 réagissent toutes différemment aux forces de coupe, à l'apport de chaleur et au traitement post-usinage. Vérifiez la nuance exacte, l’état (recuit, H900, etc.) et si la pièce nécessite un cycle de détente après usinage.
En ce qui concerne l'aluminium, les séries 6061-T6 et 7075-T73 présentent des caractéristiques distinctes en matière de résistance mécanique et de résistance à la corrosion. Choisir la mauvaise série peut certes permettre de réaliser des économies sur le prix de la barre brute, mais cela risque de vous obliger à revoir la conception par la suite.
YPMFG peut comparer votre nomenclature aux certifications disponibles des aciéries et signaler les substitutions susceptibles d'avoir une incidence sur traçabilité des matériaux ou les programmes de traitement thermique en aval.
Ajustement et finition des pièces
Toutes les pièces ne sont pas forcément mieux usinées sur une seule machine. Un moyeu doté de cannelures internes, d'un alésage externe et d'un orifice fileté nécessite généralement :
Fraisage CNC pour les éléments plats et prismatiques
Tournage CNC pour l'alésage et le diamètre extérieur
Finition manuelle ou par vibration pour l'ébavurage et la texturation de surface
Les finitions sont importantes. L'épaisseur de l'anodisation, le niveau de passivation et l'adhérence du revêtement dépendent tous du matériau de base et des traces d'usinage laissées à la surface. Précisez la norme de finition, et pas seulement la couleur.
Une liste de contrôle pratique pour les précommandes
Gardez cette liste à portée de main lorsque vous envoyez votre dessin à un atelier. Cela ne vous prendra que dix minutes et vous évitera des semaines d'allers-retours.
Erreurs courantes qui font grimper les coûts
Regrouper cinq nuances de matériaux différentes sous une seule référence. Chaque nuance nécessite des barres de matière distinctes, une traçabilité distincte et, parfois, un outillage spécifique.
Demande d'un état de surface « tel qu'usiné » sur une pièce qui sera ensuite plaquée. Les traces d'usinage présentes sous le revêtement provoquent la formation de cloques et entraînent le rejet de la pièce.
Spécifier une tolérance plus stricte que ne l'exige la fonction. Une tolérance de ±0,02 mm sur un bossage non apparié entraîne un surcoût qui ne se justifie pas au regard du gain fonctionnel obtenu.
Négliger la vérification de la facilité de fabrication. Une brève vérification technique de votre fichier CAO peut vous éviter un long cycle de retouches pour chaque pièce.
Questions fréquemment posées par les acheteurs concernant l'usinage de pièces
Quels formats de fichiers dois-je envoyer ?
La plupart des ateliers d'usinage CNC acceptent les fichiers STEP, IGES et les fichiers natifs SolidWorks. Les dessins au format PDF constituent une aide utile à titre de référence, mais ne peuvent pas servir de base à la programmation. Vérifiez que votre atelier est en mesure d'ouvrir votre format avant de le télécharger.
Comment choisir entre le fraisage 5 axes et le fraisage 3 axes ?
Si votre pièce présente des caractéristiques sur plus de trois faces orthogonales qui ne peuvent pas être atteintes par le biais d’un dispositif de fixation et d’un retournement, un usinage 5 axes Fraisage CNC Ce réglage permet de réduire le nombre de réglages et d'améliorer la précision de positionnement. Pour les pièces prismatiques simples, un réglage sur 3 axes est suffisant et plus économique.
Quel délai de fabrication est réaliste pour un premier exemplaire ?
La fabrication d'un premier article à l'aide d'un nouvel outillage prend généralement entre deux et quatre semaines, selon la complexité des caractéristiques et la disponibilité des matériaux. Les commandes suivantes réalisées à partir du même gabarit ne prennent plus que quelques jours.
Dois-je procéder à un traitement de détente après l'usinage ?
Pour les pièces en acier à haute résistance ou en titane destinées à des applications critiques, un cycle de détente après usinage est souvent recommandé. Demandez à votre ingénieur en matériaux si le cahier des charges l'exige avant l'expédition de la pièce.
Comment dois-je traiter les éléments internes très serrés ?
La méthode « perçage puis alésage » est la norme. Pour les trous profonds dont la profondeur dépasse six fois le diamètre, envisagez un usinage par l’envers ou un perçage au foret-pistolet. Vérifiez la profondeur maximale atteignable par l’atelier.
Prendre une meilleure décision à long terme
La décision relative à l'usinage des pièces ne se résume pas à la négociation d'un prix unitaire. Il s'agit de mettre en place un processus reproductible, contrôlable et traçable avant même que le premier copeau ne soit coupé. Envoyez votre plan, votre nomenclature et la fourchette de quantités à YPMFG pour une analyse de la faisabilité de fabrication. L'équipe signalera les conflits de tolérances, proposera des alternatives de processus et vous communiquera un calendrier prévisionnel afin que vous puissiez comparer les options avant de vous engager dans une série de production.






