Portuguese
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian

Fresamento de engrenagens é um Usinagem CNC processo que corta dentes de engrenagem usando uma fresa de forma que gira em alta velocidade enquanto o tarugo da engrenagem se move em rotação sincronizada. É usado principalmente para lotes de produção pequenos e médios, em que a flexibilidade importa mais do que o volume. O método funciona bem para engrenagens retas, helicoidais e cônicas feitas de aço, alumínio, latão e plásticos de engenharia. Para resultados precisos, você deve avaliar a tolerância do perfil do dente, acabamento da superfície capacidade, compatibilidade de material e a precisão de indexação da máquina antes de escolher um fornecedor.
Quando você precisa precision gear teeth produced without the expense of custom cutters or large-volume tooling, gear milling is often the most practical path. At YPMFG, we see many buyers move away from traditional gear shaping or hobbing when their batch sizes are modest but their tolerance requirements remain strict. This guide walks you through how the process works, which alternatives deserve consideration, and what to verify before handing over your gear drawings.
O Que É Fresamento de Engrenagens e Como Funciona
Fresamento de engrenagens usa um Fresagem CNC máquina equipada com mesa rotativa ou cabeçote divisor. A peça é fixada na mesa, e uma fresa de forma—perfilada para corresponder ao perfil de dente desejado—gira na velocidade de corte. À medida que a fresa penetra no tarugo da engrenagem, a máquina indexa a peça para a próxima posição de dente, e o ciclo se repete até que todos os dentes estejam prontos.
A geometria do cortador determina a forma do dente resultante. Fresas de topo, fresas de face e cortadores de engrenagem especializados podem ser usados dependendo do tipo e do tamanho da engrenagem. Os controles CNC modernos permitem que vários eixos se movam simultaneamente, o que melhora a precisão do perfil e reduz o tempo de configuração manual em comparação com máquinas manuais mais antigas.
Vários fatores afetam diretamente a qualidade final do dente. Isso inclui a afiação do cortador, a excentricidade do fuso, a estabilidade térmica durante cortes longos, a estratégia de refrigerante e a rigidez da fixação. Quando qualquer uma dessas variáveis se desvia, você verá desvios na espessura do dente, na precisão do passo ou no acabamento superficial.
Tipos de Engrenagens Comumente Produzidas por Fresamento
Nem toda geometria de engrenagem se adequa ao fresamento de engrenagens CNC igualmente. Algumas formas são simples, enquanto outras exigem eixos de máquina adicionais ou ferramentas especiais.
Engrenagens retas e helicoidais são os candidatos mais comuns. Seus perfis de dente são simétricos e se prestam bem a fresas de forma padrão. Engrenagens cônicas exigem setups angulados ou máquinas de cinco-máquina de eixoeixos para melhores resultados. Engrenagens sem-fim raramente são produzidas apenas por fresamento, porque a rosca helicoidal contínua é gerada com mais eficiência por retificação ou operações especializadas de hobbing.
Fresamento de Engrenagens vs. Geração de Engrenagens e Hobbiamento
Escolhendo entre fresamento de engrenagens, o shaping de engrenagens e o fresamento por fresa-caracol é uma das decisões mais comuns durante a compra. Cada método tem trade-offs distintos em custo de ferramental, tempo de ciclo e flexibilidade.
O fresamento por fresa-caracol é o método mais rápido para produção em alto volume. Ele usa ação de corte contínua e se destaca quando você precisa de milhares de peças idênticas. No entanto, o hobbing exige uma fresa-caracol dedicada, compatível com seu módulo ou passo diametral, e mudar essa especificação significa comprar uma nova ferramenta.
O shaping de engrenagens usa um cortador alternativo em forma de cremalheira e pode produzir engrenagens internas e engrenagens próximas a ombros. É mais lento que o hobbing, mas mais flexível para a modificação de dentes individuais. O shaping também consome mais tempo de ciclo por engrenagem do que o fresamento em certos perfis.
Fresamento de engrenagens fica entre essas duas abordagens. Evita o investimento em fresa-caracol dedicada e ainda entrega tempos de ciclo razoáveis para lotes de até várias centenas de peças. O trade-off é que cada dente exige uma passagem separada de indexação e corte, então quantidades muito grandes se tornam inviáveis em custo comparadas ao hobbing.
Se você estiver avaliando ao fresamento de engrenagens CNC pela primeira vez, peça ao seu fornecedor para comparar o preço por peça entre os três métodos usando sua quantidade e seus requisitos de tolerância específicos.
Principais Parâmetros de Qualidade a Verificar
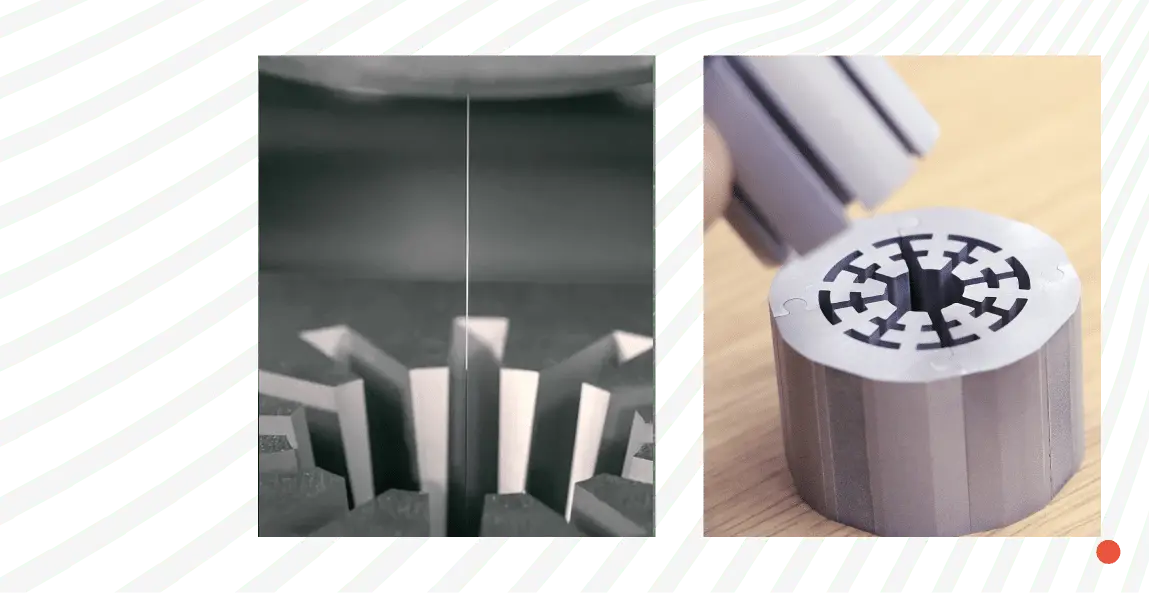
Ao revisar um orçamento ou avaliar uma amostra, esses parâmetros devem aparecer na sua lista de verificação de inspeção.
Tolerância do perfil do dente: Verifique se o fornecedor está em conformidade com as normas DIN 3961, ISO 1328 ou AGMA e em qual grau de tolerância.
Precisão do passo: Verifique as medições de desvio de passo, incluindo erro de passo acumulado e desvio de passo individual.
Acabamento da superfície: Confirme o valor de Ra ou Rz exigido e se o fornecedor consegue atingi-lo no estado como usinado ou se a retificação é necessária.
Batimento e concentricidade: Meça o batimento do furo de referência em relação ao datum da engrenagem.
Verificação do material: Garanta que o fornecedor forneça certificados de material e confirme o tratamento térmico se o seu desenho especificar isso.
Relatório dimensional: Solicite relatórios de inspeção completos com dados de CMM para recursos críticos.
Deixar de fazer qualquer uma dessas verificações é uma causa comum de problemas de montagem a jusante. Uma engrenagem pode parecer aceitável visualmente e ainda causar vibração, desgaste prematuro ou ruído no mecanismo final.
Materiais Comumente Fresados para Engrenagens
Fresamento de engrenagens pode ser realizado em uma ampla variedade de metais e plásticos. A escolha do material afeta os parâmetros de usinagem, os tratamentos pós-processo e o desempenho na aplicação final.
Grau de aços such as 4140, 4340, and 8620 are frequently selected for industrial gears. They respond well to normalization and carburizing when higher surface hardness is required. Ligas de alumínio como 6061 e 7075 são mais fáceis de usinar e são típicos para aplicações leves ou de baixa carga. Latão e bronze são comuns em válvulas e mecanismos de baixo ruído. Plásticos de engenharia como Delrin, nylon e PEEK são escolhidos quando a resistência à corrosão ou a redução de peso é prioridade.
Cada família de materiais tem comportamento diferente de evacuação de cavaco e expectativas de vida útil da ferramenta. Fresas de topo de metal duro geralmente duram mais ao fresar aço, mas exigem seleção cuidadosa de velocidade e avanço. O alumínio exige velocidades de corte mais altas e pode se beneficiar de geometria de canaleta polida para evitar a soldagem de cavacos.
A YPMFG oferece orientação para a seleção de material durante a etapa de análise de engenharia. Você pode enviar seus requisitos de carga, ambiente de operação e expectativas de ciclo de vida, e nossa equipe recomendará um material e um plano de tratamento térmico adequados à sua aplicação.
Fatores de Custo que Influenciam o Preço do Fresamento de Engrenagens
Entender por que fresamento de engrenagens os preços variam ajuda você a avaliar orçamentos com mais justiça. Diversas variáveis interagem para determinar o custo final por peça.
O número de dentes e o tamanho do módulo afetam diretamente o tempo de ciclo. Módulos menores e passos mais finos exigem mais cortes e tolerâncias mais rígidas, o que aumenta a duração da usinagem. A largura da face da engrenagem também influencia, pois engrenagens mais largas consomem mais curso da ferramenta por dente.
Operações secundárias agregam custo. Rebarbação, corte de chaveta, hobbing de furos-piloto e tratamento térmico introduzem processos separados, com suas próprias taxas de setup e manuseio. Um valor de usinagem aparentemente baixo pode se tornar caro quando essas etapas de acabamento são incluídas.
Order quantity changes the unit economics significantly. Gear milling involves per-tooth cutting, so spreading the setup cost over many parts improves the per-unit price. For very small batches, setup and programming dominate the total cost, which is why some suppliers may suggest an alternative method instead.

Você deve solicitar ao fornecedor um detalhamento item a item. Um orçamento transparente mostrará separadamente o tempo de usinagem, as taxas de setup, as operações secundárias, os custos de inspeção e quaisquer custos de ferramental.
Como Escolher o Fornecedor Certo para Fresamento de Engrenagens
Selecionar um fabricante para usinagem de engrenagens de precisão exige mais do que comparar preços-base. Você precisa de um parceiro que entenda suas cadeias de tolerância e consiga apontar problemas potenciais antes do início da produção.
Request documentation that covers your capability matrix. A credible supplier will share machine specifications, including axis count, table diameter, spindle taper size, and maximum workpiece weight. They should also provide evidence of quality management systems and experience with your target industry standards.
Pergunte sobre os equipamentos de medição deles. A disponibilidade de CMM, instrumentos de inspeção de engrenagens, como testadores de engrenagens ou perfilômetros de dentes, e ferramentas de medição de acabamento superficial são essenciais para verificar engrenagens com tolerâncias rígidas. Se um fornecedor depende apenas de paquímetros manuais e comparadores ópticos, sua capacidade de garantir graus de tolerância modernos será limitada.
A avaliação de amostras é outro filtro confiável. Encomendar um lote de teste permite avaliar a qualidade da usinagem, a agilidade na comunicação e os padrões de embalagem antes de se comprometer com a produção completa. Muitas empresas, incluindo a YPMFG, oferecem serviços de protótipo e amostra com consultoria de engenharia incluída.
Erros Comuns que Levam a Defeitos no Fresamento de Engrenagens
Até compradores experientes encontram defeitos evitáveis quando as especificações não são claras ou os controles de processo são insuficientes.
Um erro frequente é omitir a referência de datum da engrenagem no desenho. Sem um datum claramente definido, inspetores e operadores podem posicionar a peça de forma inconsistente, gerando problemas de batimento que só aparecem durante a montagem. Sempre especifique explicitamente os datums primário e secundário.
Outro problema comum é solicitar acabamentos superficiais impossíveis para um processo como fresado. Certos acabamentos finos exigem retificação ou brunimento após o fresamento. Se o seu desenho especifica um acabamento que não pode ser obtido diretamente, esclareça desde o início se o acabamento pós-usinagem está incluído ou é orçado separadamente.
Especificar graus de tolerância de forma insuficiente também é problemático. Indicar uma classe de tolerância geral sem mencionar qual norma se aplica pode levar a expectativas divergentes entre comprador e fornecedor. Referencie a norma e o grau específicos no seu desenho ou pedido de compra.
O fornecimento inconsistente de material é um risco mais silencioso. Se o seu fornecedor compra aço de várias usinas sem rastreabilidade, os resultados do tratamento térmico podem variar entre lotes. Exija certificações de material e confirme que o estoque recebido é verificado conforme a sua especificação.
Normas e Graus de Tolerância que Vale a Pena Conhecer
Referenciar normas reconhecidas na sua documentação torna o processo de compra mais fluido e reduz a chance de disputas. Essas normas definem tolerâncias de perfil de dente, tolerâncias de passo e limites de batimento para engrenagens cilíndricas.
A ISO 1328 abrange engrenagens cilíndricas e define graus de precisão de 1 a 12, com números menores indicando tolerâncias mais rígidas. Os graus 4 a 6 são comuns para engrenagens industriais de precisão, enquanto os graus 7 a 9 são típicos para transmissões de uso geral.
As DIN 3961 e DIN 3962 fornecem tabelas de tolerância detalhadas alinhadas ao sistema de normalização alemão. Muitos fabricantes e compradores europeus usam esses documentos como referência.
A AGMA 2000 é a principal norma americana para precisão de engrenagens e é amplamente usada nas indústrias da América do Norte. Ela inclui especificações para perfil de dente, erros acumulados e medições de batimento.
Antes de fazer um pedido, confirme qual norma o seu projeto segue e comunique isso claramente ao seu fabricante. Referências de norma divergentes são uma causa surpreendentemente comum de falhas na qualificação.
Opções de Pós-Processamento Após o Fresamento de Engrenagens
A usinagem raramente representa a etapa final para a maioria das engrenagens funcionais. Diversas rotas de pós-processamento podem ser necessárias, dependendo dos seus requisitos de desempenho.
O tratamento térmico melhora a dureza superficial e a resistência ao desgaste. Cementação, nitretação e têmpera por indução são escolhas comuns para engrenagens de aço. Cada método produz profundidades de camada e características de distorção diferentes, então discuta as mudanças dimensionais esperadas com seu fornecedor antes de aprovar.
A retificação costuma ser aplicada após o tratamento térmico para restaurar a geometria precisa dos dentes e obter acabamentos superficiais finos. Se a sua aplicação exige precisão de grau 4 ou 5, a retificação geralmente é obrigatória, pois o fresamento sozinho não consegue manter essas tolerâncias de forma confiável após a têmpera.
A rebarbação remove arestas cortantes criadas durante o corte. Mesmo pequenas rebarbas podem interferir no engrenamento e acelerar o desgaste de componentes adjacentes. Pergunte se a rebarbação é feita manualmente, por vibração ou termicamente, e confirme que o método não danificará o perfil dos seus dentes.
Revestimentos como oxidação negra, zincagem ou impregnação com PTFE podem ser especificados para proteção contra corrosão ou redução de atrito. Verifique se o processo de revestimento não afetará os datums de medição nem interferirá nas superfícies de assentamento.
Perguntas práticas que os compradores costumam fazer
Buyers tend to have the same core concerns when they start sourcing gear milling services. Addressing these questions upfront helps you move from inquiry to production more efficiently.
Para qual tamanho de lote o fresamento de engrenagens é economicamente viável? O fresamento de engrenagens é mais econômico para lotes pequenos e médios, normalmente de dez a várias centenas de peças. Para quantidades acima dessa faixa, o fresamento por fresa-caracol geralmente se torna mais competitivo devido à sua vantagem de corte contínuo.
O fresamento de engrenagens pode produzir engrenagens internas? Sim, o fresamento de engrenagens internas é possível em máquina CNCs com acesso adequado da ferramenta. No entanto, a deflexão da ferramenta e a evacuação de cavaco se tornam mais desafiadoras dentro do furo, então o diâmetro interno mínimo e o número de dentes devem ser avaliados pela oficina de usinagem antes do orçamento.
How long does a typical gear milling prazo de entrega take? Lead time depends on drawing complexity, material availability, heat treatment requirements, and current production load. Standard gears in readily available material often ship within one to three weeks. Custom materials, heat treatment, or grinding steps will extend the timeline.
Quais formatos de arquivo os fornecedores precisam para orçamentos de fresamento de engrenagens? A maioria dos fabricantes aceita desenhos em PDF, modelos STEP e arquivos CAD nativos. Fornecer um desenho completo com indicações, notas de tolerância, especificação de material e requisitos de inspeção resultará em um orçamento mais rápido e mais preciso.
Is inspection documentation included in the standard price? Inspection services are sometimes quoted separately. Clarify whether your quote includes first-article inspection reports, CMM data, or gear test certificates, and confirm which acceptance criteria apply to your order.
Posso solicitar um protótipo antes da produção completa? Muitos fornecedores de usinagem oferecem lotes de protótipo para validar as trajetórias da ferramenta e confirmar a qualidade antes de se comprometer com quantidades maiores. Essa etapa é especialmente valiosa para aplicações de tolerância rígida ou alto volume, em que o custo de retrabalho seria significativo.
Precisa de Ajuda para Escolher a Abordagem Certa de Fresamento de Engrenagens
O fresamento de engrenagens oferece uma rota flexível e precisa para produzir dentes de engrenagem personalizados sem a despesa de ferramental de setups dedicados de hobbing. O método se destaca quando suas prioridades incluem flexibilidade de projeto, lotes moderados e documentação de qualidade verificável. A principal limitação é o tempo de ciclo por peça, o que torna a produção em altíssimo volume menos econômica em comparação com processos alternativos.
Ao preparar seu próximo projeto de engrenagens, comece definindo claramente o grau de tolerância, o requisito de acabamento superficial e a especificação de material. Em seguida, compartilhe esses detalhes com um fabricante que possa analisar seu desenho quanto à manufaturabilidade e sugerir otimizações antes de orçar. A YPMFG oferece avaliação de engenharia, soluções personalizadas, e testes de amostras para ajudar você a validar seu projeto desde cedo e evitar surpresas caras mais adiante. Envie suas especificações para nós para uma análise, e retornaremos uma avaliação detalhada com recomendações de usinagem e um orçamento transparente.