German
 English
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese

Zahnradfräsen ist ein CNC-Bearbeitung Prozess, bei dem Verzahnungen mit einem geformten Fräser geschnitten werden, der mit hoher Geschwindigkeit rotiert, während sich der Zahnradrohling in synchronisierter Drehung bewegt. Er wird primär für kleine bis mittlere Produktionslose eingesetzt, bei denen Flexibilität wichtiger ist als Volumen. Die Methode eignet sich gut für Stirnräder, schrägverzahnte Räder und Kegelräder aus Stahl, Aluminium, Messing und technischen Kunststoffen. Für genaue Ergebnisse sollten Sie die Zahnprofil-Toleranz bewerten, Oberflächenbeschaffenheit die Fähigkeit, Materialkompatibilität und die Teilungsgenauigkeit der Maschine, bevor Sie sich für einen Lieferanten entscheiden.
Wenn Du brauchst Da sich Präzisionszahnräder ohne den Aufwand für Sonderfräser oder aufwendige Werkzeuge herstellen lassen, ist das Zahnradfräsen oft der praktischste Weg. Bei YPMFG beobachten wir, dass viele Kunden von der traditionellen Zahnradformung oder dem Wälzfräsen abrücken, wenn ihre Losgrößen überschaubar sind, ihre Toleranzanforderungen jedoch streng bleiben. Dieser Leitfaden erklärt Ihnen, wie der Prozess funktioniert, welche Alternativen in Betracht kommen und was Sie überprüfen sollten, bevor Sie Ihre Zahnradzeichnungen übergeben.
Was ist Zahnradfräsen und wie funktioniert es
Zahnradfräsen verwendet eine CNC-Fräsen Maschine ausgeführt, die mit einem Rundtisch oder einem Teilapparat ausgestattet ist. Das Werkstück wird auf dem Tisch gespannt, und ein Profilfräser – geformt passend zum gewünschten Zahnprofil – dreht sich mit Schnittgeschwindigkeit. Während der Fräser in den Zahnradrohling eintaucht, teilt die Maschine das Werkstück auf die nächste Zahnposition, und der Zyklus wiederholt sich, bis alle Zähne fertig sind.
Die Fräsergeometrie bestimmt die resultierende Zahnform. Schaftfräser, Planfräser und spezialisierte Zahnradfräser können je nach Zahnradtyp und -größe alle verwendet werden. Moderne CNC-Steuerungen ermöglichen die gleichzeitige Bewegung mehrerer Achsen, was die Profilgenauigkeit verbessert und die manuelle Rüstzeit im Vergleich zu älteren manuellen Maschinen reduziert.
Mehrere Faktoren beeinflussen die endgültige Zahnqualität direkt. Dazu gehören Fräserschärfe, Spindelrundlauf, thermische Stabilität bei langen Schnitten, Kühlmittelstrategie und die Steifigkeit der Vorrichtung. Wenn eine dieser Variablen abweicht, zeigen sich Abweichungen bei Zahndicke, Teilungsgenauigkeit oder Oberflächengüte.
Häufig durch Fräsen hergestellte Zahnradtypen
Nicht jede Verzahnungsgeometrie eignet sich für CNC-Zahnradfräsen gleichermaßen. Manche Formen sind unkompliziert, während andere zusätzliche Maschinenachsen oder spezielle Werkzeuge erfordern.
Stirn- und schrägverzahnte Räder sind die häufigsten Kandidaten. Ihre Zahnprofile sind symmetrisch und eignen sich gut für Standard-Formfräser. Kegelräder erfordern winklige Aufspannungen oder Fünf-AchsenmaschineAchsen für beste Ergebnisse. Schneckenräder werden selten allein durch Fräsen hergestellt, da das kontinuierliche Schneckengewinde effizienter durch Schleifen oder spezialisierte Wälzfräsoperationen erzeugt wird.
Zahnradfräsen vs. Wälzstoßen und Wälzfräsen
Die Wahl zwischen Zahnradfräsen, Wälzstoßen und Wälzfräsen ist eine der häufigsten Entscheidungen im Beschaffungsprozess. Jede Methode hat unterschiedliche Kompromisse bei Werkzeugkosten, Zykluszeit und Flexibilität.
Das Wälzfräsen ist die schnellste Methode für die Großserienfertigung. Es nutzt einen kontinuierlichen Schneidvorgang und ist ideal, wenn Sie Tausende identischer Teile benötigen. Allerdings erfordert das Wälzfräsen einen speziellen Wälzfräser, der auf Ihr Modul oder Ihren Diametral Pitch abgestimmt ist, und eine Änderung dieser Spezifikation bedeutet den Kauf eines neuen Werkzeugs.
Beim Wälzstoßen wird ein oszillierender, zahnstangenförmiger Fräser verwendet, der Innenverzahnungen und Zahnräder nahe an Bundflächen fertigen kann. Es ist langsamer als das Wälzfräsen, aber flexibler bei der Modifikation einzelner Zähne. Für bestimmte Profile verbraucht das Stoßen außerdem mehr Zykluszeit pro Zahnrad als das Fräsen.
Zahnradfräsen liegt zwischen diesen beiden Ansätzen. Es vermeidet die Investition in einen speziellen Wälzfräser und liefert dennoch angemessene Zykluszeiten für Lose bis zu mehreren hundert Stück. Der Kompromiss besteht darin, dass jeder Zahn einen separaten Teilungs- und Schneidvorgang erfordert, sodass sehr große Stückzahlen im Vergleich zum Wälzfräsen unwirtschaftlich werden.
Falls Sie gerade dabei sind, CNC-Zahnradfräsen zum ersten Mal, bitten Sie Ihren Lieferanten, die Stückpreise aller drei Methoden anhand Ihrer spezifischen Mengen- und Toleranzanforderungen zu vergleichen.
Wichtige Qualitätsparameter zur Überprüfung
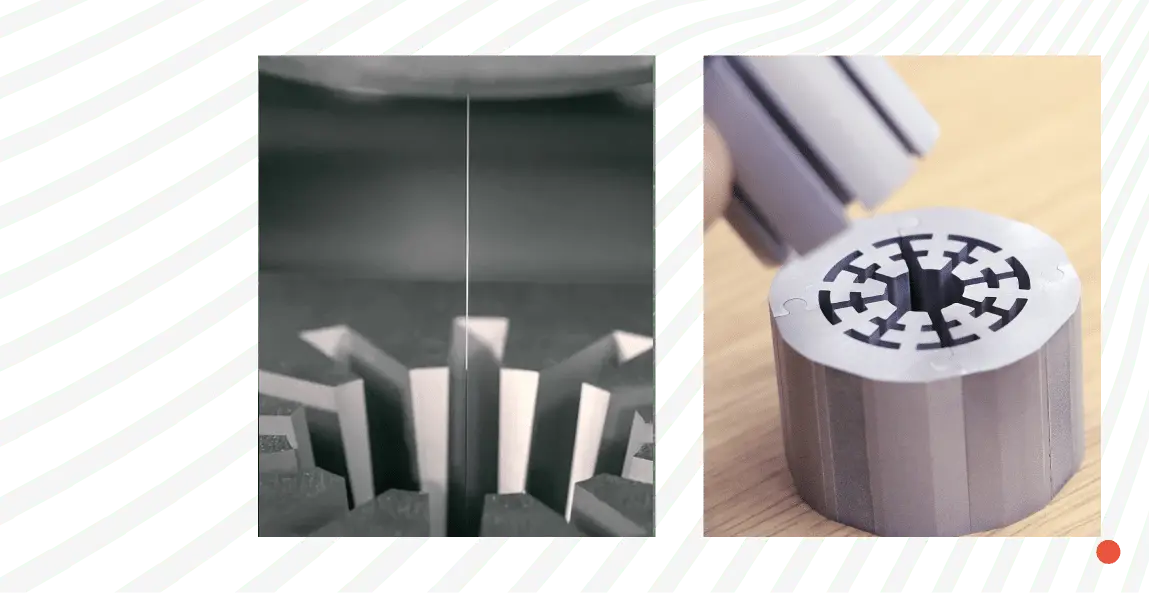
Bei der Prüfung eines Angebots oder der Bewertung eines Musters sollten diese Parameter auf Ihrer Prüfcheckliste stehen.
Zahnprofil-Toleranz: Prüfen Sie, ob der Lieferant DIN 3961, ISO 1328 oder AGMA-Normen entspricht und in welchem Toleranzgrad.
Teilungsgenauigkeit: Überprüfen Sie die Messungen der Teilungsabweichung, einschließlich kumulativer Teilungsabweichung und Einzelteilungsabweichung.
Oberflächenbeschaffenheit: Bestätigen Sie den erforderlichen Ra- oder Rz-Wert und ob der Lieferant ihn im Zustand nach der Bearbeitung erreichen kann oder ob Schleifen erforderlich ist.
Rundlauf und Koaxialität: Messen Sie den Rundlauf der Referenzbohrung relativ zum Zahnradbezug.
Materialverifizierung: Stellen Sie sicher, dass der Lieferant Materialzertifikate bereitstellt und die Wärmebehandlung bestätigt, wenn Ihre Zeichnung sie vorschreibt.
Maßprotokollierung: Fordern Sie vollständige Prüfberichte mit KMM-Daten für kritische Merkmale an.
Das Versäumen einer dieser Prüfungen ist eine häufige Ursache für nachgelagerte Montageprobleme. Ein Zahnrad kann optisch akzeptabel aussehen und dennoch Vibrationen, vorzeitigen Verschleiß oder Geräusche im Endmechanismus verursachen.
Häufig für Zahnräder gefräste Materialien
Zahnradfräsen kann an einer Vielzahl von Metallen und Kunststoffen durchgeführt werden. Die Materialwahl beeinflusst Bearbeitungsparameter, Nachbehandlungen und die Leistung in der Endanwendung.
StahlsorteStähle wie 4140, 4340 und 8620 werden häufig für Industriegetriebe ausgewählt. Sie lassen sich gut normalisieren und aufkohlen, wenn eine höhere Oberflächenhärte erforderlich ist. Aluminiumlegierungen wie 6061 und 7075 sind leichter zu bearbeiten und typisch für Leichtbau- oder gering belastete Anwendungen. Messing und Bronze sind in Ventilen und geräuscharmen Mechanismen üblich. Technische Kunststoffe wie Delrin, Nylon und PEEK werden gewählt, wenn Korrosionsbeständigkeit oder Gewichtsreduzierung Priorität haben.
Jede Materialfamilie hat ein unterschiedliches Spanabfuhrverhalten und unterschiedliche Standzeiterwartungen. Hartmetall-Schaftfräser halten beim Fräsen von Stahl in der Regel länger, erfordern jedoch eine sorgfältige Wahl von Drehzahl und Vorschub. Aluminium erfordert höhere Schnittgeschwindigkeiten und profitiert möglicherweise von polierter Spannutengeometrie, um Kaltaufschweißungen zu verhindern.
YPMFG unterstützt mit Materialauswahlberatung in der Phase der technischen Prüfung. Sie können Ihre Belastungsanforderungen, die Betriebsumgebung und die Lebenszykluserwartungen senden, und unser Team empfiehlt einen Material- und Wärmebehandlungsplan, der zu Ihrer Anwendung passt.
Kostenfaktoren, die die Preisgestaltung beim Zahnradfräsen beeinflussen
Zu verstehen, warum Zahnradfräsen Preise variieren, hilft Ihnen, Angebote fairer zu bewerten. Mehrere Variablen wirken zusammen, um die endgültigen Stückkosten zu bestimmen.
Die Zähnezahl und die Modulgröße beeinflussen die Zykluszeit direkt. Kleinere Module und feinere Teilungen erfordern mehr Schnitte und engere Toleranzen, was die Bearbeitungsdauer erhöht. Auch die Zahnradbreite spielt eine Rolle, da breitere Zahnräder mehr Fräserweg pro Zahn verbrauchen.
Sekundäroperationen erhöhen die Kosten. Entgraten, Nutfräsen, Wälzfräsen von Pilotbohrungen und Wärmebehandlung bringen separate Prozesse mit eigenen Rüst- und Handhabungskosten mit sich. Ein scheinbar niedriger Bearbeitungssatz kann teuer werden, sobald diese Fertigstellungsschritte einbezogen werden.
Die Bestellmenge hat erhebliche Auswirkungen auf die Stückkosten. Da beim Zahnradfräsen jeder Zahn einzeln bearbeitet wird, verbessert sich der Stückpreis, wenn die Rüstkosten auf viele Teile verteilt werden. Bei sehr KleinserieJa, Einrichtung und Programmierung machen den größten Teil der Gesamtkosten aus, weshalb manche Anbieter stattdessen möglicherweise eine alternative Methode vorschlagen.

Sie sollten von Ihrem Lieferanten eine positionsgenaue Aufschlüsselung anfordern. Ein transparentes Angebot weist Bearbeitungszeit, Rüstgebühren, Sekundäroperationen, Prüfkosten und etwaige Werkzeugkosten separat aus.
Wie Sie den richtigen Lieferanten für Zahnradfräsen auswählen
Die Auswahl eines Herstellers für Präzisions-Verzahnungsbearbeitung erfordert mehr als den Vergleich von Grundpreisen. Sie brauchen einen Partner, der Ihre Toleranzketten versteht und potenzielle Probleme melden kann, bevor die Produktion beginnt.
Fordern Sie Unterlagen an, die Ihre Leistungsmatrix abdecken. Ein seriöser Anbieter wird Ihnen die Maschinenspezifikationen zur Verfügung stellen, darunter Anzahl der Achsen, Tischdurchmesser, Spindelkonusgröße und maximales Werkstückgewicht. Außerdem sollten sie Nachweise über Qualitätsmanagementsysteme und Erfahrung mit den in Ihrer Zielbranche geltenden Standards vorlegen.
Fragen Sie nach deren Messausrüstung. KMM-Verfügbarkeit, Verzahnungsprüfgeräte wie Zahnradtester oder Zahnprofilmessgeräte sowie Oberflächenmesswerkzeuge sind wesentlich, um Zahnräder mit engen Toleranzen zu verifizieren. Wenn ein Lieferant ausschließlich auf manuelle Messschieber und optische Vergleicher setzt, ist seine Fähigkeit, moderne Toleranzgrade zu garantieren, begrenzt.
Die Musterbewertung ist ein weiterer zuverlässiger Filter. Mit der Bestellung eines Probelaufs können Sie Bearbeitungsqualität, Kommunikationsbereitschaft und Verpackungsstandards bewerten, bevor Sie sich auf die Vollproduktion festlegen. Viele Betriebe, einschließlich YPMFG, bieten Prototypen- und Musterservices inklusive technischer Beratung an.
Häufige Fehler, die zu Defekten beim Zahnradfräsen führen
Selbst erfahrene Käufer stoßen auf vermeidbare Defekte, wenn Spezifikationen unklar sind oder die Prozesskontrolle unzureichend ist.
Ein häufiger Fehler ist das Weglassen der Zahnrad-Bezugsangabe in der Zeichnung. Ohne ein klar definiertes Bezugssystem können Prüfer und Zerspaner das Teil uneinheitlich ausrichten, was zu Rundlaufproblemen führt, die erst bei der Montage auftreten. Geben Sie Primär- und Sekundärbezug immer explizit an.
Ein weiteres häufiges Problem ist die Anforderung unmöglicher Oberflächengüten für einen gefrästen Prozess. Bestimmte feine Oberflächen erfordern Schleifen oder Honen nach dem Fräsen. Wenn Ihre Zeichnung eine Oberfläche vorgibt, die nicht direkt erreichbar ist, klären Sie frühzeitig, ob die Nachbearbeitung inbegriffen ist oder separat angeboten wird.
Auch eine unzureichende Angabe der Toleranzgrade ist problematisch. Die Nennung einer allgemeinen Toleranzklasse ohne Angabe der geltenden Norm kann zu unterschiedlichen Erwartungen zwischen Käufer und Lieferant führen. Verweisen Sie in Ihrer Zeichnung oder Bestellung auf die spezifische Norm und den Grad.
Inkonsistente Materiallieferung ist ein leiseres Risiko. Wenn Ihr Lieferant Stahl ohne Rückverfolgbarkeit von mehreren Hüttenwerken bezieht, können die Ergebnisse der Wärmebehandlung zwischen Chargen variieren. Fordern Sie Materialzertifizierungen und bestätigen Sie, dass das Eingangsmaterial gegen Ihre Spezifikation geprüft wird.
Normen und Toleranzgrade, die man kennen sollte
Die Bezugnahme auf anerkannte Normen in Ihrer Dokumentation macht den Beschaffungsprozess reibungsloser und verringert die Wahrscheinlichkeit von Streitigkeiten. Diese Normen definieren Zahnprofil-Toleranzen, Teilungstoleranzen und Rundlaufgrenzen für Stirnräder.
ISO 1328 behandelt Stirnräder und definiert Genauigkeitsgrade von 1 bis 12, wobei niedrigere Zahlen engere Toleranzen anzeigen. Die Grade 4 bis 6 sind für Präzisions-Industriezahnräder üblich,während die Grade 7 bis 9 typisch für Allzweckgetriebe sind.
DIN 3961 und DIN 3962 bieten detaillierte Toleranztabellen, die am deutschen Normungssystem ausgerichtet sind. Viele europäische Hersteller und Käufer beziehen sich auf diese Dokumente.
AGMA 2000 ist die wichtigste amerikanische Norm für Verzahnungsgenauigkeit und wird in nordamerikanischen Branchen weit verbreitet eingesetzt. Sie enthält Spezifikationen für Zahnprofil, kumulative Fehler und Rundlaufmessungen.
Bestätigen Sie vor der Auftragserteilung, welcher Norm Ihr Projekt folgt, und teilen Sie dies Ihrem Hersteller klar mit. Nicht übereinstimmende Normverweise sind eine überraschend häufige Ursache für Qualifizierungsfehler.
Optionen der Nachbearbeitung nach dem Zahnradfräsen
Die Bearbeitung ist bei den meisten funktionalen Zahnrädern selten der letzte Schritt. Je nach Ihren Leistungsanforderungen können mehrere Nachbearbeitungswege erforderlich sein.
Die Wärmebehandlung verbessert die Oberflächenhärte und Verschleißfestigkeit. Aufkohlen, Nitrieren und Induktionshärten sind gängige Verfahren für Stahlzahnräder. Jede Methode erzeugt unterschiedliche Einhärtetiefen und Verzugscharakteristiken, besprechen Sie daher die erwarteten Maßänderungen mit Ihrem Lieferanten vor der Freigabe.
Das Schleifen wird häufig nach der Wärmebehandlung eingesetzt, um die präzise Zahngeometrie wiederherzustellen und feine Oberflächen zu erzielen. Wenn Ihre Anwendung Genauigkeit der Grade 4 oder 5 erfordert, ist Schleifen in der Regel zwingend erforderlich, da das Fräsen allein diese Toleranzen nach dem Härten nicht zuverlässig halten kann.
Beim Entgraten werden beim Schneiden entstandene scharfe Kanten entfernt. Selbst kleine Grate können den Zahneingriff beeinträchtigen und den Verschleiß benachbarter Komponenten beschleunigen. Fragen Sie, ob das Entgraten manuell, vibratorisch oder thermisch erfolgt, und bestätigen Sie, dass die Methode Ihr Zahnprofil nicht beschädigt.
Beschichtungen wie Brünierung, Verzinkung oder PTFE-Imprägnierung können zum Korrosionsschutz oder zur Reibungsminderung vorgegeben werden. Stellen Sie sicher, dass der Beschichtungsprozess die Messbezüge nicht beeinträchtigt oder Passflächen stört.
Praktische Fragen, die Käufer häufig stellen
Käufer haben in der Regel dieselben zentralen Anliegen, wenn sie mit der Suche nach Ausrüstung beginnen Fräsdiensts. Wenn Sie diese Fragen gleich zu Beginn klären, können Sie effizienter von der Konzeptphase zur Produktion übergehen.
Für welche Losgröße ist Zahnradfräsen kosteneffektiv? Das Zahnradfräsen ist für kleine bis mittlere Lose am wirtschaftlichsten, typischerweise von zehn bis mehreren hundert Teilen. Bei Mengen über diesem Bereich wird das Wälzfräsen aufgrund seines kontinuierlichen Schnittvorteils in der Regel wettbewerbsfähiger.
Kann Zahnradfräsen Innenverzahnungen erzeugen? Ja, das Fräsen von Innenverzahnungen ist möglich auf CNC-Maschineen mit entsprechendem Werkzeugzugang. Allerdings werden Werkzeugdurchbiegung und Spanabfuhr innerhalb der Bohrung schwieriger, daher sollten der minimale Innendurchmesser und die Zähnezahl vor der Angebotsabgabe von der Werkstatt geprüft werden.
Wie lange dauert ein typischer Zahnradfräsvorgang? Lieferzeit Wie lange dauert es? Die Lieferzeit hängt von der Komplexität der Zeichnung, der Materialverfügbarkeit, den Anforderungen an die Wärmebehandlung und der aktuellen Produktionsauslastung ab. Standardzahnräder aus leicht verfügbaren Materialien werden oft innerhalb von ein bis drei Wochen versandt. Sonderwerkstoffe, Wärmebehandlungen oder Schleifvorgänge verlängern die Lieferzeit.
Welche Dateiformate benötigen Lieferanten für Zahnradfräs-Angebote? Die meisten Hersteller akzeptieren PDF-Zeichnungen, STEP-Modelle und native CAD-Dateien. Eine vollständige Zeichnung mit Beschriftungen, Toleranzangaben, Materialspezifikation und Prüfanforderungen führt zu einem schnelleren und genaueren Angebot.
Sind die Prüfunterlagen im Standardpreis enthalten? Prüfleistungen werden manchmal separat in Rechnung gestellt. Klären Sie, ob Ihr Angebot umfasst Erstmusterprüfberichte, KMG-Daten oder Zahnradprüfzeugnisse und bestätigt, welche Abnahmekriterien für Ihre Bestellung.
Kann ich vor der Vollproduktion einen Prototyp anfordern? Viele Zerspanungsdienstleister bieten Prototypenläufe an, um Werkzeugwege zu validieren und die Qualität zu bestätigen, bevor größere Mengen in Auftrag gegeben werden. Dieser Schritt ist besonders wertvoll für Anwendungen mit engen Toleranzen oder hohen Stückzahlen, bei denen Nacharbeitskosten erheblich wären.
Brauchen Sie Hilfe bei der Auswahl des richtigen Zahnradfräsverfahrens
Das Zahnradfräsen bietet einen flexiblen und präzisen Weg zur Herstellung kundenspezifischer Verzahnungen ohne die Werkzeugkosten spezieller Wälzfräseinrichtungen. Die Methode glänzt, wenn Ihre Prioritäten Designflexibilität, moderate Losgrößen und nachweisbare Qualitätsdokumentation umfassen. Die Hauptbeschränkung ist die Zykluszeit pro Teil, was die Produktion sehr hoher Stückzahlen im Vergleich zu alternativen Verfahren weniger wirtschaftlich macht.
Wenn Sie Ihr nächstes Zahnradprojekt vorbereiten, definieren Sie zunächst Ihren Toleranzgrad, die Oberflächenanforderung und die Materialspezifikation klar. Teilen Sie diese Details dann mit einem Hersteller, der Ihre Zeichnung auf Fertigbarkeit prüfen und vor der Angebotsabgabe Optimierungen vorschlagen kann. YPMFG bietet technische Bewertung, Maßgeschneiderte Lösungen, und Stichprobenprüfung um Ihnen zu helfen, Ihr Design frühzeitig zu validieren und kostspielige Überraschungen im weiteren Verlauf zu vermeiden. Senden Sie uns Ihre Spezifikationen zur Prüfung, und wir senden Ihnen eine detaillierte Bewertung mit Bearbeitungsempfehlungen und einem transparenten Angebot zurück.