Japanese
 English
 German
 Russian
 Korean
 Spanish
 French
 Italian
 Portuguese

歯車フライス加工 は CNC加工 高速で回転する成形フライスカッターで歯車の歯を切削し、歯車ブランクが同期回転する加工プロセスです。主に、生産量よりも柔軟性が重要な小中ロット生産に使用されます。この方法は、鋼、アルミニウム、真鍮、エンジニアリングプラスチック製の平歯車、はすば歯車、かさ歯車に適しています。正確な結果を得るには、サプライヤーを決める前に、歯形公差、 表面仕上げ 能力、材料適合性、機械の割り出し精度を確認したうえでサプライヤーを決定すべきです。
場合 必要なのは precision gear teeth produced without the expense of custom cutters or large-volume tooling, gear milling is often the most practical path. At YPMFG, we see many buyers move away from traditional gear shaping or hobbing when their batch sizes are modest but their tolerance requirements remain strict. This guide walks you through how the process works, which alternatives deserve consideration, and what to verify before handing over your gear drawings.
歯車フライス加工とは何か、どのように機能するのか
歯車フライス加工 次を使用します CNCフライス加工 回転テーブルまたは割り出しヘッドを備えた機械で歯車の歯を切削するCNC加工プロセスです。ワークピースはテーブルにクランプされ、所望の歯形に合わせて成形されたカッターが切削速度で回転します。カッターが歯車ブランクに切り込むと、機械はワークピースを次の歯の位置に割り出し、すべての歯が完成するまでサイクルを繰り返します。
カッターの形状が得られる歯形を決定します。エンドミル、フェイスミル、専用の歯車カッターは、歯車の種類とサイズに応じて使い分けられます。最新のCNC制御では複数の軸を同時に動かせるため、旧式の手動機械に比べて輪郭精度が向上し、手動での段取り時間が短縮されます。
最終的な歯の品質に直接影響する要因がいくつかあります。これには、カッターの切れ味、主軸の振れ、長時間切削時の熱安定性、クーラント戦略、治具の剛性が含まれます。これらの変数のいずれかがずれると、歯厚、ピッチ精度、表面仕上げに偏差が生じます。
フライス加工で一般的に製造される歯車の種類
すべての歯車形状が CNC歯車フライス加工 に等しく適しているわけではありません。単純な形状もあれば、追加の機械軸や専用工具を必要とする形状もあります。
平歯車とはすば歯車が最も一般的な対象です。その歯形は対称的で、標準的な成形カッターに適しています。かさ歯車は角度を付けた段取りまたは5軸軸加工機の機械が最良の結果のために必要です。ウォームギヤは、連続するねじ山を研削や専用のホブ切りでより効率的に生成できるため、フライス加工だけで製作されることはほとんどありません。
歯車フライス加工と歯車形削り加工・ホブ切り加工の比較
どちらを選ぶか 歯車フライス加工、歯車形削り加工、ホブ切り加工のどれを選ぶかは、調達時の最も一般的な判断の一つです。各方法には、工具費、サイクルタイム、柔軟性において明確なトレードオフがあります。
ホブ切りは大量生産で最速の方法です。連続切削作用を利用し、同一部品を数千個必要とする場合に優れています。ただし、ホブ切りにはモジュールや直径ピッチに合わせた専用のホブカッターが必要で、仕様を変更すると新しい工具を購入することになります。
歯車形削りは往復運動するラック形状のカッターを使用し、内歯車や肩に近い歯車も製作できます。ホブ切りより遅いですが、単一歯の修正にはより柔軟です。また、形削りは特定の輪郭ではフライス加工より1個あたりのサイクルタイムが長くなります。
歯車フライス加工 は、これら2つの方法の中間に位置します。専用ホブカッターへの投資を避けつつ、数百個までのロットで妥当なサイクルタイムを実現します。トレードオフは、歯ごとに個別の割り出しと切削パスが必要なため、非常に大量の場合はホブ切りに比べてコストが見合わなくなることです。
もし評価されているのであれば CNC歯車フライス加工 を初めて検討する場合は、具体的な数量と公差要件を使って、3つの方法すべての1個あたりの価格を比較するようサプライヤーに依頼してください。
確認すべき主要な品質パラメータ
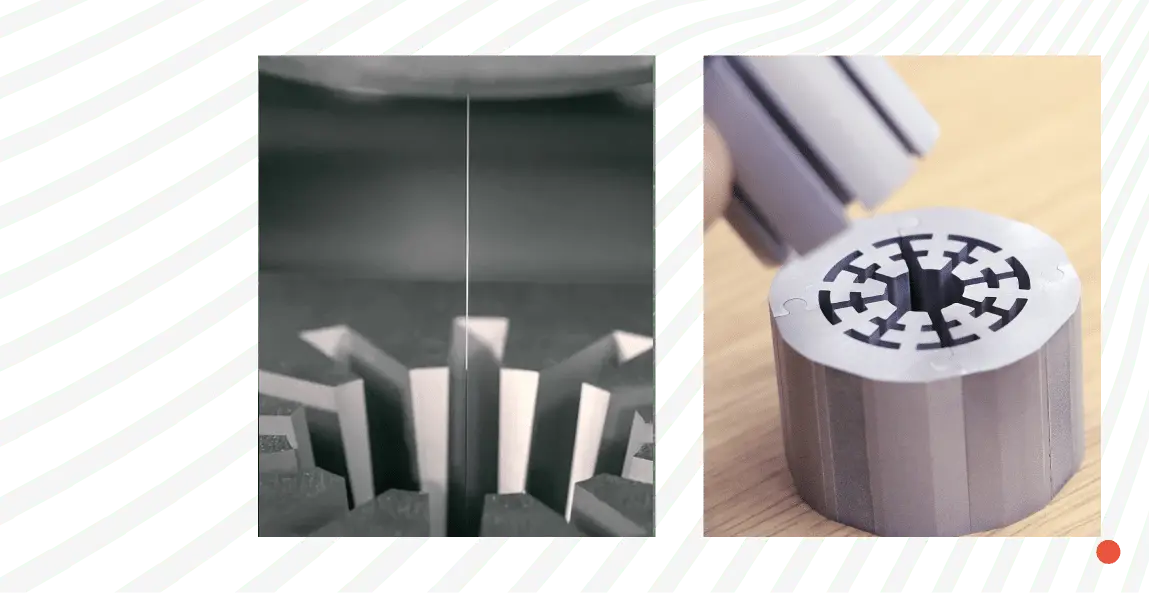
見積もりを確認する場合やサンプルを評価する場合、これらのパラメータは検査チェックリストに記載されるべきです。
歯形公差:サプライヤーがDIN 3961、ISO 1328、AGMAのどの規格に準拠しているか、またどの公差等級かを確認します。
ピッチ精度:累積ピッチ誤差や単一ピッチ偏差を含む、ピッチ偏差の測定値を確認します。
表面仕上げ:必要なRaまたはRz値を確認し、加工ままの状態で達成できるのか、研削が必要なのかを確認します。
振れと同心度:歯車のデータムに対する基準穴の振れを測定します。
材料の検証:サプライヤーが材料証明書を提供し、図面で指定されている場合は熱処理を確認していることを確かめます。
寸法報告:重要な形状については、三次元測定機のデータを含む完全な検査報告書を要求します。
これらの確認のいずれかが欠けると、後工程の組立問題のよくある原因になります。歯車は見た目には許容できるように見えても、最終的な機構で振動、早期摩耗、騒音を引き起こすことがあります。
歯車用に一般的にフライス加工される材料
歯車フライス加工 は、幅広い金属とプラスチックに適用できます。材料の選択は、加工パラメータ、後処理、最終用途での性能に影響します。
鋼種s such as 4140, 4340, and 8620 are frequently selected for industrial gears. They respond well to normalization and carburizing when higher surface hardness is required. アルミニウム合金 6061や7075といったアルミニウム合金は加工が容易で、軽量または低荷重の用途に典型的です。真鍮と青銅はバルブや低騒音機構で一般的です。デルリン、ナイロン、PEEKなどのエンジニアリングプラスチックは、耐食性や軽量化が優先される場合に選ばれます。
材料ファミリーごとに、切りくずの排出挙動と工具寿命の目安が異なります。超硬エンドミルは鋼のフライス加工で一般的に長持ちしますが、速度と送りの選定に注意が必要です。アルミニウムはより高い切削速度を必要とし、切りくず溶着を防ぐために研磨された溝形状が有効な場合があります。
YPMFGは、エンジニアリングレビューの段階で材料選定のガイダンスを提供します。荷重要件、使用環境、ライフサイクルの期待値を送っていただければ、当社チームが用途に合った材料と熱処理計画を提案します。
歯車フライス加工の価格に影響するコスト要因
なぜ 歯車フライス加工 価格が変動するのかを理解すると、見積もりをより公平に評価しやすくなります。最終的な1個あたりのコストは、いくつかの変数が相互に作用して決まります。
歯数とモジュールサイズはサイクルタイムに直接影響します。小さいモジュールと細かいピッチはより多くの切削と厳しい公差を必要とし、加工時間が増えます。歯車の歯幅も影響します。幅が広いほど歯あたりのカッター移動距離が増えるためです。
二次加工はコストを増やします。バリ取り、キー溝加工、パイロット穴のホブ加工、熱処理は、それぞれ独自の段取りと取扱い費用を伴う別工程です。一見低い加工単価も、これらの仕上げ工程を含めると高くつくことがあります。
Order quantity changes the unit economics significantly. Gear milling involves per-tooth cutting, so spreading the setup cost over many parts improves the per-unit price. For very small batches, setup and programming dominate the total cost, which is why some suppliers may suggest an alternative method instead.

サプライヤーに項目別の内訳を要求すべきです。透明性のある見積もりでは、加工時間、段取り費用、二次加工、検査費用、工具費がそれぞれ分けて示されます。
歯車フライス加工に適したサプライヤーの選び方
メーカーを選ぶ際、 精密歯車加工 では基本価格の比較だけでは不十分です。公差の積み上げを理解し、生産開始前に潜在的な問題を指摘できるパートナーが必要です。
Request documentation that covers your capability matrix. A credible supplier will share machine specifications, including axis count, table diameter, spindle taper size, and maximum workpiece weight. They should also provide evidence of quality management systems and experience with your target industry standards.
測定機器について尋ねてください。三次元測定機の有無、歯車試験機や歯形測定機などの歯車検査機器、表面粗さ測定ツールは、厳しい公差の歯車を検証するために不可欠です。手動ノギスや光学投影機だけに頼るサプライヤーでは、最新の公差等級を保証する能力は限られます。
サンプル評価も信頼できる選別方法です。試作を発注すると、本生産を決める前に加工品質、コミュニケーションの対応、梱包基準を評価できます。YPMFGを含む多くの工場が、エンジニアリング相談付きの試作・サンプルサービスを提供しています。
歯車フライス加工の不具合につながるよくあるミス
仕様が不明確だったり、工程管理が不十分だったりすると、経験豊富な購買担当者でも避けられるはずの不具合に直面します。
よくあるミスの一つは、図面に歯車のデータム基準を記載しないことです。データムが明確に定義されていないと、検査員と作業者が部品を一貫しない方法で位置決めし、組立時になって初めて表面化する振れの問題につながります。一次データムと二次データムは必ず明示してください。
もう一つのよくある問題は、フライス加工ままでは不可能な表面仕上げを要求することです。特定の細かい仕上げは、フライス加工後の研削やホーニングを必要とします。図面で指定した仕上げが直接達成できない場合は、後加工による仕上げが含まれるのか別途見積もりなのかを早い段階で明確にしてください。
公差等級の指定が不十分な場合も問題です。どの規格が適用されるかを記さずに一般的な公差クラスだけを示すと、購買側とサプライヤー側で期待が食い違う可能性があります。図面または発注書で具体的な規格と等級を参照してください。
材料の供給が安定しないことは、より気づきにくいリスクです。サプライヤーがトレーサビリティなしに複数の製鉄所から鋼を調達していると、ロット間で熱処理結果が変動することがあります。材料証明書を求め、入荷した素材が仕様に照らして検証されていることを確認してください。
知っておくべき規格と公差等級
文書で認知された規格を参照すると、購買プロセスが円滑になり、紛争の可能性が減ります。これらの規格は、円筒歯車の歯形公差、ピッチ公差、振れ限界を定義しています。
ISO 1328は円筒歯車を対象とし、精度等級を1から12で定義しており、数字が小さいほど厳しい公差を意味します。等級4から6は精密産業用歯車で一般的であり、等級7から9は汎用変速機で典型的です。
DIN 3961とDIN 3962は、ドイツの標準化システムに沿った詳細な公差表を提供しています。多くの欧州のメーカーと購買担当者がこれらの文書を参照しています。
AGMA 2000は歯車精度に関する米国の主要規格で、北米の産業で広く使用されています。歯形、累積誤差、振れ測定の仕様を含みます。
発注前に、プロジェクトがどの規格に従うかを確認し、メーカーに明確に伝えてください。規格参照の不一致は、認定失敗の意外に一般的な原因です。
歯車フライス加工後の後処理オプション
ほとんどの機能歯車にとって、加工が最終工程になることはまれです。性能要件によっては、いくつかの後処理ルートが必要になる場合があります。
熱処理は表面硬度と耐摩耗性を向上させます。浸炭、窒化、高周波焼入れは鋼製歯車で一般的な選択です。各方法で硬化層深さとひずみ特性が異なるため、承認前に予想される寸法変化についてサプライヤーと協議してください。
研削は、熱処理後に正確な歯形を復元し、細かい表面仕上げを達成するためにしばしば適用されます。用途が等級4または5の精度を要求する場合、焼入れ後にフライス加工だけではその公差を安定して維持できないため、研削は通常必須です。
バリ取りは、切削中に生じた鋭いエッジを除去します。小さなバリでも歯車のかみ合いを妨げ、隣接部品の摩耗を早めることがあります。バリ取りが手作業、振動、熱的手法のどれで行われるかを尋ね、その方法が歯形を損なわないことを確認してください。
黒色酸化皮膜、亜鉛めっき、PTFE含浸などのコーティングは、腐食防止や摩擦低減のために指定されることがあります。コーティング工程が測定データムに影響したり、嵌合面を妨げたりしないことを確認してください。
購入者がよく尋ねる実用的な質問
Buyers tend to have the same core concerns when they start sourcing gear milling services. Addressing these questions upfront helps you move from inquiry to production more efficiently.
歯車フライス加工はどのロットサイズでコスト効率が良いですか?歯車フライス加工は、通常10個から数百個程度の小中ロットで最も経済的です。それを超える数量では、連続切削の利点によりホブ切りが通常より競争力を持ちます。
歯車フライス加工で内歯車は製作できますか?はい、内歯車のフライス加工は CNC工作機械適切な工具アクセスがあれば可能です。ただし、ボア内部では工具のたわみと切りくず排出がより難しくなるため、見積もり前に最小内径と歯数を機械工場が確認する必要があります。
How long does a typical gear milling リードタイム take? Lead time depends on drawing complexity, material availability, heat treatment requirements, and current production load. Standard gears in readily available material often ship within one to three weeks. Custom materials, heat treatment, or grinding steps will extend the timeline.
歯車フライス加工の見積もりに必要なファイル形式は何ですか?ほとんどのメーカーはPDF図面、STEPモデル、ネイティブCADファイルを受け付けます。指示、公差注記、材料仕様、検査要件を含む完全な図面を提供すると、より迅速で正確な見積もりが得られます。
Is inspection documentation included in the standard price? Inspection services are sometimes quoted separately. Clarify whether your quote includes first-article inspection reports, CMM data, or gear test certificates, and confirm which acceptance criteria apply to your order.
本生産の前に試作を依頼できますか?多くの加工サプライヤーは、大量発注を決める前にツールパスを検証し品質を確認するための試作を提供しています。このステップは、手直しコストが大きくなる厳しい公差や大量生産の用途で特に有効です。
適切な歯車フライス加工方法の選定にお困りですか
歯車フライス加工は、専用ホブ切りの段取り費用をかけずにカスタム歯形を製作するための柔軟で精密な方法です。設計の柔軟性、中程度のロットサイズ、検証可能な品質文書を優先する場合に特に優れています。主な制約は1個あたりのサイクルタイムで、そのため非常に大量の生産では代替プロセスに比べて経済性が劣ります。
次の歯車プロジェクトを準備するときは、まず公差等級、表面仕上げ要件、材料仕様を明確に定義してください。その後、それらの詳細を、製造性の観点で図面をレビューし、見積もり前に最適化を提案できるメーカーに共有しましょう。YPMFGは次を提供します 技術評価, カスタムソリューション、および サンプル試験 設計を早期に検証し、後工程での高くつく想定外を避けるための支援を提供します。仕様をお送りいただければ、加工の推奨事項と透明性のある見積もりを含む詳細な評価をお返しします。