Spanish
 English
 German
 Russian
 Japanese
 Korean
 French
 Italian
 Portuguese

Fresado de engranajes es un Mecanizado CNC proceso que corta los dientes de engranajes mediante una fresa de forma que gira a alta velocidad mientras la preforma del engranaje gira de forma sincronizada. Se utiliza principalmente para lotes de producción pequeños y medianos, donde la flexibilidad importa más que el volumen. El método funciona bien con engranajes rectos, helicoidales y cónicos fabricados en acero, aluminio, latón y plásticos de ingeniería. Para obtener resultados precisos, conviene evaluar la tolerancia del perfil del diente, acabado superficial la capacidad, la compatibilidad de materiales y la precisión de indexado de la máquina antes de comprometerse con un proveedor.
Cuando necesitas precision gear teeth produced without the expense of custom cutters or large-volume tooling, gear milling is often the most practical path. At YPMFG, we see many buyers move away from traditional gear shaping or hobbing when their batch sizes are modest but their tolerance requirements remain strict. This guide walks you through how the process works, which alternatives deserve consideration, and what to verify before handing over your gear drawings.
Qué es el fresado de engranajes y cómo funciona
Fresado de engranajes utiliza un Fresado CNC máquina equipada con mesa giratoria o cabezal divisor. La pieza se fija sobre la mesa y una fresa de forma —perfilada para coincidir con el perfil de diente deseado— gira a la velocidad de corte. A medida que la fresa penetra en la preforma del engranaje, la máquina indexa la pieza a la siguiente posición de diente y el ciclo se repite hasta completar todos los dientes.
La geometría de la fresa determina la forma del diente resultante. Pueden utilizarse fresas de mango, fresas frontales y fresas especiales para engranajes según el tipo y el tamaño del engranaje. Los controles CNC modernos permiten que varios ejes se muevan simultáneamente, lo que mejora la precisión del perfil y reduce el tiempo de configuración manual en comparación con las máquinas manuales antiguas.
Varios factores afectan directamente la calidad final del diente. Entre ellos están el filo de la fresa, la excentricidad del husillo, la estabilidad térmica durante cortes prolongados, la estrategia de refrigerante y la rigidez del dispositivo de sujeción. Cuando cualquiera de estas variables se desvía, aparecerán desviaciones en el espesor del diente, la precisión del paso o el acabado superficial.
Tipos de engranajes que se producen habitualmente por fresado
No todas las geometrías de engranajes se adaptan al fresado de engranajes CNC por igual. Algunas formas son sencillas, mientras que otras exigen ejes de máquina adicionales o utillaje especial.
Los engranajes rectos y helicoidales son los candidatos más habituales. Sus perfiles de diente son simétricos y se adaptan bien a las fresas de forma estándar. Los engranajes cónicos requieren montajes angulados o máquinas de cinco-máquina de un ejeejes para obtener los mejores resultados. Los engranajes de tornillo sin fin rara vez se producen solo mediante fresado, porque la rosca helicoidal continua se genera de forma más eficiente mediante rectificado u operaciones especializadas de tallado con fresa madre.
Fresado de engranajes frente al mortajado y el tallado con fresa madre
Elegir entre fresado de engranajes, el mortajado y el tallado con fresa madre es una de las decisiones más habituales durante la compra. Cada método tiene ventajas y desventajas claras en cuanto a costo de utillaje, tiempo de ciclo y flexibilidad.
El tallado con fresa madre es el método más rápido para producción de gran volumen. Utiliza una acción de corte continua y destaca cuando necesita miles de piezas idénticas. Sin embargo, el tallado con fresa madre requiere una fresa madre dedicada que coincida con su módulo o paso diametral, y cambiar esa especificación implica comprar una herramienta nueva.
El mortajado utiliza una herramienta recíproca en forma de cremallera y puede producir engranajes internos y engranajes próximos a hombros. Es más lento que el tallado con fresa madre, pero más flexible para modificar un solo diente. El mortajado también consume más tiempo de ciclo por engranaje que el fresado en ciertos perfiles.
Fresado de engranajes El fresado de engranajes se sitúa entre estos dos enfoques. Evita la inversión en una fresa madre dedicada y aun así ofrece tiempos de ciclo razonables para lotes de hasta varios cientos de piezas. La contrapartida es que cada diente requiere un indexado y una pasada de corte independientes, por lo que cantidades muy grandes resultarán poco rentables frente al tallado con fresa madre.
Si está evaluando fresado de engranajes CNC por primera vez, pida a su proveedor que compare el precio por pieza de los tres métodos usando su cantidad y sus requisitos de tolerancia específicos.
Parámetros de calidad clave que se deben verificar
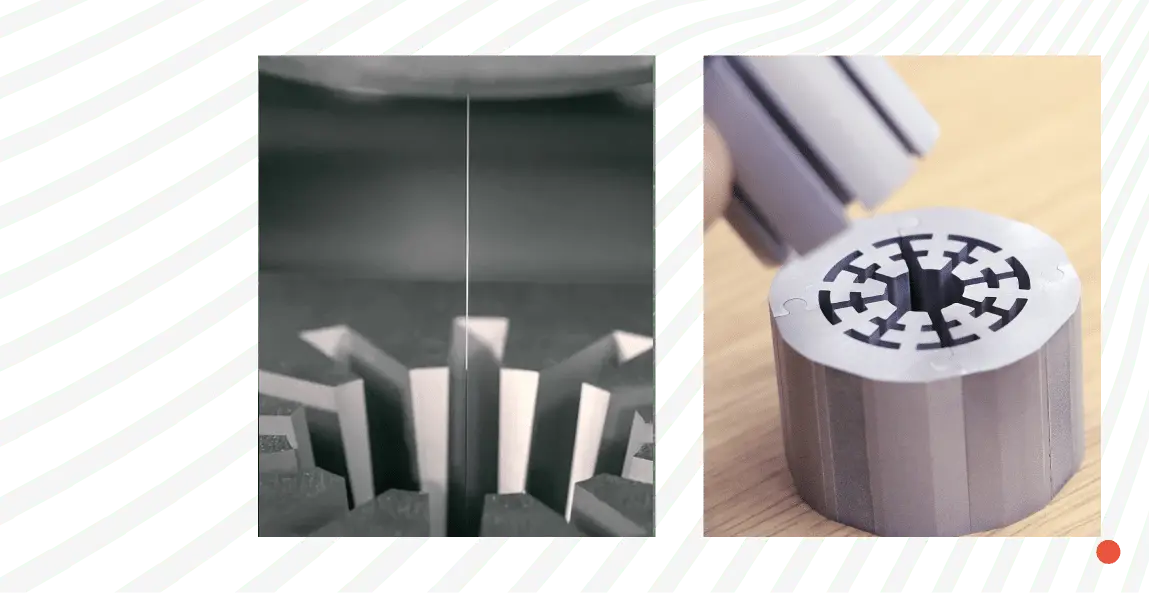
Al revisar un presupuesto o evaluar una muestra, estos parámetros deberían aparecer en su lista de verificación de inspección.
Tolerancia del perfil del diente: Compruebe si el proveedor cumple las normas DIN 3961, ISO 1328 o AGMA y con qué grado de tolerancia.
Precisión del paso: Verifique las mediciones de desviación del paso, incluidos el error de paso acumulado y la desviación de paso individual.
Acabado superficial: Confirme el valor de Ra o Rz requerido y si el proveedor puede alcanzarlo tal como queda mecanizado o si es necesario el rectificado.
Excentricidad y concentricidad: Mida la excentricidad del agujero de referencia respecto al dato del engranaje.
Verificación de materiales: Asegúrese de que el proveedor proporcione certificados de material y confirme el tratamiento térmico si su plano lo especifica.
Informe dimensional: Solicite informes de inspección completos con datos de CMM para las características críticas.
Omitir cualquiera de estas comprobaciones es una causa habitual de problemas de montaje posteriores. Un engranaje puede parecer aceptable a simple vista y aun así provocar vibraciones, desgaste prematuro o ruido en el mecanismo final.
Materiales que se fresan habitualmente para engranajes
Fresado de engranajes se puede realizar en una amplia gama de metales y plásticos. La elección del material afecta los parámetros de mecanizado, los tratamientos posteriores y el rendimiento en uso final.
Calidad del aceros such as 4140, 4340, and 8620 are frequently selected for industrial gears. They respond well to normalization and carburizing when higher surface hardness is required. Aleaciones de aluminio como el 6061 y el 7075 son más fáciles de mecanizar y son típicos en aplicaciones ligeras o de baja carga. El latón y el bronce son habituales en válvulas y mecanismos de bajo ruido. Los plásticos de ingeniería como Delrin, nailon y PEEK se eligen cuando la resistencia a la corrosión o la reducción de peso son una prioridad.
Cada familia de materiales tiene un comportamiento distinto de evacuación de virutas y una expectativa de vida de herramienta diferente. Las fresas de mango de carburo suelen durar más al fresar acero, pero exigen una selección cuidadosa de velocidad y avance. El aluminio exige velocidades de corte más altas y puede beneficiarse de una geometría de ranura pulida para evitar el soldado de virutas.
YPMFG ofrece orientación sobre la selección de materiales durante la etapa de revisión de ingeniería. Puede enviar sus requisitos de carga, su entorno de funcionamiento y sus expectativas de vida útil, y nuestro equipo recomendará un material y un plan de tratamiento térmico que se ajusten a su aplicación.
Factores de costo que influyen en el precio del fresado de engranajes
Entender por qué fresado de engranajes varían los precios le ayuda a evaluar los presupuestos con más justicia. Varias variables interactúan para determinar el costo final por pieza.
El número de dientes y el tamaño del módulo afectan directamente el tiempo de ciclo. Los módulos más pequeños y los pasos más finos requieren más cortes y tolerancias más ajustadas, lo que aumenta la duración del mecanizado. El ancho de cara del engranaje también influye, porque los engranajes más anchos consumen más recorrido de fresa por diente.
Las operaciones secundarias añaden costo. El desbarbado, el corte de chaveteros, el tallado de agujeros piloto y el tratamiento térmico introducen procesos independientes con sus propios cargos de configuración y manipulación. Una tarifa de mecanizado aparentemente baja puede volverse costosa una vez incluidos estos pasos de acabado.
Order quantity changes the unit economics significantly. Gear milling involves per-tooth cutting, so spreading the setup cost over many parts improves the per-unit price. For very lote pequeñoes, setup and programming dominate the total cost, which is why some suppliers may suggest an alternative method instead.

Debería solicitar a su proveedor un desglose por partidas. Un presupuesto transparente mostrará por separado el tiempo de mecanizado, las tarifas de configuración, las operaciones secundarias, los cargos de inspección y los costos de utillaje.
Cómo elegir el proveedor adecuado para el fresado de engranajes
Seleccionar un fabricante para el mecanizado de precisión de engranajes requiere más que comparar precios base. Necesita un socio que comprenda sus acumulaciones de tolerancias y pueda señalar posibles problemas antes de que comience la producción.
Request documentation that covers your capability matrix. A credible supplier will share machine specifications, including axis count, table diameter, spindle taper size, and maximum workpiece weight. They should also provide evidence of quality management systems and experience with your target industry standards.
Pregunte por su equipo de medición. La disponibilidad de CMM, los instrumentos de inspección de engranajes como verificadores de engranajes o perfilómetros de dientes, y las herramientas de medición de acabado superficial son esenciales para verificar engranajes de tolerancias ajustadas. Si un proveedor se apoya únicamente en calibres manuales y comparadores ópticos, su capacidad para garantizar grados de tolerancia modernos será limitada.
La evaluación de muestras es otro filtro fiable. Pedir una prueba permite evaluar la calidad del mecanizado, la capacidad de respuesta en la comunicación y los estándares de embalaje antes de comprometerse con la producción completa. Muchos talleres, incluido YPMFG, ofrecen servicios de prototipos y muestras con consultoría de ingeniería incluida.
Errores comunes que provocan defectos en el fresado de engranajes
Incluso los compradores con experiencia encuentran defectos evitables cuando las especificaciones no están claras o los controles de proceso son insuficientes.
Un error frecuente es omitir la referencia del dato del engranaje en el plano. Sin un dato claramente definido, los inspectores y los operarios pueden ubicar la pieza de forma inconsistente, lo que genera problemas de excentricidad que solo aparecen durante el montaje. Especifique siempre los datos primario y secundario de forma explícita.
Otro problema habitual es solicitar acabados superficiales imposibles para un proceso tal como queda fresado. Ciertos acabados finos requieren rectificado o bruñido después del fresado. Si su plano especifica un acabado que no puede alcanzarse directamente, aclare desde el principio si el acabado posterior al mecanizado está incluido o se presupuesta aparte.
Especificar de forma insuficiente los grados de tolerancia también es problemático. Indicar una clase de tolerancia general sin señalar qué norma se aplica puede provocar expectativas dispares entre comprador y proveedor. Referencie la norma y el grado concretos en su plano o pedido de compra.
La entrega inconsistente de material es un riesgo más silencioso. Si su proveedor compra acero a varias acerías sin trazabilidad, los resultados del tratamiento térmico pueden variar entre lotes. Exija certificaciones de material y confirme que el material entrante se verifica según su especificación.
Normas y grados de tolerancia que conviene conocer
Referenciar normas reconocidas en su documentación agiliza el proceso de compra y reduce la probabilidad de disputas. Estas normas definen las tolerancias del perfil del diente, las tolerancias de paso y los límites de excentricidad para engranajes cilíndricos.
La norma ISO 1328 cubre los engranajes cilíndricos y define grados de precisión del 1 al 12, donde los números más bajos indican tolerancias más ajustadas. Los grados 4 a 6 son habituales en engranajes industriales de precisión,mientras que los grados 7 a 9 son típicos en transmisiones de uso general.
Las normas DIN 3961 y DIN 3962 ofrecen tablas de tolerancias detalladas alineadas con el sistema de normalización alemán. Muchos fabricantes y compradores europeos las consultan.
La norma AGMA 2000 es la principal norma estadounidense de precisión de engranajes y se utiliza ampliamente en los sectores norteamericanos. Incluye especificaciones para el perfil del diente, los errores acumulados y las mediciones de excentricidad.
Antes de realizar un pedido, confirme qué norma sigue su proyecto y comuníquelo con claridad a su fabricante. Las referencias a normas que no coinciden son una causa sorprendentemente habitual de fallos de homologación.
Opciones de posprocesamiento después del fresado de engranajes
El mecanizado rara vez representa el paso final para la mayoría de los engranajes funcionales. Pueden ser necesarias varias rutas de posprocesamiento según sus requisitos de rendimiento.
El tratamiento térmico mejora la dureza superficial y la resistencia al desgaste. La cementación, la nitruración y el temple por inducción son opciones habituales para engranajes de acero. Cada método produce distintas profundidades de capa y características de distorsión, así que hable con su proveedor sobre los cambios dimensionales previstos antes de aprobar.
El rectificado suele aplicarse después del tratamiento térmico para restaurar la geometría precisa del diente y lograr acabados superficiales finos. Si su aplicación exige una precisión de grado 4 o 5, el rectificado normalmente es obligatorio, porque el fresado por sí solo no puede mantener esas tolerancias de forma fiable después del temple.
El desbarbado elimina los bordes afilados creados durante el corte. Incluso las rebabas pequeñas pueden interferir en el engrane y acelerar el desgaste de los componentes adyacentes. Pregunte si el desbarbado se realiza de forma manual, vibratoria o térmica, y confirme que el método no dañará el perfil de sus dientes.
Pueden especificarse recubrimientos como el óxido negro, el zincado o la impregnación con PTFE para proteger contra la corrosión o reducir la fricción. Verifique que el proceso de recubrimiento no afecte a los datos de medición ni interfiera con las superficies de acoplamiento.
Preguntas prácticas que suelen hacer los compradores
Buyers tend to have the same core concerns when they start sourcing gear milling services. Addressing these questions upfront helps you move from inquiry to production more efficiently.
¿Para qué tamaño de lote es rentable el fresado de engranajes? El fresado de engranajes es más económico para lotes pequeños y medianos, que normalmente van de diez a varios cientos de piezas. Por encima de ese rango, el tallado con fresa madre suele volverse más competitivo gracias a su ventaja de corte continuo.
¿Puede el fresado de engranajes producir engranajes internos? Sí, el fresado de engranajes internos es posible en Máquina CNCmáquinas con el acceso de herramienta adecuado. Sin embargo, la deflexión de la herramienta y la evacuación de virutas son más difíciles dentro del agujero, por lo que el taller de mecanizado debe revisar el diámetro interior mínimo y el número de dientes antes de presupuestar.
How long does a typical gear milling plazo de entrega take? Lead time depends on drawing complexity, material availability, heat treatment requirements, and current production load. Standard gears in readily available material often ship within one to three weeks. Custom materials, heat treatment, or grinding steps will extend the timeline.
¿Qué formatos de archivo necesitan los proveedores para presupuestar el fresado de engranajes? La mayoría de los fabricantes aceptan planos en PDF, modelos STEP y archivos CAD nativos. Facilitar un plano completo con llamadas, notas de tolerancia, especificación de material y requisitos de inspección dará lugar a un presupuesto más rápido y preciso.
Is inspection documentation included in the standard price? Inspection services are sometimes quoted separately. Clarify whether your quote includes first-article inspection reports, CMM data, or gear test certificates, and confirm which acceptance criteria apply to your order.
¿Puedo solicitar un prototipo antes de la producción completa? Muchos proveedores de mecanizado ofrecen series de prototipos para validar las trayectorias de herramienta y confirmar la calidad antes de comprometerse con cantidades mayores. Este paso es especialmente valioso en aplicaciones de tolerancias ajustadas o gran volumen, donde el costo de retrabajo sería significativo.
Necesita ayuda para elegir el enfoque de fresado de engranajes adecuado
El fresado de engranajes ofrece una vía flexible y precisa para producir dientes de engranaje personalizados sin el gasto de utillaje de las configuraciones dedicadas de tallado con fresa madre. El método destaca cuando sus prioridades incluyen flexibilidad de diseño, lotes moderados y documentación de calidad verificable. La principal limitación es el tiempo de ciclo por pieza, lo que hace que la producción de muy gran volumen sea menos económica frente a procesos alternativos.
Cuando prepare su próximo proyecto de engranajes, empiece por definir con claridad su grado de tolerancia, su requisito de acabado superficial y su especificación de material. Después comparta esos detalles con un fabricante que pueda revisar su plano en busca de fabricabilidad y sugerir optimizaciones antes de presupuestar. YPMFG proporciona evaluación técnica, soluciones a medida, y pruebas de muestras para ayudarle a validar su diseño desde el principio y evitar sorpresas costosas más adelante. Envíenos sus especificaciones para una revisión y le devolveremos una evaluación detallada con recomendaciones de mecanizado y un presupuesto transparente.