Russian
 English
 German
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese

Краткий ответ:
Фрезерование зубчатых колёс это Обработка на станках с ЧПУ процесс, который нарезает зубья зубчатого колеса с помощью профильной фрезы, вращающейся с высокой скоростью, пока заготовка совершает синхронизированное вращение. Он в основном используется для малых и средних производственных партий, где гибкость важнее объёма. Метод хорошо работает для прямозубых, косозубых и конических колёс из стали, алюминия, латуни и инженерных пластиков. Для точных результатов вам следует оценить допуск профиля зуба, отделка поверхности технологические возможности, совместимость материалов и точность деления станка, прежде чем выбирать поставщика.
Когда вам нужно precision gear teeth produced without the expense of custom cutters or large-volume tooling, gear milling is often the most practical path. At YPMFG, we see many buyers move away from traditional gear shaping or hobbing when their batch sizes are modest but their tolerance requirements remain strict. This guide walks you through how the process works, which alternatives deserve consideration, and what to verify before handing over your gear drawings.
Что такое фрезерование зубчатых колёс и как это работает
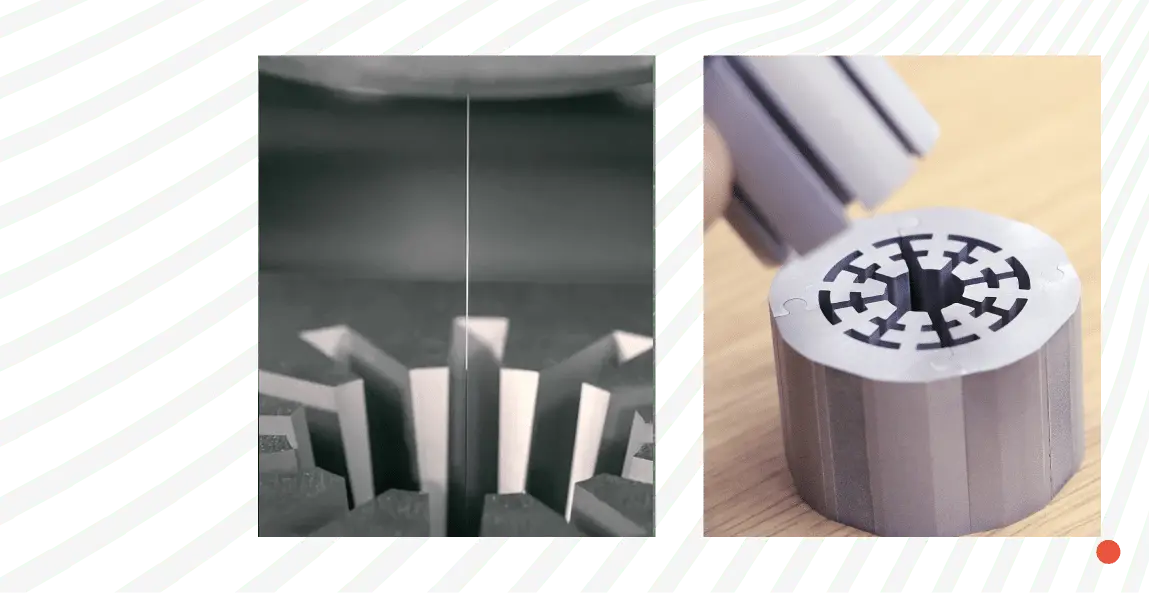
Фрезерование зубчатых колёс использует Фрезерование с ЧПУ станок, оснащённый поворотным столом или делительной головкой. Заготовка закрепляется на столе, и профильная фреза, форма которой соответствует требуемому профилю зуба, вращается со скоростью резания. Когда фреза врезается в заготовку колеса, станок поворачивает заготовку к следующей позиции зуба, и цикл повторяется, пока все зубья не будут выполнены.
Геометрия фрезы определяет получаемую форму зуба. Концевые фрезы, торцевые фрезы и специальные зуборезные фрезы могут использоваться в зависимости от типа и размера колеса. Современные системы ЧПУ позволяют нескольким осям двигаться одновременно, что повышает точность профиля и сокращает время ручной настройки по сравнению со старыми ручными станками.
Несколько факторов напрямую влияют на итоговое качество зубьев. К ним относятся острота фрезы, биение шпинделя, тепловая стабильность при длительном резании, стратегия охлаждения и жёсткость приспособления. Когда любая из этих переменных отклоняется, вы увидите отклонения в толщине зуба, точности шага или чистоте поверхности.
Типы зубчатых колёс, обычно изготавливаемых фрезерованием
Не каждая геометрия зубчатого колеса подходит для фрезерование зубчатых колёс на станках с ЧПУ одинаково хорошо. Некоторые формы просты, тогда как другие требуют дополнительных осей станка или специального инструмента.
Прямозубые и косозубые колёса — самые распространённые кандидаты. Их профили зубьев симметричны и хорошо подходят для стандартных профильных фрез. Конические колёса требуют наклонных наладок или пятиосевыхосевой станокстанков для лучших результатов. Червячные колёса редко изготавливаются только фрезерованием, потому что непрерывная винтовая резьба эффективнее формируется шлифованием или специализированными операциями зубофрезерования.
Фрезерование зубчатых колёс против зубодолбления и зубофрезерования
Выбор между фрезерования зубчатых колёс, зубодолбления и зубофрезерования — одно из самых частых решений при закупке. У каждого метода есть свои компромиссы по стоимости оснастки, времени цикла и гибкости.
Зубофрезерование — самый быстрый метод для крупносерийного производства. Оно использует непрерывное резание и превосходно подходит, когда нужно тысячи идентичных деталей. Однако зубофрезерование требует специальной червячной фрезы, соответствующей вашему модулю или диаметральному шагу, и изменение этой спецификации означает покупку нового инструмента.
Зубодолбление использует возвратно-поступательный резец реечной формы и может изготавливать внутренние зубья и колёса вблизи буртиков. Оно медленнее зубофрезерования, но более гибкое для модификации отдельного зуба. Долбление также потребляет больше времени цикла на одно колесо, чем фрезерование, для некоторых профилей.
Фрезерование зубчатых колёс находится между этими двумя подходами. Оно позволяет избежать вложений в специальную червячную фрезу и при этом обеспечивает приемлемое время цикла для партий до нескольких сотен штук. Компромисс в том, что каждый зуб требует отдельного позиционирования и прохода резания, поэтому очень большие объёмы становятся экономически невыгодными по сравнению с зубофрезерованием.
Если вы оцениваете фрезерование зубчатых колёс на станках с ЧПУ впервые, попросите поставщика сравнить цену за деталь по всем трём методам с учётом вашего конкретного объёма и требований к допускам.
Ключевые параметры качества для проверки
При рассмотрении коммерческого предложения или оценке образца эти параметры должны присутствовать в вашем контрольном списке.
Допуск профиля зуба: Проверьте, соответствует ли поставщик стандартам DIN 3961, ISO 1328 или AGMA и по какому классу допуска.
Точность шага: Проверьте измерения отклонения шага, включая накопленную погрешность шага и отклонение единичного шага.
Отделка поверхности: Подтвердите требуемое значение Ra или Rz и может ли поставщик достичь его в состоянии после обработки или требуется шлифование.
Биение и соосность: Измерьте биение базового отверстия относительно базы зубчатого колеса.
Проверка материала: Убедитесь, что поставщик предоставляет сертификаты на материал и подтверждает термообработку, если это указано в вашем чертеже.
Размерная отчётность: Запросите полные протоколы контроля с данными CMM для критических элементов.
Пропуск любой из этих проверок — частая причина проблем при сборке. Зубчатое колесо может выглядеть приемлемо визуально и при этом вызывать вибрацию, преждевременный износ или шум в конечном механизме.
Материалы, обычно фрезеруемые для зубчатых колёс
Фрезерование зубчатых колёс может выполняться на широком спектре металлов и пластиков. Выбор материала влияет на режимы обработки, виды постобработки и эксплуатационные характеристики.
Марка сталиs such as 4140, 4340, and 8620 are frequently selected for industrial gears. They respond well to normalization and carburizing when higher surface hardness is required. Алюминиевые сплавы как 6061 и 7075, легче обрабатываются и типичны для легковесных или малонагруженных применений. Латунь и бронза распространены в клапанах и малошумных механизмах. Инженерные пластики, такие как Delrin, нейлон и PEEK, выбирают, когда приоритетом является коррозионная стойкость или снижение веса.
У каждого семейства материалов разное поведение при удалении стружки и разные ожидания по стойкости инструмента. Твердосплавные концевые фрезы обычно служат дольше при фрезеровании стали, но требуют тщательного выбора скорости и подачи. Алюминий требует более высоких скоростей резания и может выигрывать от полированной геометрии канавок для предотвращения налипания стружки.
YPMFG поддерживает рекомендации по выбору материала на этапе инженерного анализа. Вы можете отправить свои требования по нагрузке, условия эксплуатации и ожидания по жизненному циклу, и наша команда порекомендует материал и план термообработки, соответствующие вашему применению.
Факторы стоимости, влияющие на цену фрезерования зубчатых колёс
Понимание того, почему фрезерования зубчатых колёс цены различаются, помогает справедливее оценивать предложения. Несколько переменных взаимодействуют, определяя итоговую стоимость за деталь.
Количество зубьев и размер модуля напрямую влияют на время цикла. Меньшие модули и более мелкий шаг требуют большего числа проходов и более жёстких допусков, что увеличивает продолжительность обработки. Ширина зубчатого венца также играет роль, поскольку более широкие колёса требуют большего хода инструмента на каждый зуб.
Вторичные операции добавляют стоимость. Удаление заусенцев, фрезерование шпоночного паза, зубофрезерование посадочных отверстий и термообработка — всё это отдельные процессы со своими затратами на наладку и обработку. Казалось бы, низкая ставка обработки может стать дорогой, когда эти финишные операции включены.
Order quantity changes the unit economics significantly. Gear milling involves per-tooth cutting, so spreading the setup cost over many parts improves the per-unit price. For very small batches, setup and programming dominate the total cost, which is why some suppliers may suggest an alternative method instead.

Вам следует запросить у поставщика детализацию по позициям. Прозрачное предложение покажет отдельно время обработки, плату за наладку, вторичные операции, стоимость контроля и любые затраты на инструмент.
Как выбрать правильного поставщика для фрезерования зубчатых колёс
Выбор производителя для прецизионной обработки зубчатых колёс требует большего, чем сравнение базовых цен. Вам нужен партнёр, который понимает ваши размерные цепи и может указать на потенциальные проблемы до начала производства.
Запросите документацию, охватывающую вашу матрицу возможностей. Надёжный поставщик поделится характеристиками станков, включая число осей, диаметр стола, размер конуса шпинделя и максимальный вес заготовки. Они также должны предоставить доказательства наличия систем менеджмента качества и опыта со стандартами вашей целевой отрасли.
Спросите об их измерительном оборудовании. Наличие CMM, приборов для контроля зубчатых колёс, таких как зубоизмерительные приборы или профилометры зубьев, и инструментов измерения чистоты поверхности необходимы для проверки колёс с жёсткими допусками. Если поставщик полагается исключительно на ручные штангенциркули и оптические компараторы, его способность гарантировать современные классы допусков будет ограничена.
Оценка образца — ещё один надёжный фильтр. Пробный запуск позволяет оценить качество обработки, отзывчивость в коммуникации и стандарты упаковки до того, как вы вложитесь в полное производство. Многие цеха, включая YPMFG, предлагают услуги прототипов и образцов с включённой инженерной консультацией.
Типичные ошибки, приводящие к дефектам при фрезеровании зубчатых колёс
Даже опытные закупщики сталкиваются с предотвратимыми дефектами, когда спецификации неясны или управление процессом недостаточно.
Одна из частых ошибок — отсутствие указания базы зубчатого колеса на чертеже. Без чётко определённой базы контролёры и станочники могут базировать деталь непоследовательно, что приводит к проблемам биения, которые проявляются только при сборке. Всегда явно указывайте первичную и вторичную базы.
Ещё одна распространённая проблема — требование невозможной чистоты поверхности для процесса после фрезерования. Некоторые тонкие виды отделки требуют шлифования или хонингования после фрезерования. Если в вашем чертеже указана отделка, которую невозможно достичь напрямую, уточните заранее, включена ли финишная обработка после механической обработки или оценивается отдельно.
Недостаточное указание классов допусков также проблематично. Указание общего класса допуска без отметки, какой стандарт применяется, может привести к несовпадению ожиданий между закупщиком и поставщиком. Ссылайтесь на конкретный стандарт и класс в вашем чертеже или заказе на закупку.
Непоследовательная поставка материала — более тихий риск. Если ваш поставщик закупает сталь у нескольких заводов без прослеживаемости, результаты термообработки могут различаться между партиями. Требуйте сертификаты на материал и подтверждайте, что входящий склад проверяется на соответствие вашей спецификации.
Стандарты и классы допусков, которые стоит знать
Ссылки на признанные стандарты в вашей документации делают процесс закупки более гладким и снижают риск споров. Эти стандарты определяют допуски профиля зуба, допуски шага и пределы биения для цилиндрических зубчатых колёс.
ISO 1328 охватывает цилиндрические зубчатые колёса и определяет классы точности от 1 до 12, где меньшие числа означают более жёсткие допуски. Классы с 4 по 6 распространены для прецизионных промышленных колёс, тогда как классы с 7 по 9 типичны для передач общего назначения.
DIN 3961 и DIN 3962 предоставляют подробные таблицы допусков, согласованные с немецкой системой стандартизации. Многие европейские производители и закупщики ссылаются на эти документы.
AGMA 2000 — основной американский стандарт точности зубчатых колёс, широко используемый в отраслях Северной Америки. Он включает спецификации для профиля зуба, накопленных погрешностей и измерений биения.
Перед размещением заказа уточните, какому стандарту следует ваш проект, и чётко сообщите это производителю. Несовпадающие ссылки на стандарты — на удивление частая причина отказов при квалификации.
Варианты постобработки после фрезерования зубчатых колёс
Обработка редко является последним этапом для большинства функциональных зубчатых колёс. В зависимости от требований к характеристикам могут потребоваться несколько маршрутов постобработки.
Термообработка повышает поверхностную твёрдость и износостойкость. Цементация, азотирование и индукционная закалка — распространённые варианты для стальных колёс. Каждый метод даёт разную глубину слоя и характеристики деформации, поэтому обсудите ожидаемые размерные изменения с поставщиком до утверждения.
Шлифование часто применяют после термообработки, чтобы восстановить точную геометрию зубьев и достичь тонкой чистоты поверхности. Если ваше применение требует точности класса 4 или 5, шлифование обычно обязательно, поскольку фрезерование само по себе не может надёжно выдержать такие допуски после закалки.
Удаление заусенцев убирает острые кромки, созданные при резании. Даже небольшие заусенцы могут мешать зацеплению и ускорять износ соседних компонентов. Спросите, выполняется ли удаление заусенцев вручную, вибрационно или термически, и подтвердите, что метод не повредит профиль зуба.
Покрытия, такие как черное оксидирование, цинкование или пропитка PTFE, могут быть указаны для защиты от коррозии или снижения трения. Убедитесь, что процесс нанесения покрытия не повлияет на измерительные базы и не помешает сопрягаемым поверхностям.
Практические вопросы, которые часто задают покупатели
Buyers tend to have the same core concerns when they start sourcing gear milling services. Addressing these questions upfront helps you move from inquiry to production more efficiently.
Для какого объёма партии фрезерование зубчатых колёс экономически эффективно? Фрезерование зубчатых колёс наиболее экономично для малых и средних партий, обычно от десяти до нескольких сотен деталей. Для объёмов выше этого диапазона зубофрезерование обычно становится конкурентоспособнее благодаря преимуществу непрерывного резания.
Может ли фрезерование зубчатых колёс изготавливать внутренние зубья? Да, фрезерование внутренних зубьев возможно на Станок с ЧПУстанках с соответствующим доступом инструмента. Однако отклонение инструмента и удаление стружки становятся сложнее внутри отверстия, поэтому минимальный внутренний диаметр и число зубьев должны быть проверены механическим цехом до расчёта цены.
How long does a typical gear milling срок выполнения заказа take? Lead time depends on drawing complexity, material availability, heat treatment requirements, and current production load. Standard gears in readily available material often ship within one to three weeks. Custom materials, heat treatment, or grinding steps will extend the timeline.
Какие форматы файлов нужны поставщикам для расчёта фрезерования зубчатых колёс? Большинство производителей принимают чертежи PDF, модели STEP и нативные файлы CAD. Предоставление полного чертежа с выносками, примечаниями по допускам, спецификацией материала и требованиями к контролю обеспечит более быстрый и точный расчёт.
Is inspection documentation included in the standard price? Inspection services are sometimes quoted separately. Clarify whether your quote includes first-article inspection reports, CMM data, or gear test certificates, and confirm which acceptance criteria apply to your order.
Могу ли я запросить прототип до полного производства? Многие поставщики обработки предлагают пробные партии, чтобы проверить траектории инструмента и подтвердить качество до перехода к большим объёмам. Этот шаг особенно ценен для применений с жёсткими допусками или большими объёмами, где стоимость переделки была бы значительной.
Нужна помощь в выборе правильного подхода к фрезерованию зубчатых колёс
Фрезерование зубчатых колёс предлагает гибкий и точный путь изготовления индивидуальных зубьев без затрат на оснастку для специального зубофрезерования. Метод особенно хорош, когда ваши приоритеты включают гибкость конструкции, умеренные размеры партий и проверяемую документацию по качеству. Основное ограничение — время цикла на деталь, что делает очень крупносерийное производство менее экономичным по сравнению с альтернативными процессами.
Когда вы готовите свой следующий проект зубчатого колеса, начните с чёткого определения класса допуска, требований к чистоте поверхности и спецификации материала. Затем поделитесь этими деталями с производителем, который может проверить ваш чертёж на технологичность и предложить оптимизации до расчёта цены. YPMFG предоставляет техническая оценка, индивидуальные решения, и проверка образцов чтобы помочь вам проверить конструкцию на раннем этапе и избежать дорогостоящих сюрпризов в дальнейшем. Отправьте нам свои спецификации на рассмотрение, и мы вернём подробную оценку с рекомендациями по обработке и прозрачное коммерческое предложение.