
 Russian
 English
 German
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese
Краткий ответ:
Изделия, изготовленные методом штамповки металла, представляют собой прецизионные металлические детали, получаемые путем прессования листового металла через индивидуально разработанные штампы под высоким давлением. Данный процесс обеспечивает высокую повторяемость и низкую себестоимость единицы продукции при серийном производстве, что делает его идеальным для изготовления кронштейнов, соединительных элементов, корпусов и конструкционных компонентов. Качество зависит от конструкции штампа, выбора материала, допусков и возможностей последующей обработки. Для сложных геометрических форм или элементов с узкими допусками используются комбинированные подходы, такие как штамповка с последующей обработкой на станках с ЧПУ часто дают наилучшие результаты.
При подборе продукции для штамповки металла для производства перед закупщиками встает ряд конкретных вопросов: какие материалы подходят, какие допуски можно обеспечить, какие скрытые затраты существуют и как оценить поставщика не только по цене. Компания YPMFG сотрудничает с инженерными и закупочными подразделениями, которым необходимы четкие рекомендации перед тем, как приступить к реализации проекта по штамповке. В данной статье рассматриваются факторы, определяющие качество деталей, их стоимость и пригодность для вашего применения.
Что на самом деле включает в себя штамповка металла
Штамповка металла — это не отдельная операция. Под этим термином понимается целый комплекс процессов формовки, в которых с помощью пресса и специально изготовленной матрицы плоский листовой металл придается заданной геометрической форме. К основным процессам относятся: заглушка, пирсинг, изгиб, глубокая вытяжка, и поэтапная штамповка. Каждый из них выполняет свою функцию в процессе производства деталей.
При вырубке из листа вырезается внешний контур. При пробивке создаются отверстия. При гибке материал сгибается по линии. При глубокой вытяжке лист принимает форму чашки или швеллера. При прогрессивной штамповке несколько операций объединяются в один цикл штамповки, при этом полоса автоматически продвигается через каждую станцию.
Эти процессы можно использовать как по отдельности, так и в сочетании. Типичный штампованный кронштейн может подвергаться вырубке, гибке и пробивке за один цикл прогрессивной штамповки. Понимание того, какие операции требуются для изготовления вашей детали, поможет вам более точно оценить стоимость инструмента, сроки изготовления и цену за единицу.
Распространенные виды штампованных металлических изделий
Штампованные детали имеют самые разные формы и области применения. Ниже приводится перечень наиболее востребованных категорий продукции с указанием их отличительных особенностей.
К каждой категории предъявляются различные требования в отношении выбора материала, класса допуска и обработки поверхности. A штампованный электрический контакт требует иных критериев качества, чем конструкционный монтажный кронштейн, хотя оба изготовлены с помощью одного и того же метода литья.
Материалы, используемые при штамповке металла
Выбор материала — одно из самых важных решений при реализации проекта по штамповке. Он влияет на формуемость, конечную прочность, коррозионную стойкость, качество поверхности и стоимость. Материалы, наиболее часто используемые в таких проектах, делятся на четыре группы.
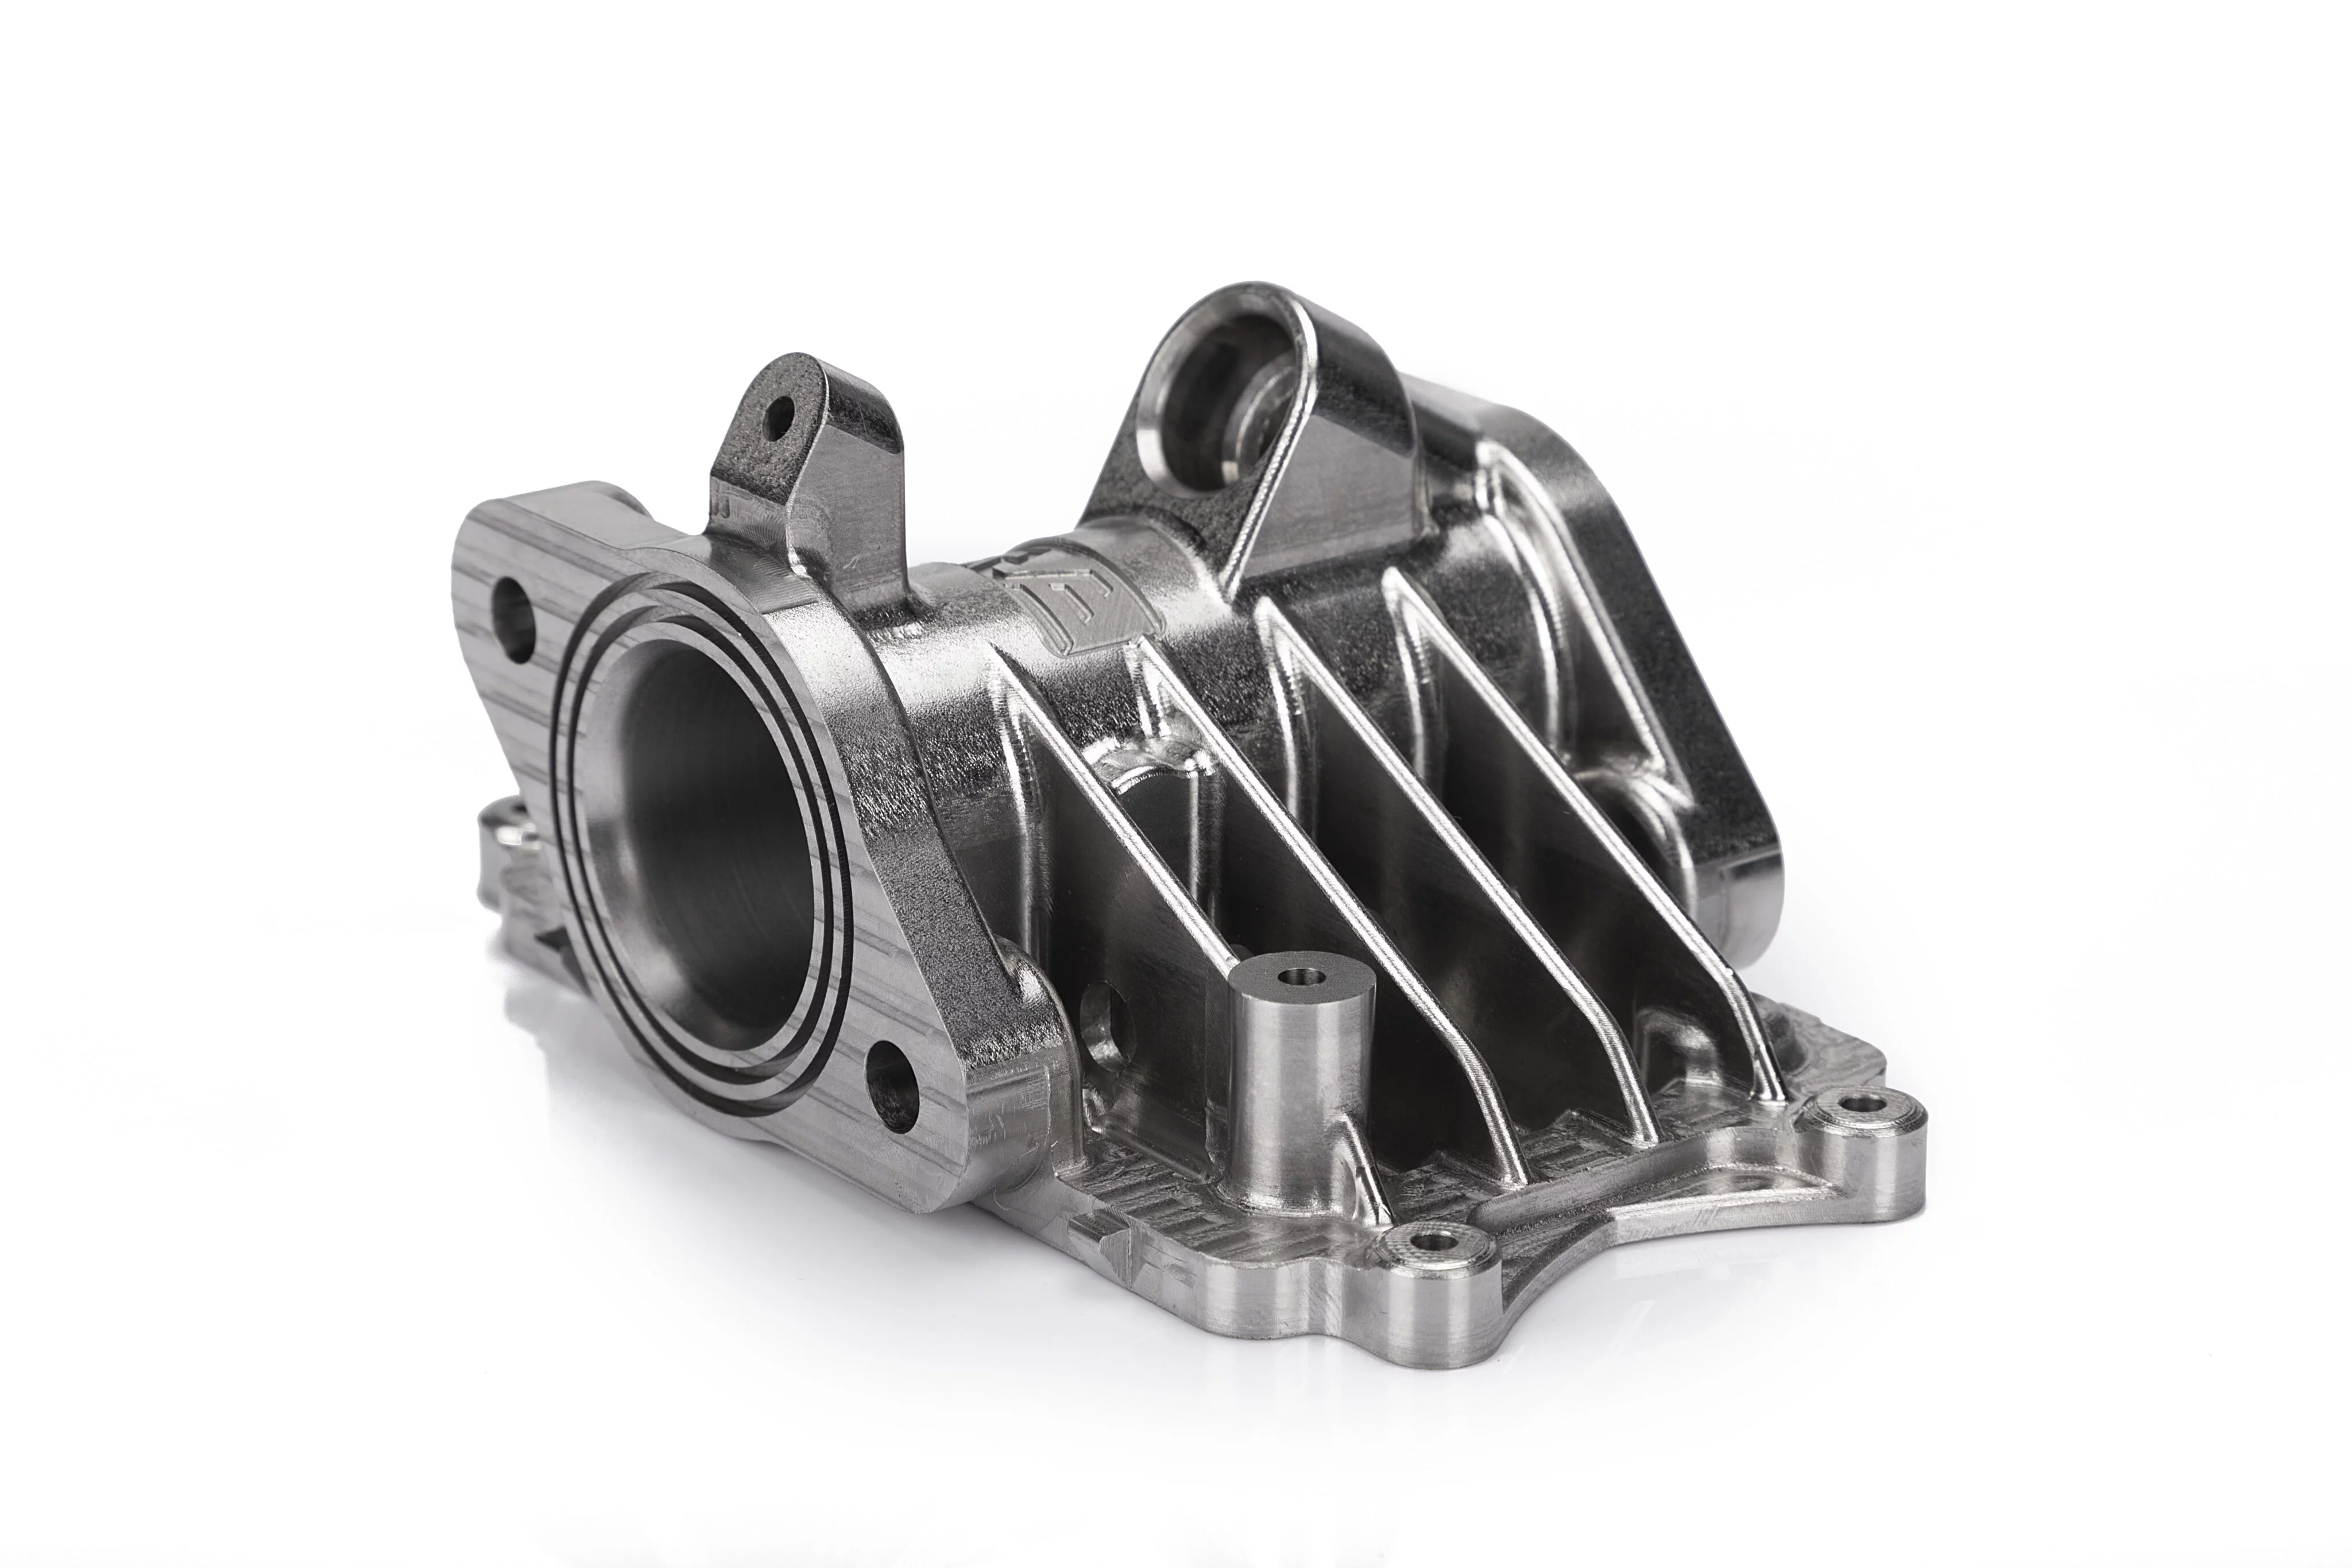
Марки стали К ним относятся низкоуглеродистая мягкая сталь для общей штамповки, высокопрочная низколегированная сталь (HSLA), когда важна прочность на разрыв, и нержавеющая сталь, обеспечивающая коррозионную стойкость. Холоднокатаная сталь имеет более гладкую поверхность, чем горячекатаный прокат.
Алюминиевые сплавы выбираются для изготовления легких конструкций и благодаря естественной коррозионной стойкости. Сплав 1100 обладает превосходной формуемостью. Сплав 3003 обеспечивает умеренную прочность при хорошей обрабатываемости. Сплав 6061 поддается термообработке и используется в тех случаях, когда после формовки требуются более высокие механические свойства.
Медь и латунь выбираются в первую очередь по таким критериям, как электропроводность и эстетический вид. Латунь особенно широко используется в электрических соединителях и декоративных деталях. Сплавы меди могут подвергаться упрочнению при штамповке, что может потребовать промежуточного отжига при глубокой вытяжке.
Специальные сплавы К ним относятся бериллиевая медь для изготовления пружин, никелевые сплавы для эксплуатации в условиях высоких температур и титан, обеспечивающий прочность и легкость, характерные для аэрокосмической отрасли. Эти материалы отличаются значительно более высокой себестоимостью и зачастую требуют использования специализированного оборудования и средств контроля технологического процесса.
При оценке поставщика поинтересуйтесь, есть ли у него опыт работы с выбранным вами материалом. Поведение материала при формовании существенно различается в зависимости от состояния закалки сплава, и опытный Производитель деталей с ЧПУ Специалисты, хорошо знакомые с характеристиками материалов, могут выявить потенциальные проблемы на ранних этапах технической экспертизы.
Допуски и ожидания в отношении качества
Требования к допуску в большей степени, чем любой другой фактор, определяют сложность штампа, стоимость инструмента и цену за единицу продукции. Стандартные допуски при штамповке металла Как правило, для деталей общего назначения допуски находятся в диапазоне от ±0,005 до ±0,015 дюйма. Для обеспечения более жестких допусков требуются прецизионные инструменты, контролируемый исходный материал и, зачастую, дополнительные операции.
К ключевым допускам, которые покупатели должны указывать, относятся: плоскостность больших поверхностей, точность угла изгиба, расположение отверстий относительно опорных кромок и равномерность толщины в вытянутых участках. Требования к качеству поверхности также варьируются в зависимости от области применения. А конверт с печатью может потребоваться гладкая поверхность с вальцованной отделкой, пригодная для нанесения порошкового покрытия, в то время как прецизионная прокладка требует обработки поверхностей шлифованием или притиркой для обеспечения соответствия требованиям к толщине.
Проверка качества, как правило, включает отчеты о контроле первого изделия, выборочный контроль размеров по партиям и сертификаты на материалы. Заказчики должны убедиться, что поставщик проводит контроль в процессе производства при выпуске крупных партий, а не ограничивается лишь первоначальной проверкой. Отклонения в процессе штамповки могут возникать из-за износа штампов, смены партии материала и циклов технического обслуживания прессов.
Структура затрат и скрытые факторы
Расходы на проект штамповки состоят из трёх отдельных компонентов. Понимание особенностей каждого из них поможет вам точно оценить предложения и избежать неожиданностей в ходе производства.
Стоимость инструментов и штампов — это первоначальные инвестиции. Простая однопозиционная штамповка может стоить несколько тысяч долларов. Стоимость сложной прогрессивной штамповки с несколькими позициями формовки, пробивания и чеканки может превышать от $20 000 до $50 000 или более. Срок службы штампа обычно составляет от 100 000 до нескольких миллионов ходов в зависимости от твёрдости материала, сложности детали и качества технического обслуживания.
Себестоимость материалов и рабочей силы на одну деталь снижается по мере увеличения объема за счет сокращения времени цикла и оптимизации раскладки полосы. Однако эффективность использования материала значительно варьируется. Для простых форм коэффициент использования может достигать 80 процентов и выше. Для сложных деталей с большим количеством прорезанных элементов и небольшим расстоянием между ними этот показатель может опускаться ниже 50 процентов, в результате чего удаление отходов и проектирование полосы становятся важным фактором, влияющим на затраты.
Затраты на последующую обработку Именно в этом многие покупатели недооценивают общую стоимость проекта. Штамповка с последующей вторичной обработкой такие как нарезание резьбы с ЧПУ, сварка, обработка поверхности или сборка, увеличивают сроки и затраты. Каждая дополнительная операция требует собственной настройки оборудования и отдельного этапа контроля качества.
Как выбрать подходящего поставщика штампованной продукции
Выбор поставщика предполагает оценку его технических возможностей, систем обеспечения качества и оперативности реагирования. Цена должна быть одним из нескольких факторов, а не единственным определяющим фактором при принятии решения.
К ключевым критериям оценки относятся: разработка штампов и производственные возможности (собственные или привлечение сторонних подрядчиков), отношения с поставщиками материалов и отслеживаемость сертификации, контрольно-измерительное оборудование и задокументированные процедуры обеспечения качества, производственные мощности и обязательства по срокам выполнения заказов, а также готовность предоставлять инженерные рекомендации на этапе проектирования.
Поставщик, который лишь принимает чертежи, не предлагая улучшений, не обеспечивает полную ценность партнерства в сфере производства. Опытный партнер заранее, до начала изготовления инструментов, укажет на потенциальные проблемы, такие как недостаточный припуск на изгиб, нереалистичное суммирование допусков или сомнения относительно пригодности материала. Вы можете отправить свои технические требования в YPMFG для техническая оценка для своевременного выявления потенциальных проблем.
Распространенные ошибки, приводящие к увеличению стоимости проекта
Ряд типичных ошибок, допускаемых при реализации проектов по штамповке, приводит к ненужным затратам и задержкам. Осознание этих закономерностей поможет вам их избежать.
Чрезмерная детализация допусков Наиболее распространенной ошибкой является установление допусков там, где функциональные требования не предполагают строгого контроля. Каждое ужесточение допуска приводит к повышению требований к точности штампа, увеличению времени контроля и росту количества брака. Устанавливайте допуски только в тех случаях, когда это необходимо для обеспечения функциональности сборки или правильной посадки деталей.
Игнорирование направления зерна материала при размещении деталей может привести к неожиданному растрескиванию или неравномерной упругой деформации при гибке. Структура зерна листового металла влияет на формуемость по разным осям. Надежный поставщик проконсультирует вас по вопросам оптимальной ориентации заготовки.
Отказ от создания прототипа или проведения пробных запусков Еще одной распространенной ошибкой является начало полномасштабного производства без предварительных испытаний. Даже при наличии хорошо спроектированного инструмента колебания качества партий материала и динамика работы пресса могут привести к появлению непредвиденных дефектов в первой партии продукции. Контролируемый пробный запуск позволяет выявить эти проблемы до того, как они повлияют на ваш график.
Предположим, что одной только штамповкой можно решить задачу проектирования не учитывая, является ли Обработка на станках с ЧПУ лучше подходит для обработки определенных элементов. Отверстия, требующие точного зацепления резьбы, поверхности, для которых необходима плоскостность, превышающая возможности штамповки, или элементы, требующие доступа по нескольким осям, лучше обрабатывать на станках. Наиболее эффективный подход зачастую заключается в сочетании обоих процессов.
Практические вопросы, которые следует учесть перед выбором проекта по штамповке
Каков минимальный объём заказа, при котором штамповка становится экономически выгодной?
Штамповка становится экономически выгодной при объемах производства, как правило, от 500 до 1 000 штук, в зависимости от сложности детали. При меньших объемах более рентабельным может оказаться изготовление из готовых заготовок или использование обработки на станках с ЧПУ.
Сколько времени занимает разработка и изготовление штампа?
Изготовление простой штамповой формы может занять от двух до четырёх недель. Изготовление сложной прогрессивной штамповой формы часто требует от шести до двенадцати недель, включая экспертизу проекта, производство и оптимизацию в ходе испытаний.
Можно ли с помощью штамповки изготовить отверстия с резьбой?
При стандартной штамповке резьбовые отверстия не получаются. Для получения резьбы требуется нарезание резьбы, установка спиральных вставок или нанесение насечки в качестве дополнительных операций после формовки штампованной заготовки.
Какие виды обработки поверхности подходят для штампованных деталей?
Широко распространены порошковое покрытие, гальваника, анодирование и пассивация. Требования к подготовке поверхности варьируются в зависимости от вида обработки, и некоторые покрытия могут заполнять узкие допуски, если наносить их до окончательной распиловки.
Как вы проверяете состав материала на соответствие нормативным требованиям?
Запросите у поставщика материала сертификаты заводских испытаний. Авторитетные производители проверяют поступающий материал на соответствие техническим условиям и ведут учет прослеживаемости каждой производственной партии.
Какую документацию следует ожидать от квалифицированного поставщика?
Технические чертежи с указанием GD&T, сертификаты на материалы, протоколы приемочного контроля первой единицы продукции, документация по технологическому процессу и отчеты о контроле качества для каждой производственной партии.
Принятие более взвешенного долгосрочного решения
Удачная деталь, изготовленная методом штамповки металла, с самого начала проектирования обеспечивает оптимальный баланс между формой, функциональностью и технологичностью. Слишком узкие допуски приводят к увеличению затрат без каких-либо функциональных преимуществ. Выбор материалов, не учитывающий их поведение при формовке, приводит к появлению дефектов на последующих этапах производства. А использование одного-единственного производственного процесса в тех случаях, когда комбинированный подход был бы более подходящим для данной детали, является распространенной причиной производственных проблем.
Компания YPMFG поддерживает проекты, требующие тщательной оценки выбора технологического процесса, пригодности материалов и стратегии изготовления инструментов. Если вам требуется крупносерийное производство прогрессивная штампованная деталь, прецизионный Деталь, изготовленная на станке с ЧПУ, либо гибридное решение, сочетающее оба процесса, — инженерная экспертиза поможет определить наиболее эффективный путь дальнейших действий.
Вы можете отправить свои технические задания или предварительные чертежи в компанию YPMFG для получения бесплатной инженерной оценки. В ходе экспертизы рассматриваются вопросы технологичности, рекомендуемое сочетание технологических процессов, предполагаемые возможности по допуску, а также рекомендации по выбору материалов с учетом особенностей вашего применения.







