 Russian
 English
 German
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese

Краткий ответ:
G01 — это команда линейной интерполяции в Программирование ЧПУ. Она направляет режущую ось из одной запрограммированной координаты в следующую по прямой линии с заданной скоростью подачи. В отличие от G00, который перемещается со скоростью ускоренного хода, G01 задействует шпиндель и подаёт материал с контролируемой, рабочей скоростью. Это делает его основным G-кодом для съём материала в Обработка на станках с ЧПУ. Скорость подачи, смещение нуля заготовки и модальное состояние влияют на то, как G01 работает в цеху. Правильная настройка этих параметров напрямую определяет точность размеров, стойкость инструмента и качество детали.
Большинство станочников вызывают G01 тысячи раз за программу, однако небольшие ошибки в выборе подачи или настройке смещения нуля заготовки могут незаметно испортить целую партию деталей. Инженеры YPMFG проверяют G-код заказчика на пользовательский механически обработанные детали чтобы выявить эти проблемы до изготовления первой детали. В разделах ниже объясняется, что G01 делает механически, чем он отличается от G00 и где ошибки проявляются чаще всего.
Как G01 работает в CNC-станок
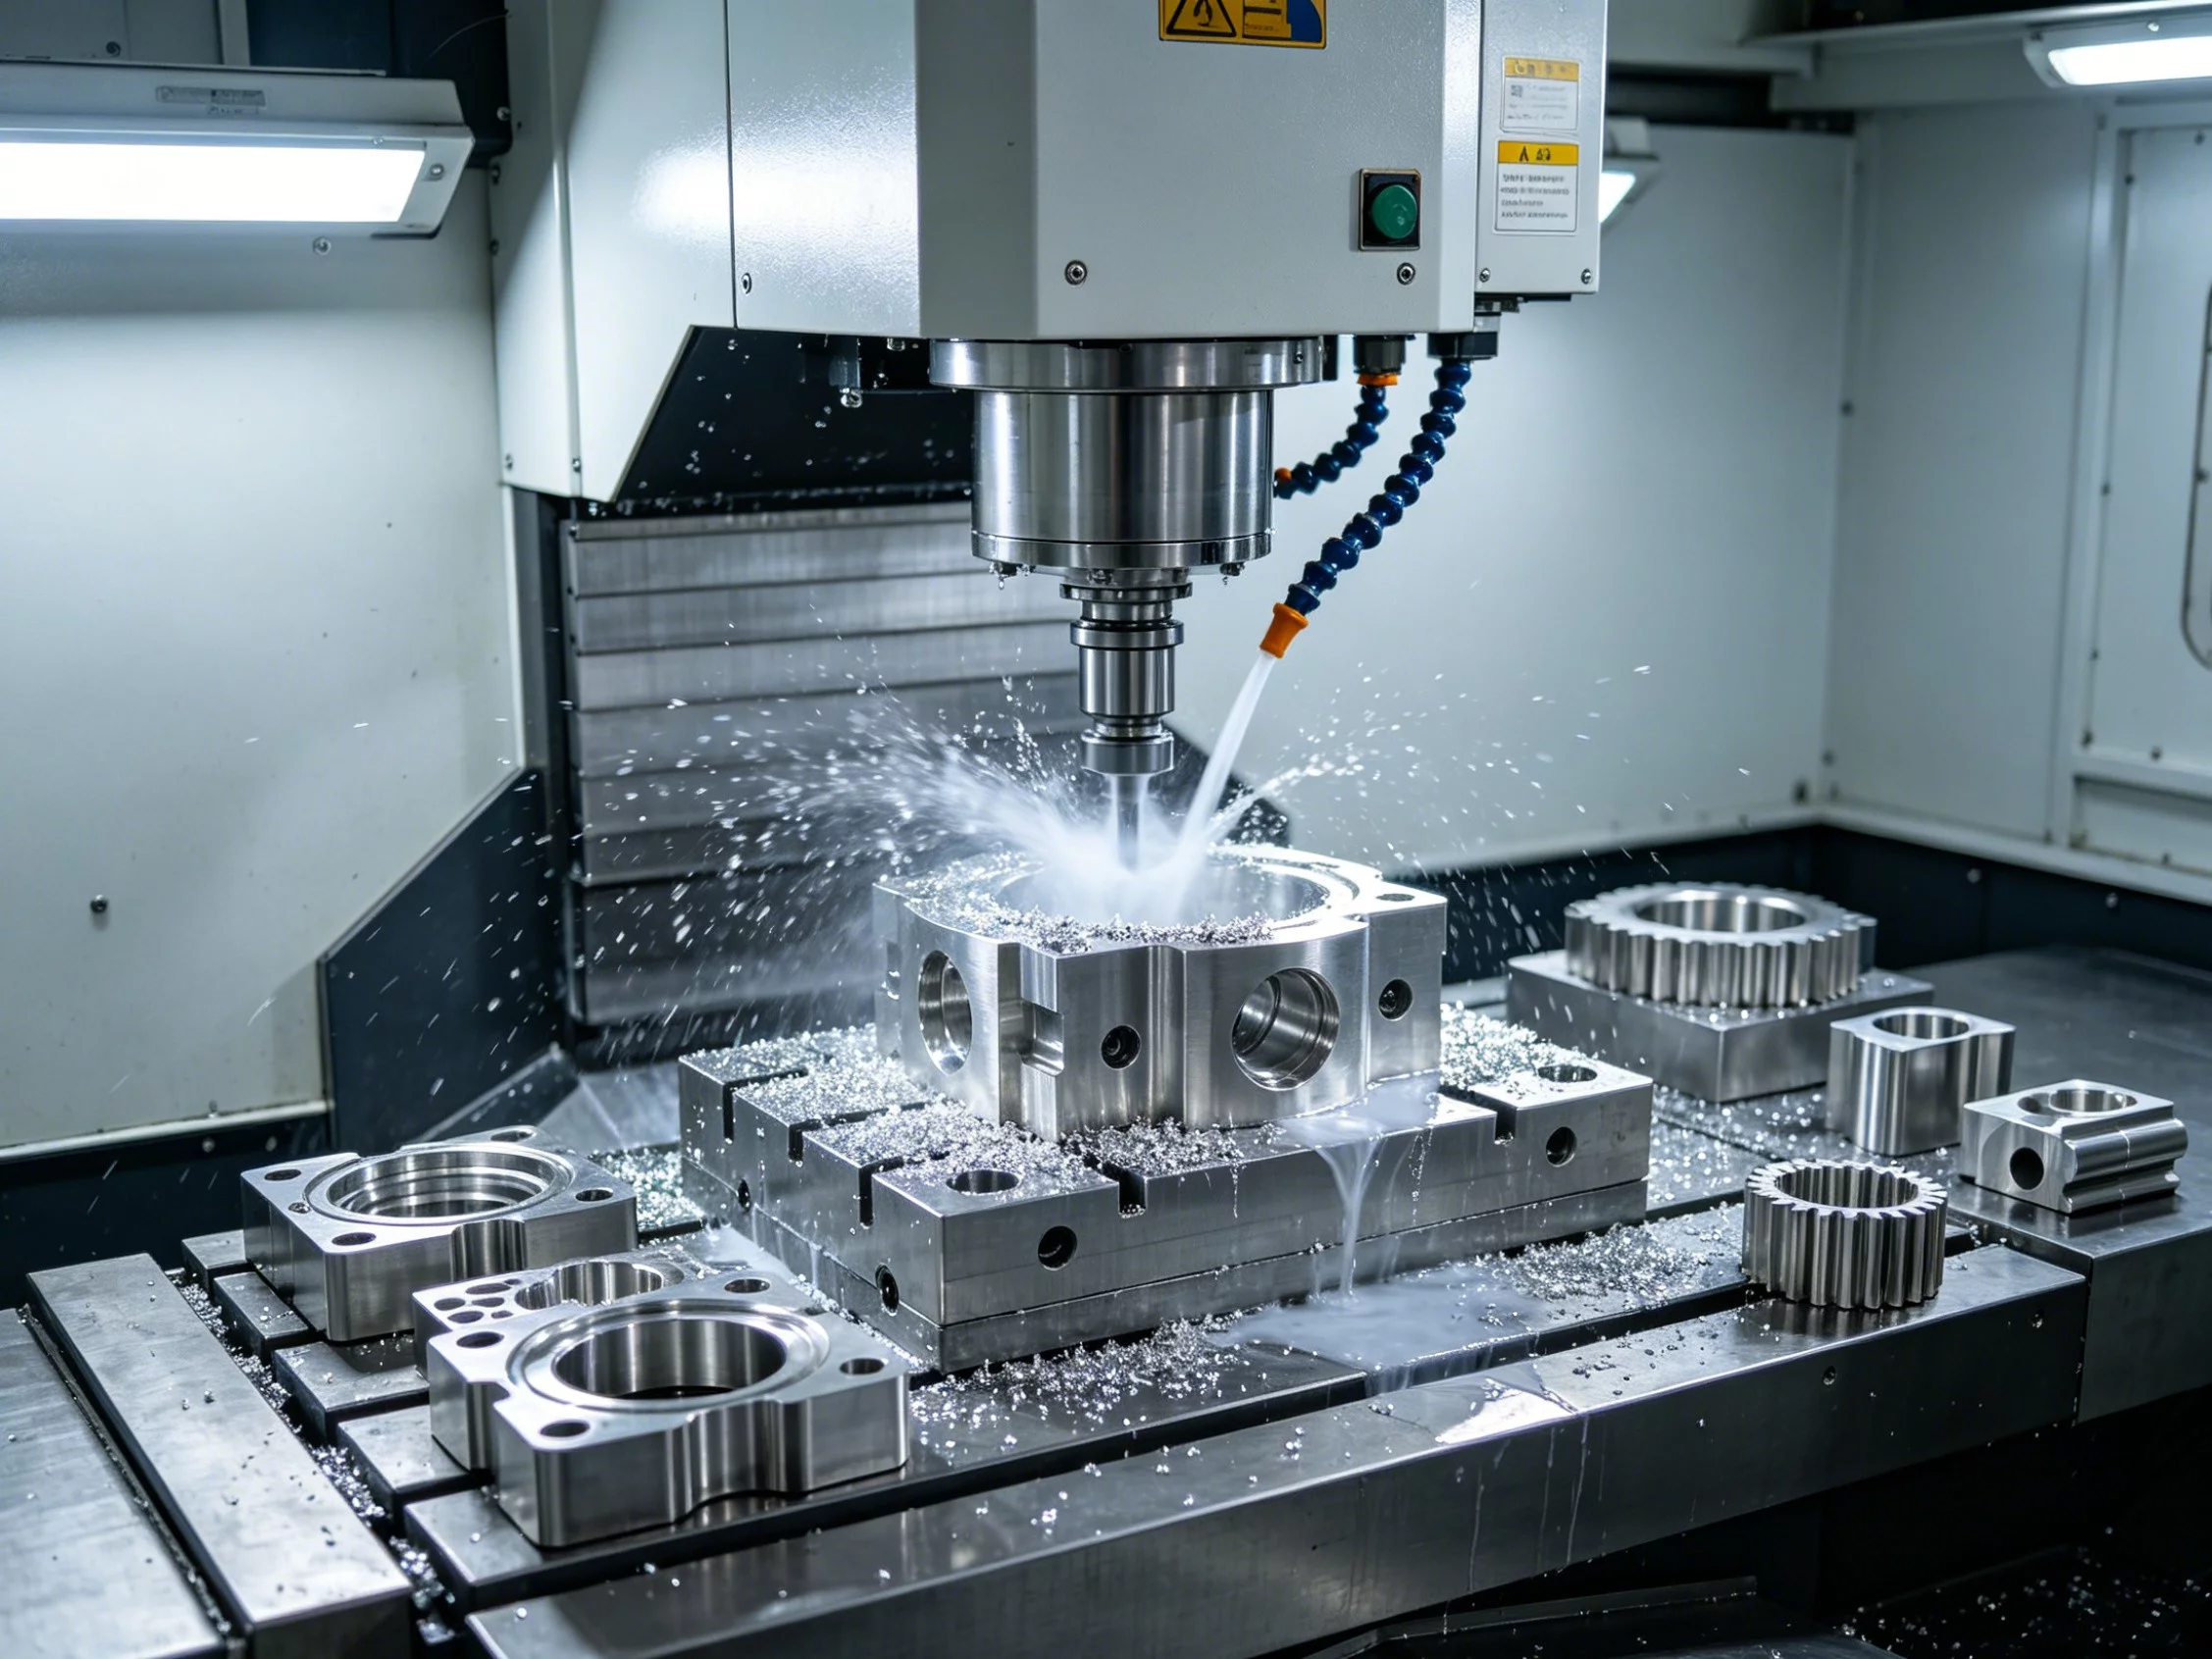
G01 даёт контроллеру команду перемещать инструмент по прямолинейной траектории между двумя запрограммированными точками. Контроллер рассчитывает промежуточные положения и подаёт команду каждой оси двигаться одновременно с запрограммированной скоростью подачи.
Команда модальная. После активации G01 она действует до тех пор, пока её не заменит другой код движения, например G00, G02 или G03. Программисты часто ставят G01 в начале подпрограммы или сразу после позиционирующего перемещения G00.
Ключевые особенности поведения, которые важно учитывать:
Шпиндель должен быть включён (M03 или M04) до начала режущего перемещения G01.
СОЖ (M08 или M09) обычно включается в том же кадре или непосредственно перед ним.
Единицы скорости подачи зависят от режима G20 (дюймы) или G21 (метрическая система).
Отсутствие слова F заставляет станок использовать последнюю сохранённую подачу, которая может не соответствовать вашему замыслу.
G01 против G00: краткое сравнение
G00 перемещает инструмент с максимальной скоростью ускоренного хода без снятия материала. G01 перемещается с запрограммированной скоростью подачи и предназначен для фактического резания. Путаница между ними — одна из самых частых причин работы «по воздуху» или неожиданного врезания инструмента в цеху.
Разделение простое: используйте G00 для подвода инструмента к заготовке, затем переключайтесь на G01 для резания. Программисты YPMFG стандартизируют эту последовательность в каждой Программа ЧПУ программе, которую выпускают в цех, чтобы исключить ошибки врезания на ускоренном ходу.
Скорость подачи, Отделка поверхности, и стойкость инструмента
Скорость подачи — единственный параметр G01, который наиболее напрямую формирует отделка поверхности и износ инструмента. Более высокое значение F снимает больше материала за оборот, но оставляет более заметный ступенчатый след. Меньшая подача даёт более гладкую чистоту поверхности, однако увеличивает время цикла и может вызывать нарост на мягких сплавах.
Правильное значение F зависит от материала, диаметра инструмента, глубины резания и оборотов шпинделя. Для Токарная обработка с ЧПУ алюминия 6061 подача от 0,1 до 0,3 мм/об типична для чистового прохода. При фрезеровании стали 4140 более подходящей может быть 0,05–0,15 мм/зуб. Всегда сверяйтесь с рекомендуемыми производителем инструмента режимами резания, прежде чем фиксировать программу.
Во многих случаях коррекция подачи на панели станка (80–120 %) позволяет оператору точно настроить чистоту поверхности без переписывания программы. YPMFG документирует рекомендуемый диапазон коррекции в каждой обработанная деталь программе, которую поставляет, чтобы цеховые команды могли корректировать без догадок.
Распространённые ошибки программирования G01, которых следует избегать
Даже опытные программисты регулярно допускают эти ошибки:
Отсутствие слова F после смены инструмента. Станок использует последнюю сохранённую подачу, которая может относиться к другому инструменту. Всегда указывайте явное F в первом кадре G01.
G01 без M03 или M04. Инструмент не режет, а царапает заготовку,оставляя грубую, повреждённую поверхность.
Неверный режим G20/G21. Метрическая программа, запущенная в дюймовом режиме, подаёт в 25,4 раза быстрее, чем задумано. Проверяйте режим в начале программы.
Перекрывающиеся смещения нуля заготовки. Вызовы G54, G55 и других WCS могут накладываться друг на друга, смещая каждое перемещение G01 на разницу смещений.
Не отменена коррекция на радиус инструмента. G41 или G42 необходимо отменить до ускоренного перемещения G00, иначе инструмент может врезаться в заготовку.
Выполнение этих пяти проверок перед выпуском программы предотвращает большинство брака и аварийных сигналов станка. YPMFG включает предпусковой контрольный список проверки G-кода с каждым нестандартная деталь заказа, чтобы внутренние команды могли выявить проблемы на раннем этапе.
Вопросы, которые часто задают станочники и закупщики
Работает ли G01 одинаково на токарных станках и 3-осевых фрезерах?
Да, структура команды идентична, но набор активных осей различается. На токарном станке G01 обычно управляет осями X и Z. На 3-осевом фрезере — осями X, Y и Z. Единицы подачи и правила коррекции на радиус инструмента также различаются.
Можно ли использовать G01 для прерывистого сверления?
Прерывистое сверление обычно выполняется постоянными циклами, такими как G73 или G83, которые внутренне вызывают G01 для каждого рабочего хода. Если вы прописываете прерывистое сверление вручную, каждый рабочий ход — это перемещение G01 с подачей сверления.
Что произойдёт, если пропустить слово F в кадре G01?
Контроллер использует последнее сохранённое значение F. Если это значение относится к другому инструменту или более быстрому резанию, станок подаёт с непредусмотренной скоростью. Всегда указывайте явное F в первом G01 после смены инструмента или режима.
Является ли G01 модальным на каждом контроллере CNC?
На Fanuc, Siemens, Haas и большинстве промышленных контроллеров G01 модальный. Некоторые прошивки любительских контроллеров считают каждый кадр перемещения немодальным, поэтому слово G01 должно присутствовать в каждом кадре. Проверьте руководство контроллера.
Как проверить программу с G01 до обработки реальной детали?
Запустите программу в симуляции с правильным постпроцессором и библиотекой инструментов. Пройдите первый и последний кадры G01 при коррекции подачи 5 % на станке перед работой на полной скорости. YPMFG выполняет симуляцию постобработки для каждой программы, которую поставляет.
Поиск Правильный выбор CNC Партнёр для вашей детали
Правильная работа с G01 — лишь одна часть надёжного Обработка на станках с ЧПУ процесса. Другие части — выбор материала, стратегия траектории инструмента, приспособления и контроль первой детали. Когда ваша конструкция требует жёстких допусков, тонкостенных элементов или сборок из разных материалов, выбранный партнёр значит не меньше, чем сам код.
YPMFG проверяет каждый комплект чертежей и G-код перед обработкой. Команда сверяет скорости подачи, выбор инструмента, смещения нуля заготовки и вывод постпроцессора с указанными вами допусками и материалом. Вы можете отправить свои технические характеристики, файлы CAD и любой имеющийся G-код в YPMFG для инженерного анализа и Обработанные на станках с ЧПУ детали коммерческого предложения. Цель — выявить проблемы на бумаге, прежде чем они станут браком в цеху.
Если вы сравниваете нескольких поставщиков, попросите каждого объяснить логику подачи для G01, процесс симуляции и формат отчёта о контроле. Ответы расскажут об их системе качества больше, чем любые маркетинговые заявления.






