
 Russian
 English
 German
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese
Краткий ответ:
Обработка плексигласа (ПММА) на станках с ЧПУ — дело практичное, но при отклонениях параметров оно не терпит ошибок. Этот материал является термопластиком: при нагревании выше примерно 160 °C кромка реза размягчается, что приводит к образованию капель расплава, белезу, вызванному напряжением, и микротрещин. Необходимо использовать низкую частоту вращения твердосплавные концевые фрезы, подача менее 0,5 мм на зуб и жесткая вакуумное или механическое зажатие чтобы исключить воздействие вибрации на зону чипа. Если не соблюсти хотя бы одно из этих условий, деталь будет испорчена ещё до того, как покинет зажимное устройство. YPMFG ручки обработка плексигласа на станках с ЧПУ работы, в которых качество поверхности и допуски являются решающими параметрами.
Если вы отправляете акриловую деталь на механическую обработку, то самое страшное для вас — это не несоблюдение размеров, а появление тонкой трещины или неаккуратного края, которые становятся заметны только после извлечения из формы. Перечисленные ниже проблемы можно предотвратить, но только в том случае, если оператор или сервисная служба имеют опыт работы с параметры резки термопластов на постоянной основе.
Содержание
Как ведет себя плексиглас под воздействием шпинделя
Оснастка и настройки скорости, обеспечивающие защиту реза
Зажимные и крепежные устройства для акрила
Распространенные неисправности и способы их быстрого устранения
Вопросы, которые задают покупатели перед оформлением заказа
Выбор партнера по обработке деталей из акрила
Как ведет себя плексиглас под воздействием шпинделя
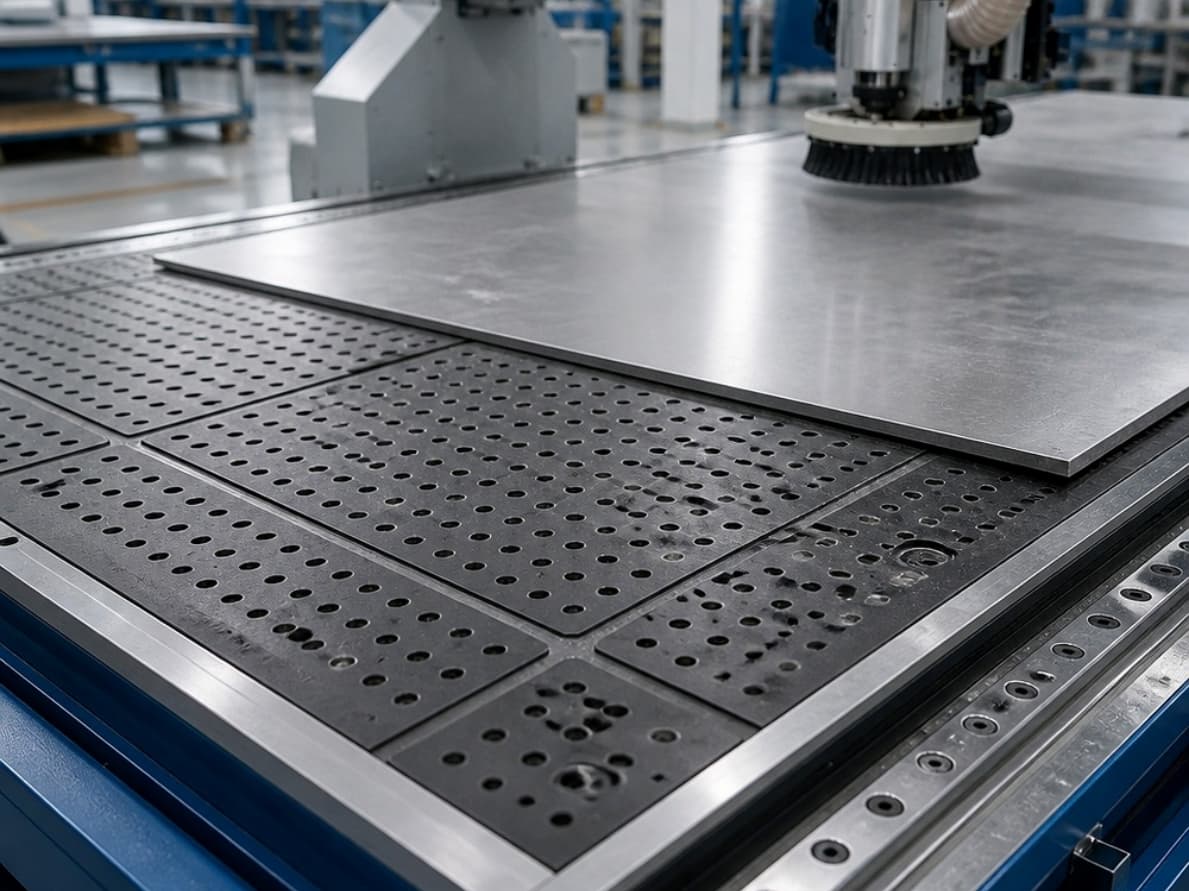
Акрил — материал, не допускающий ошибок. У него низкий порог стеклования, поэтому даже небольшое нагревание в зоне скола приводит к размягчению материала ещё до того, как режущая кромка успеет прорезать его. После размягчения инструмент начинает скользить по материалу, а не резать его.
В результате получается глянцевая закруглённая кромка вместо чёткой. Также будут видны линии внутреннего напряжения, расходящиеся от линии реза, которые при манипуляциях или термоциклировании могут перерасти в полноценную трещину.
При обработке стандартного листа толщиной 5 мм (3/16 дюйма) поддержание частоты вращения шпинделя на уровне ниже 6 000 об/мин и скорости подачи ниже 0,4 мм/зуб позволяет удерживать температуру стружки в безопасном диапазоне. Более толстый заготовки могут допускать немного более высокие скорости подачи, но правило остаётся прежним: если есть сомнения, режьте медленнее и позвольте инструменту делать свою работу.
Настройки инструмента и скорости, обеспечивающие надежность реза
Приведенные выше значения охватывают диапазон, наиболее Операторы станков с ЧПУ Используйте для PMMA. Результаты могут варьироваться в зависимости от толщины листа, диаметра инструмента и жесткости станка, поэтому перед полноценной производственной обработкой всегда проводите пробную обработку на пониженной скорости. Особенно важна глубина реза: при резании акрила с глубиной реза 80 % или 100 % от диаметра инструмента будет выделяться достаточное количество бокового тепла, чтобы деталь деформировалась ещё до завершения реза.
Зажимные и крепежные устройства для акрила
Акрил — тонкий и гибкий материал. Если зажим затянут недостаточно плотно, лист прогибается под воздействием инструмента, и в результате этого прогиба образуется линия напряжения, которую впоследствии невозможно устранить при обработке.
Для работы с листами используйте вакуумные столы, а для цельных блоков — зажимные приспособления с мягкими губками и прокладками из войлока или резины. Ни в коем случае не зажимайте плексиглас между голыми стальными губками — на готовой поверхности останется след от давления, который практически невозможно удалить без полировки всей поверхности.
Для деталей толщиной менее 6 мм обычно достаточно двухосного зажимного тиска с мягкими зажимными поверхностями. При обработке более толстых заготовок на 3-осевом станке целесообразно использовать подкладную пластину, чтобы усилие зажима никогда не сосредотачивалось непосредственно на самой детали.
Распространенные неисправности и способы их быстрого устранения
Растапливание или размазывание по краю разреза: Продвижение или число оборотов слишком высоки для данного инструмента. Уменьшите скорость обратного хода на 20 % и увеличьте давление воздушного обдува.
Мелкие трещины, образовавшиеся из-за зажимов: Усилие сосредоточено на небольшом участке. Распределите его с помощью прокладок или переключитесь на вакуумный режим.
Белые линии напряжения вблизи места разреза: Внутренние напряжения, возникшие в результате предыдущего этапа формовки или сварки. Перед механической обработкой лист необходимо отжигать при температуре 100–110 °C.
Прилипание стружки к канавкам: Неправильная полировка или слишком глубокий рез. Используйте отполированный 2-канальный твердосплавный резец и соблюдайте глубину реза не более 50 % диаметра.
Следы вибрационного дребезга: Установите шпиндель в резонансный диапазон оборотов. Измените скорость на 10–15 % и убедитесь, что биение инструмента не превышает 0,02 мм.
Если одновременно возникают две или более из этих проблем, основной причиной почти всегда является несоответствие параметров, а не неисправность инструмента. Прежде чем винить станок, еще раз проверьте всю настройку.
Вопросы, которые задают покупатели перед оформлением заказа
Может ли стандартный 3-осевой станок с ЧПУ обрабатывать плексиглас, или для этого нужен лазер?
Для большинства деталей с отверстиями, пазами и углублениями вполне подойдет 3-осевой станок с ЧПУ и соответствующим инструментом. Лазерная резка подходит для плоских 2-D контуров, но не позволяет создавать элементы, проходящие сквозь всю толщину, или 3-D контуры.
Какой допуск я могу реально ожидать для детали из акрила толщиной 10 мм?
При стабильной настройке и правильном выборе инструмента типичное отклонение на некритических кромках составляет ±0,1 мм. Для критических отверстий может потребоваться повторное развертывание или финишная обработка с более плотным прилеганием.
Будет ли обработанная поверхность выглядеть так же, как необработанный лист?
Нет. На фрезерованной поверхности видны мелкие следы от инструмента. Если вам нужна глянцевая поверхность, запланируйте дополнительный этап обработки, например, влажную шлифовку наждаком зернистостью 2000 или контролируемую обработку пламенем.
Что нужно отправить перед тем, как запросить расценки?
Пришлите нам ваш 3D-файл или 2D-чертеж с указанием толщины, марки материала (литой или экструдированный), допусков и требований к качеству поверхности. YPMFG программа выявит любую геометрию, создающую напряжение в материале во время резки, и предложит изменить параметры до того, как вы подтвердите операцию.
Имеет ли значение при обработке на станках с ЧПУ, используется ли экструдированный или литой акрил?
Да. Литой акрил обладает лучшей термостойкостью и меньшим внутренним напряжением. Экструдированный лист дешевле, но легче растрескивается в местах соприкосновения с инструментом. Для деталей, подвергающихся механической обработке, литой акрил является более безопасным выбором по умолчанию.
Выбор партнера по обработке деталей из акрила
Реальная стоимость детали из плексигласа, изготовленные с помощью ЧПУ Дело не в материале — дело в отходах и переделках, которые возникают, когда параметры устанавливаются на основе догадок, а не на основе инженерных расчетов. Если при обработке акрила применяться тот же подход, что и при обработке алюминия, то детали будут выглядеть готовыми, но выйдут из строя при эксплуатации под воздействием термических или механических нагрузок.
При оценке поставщика уточните, ведёт ли он журнал параметров по каждому материалу и толщине, может ли он продемонстрировать пробную резку перед изготовлением полной партии, а также какова его политика в отношении снятия напряжений с литого листа перед резкой.
Вы можете отправить свой чертеж или 3D-файл по адресу YPMFG для оперативной технической экспертизы, получения рекомендаций по параметрам и расчета стоимости. Для изготовления первого образца не требуется минимальный объём заказа.






