German
 English
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese
Kurze Antwort:
Das Stanzen ist ein Metallumformungsverfahren, bei dem Bleche mithilfe von Pressen und Stanzwerkzeugen zu präzisen Bauteilen geschnitten oder geformt werden. Es wird häufig zur Herstellung von Halterungen, Kontakten, Anschlüssen, Klammern und Gehäusen in der Automobil-, Elektronik- und Industriebranche eingesetzt. Das Verfahren ist bei großen Stückzahlen kostengünstig, doch der Erfolg hängt von der richtigen Werkzeugkonstruktion, der Materialauswahl und den Fähigkeiten des Herstellers ab. Einkäufer sollten Toleranzbereiche, Optionen zur Oberflächenbehandlung, Vorlaufzeiten für die Werkzeugherstellung und Unterlagen zur Qualitätskontrolle prüfen, bevor sie sich für einen Lieferanten entscheiden.
Metallstanzen ist eines der etabliertesten Fertigungsverfahren, doch die Auswahl des der richtige Partner erfordert mehr als nur den Vergleich von Stückpreisen. Viele Einkäufer haben Probleme mit Maßabweichungen, uneinheitlicher Oberflächenqualität oder verspäteten Werkzeuglieferungen, wenn sie mit unerfahrenen Fertigungsbetrieben zusammenarbeiten. Das Verständnis der grundlegenden Prozesse, der verfügbaren Materialien und der bei der Lieferantenbewertung zu prüfenden Punkte kann kostspielige Fehler verhindern. In diesem Artikel wird erläutert, wie Metallstanzteile wie das funktioniert, welche Faktoren die Qualität und die Kosten beeinflussen und worauf Käufer achten sollten, bevor sie eine Bestellung aufgeben.
Was ist Hardware-Stanzen und wie funktioniert es?
Beim Stanzverfahren werden flache Metallbänder oder -bleche durch eine Reihe von Pressvorgängen zu Fertigteilen verarbeitet. Ein Stanzwerkzeug wird auf einer mechanischen oder hydraulischen Presse montiert. Die Presse übt eine kontrollierte Kraft aus, um das Material in einem einzigen Hub oder in mehreren Schritten zu schneiden, zu biegen, zu formen oder zu stanzen. Einfache Teile erfordern möglicherweise nur einen Arbeitsgang, während komplexe Geometrien Folge- oder Transferwerkzeuge erfordern.
Das Verfahren ist in hohem Maße wiederholbar, wodurch es sich für Produktionsserien von Tausenden bis zu Millionen von Stück eignet. Bei Standardvorgängen lassen sich Toleranzen in der Regel innerhalb von ±0,005 Zoll einhalten, und durch Feinschneiden oder Präzisions-Stufenpressen sind noch engere Toleranzen möglich. Zur Materialauswahl gehören kohlenstoffarmer Stahl, Edelstahl, Aluminium, Kupfer, Messing und Speziallegierungen. Jedes Material verhält sich beim Umformen anders, und die Wahl des Materials wirkt sich sowohl auf die Leistungsfähigkeit des Bauteils als auch auf die Standzeit der Werkzeuge aus.
Gängige Arten von Stanzverfahren
Unterschiedliche Anwendungen erfordern unterschiedliche Umformverfahren. Die Wahl des richtigen Verfahrens wirkt sich auf die Genauigkeit der Teile, die Oberflächenqualität und die Produktionsgeschwindigkeit aus.
Jedes Verfahren hat spezifische Möglichkeiten und Einschränkungen. Das Progressive-Stanzen bietet den höchsten Durchsatz bei mittelgroßen Teilen. Das Transferstanzen eignet sich besser für große Bleche oder Teile, die gewendet werden müssen. Beim Feinstanzen entstehen saubere Kanten ohne Nachbearbeitung. Beim Tiefziehen werden aus flachen Rohlingen dreidimensionale Formen hergestellt. Das Prägen kommt zum Einsatz, wenn scharfe Details oder Gewindestrukturen erforderlich sind.
Wichtige Faktoren, die die Stanzqualität beeinflussen
Es gibt mehrere Faktoren, die darüber entscheiden, ob ein Stanzteil den Konstruktionsvorgaben entspricht und im Einsatz zuverlässig funktioniert.
Werkstoffeigenschaften bilden die Grundlage. Die Kristallkörnerrichtung, die Dickentoleranz und der Härtezustand beeinflussen die Umformbarkeit. Einige Werkstoffe werden schnell kaltverfestigt, was bei starken Biegungen zu Rissen führen kann. Andere weisen hervorragende Rückfedereigenschaften auf, die bei der Konstruktion der Werkzeuge berücksichtigt werden müssen.
Konstruktion und Wartung von Werkzeugen sich direkt auf die Gleichmäßigkeit der Teile auswirken. Mit der Zeit entstehen Verschleißmuster, insbesondere beim Stanzen von gehärteten oder abrasiven Werkstoffen. Eine angemessene Entlüftung, eine geeignete Schmierstrategie und die richtige Abzugskraft müssen bei der Konstruktion des Stanzwerkzeugs berücksichtigt werden. Ein gut konstruiertes Stanzwerkzeug verfügt über Verschleißstreifen, austauschbare Einsätze und Kontrollpunkte, um die Lebensdauer zu verlängern und Ausfallzeiten zu reduzieren.
Presskraft und Parallelität sind wichtiger als reine Kraft allein. Die Presse muss einen gleichmäßigen Druck über die gesamte Formfläche ausüben. Eine Fehlausrichtung führt zu ungleichmäßigem Verschleiß, Verformungen der Teile und vorzeitigem Werkzeugausfall. Moderne Pressen verfügen über eine Einstellung der Schließhöhe und eine Parallelitätsüberwachung, um eine gleichbleibende Qualität zu gewährleisten.

Prozesssteuerung So tragen beispielsweise die Genauigkeit der Bandzuführung, die Sensorüberwachung und die Inline-Prüfung dazu bei, Fehler frühzeitig zu erkennen. Automatisierte Bildverarbeitungssysteme können Risse, Grate oder Maßabweichungen während der Hochgeschwindigkeitsproduktion erkennen. Daten zur statistischen Prozesskontrolle geben Einkäufern Einblick in die gleichbleibende Qualität der Teile im Zeitverlauf.
Leitfaden zur Materialauswahl für gestanzte Beschläge
Die Wahl des Materials beeinflusst Festigkeit, Leitfähigkeit, Korrosionsbeständigkeit und Verarbeitbarkeit. Hier sind die am häufigsten spezifizierten Optionen.
Kohlenstoffarmer Stahl (Weichstahl): Robust, kostengünstig, leicht zu prägen. Wird häufig für Konstruktionshalterungen und Befestigungselemente verwendet. Kann zum Korrosionsschutz beschichtet oder lackiert werden.
Edelstahl (304, 316, 430): Hervorragende Korrosionsbeständigkeit. Einsatz in der Lebensmittelverarbeitung, im medizinischen Bereich und bei Außenanwendungen. Höhere Anforderungen an die Umformbarkeit und erhöhter Werkzeugverschleiß.
Aluminium (1100, 3003, 5052, 6061): Leicht und gut wärmeleitend. Wird häufig in Elektronikgehäusen und Kühlkörpern verwendet. Das weichere Material verringert den Verschleiß der Stanzwerkzeuge, erfordert jedoch bei dünnen Abschnitten möglicherweise Stützvorrichtungen.
Kupfer und Messing: Hohe elektrische Leitfähigkeit. Wird für elektrische Kontakte, Anschlussklemmen und EMI-Abschirmungskomponenten verwendet. Messing zeichnet sich durch eine bessere Bearbeitbarkeit und geringere Reibung beim Umformen aus.
Federstahl: Hohe Streckgrenze für elastische Anwendungen. Wird für Klammern, Kontakte und nachgiebige Elemente verwendet. Erfordert nach der Umformung ein sorgfältiges Spannungsglühen.
Die Materialstärke reicht in der Regel von 0,005 Zoll bei Folienanwendungen bis zu 0,250 Zoll bei schweren Konstruktionsteilen. Dünnere Materialstärken erfordern eine präzise Handhabung und spezielle Werkzeuge, um Faltenbildung oder Risse zu vermeiden.
Kostentreiber beim Stanzen von Metallteilen
Die Stückkosten beim Stanzen werden nicht allein durch das Material bestimmt. Die tatsächliche Kostenstruktur ergibt sich aus dem Zusammenspiel mehrerer Faktoren.
Investitionen in Werkzeuge stellt in der Regel den größten Vorlaufkostenposten dar. Eine einfache Einstationen-Form kann bereits ab einigen Tausend Dollar kosten, während eine komplexe Folgeform mehr als $50.000 kosten kann. Die Werkzeugkosten werden über die gesamte Produktionsserie abgeschrieben, wodurch der Stückpreis bei höheren Stückzahlen wettbewerbsfähig wird. Für Kleinserien bieten sich alternative Verfahren wie Laserschneiden könnte kostengünstiger sein.
Komplexität der Bauteile Dies wirkt sich unmittelbar auf die Werkzeugkonstruktion und die Zykluszeit aus. Merkmale wie Gewindebohrungen, kritische Biegungen, Feingewinde oder Schlitze mit engen Toleranzen erhöhen den Fertigungsaufwand. Nachbearbeitungsschritte wie Gewindeschneiden, Schweißen oder die Montage zusätzlicher Bauteile erhöhen die Gesamtkosten.
Produktionsvolumen legt fest, wie sich die Werkzeugkosten pro Teil verteilen. Bei Programmen mit hohen Stückzahlen lohnen sich teure Folgeverbundwerkzeuge. Bei geringeren Stückzahlen kann auf einfachere Transfer- oder Einfachwirkungswerkzeuge zurückgegriffen werden. Einkäufer sollten ihre Stückzahlprognosen mit ihrem Lieferanten besprechen, um den kostengünstigsten Ansatz zu wählen.
Materialausnutzung Dies wirkt sich sowohl auf die Kosten als auch auf die Nachhaltigkeit aus. Die Verschachtelungseffizienz bei der Bandanordnung bestimmt, wie viel Verschnitt anfällt. Der Wert des zurückgewonnenen Verschnitts hängt von der Materialart und den aktuellen Marktpreisen ab. Eine gut optimierte Bandanordnung kann den Materialabfall erheblich reduzieren.
Oberflächenbehandlungen und Galvanisierung Dies führt zu zusätzlichen Prozessschritten und Kosten. Zu den gängigen Optionen zählen Galvanisieren, Pulverbeschichtung, Passivierung und Eloxieren. Jede Behandlung unterliegt spezifischen Vorbereitungsanforderungen und Dickenspezifikationen. Käufer sollten sich vergewissern, dass die gewählte Beschichtung mit den nachfolgenden Montageprozessen kompatibel ist.
So bewerten Sie einen Stanzteilhersteller
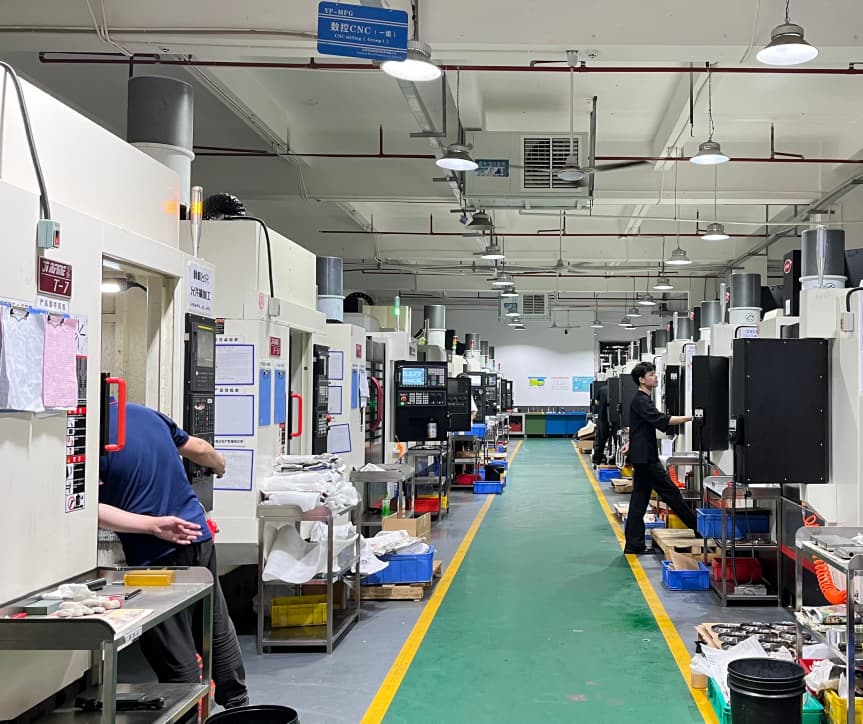
Um den richtigen Fertigungspartner auszuwählen, müssen verschiedene Kompetenzbereiche geprüft werden. YPMFG unterstützt Einkäufer durch technische Bewertungen, die Entwicklung von Prototypen und die Serienfertigung mit dokumentierten Qualitätskontrollen.
Technische Leistungsfähigkeit sollte durch Betriebsaudits oder detaillierte Fragebögen bestätigt werden. Achten Sie auf Hinweise auf eine hauseigene Werkzeugkonstruktion, CNC-Werkzeugbaumaschinen und erfahrene Werkzeugmacher. Ein Hersteller, der seine Werkzeuge selbst konstruiert und baut, erzielt in der Regel eine bessere Teilequalität und eine schnellere Problemlösung.
Qualitätsmanagementsysteme sind für eine gleichbleibende Produktion unerlässlich. Die Zertifizierung nach ISO 9001 belegt das Bekenntnis zu dokumentierten Verfahren. Erstmusterprüfberichte, SPC-Diagramme und Rückverfolgbarkeitsnachweise dienen als Beleg für die Prozesskontrolle. Bitten Sie darum, vor der Vergabe des Produktionsauftrags Muster der Qualitätsdokumentation einsehen zu dürfen.
Kapazität und Lieferzeiten sollten Ihren Programmanforderungen entsprechen. Erkundigen Sie sich nach dem aktuellen Pressengutbestand, den Wartungsplänen für die Werkzeuge und den üblichen Vorlaufzeiten für neue Werkzeuge. Ein Lieferant mit Pressen verschiedener Größen kann unterschiedliche Teiledimensionen und Stückzahlen abdecken.
Kommunikation und Reaktionsfähigkeit Dies ist oft der entscheidende Unterschied zwischen guten und hervorragenden Lieferanten. Die Einkäufer sollten zeitnah über den Fortschritt bei der Werkzeugherstellung, den Produktionsstatus und eventuell auftretende Probleme informiert werden. Eine klare Kommunikation verringert das Risiko, dass unerwartete Verzögerungen oder Qualitätsprobleme erst bei der Endmontage zutage treten.
Häufige Fehler, die man bei der Bestellung von Stanzteilen vermeiden sollte
Viele Probleme bei der Beschaffung sind auf unvollständige Spezifikationen oder unrealistische Erwartungen zurückzuführen.
Fehlende Materialangabe ist ein häufig auftretender Fehler. Bei Stanzteilen müssen die Werkstoffsorte, der Härtezustand und die Dickentoleranz ausdrücklich angegeben werden. Ohne diese Angaben könnte ein Lieferant einen austauschbaren Werkstoff verwenden, der die Leistungsanforderungen nicht erfüllt.
Unzureichend Oberflächenbeschaffenheit Anforderung führt zu Streitigkeiten. Geben Sie an, ob eine unbehandelte, gestrahlte, plattierte oder beschichtete Oberfläche erforderlich ist. Bei einigen Anwendungen dürfen die Passflächen keine Grate aufweisen, während bei anderen leichte Kantenunregelmäßigkeiten zulässig sind. Legen Sie bei kritischen Anforderungen zulässige Werte für die Oberflächenrauheit fest.
Ignorieren von Zug- und Biegezugaben führt zu Passformproblemen. Blech Beim Biegen entsteht ein Rückfederungseffekt, der bei der Konstruktion der Stanzwerkzeuge ausgeglichen werden muss. Erfahrene Stanzfachleute berücksichtigen dies bereits in der Konstruktionsphase, doch sollten Einkäufer sich vergewissern, dass die Biegeradien und die Positionen der neutralen Achsen den Anforderungen der Endmontage entsprechen.
Unterschätzung der Lebenszykluskosten von Werkzeugen führt zu unerwarteten Kosten. Wartung, Reparatur und Austausch von Werkzeugen sind laufende Kosten. Mehrstufige Werkzeuge mit vielen Stationen müssen regelmäßig überholt werden. Planen Sie jährliche Wartungskosten ein, anstatt Werkzeuge als einmalige Anschaffung zu betrachten.
Häufige Fragen von Käufern zum Thema Metallstanzteile
Was ist der Unterschied zwischen Stanzen und Lochen?
Unter „Stanzen“ versteht man den gesamten Prozess unter Verwendung von Stanzwerkzeugen und Pressen. Das Lochen ist ein spezifischer Arbeitsschritt innerhalb des Stanzens, bei dem Löcher erzeugt werden. Zum Stanzen können das Ausschneiden, das Durchstanzen, das Biegen, das Tiefziehen und das Prägen gehören. Das Lochen ist einer von vielen Arbeitsschritten, die beim Stanzen durchgeführt werden.
Können Stanzteile enge Toleranzen einhalten, ohne dass eine Nachbearbeitung erforderlich ist?
Ja, je nach Verfahren und Werkstoff. Beim Feinstanzen lassen sich bei ausgewählten Merkmalen Toleranzen von bis zu ±0,001 Zoll erreichen. Beim Folgeprägeverfahren liegen die Toleranzen in der Regel zwischen ±0,005 und ±0,010 Zoll. Kritische Merkmale müssen nach dem Stanzen unter Umständen noch gewindebohrt, gebohrt oder geschliffen werden.
Wie lange dauert die Herstellung der Werkzeuge?
Einfache Einstationen-Werkzeuge können innerhalb von zwei bis drei Wochen fertiggestellt werden. Komplexe Folgeverbundwerkzeuge erfordern oft sechs bis zehn Wochen oder länger. Eine beschleunigte Fertigung ist manchmal gegen Aufpreis möglich. Die Vorlaufzeit hängt von der Komplexität des Werkzeugs, der Materialverfügbarkeit und der aktuellen Kapazität der Werkstatt ab.
Welche Dateiformate werden für ein Stanzangebot benötigt?
Bitte reichen Sie CAD-Zeichnungen im STEP-, IGES- oder nativen Format ein. Geben Sie GD&T-Angaben, Materialspezifikationen, Wandstärken, Anforderungen an die Oberflächenbeschaffenheit sowie etwaige Besonderheiten an. Bei einfachen Bauteilen sind auch 2D-PDF-Zeichnungen mit vollständigen Bemaßungen zulässig. Je vollständiger die Informationen sind, desto schneller und genauer können wir Ihnen ein Angebot unterbreiten.
Wie werden die Stanzkosten für mein Projekt berechnet?
Die Kosten umfassen Material, Werkzeuge, Rüstzeit, Zykluszeit und Folgevorgänge. Lieferanten legen in der Regel eine Aufschlüsselung vor, aus der die einzelnen Komponenten hervorgehen. Bei bestehenden Teilen helfen historische Preisdaten dabei, die Basiskosten zu ermitteln. Bei neuen Konstruktionen ist eine technische Analyse erforderlich, um den Materialverbrauch, die Anzahl der Arbeitsschritte und die erwartete Lebensdauer der Werkzeuge abzuschätzen.
Welche Qualitätsprüfungen werden an Stanzteilen durchgeführt?
Zu den Standardprüfungen gehören die Maßprüfung, die Sichtprüfung auf Mängel und die Materialzertifizierung. Die Erstmusterprüfung erfolgt gemäß den AIAG-PPAP-Anforderungen oder gleichwertigen Dokumentationsvorschriften. Im Rahmen von Zwischenkontrollen werden kritische Maße während des gesamten Produktionsprozesses überwacht. Bei der Endkontrolle wird vor dem Versand die Konformität der Charge überprüft.
Kann ein Stanzteil-Zulieferer mir dabei helfen, die Konstruktion meines Bauteils zu optimieren?
Ja, viele Hersteller bieten Überprüfungen hinsichtlich der Fertigungsfreundlichkeit an. Sie können Änderungen vorschlagen, die die Komplexität der Werkzeuge verringern, die Materialausnutzung verbessern oder kostspielige Nachbearbeitungsschritte überflüssig machen. Eine frühzeitige Einbindung des Herstellers führt in der Regel zu geringeren Kosten und einer besseren Teilequalität.
Eine bessere langfristige Entscheidung treffen
Erfolgreich Metallstanzteile Die Beschaffung erfordert ein Verständnis des Prozesses, klare Spezifikationen und die Auswahl eines Herstellers mit nachgewiesener Kompetenz. Der Stückpreis sollte niemals der einzige Entscheidungsfaktor sein. Die Qualität der Werkzeuge, die Prozesskontrolle, die Zuverlässigkeit der Kommunikation und der technische Support haben langfristige Auswirkungen auf die Produktionsstabilität und die Gesamtkosten.
Prüfen Sie bei der Bewertung von Lieferanten deren Fähigkeiten im Werkzeugbau, die Qualität ihrer Dokumentationsverfahren sowie ihre Reaktionsfähigkeit bei technischen Fragen. Bitten Sie um Beispiele für ähnliche Projekte und fordern Sie detaillierte Angebote an, in denen die Werkzeugkosten von den Stückkosten getrennt ausgewiesen sind. Klare Spezifikationen und ein offener Dialog verringern das Risiko von Überraschungen während der Produktion.
Wenn Sie neue Stanzteile entwickeln oder eine zweite Bezugsquelle für bestehende Teile suchen, bietet YPMFG Maßgeschneiderte Stanzlösungen einschließlich technischer Prüfung, Unterstützung bei der Werkzeugkonstruktion und Dokumentation in Produktionsqualität. Sie können Ihre Spezifikationen oder CAD-Dateien an YPMFG senden, um eine detaillierte Bewertung und ein wettbewerbsfähiges Angebot zu erhalten.