French
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 Italian
 Portuguese

Réponse rapide :
Le tournage CNC de plastique est un procédé d'usinage rotatif dans lequel une billette de plastique cylindrique tourne contre un outil de coupe à pointe unique, produisant des pièces axisymétriques telles que des douilles, des engrenages, des isolateurs et des connecteurs. Contrairement au tournage des métaux, le travail du plastique exige des avances plus faibles, des angles d'outil ajustés et une température maîtrisée pour éviter le colmatage des copeaux et la dérive dimensionnelle. Avant l'approvisionnement, confirmez la nuance de résine, classe de tolérance, la taille du lot, et si un appariement ultérieur ou un traitement de surface est nécessaire. YPMFG accompagne les acheteurs par une revue d'ingénierie, des essais sur échantillons et de la documentation, afin que vous puissiez valider l'ajustement avant une production complète.
Approvisionnement Pièces plastiques tournées CNC perturbent souvent les équipes d'approvisionnement sur la sélection des matériaux, la faisabilité des tolérances et les coûts de finition cachés. L'écart entre un prototype utilisable et un lot de production fiable se résume généralement à la clarté des spécifications. YPMFG travaille aux côtés des ingénieurs de conception et des acheteurs pour combler cet écart avant que toute coupe ne commence.
Ce qu'implique le tournage CNC de plastique
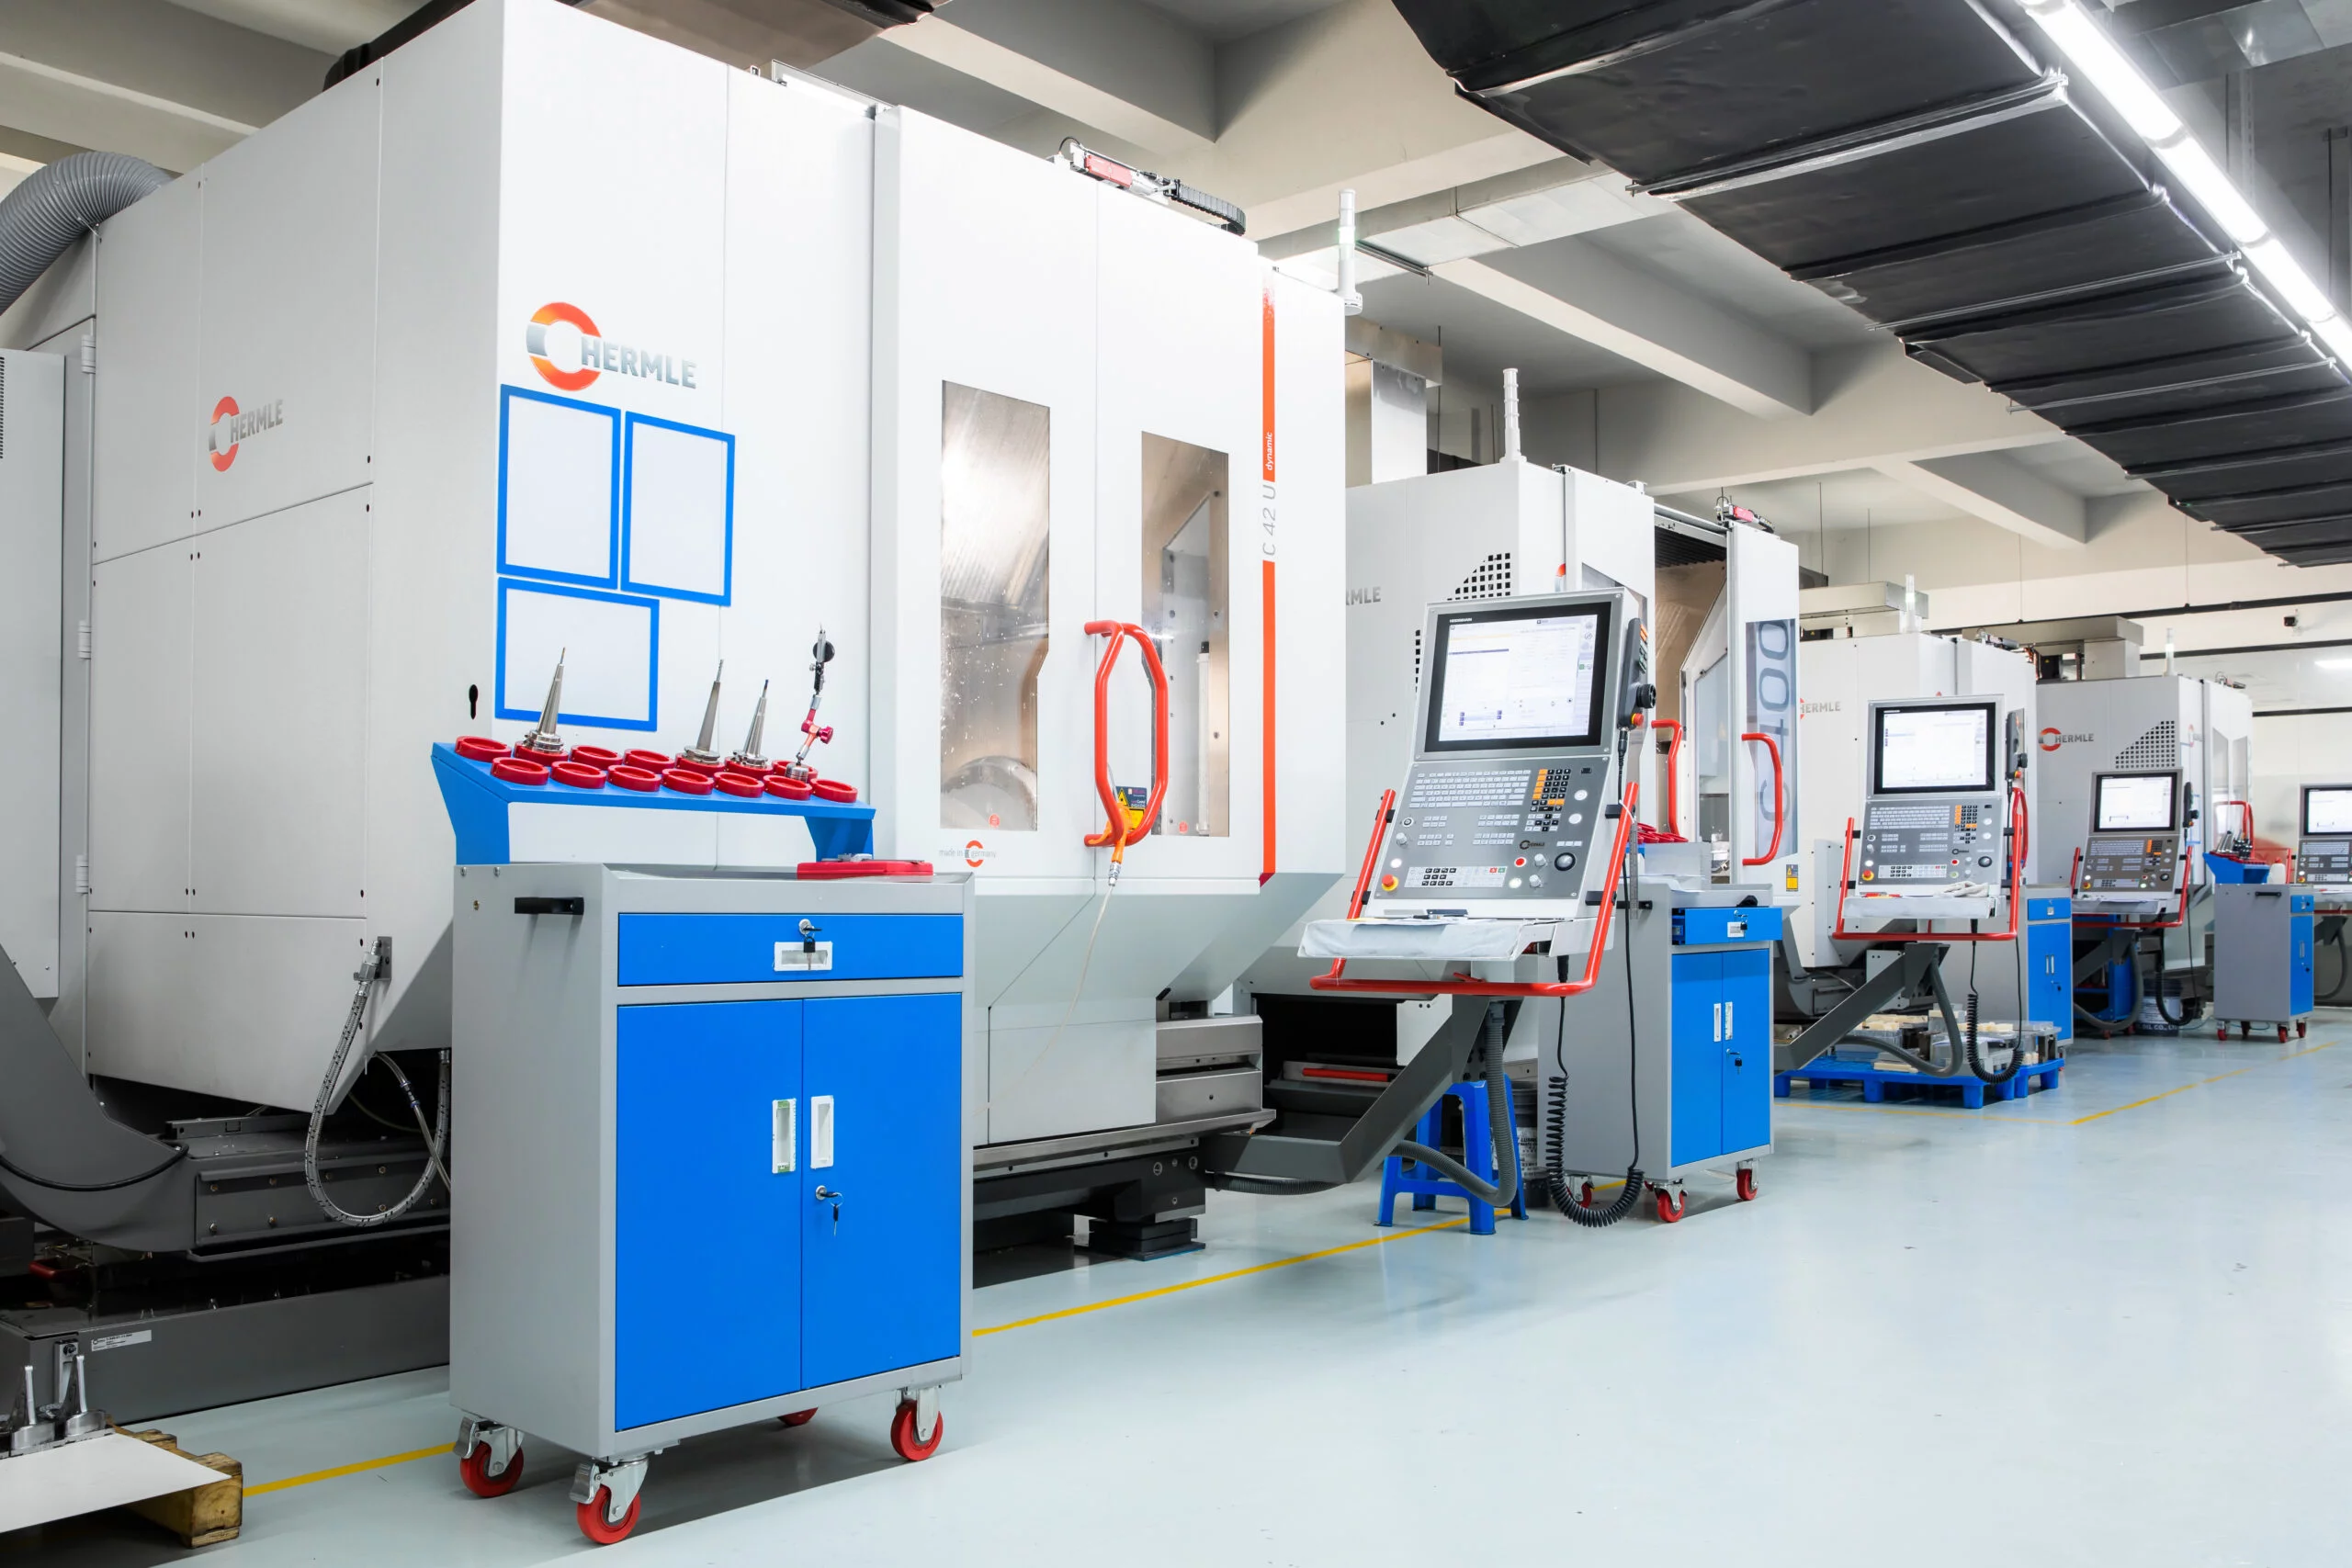
Le terme désigne une opération sur tour où une ébauche plastique tourne pendant qu'un outil en carbure ou revêtu enlève de la matière par passes concentriques. Il en résulte des pièces à épaisseur de paroi uniforme, des alésages lisses et des profils de diamètre extérieur précis.
Les résines courantes incluent POM (acétal), le PTFE, le nylon, l'UPE et le PEEK. Chacune se comporte différemment sous l'arête de coupe: le POM se coupe en copeaux nets, le PTFE a tendance à coller à l'outil et le PEEK exige des avances très lentes. Si votre plan comporte des surfaces planes ou des poches internes profondes, une tournage-fraisage hybride configuration peut être nécessaire. Signalez-le tôt, car cela change l'outillage, le temps de cycle et le coût unitaire.
Décisions relatives aux matériaux et aux tolérances
La nuance de matériau est le facteur de coût le plus important en tournage de plastique. Un engrenage en POM et un joint en PTFE de géométrie identique peuvent différer en prix unitaire d'un facteur 3 à 5 selon la source de résine et le post-traitement. Le resserrement des tolérances amplifie l'effet: tenir ±0.01 mm sur un alésage de 50 mm est standard sur le POM,mais la même spécification sur le PTFE peut réalistement se situer à ±0.02 mm sans montage d'usinage spécial.
Utilisez ce tableau comme point de départ, puis vérifiez par rapport à votre charge, votre plage de température et vos conditions d'exposition chimique spécifiques avant de finaliser le choix du matériau.
Erreurs courantes d'approvisionnement
Trois erreurs reviennent dans l'approvisionnement de pièces plastiques. Premièrement, spécifier un matériau par son nom commercial sans confirmer la nuance exacte de résine et la teneur en charges. “Nylon” peut désigner du PA6, du PA66 chargé de fibre de verre ou un mélange MOPA, et les taux de retrait diffèrent de 0.5–1.5%. Deuxièmement, supposer que la couleur après usinage, le revêtement UV ou l'ébavurage sont inclus dans le prix de tournage de base. Ce sont souvent des postes distincts. Troisièmement, omettre le inspection de première pièce. Un lot d'échantillons de 20 pièces avec un rapport dimensionnel détecte les problèmes d'usure d'outil et de réglage avant qu'une commande de 10 000 pièces ne le fasse.
YPMFG fournit un rapport de première pièce structuré et certification des matériaux avec chaque lot d'essai, afin que les acheteurs puissent vérifier la conformité sans attendre la livraison à pleine échelle.

Questions fréquemment posées par les acheteurs
Quelle est la quantité minimale de commande pour le tournage CNC de plastique?
La plupart des cellules de tournage CNC privilégient des lots de 500 à 10 000 pièces pour amortir le réglage et l'outillage. En dessous de 500, un tour manuel ou semi-automatique peut être plus économique. Au-dessus de 10 000, une planification en production continue réduit généralement le coût unitaire. Confirmez si des frais de réglage sont facturés séparément pour les petits lots.
À quel point le tournage de plastique peut-il approcher les tolérances des métaux?
Le tournage CNC standard tient ±0.01 mm sur la plupart des plastiques stables. Des tolérances plus serrées que ±0.005 mm sont réalisables sur le POM ou le PEEK, mais exigent des environnements à température contrôlée et des mesures fréquentes en cours de processus. Si votre plan exige des spécifications plus serrées, signalez-le lors de la revue d'ingénierie afin que la stratégie d'usinage puisse être ajustée.
YPMFG peut-il prendre en charge des assemblages multi-matériaux?
Oui. YPMFG prend en charge les projets de sous-ensembles où un noyau plastique tourné est associé à un insert métallique ou à un joint torique. L'équipe d'ingénierie examine les ajustements serrés, le différentiel thermique et les tolérances d'assemblage avant le début de l'usinage, ce qui réduit le risque de reprise sur site.
Quelles normes dois-je référencer pour les pièces plastiques tournées?
Les propriétés des matériaux sont généralement citées selon ISO 10476 (nylon), ISO 1428 (POM) ou ASTM D4065 (PTFE). Les classes de tolérance suivent souvent ISO 286 ou DIN 7205. Vérifiez la norme à laquelle votre spécification d'application fait référence et demandez à votre fournisseur de documenter les résultats d'essai selon cette norme.
Prendre la bonne décision d'approvisionnement
Choisir le bon Service de tournage CNC de plastique se résume à faire correspondre matériau, tolérance et volume à vos exigences fonctionnelles—pas seulement au devis le plus bas. Un plan clair, une nuance de résine confirmée et un critère d'acceptation défini vous obtiendront un devis plus rapide et plus précis.
Envoyez vos spécifications, fiches matériaux ou plans partiels à YPMFG. L'équipe d'ingénierie renverra une évaluation de faisabilité, des nuances de matériaux suggérées et une fourchette de coûts en quelques jours ouvrables, afin que vous puissiez comparer les options avant de vous engager en production.