
 Japanese
 English
 German
 Russian
 Korean
 Spanish
 French
 Italian
 Portuguese
簡単な答え:
ほとんど CNCフライス加工 機械は達成する 精度 標準部品の場合、±0.0005″(0.0127mm)です。高精度加工では±0.0002″まで達成可能です。精度は、機械の剛性、熱安定性、工具の状態、およびオペレーターによるセットアップに依存します。必ず確認してください 寛容 加工を行う前に、担当の技術者と要件について確認してください。
多くの購入者は、価格が品質を左右すると考えがちです。しかし実際には、 精度 これはプロセス制御の関数である。熱補償性能の低い安価な装置では、厳密な制御が困難となる 許容差. 手入れの行き届いた標準的なマシンは、手入れが不十分なハイエンド機種よりも優れた性能を発揮することがあります。このガイドでは、実際にパフォーマンスを左右する要因を詳しく解説します。 寸法精度 in CNCフライス加工.
影響を与える主な要因 CNCフライス加工 精度
部品が要件を満たすかどうかは、いくつかの要因によって決まります 仕様. これらを理解することで、適切なサプライヤーや工程を選ぶのに役立ちます。
1. 機械の剛性および剛度
機械の剛性 切削力がかかってもたわみに強い。剛性の低い機械は振動し、それによって工具の欠けや表面仕上げの問題を引き起こす。この振動は直接的に 精度.
ボールねじとラック: ボールねじは、より高い 位置決め精度.
スピンドルのテーパー: テーパー径が大きいもの(例:BT40)は、小さいもの(BT30)よりも大きな荷重に耐えることができます。
ウェイの種類: リニアガイドウェイは、多くの場合、より優れた再現性を発揮します 精度 はめ込み式よりも。
リスク: 剛性が低いと、工具の破損や部品間のばらつきが生じます。 寛容.
2. 熱安定性
物体は加熱されると膨張します。この熱膨張により基準点がずれてしまい、その結果、 次元のずれ. 1°Cの変化によって、 精度 長い部品では数ミクロン分。
予熱: 作業者は、スピンドルを最高速度で15~30分間運転する必要があります。
冷却システム: アクティブスピンドル冷却により、温度を安定させます。
部屋の状況: 現場 温度制御 ハイレベルな…に関する事項精度 仕事。
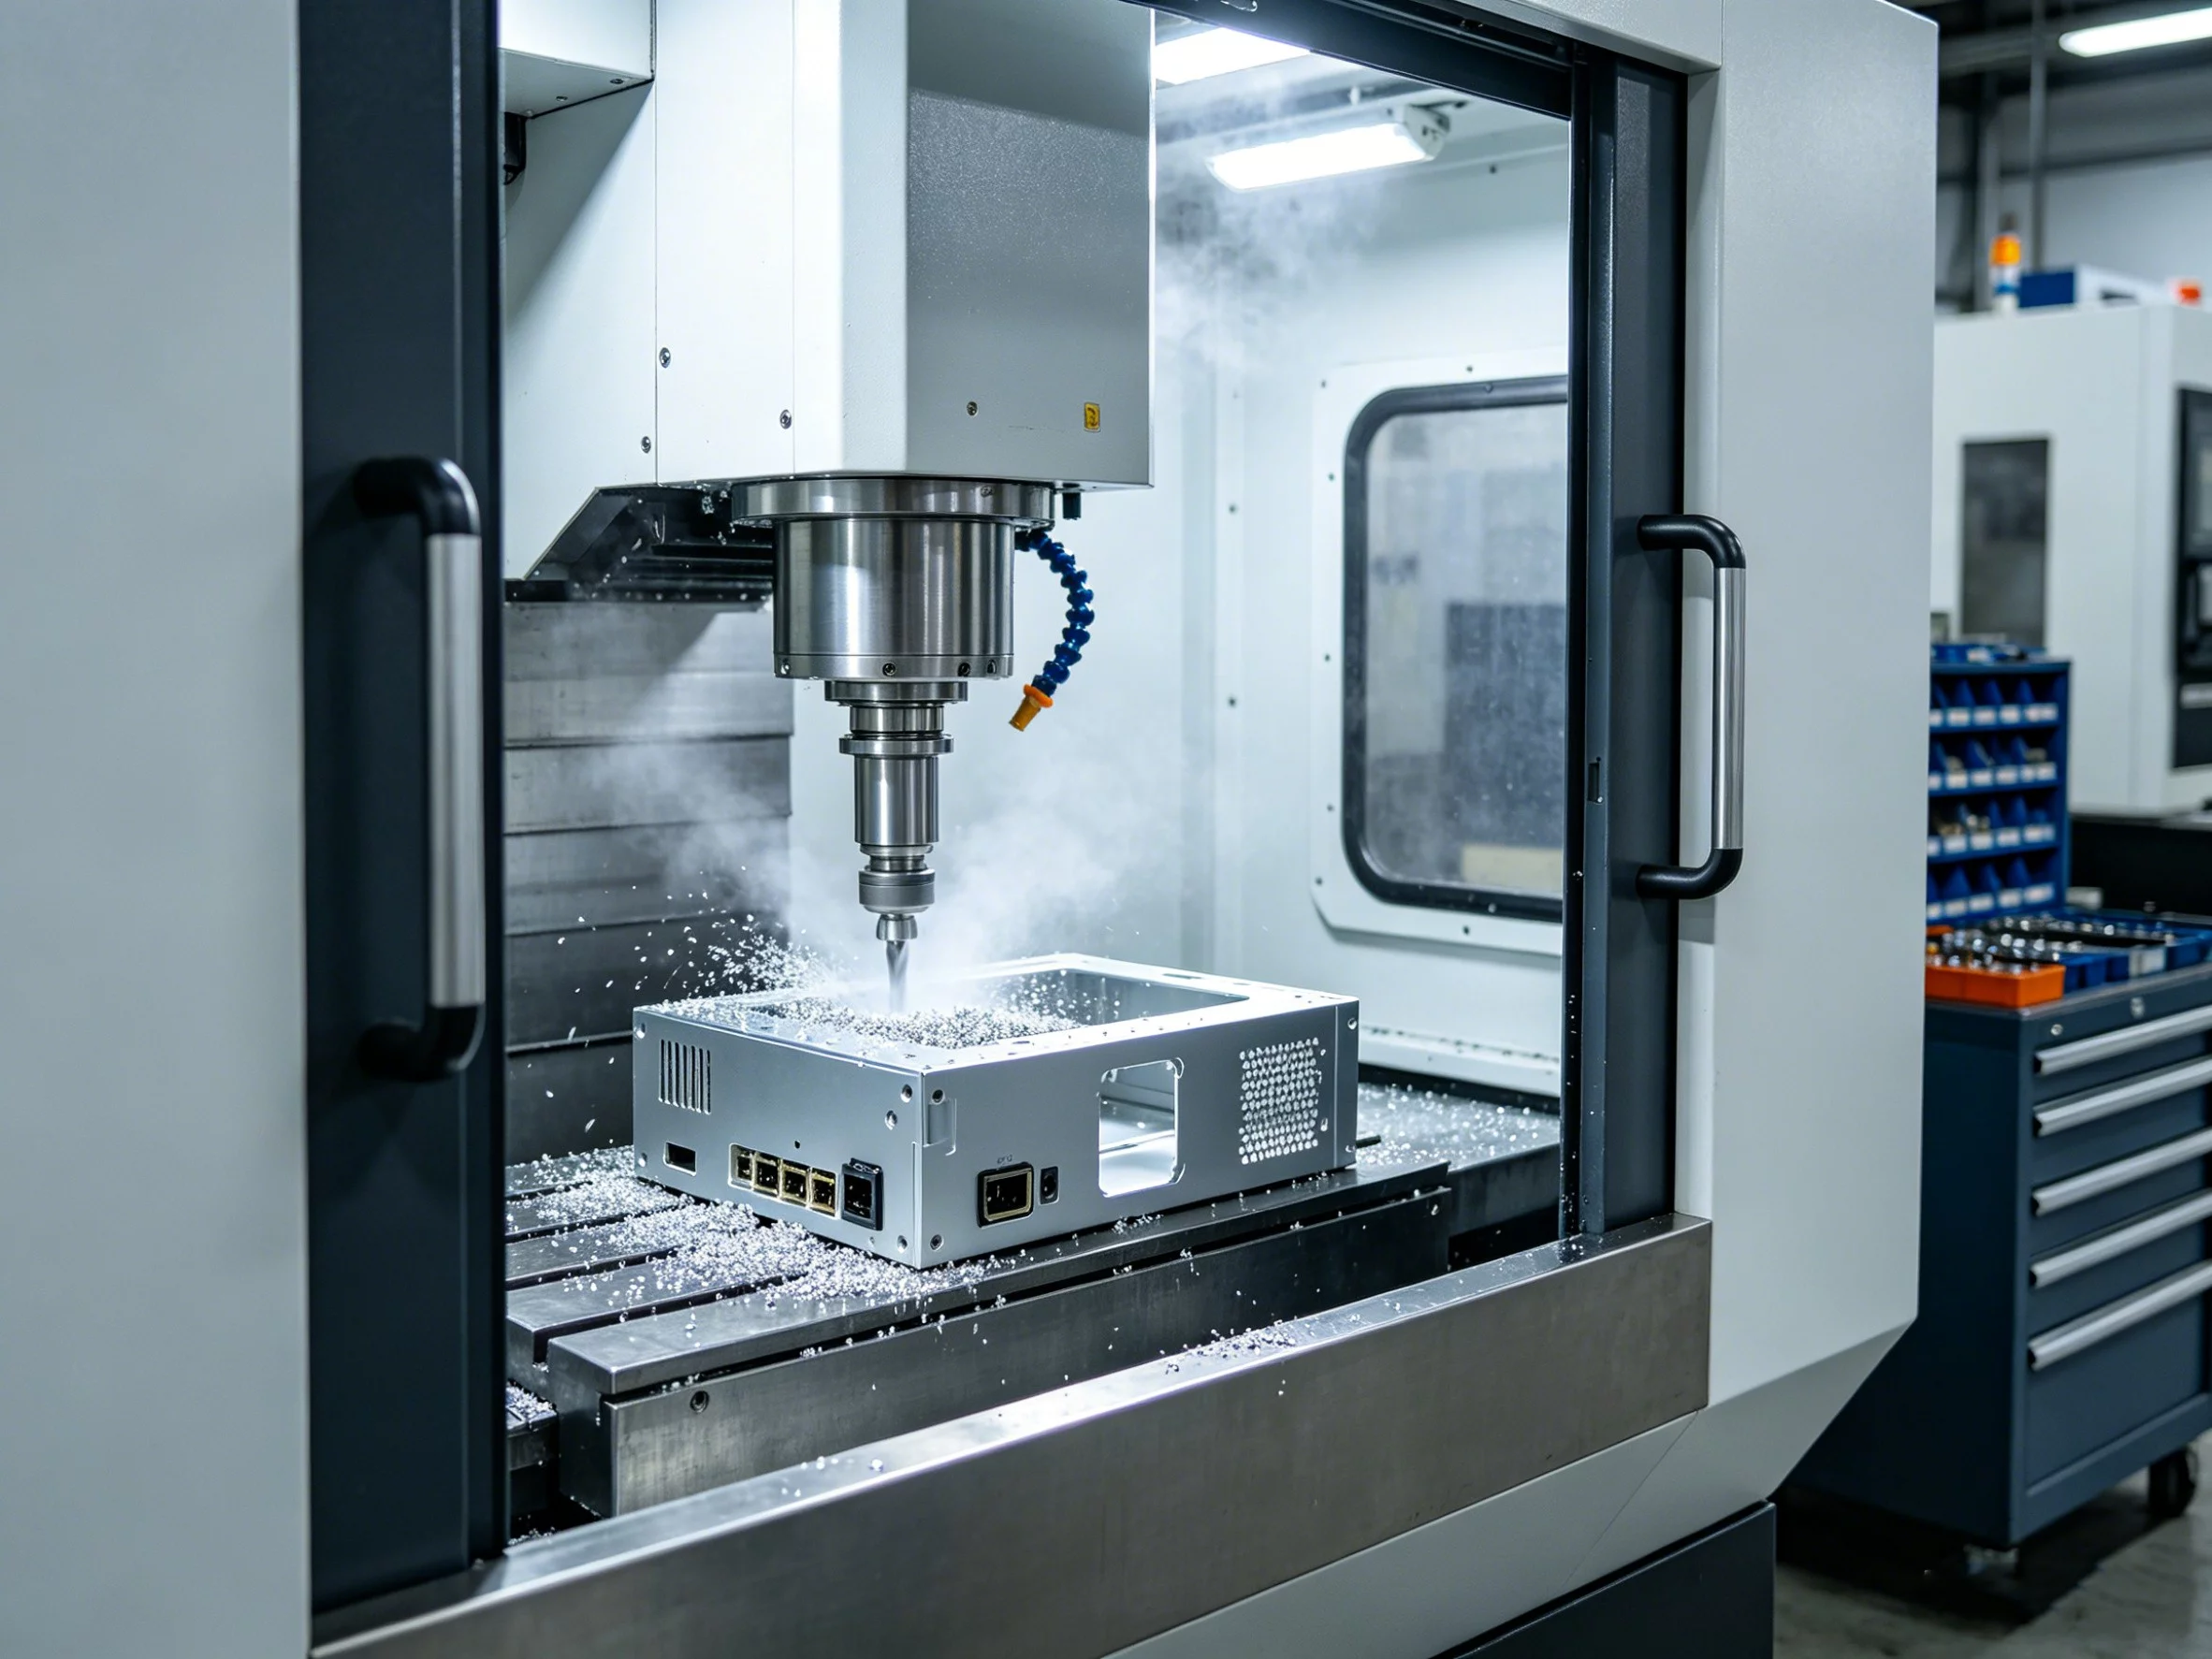
リスク: 予熱を省略すると、温度が適正範囲を外れてしまい――寛容 生産開始から1時間経過後の部品。
3. 工具と摩耗
切削工具 これらがワークピースとの唯一の接触点である。刃先が鈍った工具は軌道を外れやすくなり、その結果、 たわみ. これにより、 加工経路 そして、これを減少させ 精度.
ジオメトリを挿入: 鋭角の方が強度が高い。丸みを帯びた角は仕上がりが良いが、こすれる可能性がある。
コーティング: TiAlNおよびAlTiNは、耐用年数を延ばし、摩擦を低減します。
着用制限: ほとんどの工場では、特定の側面摩耗限界に達した時点でインサートを交換しています。
リスク: 摩耗した工具を使い続けると、寸法膨張や加工精度の低下を招く 表面仕上げ.
4. ワークの固定とセットアップ
切削中に部品が動いてしまうと、 精度 すぐに落ちる。 バイス用クランプ よく見られる現象ですが、薄肉部品に歪みが生じる可能性があります。特注 柔らかい顎 再現性を向上させる。
再現性: 柔らかいジョーにより、サイクルごとに常に同じ位置でクランプが行われます。
業種: 自動車 そして 航空宇宙 部品によっては、確認済みのセットアップ時間が必要です。
測定: 機上プロービングを使用して検証する 試合日程 正確性。
リスク: 設定の不統一により、ロット間のばらつきが生じる 次元分散.
理解 寛容 成績と 精度 レベル
すべての部品に同じものが必要というわけではない 正確性. 超――の注文厳しい公差 すべての機能を搭載すると、コストが大幅に上昇します。ほとんどの部品には標準グレードの材料が使用されています。
注: 寛容 コストは非線形に増加する。半減すると 寛容 多くの場合、加工時間が2倍になる。
YPMFG 購入者が以下を明確にするのに役立ちます 寛容 機能的なニーズに合ったレベル。弊社ではお客様の 図面 不要な費用を支払わないようにするため 精度.
確認方法 精度 供給元より
検査 データこそが唯一の証拠である 品質. 以下のことをお願いいたします 多次元レポート バッチごとに。これらは、実際の測定値と 公称サイズ.
CMMデータ: 座標測定機(CMM)は、高精度な――決議 データ。
ゲージブロック: 以下の項目について、迅速かつ厳格なチェックを行うために 高さ そして 直径.
表面粗さ: 以下のRa/Rz値を測定する 完了 要件。
リスク: 口頭での確約はデータではありません。必須 統計的工程管理 長距離走用の(SPC)チャート。
YPMFG 詳細な情報を提供します 検査報告書 出荷のたびに。当社は記録を残しています 初回製品検査 (FAI)のデータを活用し、貴社の 仕様.
よくある間違い 精度 機械加工
プロセスの管理が不十分であれば、優れた機械であっても故障してしまう。こうしたエラーは、 カスタム 部品 制作。
データムスキームの無視: 参照面を誤って指定すると、その後のすべてのフィーチャーがずれてしまいます。
切削深さの過大: 切り込みが深すぎると、振動や工具のたわみが生じます。
温度補償なし: 熱ドリフトを確認せずに、機械が「ゼロ調整」されていると仮定する。
締めすぎ 許容差: 重要度の低い穴に対して±0.0005″という公差を指定するのは、無駄な出費になる。
結果: スクラップ率が上昇し、 リードタイム 拡張します。
適切なものを選ぶ CNCフライス加工 プロセス
適切な工程は、材料、量、および 特集 複雑さ。 フライス加工 平らな面や溝の加工に最適です。 旋回 丸形プロファイルに対応しています。 5軸 複雑な輪郭にも対応します。
3軸: シンプルで大量生産に適しています ブラケット または プレート 仕事。
4軸: 以下のインデックス作成機能を追加しました 掘削 複数の面にわたって。
5軸: 必須項目: インペラ, タービン、そして複雑な 航空宇宙 部品。
決定: 部品にアンダーカットがある場合は、5軸加工を使用してください フライス加工 または追加する EDM (放電加工)。
よくある質問: CNCフライス加工の精度
基準とは何ですか精度のCNCフライス盤?
ほとんどの工業用フライス盤は、±0.001インチ(0.025mm)の繰り返し精度を有しています。ハイエンドの機械では、±0.0002インチに達するものもあります。これは、 機械の型式 そして メンテナンス.
材料はどのように影響するのでしょうか精度?
硬度の高い材料(インコネルなど)は、より多くの熱を発生させます。これにより、 熱ドリフト. 柔らかい素材(例:アルミニウム)ほどたわみやすくなります。調整してください 切削条件 それぞれについて。
できる精度「~の後」の部分を改善するデザイン?
はい。使用してください 均一な壁. 薄くて支えのないものは避ける ひれ. 追加 リリーフ溝 ~を減らすために 剛性 損失。 ~向けのデザイン製造性コストを削減できます。「~と~の違いは何ですか」 正確性 そして 精度?
精度 実物サイズにどれだけ近いかということです。 精度 結果がいかに一貫しているかということです。部品は 正確な しかし、もし……なら、それは不正確である。 セットアップ オフになっています。
正しい選択をする 精度 決定
CNCフライス加工 精度 コストと性能のバランスです。過度にきついものは注文しないでください。 許容差 すべての機能について。重点 締め付け感 機能性表面において。
ご送信ください 仕様 ~へ YPMFG. 当社のエンジニアがお客様の 図面 潜在的なものを特定するために 次元リスク. 当社は、 引用 現実に基づいて 機械加工 要件。このアプローチは時間を節約し、確実に 品質.







