
 Russian
 English
 German
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese
Краткий ответ:
Прецизионная микрообработка — это процесс изготовления деталей с чрезвычайно узкими допусками на размеры, как правило, не превышающими ±0,01 мм, которые зачастую имеют крошечные геометрические формы, требующие использования специализированного оборудования и высококвалифицированных инженеров. Это особенно важно, когда ваша задача требует высокой повторяемости, превосходного качества поверхности или изготовления компонентов, размеры которых слишком малы для надежной обработки традиционными методами. Если ваши детали имеют элементы размером менее 1 мм, требуют качества поверхности класса 6–10 или должны соответствовать допускам, более жестким, чем ±0,005 мм, то прецизионная микрообработка, скорее всего, является правильным выбором. Ошибки в этом процессе часто приводят к браку деталей, задержкам проектов и более высоким, чем ожидалось, общим затратам.
Чем отличается прецизионная микрообработка
Обычный Обработка на станках с ЧПУ Этот метод хорошо подходит для многих стандартных деталей, но даёт сбои, когда размер детали становится меньше нескольких миллиметров или когда диапазоны допусков становятся чрезвычайно узкими. В таких масштабах тепловое расширение, прогиб инструмента и поведение материала значительно меняются. Даже незначительные отклонения в биении шпинделя или в закреплении детали могут привести к браку всей партии мелких деталей.
Точная микрообработка решает эти проблемы за счет использования высокоскоростных шпинделей, специализированного инструмента, станины станка с системой гашения вибраций и передовых систем управления движением. Эти системы позволяют производителям создавать детали, изготовление которых на стандартном оборудовании было бы невозможно или давало бы крайне нестабильные результаты.
Если ваш проект включает тонкие стенки, микроотверстия, мелкую резьбу или сложные 3D-контуры в малом масштабе, микрообработка с ЧПУ становится оптимальным производственным решением, а не просто дополнительным усовершенствованием.
Типичные области применения в различных отраслях
Прецизионные детали, изготовленные методом микрообработки, находят применение во многих высокотехнологичных отраслях, где рабочие характеристики зависят от точной геометрии и стабильного качества. Одним из крупнейших потребителей таких деталей является медицинская промышленность. Хирургические инструменты, компоненты имплантатов и диагностическое оборудование — все они полагаются на детали, изготовленные методом микрообработки, которые соответствуют строгим гигиеническим и размерным требованиям.
В аэрокосмической и оборонной отраслях также требуется высокая точность. Датчики, исполнительные механизмы, компоненты топливной системы и корпуса электронных устройств зачастую должны соответствовать жестким допускам, чтобы выдерживать воздействие экстремальных условий эксплуатации. Аналогичная ситуация наблюдается в автомобильной электронике и системах соединителей, где миниатюризация и надежность идут рука об руку.
К другим распространенным областям применения относятся оптические компоненты, детали полупроводникового оборудования, часовые механизмы и миниатюрные электрические контакты. Каждая из этих отраслей требует выбора определенных материалов, определенных видов обработки поверхностей и соответствующей документации по качеству. Понимание того, какие медицинские детали, изготовленные с помощью ЧПУ или аэрокосмические микрокомпоненты Требования вашего проекта помогут вам выбрать подходящего производителя и технологический процесс.
Какие допуски и качество обработки поверхности являются реалистичными
Типичные диапазоны допусков для прецизионной микрообработки находятся в пределах от ±0,005 мм до ±0,025 мм, в зависимости от размера детали, материала и сложности контуров. Более мелкие детали, как правило, допускают более узкие допуски, в то время как для более крупных микродеталей допустимы более широкие допуски в пределах указанного диапазона. Хорошо организованное производство с надлежащим оборудованием и соблюдением технологической дисциплины способно стабильно обеспечивать соблюдение этих диапазонов.
Не менее важную роль играет качество поверхности. Для критически важных микродеталей обычно используются значения Ra в диапазоне от 0,2 мкм до 0,8 мкм. В некоторых случаях может потребоваться ещё более гладкая поверхность, которую можно получить с помощью дополнительных процессов, таких как полировка, вибрационная обработка или специальные траектории инструмента. Более шероховатая поверхность может быть приемлема для некритических поверхностей, что позволяет снизить затраты без ущерба для эксплуатационных характеристик.
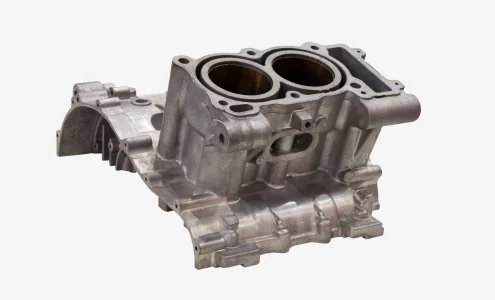
Существует прямая зависимость между допусками, качеством обработки поверхности и стоимостью. Более жесткие требования, как правило, влекут за собой увеличение продолжительности производственного цикла, необходимость использования более тонконастроенного инструмента и более строгий контроль качества. Тщательно продуманная спецификация, в которой критические элементы отличаются от некритических, помогает контролировать расходы, не уступая при этом функциональным требованиям.
Выбор материала для микродеталей
Выбор материала оказывает значительное влияние на обрабатываемость, конечные эксплуатационные характеристики детали и общую стоимость. К распространенным материалам для прецизионной микрообработки относятся: алюминиевые сплавы, нержавеющая сталь, латунь, медь, титан и различные инженерные пластики.
Алюминиевые сплавы, такие как 6061 и 7075, пользуются популярностью благодаря отличной обрабатываемости и малой массе. Они хорошо подходят для изготовления компонентов систем теплоотвода, корпусов электронных устройств и микродеталей общего назначения. Марки нержавеющей стали, такие как 303, 316 и 17-4 PH, обладают коррозионной стойкостью и повышенной прочностью, что делает их пригодными для применения в медицинской и промышленной сферах.
Латунь и медь обладают превосходной электро- и теплопроводностью, поэтому их часто выбирают для изготовления соединителей и контактных элементов. Титан обладает высоким соотношением прочности к весу и биосовместимостью, но требует тщательного подбора инструмента и более низких параметров резания. Пластики, такие как PEEK, PTFE и ацеталь, используются в тех случаях, когда требуется электрическая изоляция или химическая стойкость.
Каждый материал ведет себя по-разному в условиях микрорезания. Твердость материала, особенности образования стружки и теплопроводность — все эти факторы влияют на срок службы инструмента и качество поверхности. Производитель, обладающий обширным опытом работы с различными материалами, сможет помочь вам сделать наиболее целесообразный выбор для вашей конкретной задачи.
Вопросы, связанные с инструментами и оборудованием
Специализированный инструмент является одним из наиболее важных факторов успешной микрообработки. Стандартные концевые фрезы не подходят для обработки элементов размером менее примерно 1 мм. Микрофрезы, инструменты для снятия заусенцев и сверла изготавливаются из цельного карбида и часто имеют диаметр от 0,01 мм до 1,0 мм.
Эти небольшие инструменты отличаются хрупкостью и требуют бережного обращения, правильной геометрии канавок и соответствующих покрытий. Покрытия, такие как TiAlN или DLC, могут продлить срок службы инструмента и улучшить качество поверхности при обработке определенных материалов. Биение инструмента необходимо свести к минимуму, как правило, с помощью высококачественных цанговых патронов или гидравлических держателей, чтобы предотвратить неравномерный износ и отклонения в размерах.
Важное значение имеет и само оборудование. Для прецизионной микрообработки, как правило, требуются линейные энкодеры, шпиндели на пневматических подшипниках и системы активной виброизоляции. Современные станки обеспечивают точность позиционирования на уровне менее одного микрона и оснащены системами термической компенсации, которые помогают поддерживать стабильность результатов на протяжении длительных производственных циклов. При оценке поставщика понимание возможностей его оборудования и методов технического обслуживания может многое сказать о его способности обеспечивать стабильные результаты.
Контроль качества и методы проверки
Для измерения микродеталей требуется оборудование, предназначенное именно для работы в таком масштабе. Обычно используются оптические компараторы, координатно-измерительные машины с микродатчиками и лазерные сканирующие системы. В некоторых цехах для детального анализа поверхности также применяются цифровые микроскопы и конфокальные датчики.
Контроль следует планировать до начала производства. Четкий протокол контроля, в котором указано, какие характеристики необходимо измерить, какие приборы использовать и какие критерии приемки применяются, позволяет избежать неоднозначностей и сократить объем доработок. Методы статистического контроля процессов помогают отслеживать колебания показателей во времени и выявлять отклонения до того, как они приведут к появлению деталей, не соответствующих техническим требованиям.
Качество документации также свидетельствует о стремлении производителя к стабильности качества. Отчеты о проверке первого изделия, сертификаты на материалы, записи о технологических процессах и информация о прослеживаемости имеют большое значение для отраслей, в которых действуют требования по соответствию стандартам. Покупателям следует запрашивать эти документы на ранних этапах процесса аттестации, а не ждать до завершения производства.
Факторы, влияющие на стоимость, которые необходимо учитывать
На стоимость микрообработки влияют несколько факторов, выходящих за рамки простой цены за единицу. Время наладки зачастую занимает значительную долю, поскольку мелкие детали требуют тщательного закрепления в зажимных приспособлениях и оптимизации программы. Время цикла увеличивается, если предъявляются требования к узким допускам или гладкой поверхности. Частота замены инструмента также возрастает при использовании более мелких инструментов и обработки более твердых материалов.
Сложность детали играет важную роль. Простой микроштифт может стоить значительно дешевле за штуку, чем сложный микрокорпус с внутренними каналами, резьбовыми отверстиями и мелкими деталями. Минимальный объем заказа также может повлиять на цену, поскольку некоторые микротехнологические процессы нерентабельны при очень небольших объемах производства.
На этапах последующей обработки иногда возникают скрытые затраты. Удаление заусенцев с микродеталей — сложная задача, которая может потребовать ручной работы или специального оборудования. Такие виды обработки поверхности, как анодирование, пассивация или гальваническое покрытие, увеличивают сроки и затраты. Прозрачное ценовое предложение, в котором отдельно указаны стоимость механической обработки, финишной обработки, контроля качества и упаковки, дает более четкое представление об общей стоимости.
Распространенные ошибки, которых следует избегать
Одной из распространенных ошибок является установление одинаковых жестких допусков для всех элементов конструкции. Такой подход приводит к увеличению затрат, не улучшая при этом эксплуатационные характеристики по некритическим размерам. Более эффективная стратегия заключается в том, чтобы определить, какие элементы действительно влияют на функциональность, и применять жесткие допуски только к ним.
Еще одной ошибкой является выбор материала исключительно на основе его механических свойств без учета технологичности. Некоторые материалы, которые на бумаге кажутся идеальными, на практике чрезвычайно трудно обрабатывать в микромасштабе. Сотрудничество с опытным производителем на ранних этапах проектирования позволяет избежать этих проблем.
Проблемы возникают также из-за конструктивных особенностей, размеры которых слишком малы для надёжной механической обработки. Острые внутренние углы, очень тонкие стенки и глубокие узкие пазы могут оказаться недоступными для обработки с помощью стандартных микроинструментов. Обеспечение достаточных радиусов углов и толщины стенок повышает выход готовой продукции и снижает риски. Проверка вашей CAD-модели с помощью партнер по производству высокоточной продукции Прежде чем приступить к производству, можно значительно сэкономить время и деньги.
Сравнение: традиционная и прецизионная микрообработка
Это сравнение показывает, что оба подхода удовлетворяют разные потребности. Традиционная механическая обработка является экономически выгодной для стандартных деталей. Прецизионная микрообработка необходима в тех случаях, когда требования к размерам, допускам или качеству поверхности превышают возможности стандартного оборудования.
Практические вопросы, которые следует учесть перед выбором технологического процесса
При оценке вариантов микрообработки у заказчиков часто возникают одни и те же основные вопросы. Эти вопросы помогают определить, подходит ли конкретный проект для прецизионного микропроизводства и чего следует ожидать от квалифицированного поставщика.
Какие допуски вы реально сможете обеспечить в отношении геометрии моей детали?
Ответ зависит от размера деталей, материала и сложности конструкции. Ваш поставщик должен предоставить рекомендации по допускам на основе аналогичных проектов, выполненных ранее, а также четко обозначить ограничения в отношении нестандартных конструкций.
Как вы проводите контроль микродеталей и какую документацию предоставляете?
Ищите поставщиков, которые используют соответствующее метрологическое оборудование и предоставляют протоколы проверок. Четкая документация способствует отслеживанию качества и упрощает проведение аудитов в отраслях, подпадающих под регулирование.
Не могли бы вы провести экспертизу чертежей на предмет технологичности, прежде чем я завершу их подготовку?
Ответственный производитель на раннем этапе рассмотрит ваш проект и предложит изменения, которые позволят повысить выход готовой продукции без ущерба для функциональности. Этот шаг зачастую позволяет значительно сократить затраты и сроки выполнения заказа.
Какой подход вы используете для обеспечения стабильного качества в разных партиях продукции?
Важное значение имеют управление технологическим процессом, калибровка оборудования и обучение операторов. Узнайте, как на предприятии отслеживают отклонения и устраняют несоответствия, когда они возникают.
Выбор подходящего производителя для ваших задач в области микрообработки
Выбор партнера для прецизионной микрообработки — это не просто поиск самой низкой цены. Речь идет о поиске команды, которая понимает особенности вашей сферы применения, может помочь в принятии проектных решений и обеспечивает стабильное качество на протяжении длительного времени. Опыт работы в вашей конкретной отрасли и знание требований к материалам имеют большее значение, чем общие заявления о возможностях.
Компания YPMFG предлагает услуги по обработке на станках с ЧПУ и Услуги по изготовлению деталей с ЧПУ с упором на точность и повторяемость. Наша команда готова провести инженерную оценку, дать рекомендации по материалам и разработать технологический процесс с учетом особенностей вашего проекта. Вы можете отправить свои технические требования в компанию YPMFG для рассмотрения и запросить подробное коммерческое предложение вместе с сопроводительной документацией.
При работе с любым поставщиком поинтересуйтесь его оборудованием, процессами обеспечения качества и опытом реализации аналогичных проектов. Производитель, который четко излагает информацию и дает конкретные ответы, как правило, лучше подготовлен к выполнению требований микрообработки. Своевременное принятие этих мер поможет вам принять решение, основанное на реальных возможностях, а не на догадках.






