
 Russian
 English
 German
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese
Краткий ответ:
Под токарной продукцией с ЧПУ понимаются прецизионные детали, изготовленные на многоосевых токарных станках. Покупателям следует уделять больше внимания совместимости материалов и диапазонам допусков, чем цене за единицу. Отделы закупок должны проверять возможности поставщиков на соответствие признанным стандартам качества. Точное соответствие техническим требованиям позволяет сократить задержки при сборке. Авторитетные производители предоставляют подробную документацию до окончательного утверждения заказа.
Поиск поставщиков деталей, изготовленных методом ротационной обработки, часто приводит к возникновению узких мест, когда технические требования не соответствуют реальным производственным возможностям. Инженеры нередко сталкиваются с несоответствиями в качестве поверхности из-за отсутствия подробных геометрических определений в первоначальных запросах. Понимание того, как параметры токарной обработки влияют на конечные эксплуатационные характеристики детали, позволяет закупщикам наладить более четкие каналы коммуникации.
Критерии выбора материала сердечника
Выбор материала определяет усталостную прочность, коэффициенты теплового расширения и показатели обрабатываемости для каждого конкретного случая токарной обработки. Алюминиевые сплавы по-прежнему остаются стандартным выбором для изготовления облегчённых каркасов. Варианты из нержавеющей стали обеспечивают необходимую коррозионную стойкость для оборудования, эксплуатируемого на открытом воздухе. Каждая группа сплавов по-разному реагирует на воздействие охлаждающей жидкости и последующие виды обработки. Покупателям следует запрашивать сертификационные документы на материалы одновременно с представлением первых прототипов.
Накопление допусков и геометрическая точность
Точность размеров определяет, будут ли отдельные детали правильно собираться без ручной подгонки. При стандартной промышленной токарной обработке допуски по диаметру обычно удерживаются в пределах ±0,005 дюйма. В аэрокосмической и медицинской отраслях часто требуются более жесткие ограничения — около ±0,001 дюйма. Суммарные погрешности на нескольких сопрягаемых поверхностях часто превышают допустимые пределы, когда программисты игнорируют системы отсчёта. В инженерных чертежах должны быть чётко указаны основные системы отсчёта, чтобы исключить неоднозначность измерений.

Требования к качеству поверхности и последующей обработке
Конечная текстура поверхности влияет на коэффициенты трения, герметичность уплотнений и эстетическую привлекательность в различных областях промышленного применения. Средние значения шероховатости в миллиметровом масштабе для стандартных токарных деталей обычно колеблются в диапазоне от тридцати двух до шестидесяти четырех микродюймов. Для получения гладкой поверхности с шероховатостью менее шестнадцати микродюймов обычно требуются дополнительные операции шлифования. Заказчики должны точно определить цели по качеству поверхности на ранних этапах подготовки коммерческого предложения. Четкие визуальные ориентиры или утвержденные образцы позволяют избежать недопонимания в отношении допустимых отклонений в текстуре.
Сравнительная матрица демонстрирует, как отраслевые требования определяют специфические производственные протоколы. В автомобилестроительных проектах приоритет отдается скорости производства и стандартизированным покрытиям для поддержания конкурентоспособной рентабельности. В медицинских и аэрокосмических программах допускается более высокая себестоимость единицы продукции в обмен на строгий контроль прослеживаемости. Согласование ожидаемых объемов с соответствующими производственными мощностями поставщиков обеспечивает соблюдение графиков поставок.
Факторы, влияющие на затраты, и скрытые риски в сфере закупок
Цена за единицу редко отражает полный объем финансовых затрат, необходимых для успешной закупки оборудования. Плата за настройку, амортизация инструментов и время на проведение проверок составляют значительную часть первоначальных ценовых предложений. Наценки за срочные заказы зачастую удваивают базовую стоимость, когда ускоренная доставка выходит за рамки стандартных сроков. Ненадлежащий контроль качества часто приводит к отклонению поставок, что вынуждает покупателей полностью брать на себя транспортные расходы. Заключение договоров с фиксированной ценой и прозрачной структурой расчета защищает бюджеты от непредсказуемых колебаний рынка.
Оценка поставщиков и обеспечение качества
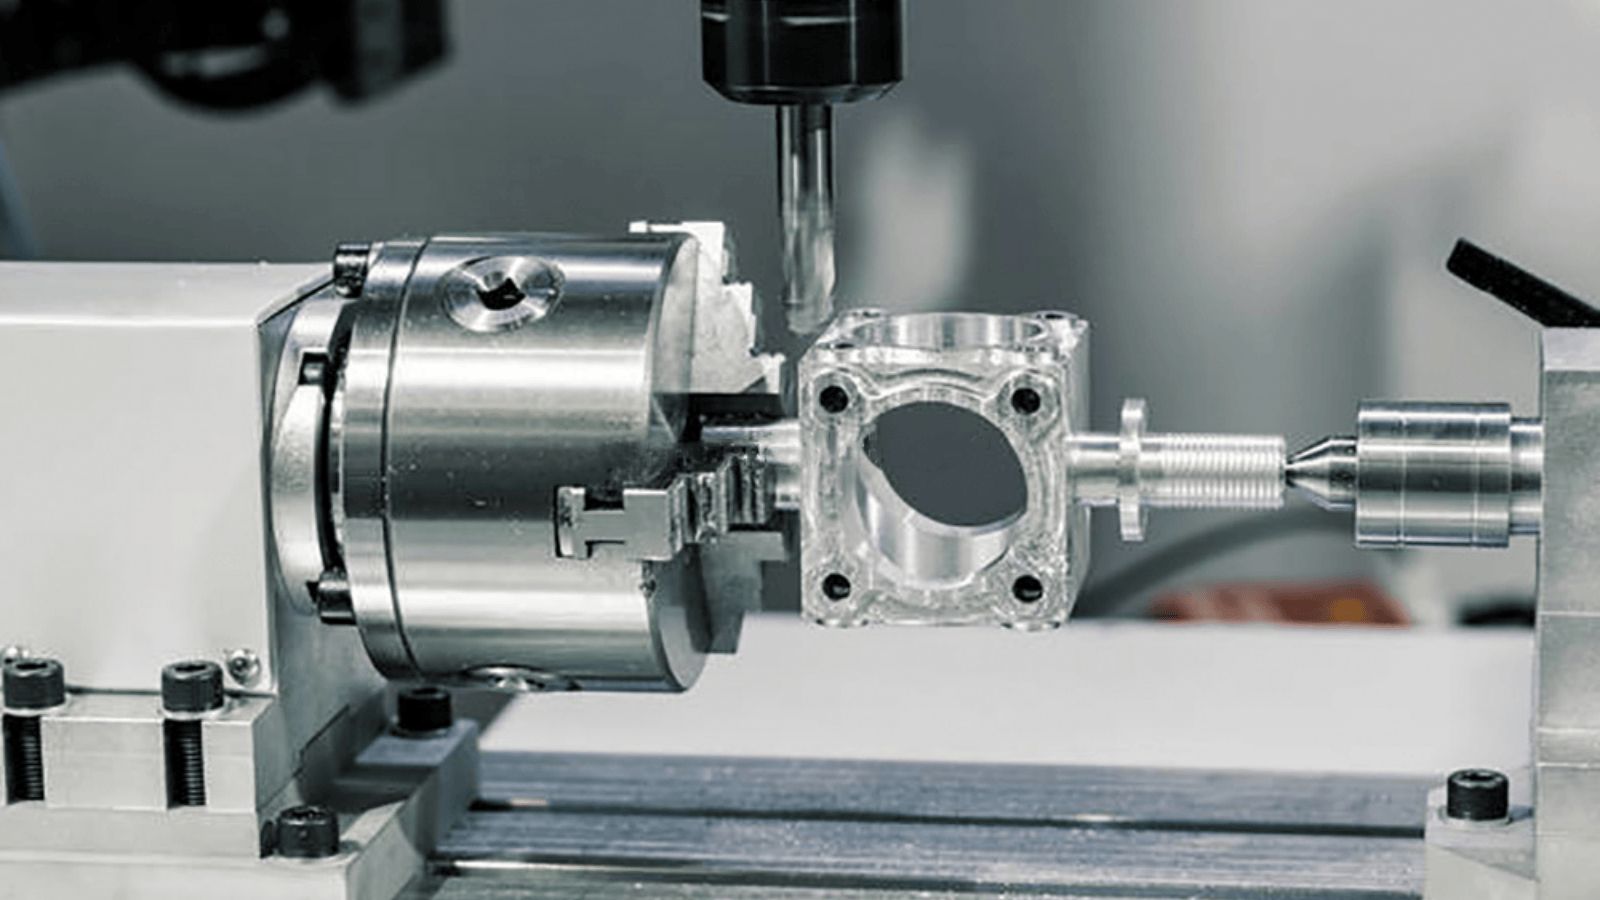
Для проверки компетентности производителя необходимо изучить задокументированные процедуры, а не полагаться исключительно на маркетинговые заявления. Сертифицированный системы управления качеством обеспечивают структурированные механизмы для отслеживания некондиционных материалов и принятия корректирующих мер. Отчеты о проверке первой единицы продукции подтверждают, что первые серии продукции полностью соответствуют техническим условиям чертежей. Сводные протоколы измерений на измерительных станках служат объективным подтверждением соответствия размеров по критическим элементам. Вы можете предоставить свои технические чертежи компании YPMFG для проведения комплексной инженерной оценки.
Индивидуальные решения и масштабируемые производственные процессы
Переход от проверки прототипа к полномасштабному производству требует скоординированных изменений в конструкции зажимных приспособлений. Первые образцы, как правило, проходят тщательные функциональные испытания для подтверждения работоспособности в реальных условиях эксплуатации. После завершения проверки производственные линии требуют оптимизации стратегий использования зажимных приспособлений с целью минимизации времени обработки. Автоматизированные системы загрузки и мониторинг износа инструмента увеличивают время безотказной работы оборудования, обеспечивая при этом стабильное качество продукции. Компания YPMFG оказывает поддержку проектам, требующим поэтапных планов наращивания объемов производства, адаптированных к конкретным ограничениям производственных мощностей.
Часто задаваемые вопросы о закупках оборудования для токарной обработки с ЧПУ
Какие документы должны прилагаться к официальному заказу на поставку оборудования?
Заказы на поставку должны содержать CAD-модели с полными размерами, спецификации марок материалов, требования к количеству и сроки поставки. Приложите четкие инструкции по упаковке, чтобы предотвратить повреждения при погрузочно-разгрузочных работах во время транспортировки. Укажите контактную информацию технических специалистов, которые смогут незамедлительно устранить несоответствия в чертежах.
Как проверить, соответствует ли поставщик стандартам качества ISO?
Перед подписанием контрактов запрашивайте копии действующих сертификатов непосредственно в отделе качества производителя. Проверяйте действительность сертификатов с помощью независимых баз данных по аккредитации, чтобы убедиться в их действующем статусе и охвате сферы применения. Организуйте виртуальные экскурсии по производственным объектам или аудиты, проводимые сторонними организациями, чтобы лично ознакомиться с реальными производственными процессами.
Можно ли отремонтировать токарную фурнитуру в случае появления незначительных дефектов?
Незначительные отклонения в размерах иногда можно исправить с помощью дополнительных операций механической обработки, если имеется достаточный запас материала. Серьезные косметические дефекты или структурные трещины, как правило, требуют полной замены детали для сохранения сертификатов безопасности. Перед тем как прибегать к дорогостоящим процедурам восстановления, всегда обсуждайте возможность ремонта с инженерным персоналом.
Что чаще всего приводит к задержкам в доставке токарных деталей?
Несогласованная замена материалов и неполные разъяснения по чертежам регулярно приводят к срыву установленных графиков производства. При отсутствии точных кодов Гармонизированной системы в коммерческих накладных часто возникают сложности при таможенном оформлении. Поддержание открытых каналов связи с координаторами по логистике помогает минимизировать непредвиденные сбои при международных поставках.
Принятие более взвешенного долгосрочного решения
Выбор подходящего токарного оборудования требует нахождения баланса между точными техническими требованиями и реальными производственными ограничениями. Четкая спецификационная документация, проверенные данные о поставщиках и проактивный контроль качества составляют основу успешных стратегий закупок. Отказ от поверхностного сравнения цен позволяет избежать скрытых затрат на доработку и защищает общую рентабельность проекта. Отправьте свои технические спецификации в компанию YPMFG для подробного анализа, который позволит определить оптимальный выбор материалов и эффективные технологии производства. Наша команда предоставляет всестороннюю поддержку в подготовке документации и масштабируемые производственные решения, призванные ускорить процесс разработки ваших деталей.





