Russian
 English
 German
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese

Изготовление прототипов из алюминия с ЧПУ — это процесс прецизионной механической обработки, в ходе которого 3D-CAD-модель преобразуется в функциональную алюминиевую деталь с помощью режущих инструментов, управляемых компьютером. Это самый быстрый и надежный способ изготовления металлических деталей небольшими партиями с допусками ±0,01 мм или лучше. Этот процесс подходит для проверки конструкции, итеративного тестирования и мелкосерийного производства до того, как вы приступите к изготовлению серийного оборудования. Марка материала, геометрия детали, отделка поверхности, а также размер партии — все это влияет на сроки изготовления и себестоимость единицы продукции. Правильный подбор этих параметров на раннем этапе позволяет избежать переделок и обеспечивает пригодность прототипа для использования на реальном испытательном стенде.
Большинство покупателей начинают с Изготовление прототипов из алюминия с ЧПУ проект с файлом CAD и приблизительной оценкой стоимости. Они быстро понимают, что допуски, толщина стенок и требования к качеству поверхности могут в несколько раз изменить стоимость заказа. Компания YPMFG сотрудничает с инженерными командами, чтобы устранить эти несоответствия ещё до начала производства, благодаря чему деталь поступает готовой к испытаниям, а не к утилизации.
Основные технические характеристики, определяющие ваш прототип
Прежде чем предложение станет действительным, необходимо окончательно согласовать следующие пять параметров:
Деталь из сплава 6061 с допуском 0,05 мм и чистотой поверхности 3,2 мкм обойдется гораздо дешевле, чем деталь той же геометрии из сплава 7075 с допуском 0,01 мм и чистотой поверхности 0,4 мкм. Вы можете отправить свой чертеж в компанию YPMFG для быстрого технического анализа, в ходе которого будут выявлены те технические характеристики, которые приводят к увеличению стоимости, а также определены области, где небольшое снижение требований позволит сэкономить средства без ущерба для эксплуатационных характеристик.
Факторы, влияющие на стоимость предложения
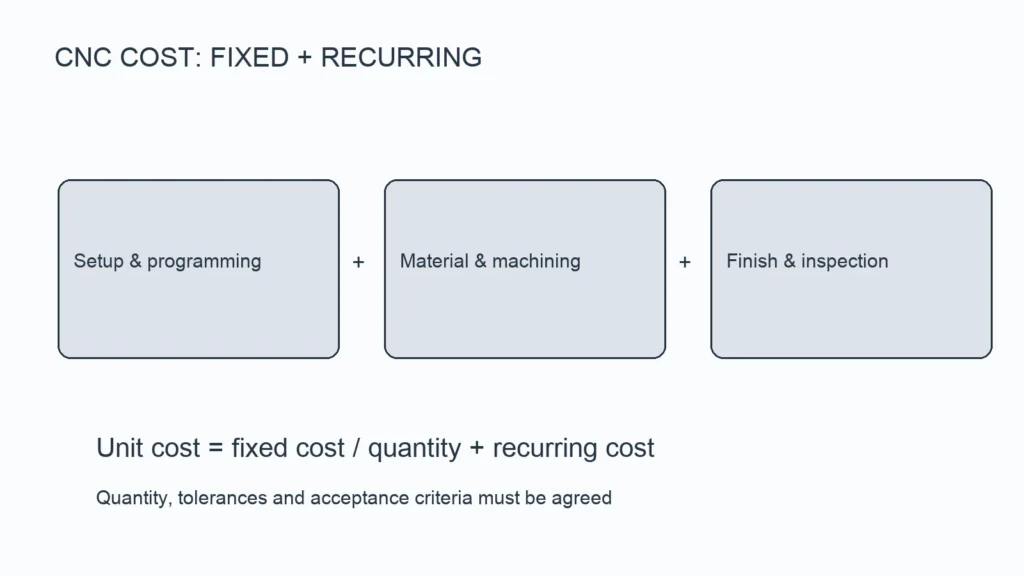
Цена за единицу редко сводится просто к «стоимости материалов, умноженной на количество часов». К этому быстро добавляется целый ряд других факторов.
Марка материала: Заготовка из сплава 7075 стоит примерно на 30–50 % больше за килограмм, чем из сплава 6061; сплав 5052 имеет ещё более высокую надбавку за коррозионную стойкость.
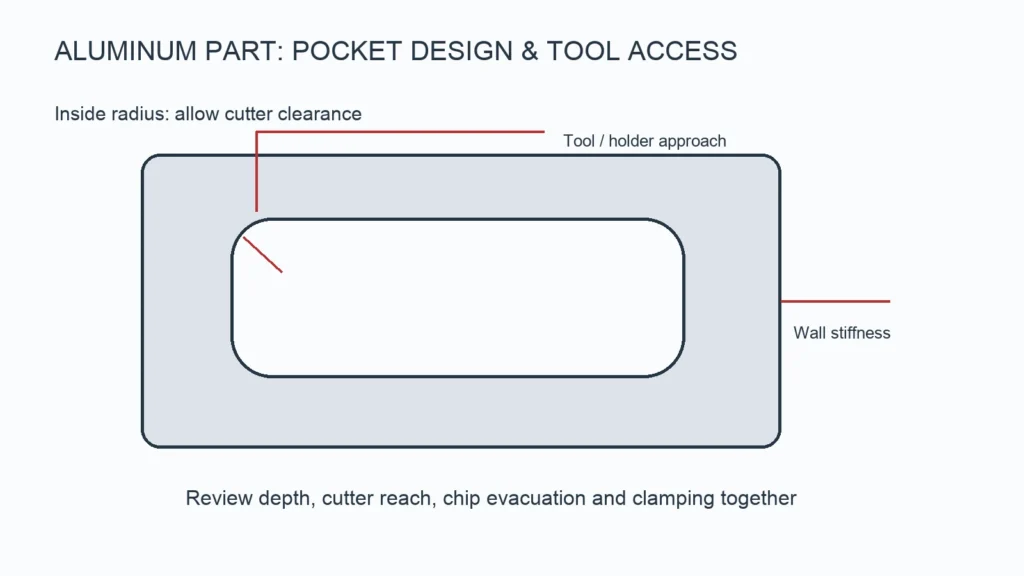
Сложность обработки: Внутренние полости, тонкие перемычки и глубокие углубления требуют выполнения операций с несколькими настройками или 5-осевой обработки, что увеличивает время наладки.
Обработка поверхности: Анодирование, порошковое покрытие или полировка после механической обработки указываются в смете как отдельные этапы последующей обработки.
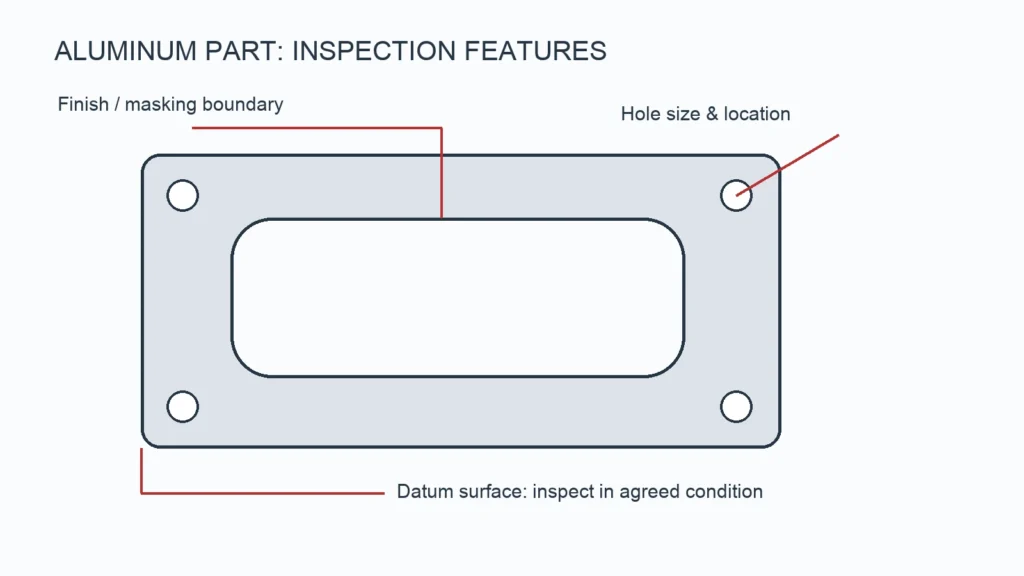
Проверка и оформление документации: Отчеты о результатах измерений на координатно-измерительной машине (КИМ), сертификаты испытаний материалов и проверки первых экземпляров увеличивают стоимость заказа на мелкую партию на 10–20 %.
Кривая объема: Увеличение объема производства с 5 до 500 штук позволяет снизить себестоимость единицы продукции на 40–60 %, но только при условии, что конструкция изделия является стабильной.
Всегда запрашивайте детальное предложение в котором отдельно указаны затраты на материалы, механическую обработку, финишную обработку и контроль качества. Единая сводная сумма скрывает источники экономии и затрудняет согласование изменений в дальнейшем.
Распространенные ошибки перед оформлением заказа
Именно эти проблемы приводят к необходимости доработки, задержкам или выходу деталей из строя на испытательном стенде.

Неуказанные допуски на функциональные характеристики: Если на чертеже на сопрягаемой поверхности указано «общий допуск», то по умолчанию станочник принимает значение ±0,1 мм, что может не обеспечить возможность сборки.
Схема привязки не определена: Без четко определенных первичных, вторичных и третичных опорных точек каждая деталь может располагаться в разной ориентации, что нарушит однородность партии.
Выбор сплава по привычке: Для большинства покупателей стандартным выбором является сплав 6061, однако для соединений, подвергающихся высоким нагрузкам, может потребоваться сплав 7075, а для деталей, предназначенных для использования в морских условиях, — сплав 5052 из-за его коррозионной стойкости.
Пропуск этапа DFM: Острые внутренние углы, кромки с нулевым радиусом и элементы толщиной менее 1 мм сложно обрабатывать, что приводит к увеличению затрат.
15-минутный проектирование с учетом технологичности В ходе проверки большинство таких ошибок выявляется ещё до первого этапа обработки. Вы можете отправить файл в формате STEP или DWG в компанию YPMFG для проведения такой проверки, прежде чем соглашаться на полное ценовое предложение.
Вопросы, которые часто задают покупатели
Какие форматы файлов необходимо отправить для расчета стоимости?
STEP (.stp) или IGES (.igs) для 3D-геометрии. DXF или DWG для 2D-профилей. Укажите свои примечание о допуске таблицу и любые примечания по GD&T непосредственно на чертеже. Файлы PDF помогают понять контекст, но не используются при программировании CAM.
Как быстро можно доставить один алюминиевый прототип?
Для простой детали из алюминия 6061 со стандартной отделкой срок изготовления обычно составляет 3–7 рабочих дней с момента утверждения чертежа до получения готовой детали. Сложные 5-осевые геометрические формы или обработка поверхностей после обработки могут увеличить этот срок до 10–15 дней.
Можно ли обеспечить отслеживаемость материалов для партии прототипов?
Да. Большинство предприятий, в том числе YPMFG, по запросу могут приложить к каждой детали или партии лист отслеживания по тепловому номеру и сертификат испытаний материала.
Какой допуск следует указать для рабочей поверхности?
Начните с допусков ±0,02 мм для сопрягаемых элементов и ±0,05 мм для общих поверхностей, если только сборка не требует более жесткого контроля. Каждый микрон, добавленный к допуску, увеличивает время обработки, поэтому устанавливайте более жесткие допуски только в тех случаях, когда это действительно необходимо для обеспечения функциональности.
Выбор подходящего подхода для создания прототипа
Цель — получить деталь, которая действительно позволит проверить ваш проект, а не просто декоративную модель. Сначала определитесь со сплавом, допусками и требованиями к отделке, а затем сравните предложения по каждому пункту. Если вы не уверены, каким должен быть допуск на тот или иной элемент, или подходит ли сплав 6061 для вашего варианта нагрузки, отправьте чертеж в YPMFG для инженерной экспертизы. Специалисты компании укажут на риски, связанные с технологичностью изготовления, предложат корректировку допусков, позволяющую сократить затраты, и предоставят точную коммерческое предложение с четким обязательством по срокам изготовления. Такая экспертиза — самый быстрый способ превратить CAD-файл в деталь, которую можно установить на испытательный стенд.