German
 English
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese

CNC-Fertigung von Aluminium-Prototypen ist ein Präzisionsbearbeitungsverfahren, bei dem ein 3D-CAD-Modell mithilfe computergesteuerter Schneidwerkzeuge in ein funktionsfähiges Aluminiumteil umgewandelt wird. Es ist der schnellste und zuverlässigste Weg zur Herstellung von Metallkomponenten in Kleinserien mit Toleranzen von ±0,01 mm oder besser. Das Verfahren eignet sich für die Konstruktionsvalidierung, iterative Tests und Kleinserien, bevor Sie sich für den Einsatz von Serienwerkzeugen entscheiden. Materialgüte, Bauteilgeometrie, Oberflächenbeschaffenheit, und die Losgröße beeinflussen sowohl die Durchlaufzeit als auch die Stückkosten. Werden diese Parameter frühzeitig richtig festgelegt, lassen sich Nacharbeiten vermeiden und der Prototyp bleibt auf einem echten Prüfstand einsatzfähig.
Die meisten Käufer beginnen mit einem CNC-Fertigung von Aluminium-Prototypen Projekt mit einer CAD-Datei und einer groben Kostenschätzung. Schnell wird ihnen klar, dass Toleranzen, Wandstärken und Anforderungen an die Oberflächenbeschaffenheit den Kostenvoranschlag um ein Vielfaches verändern können. YPMFG arbeitet mit den Konstruktionsteams zusammen, um diese Lücke zu schließen, bevor der erste Schnitt erfolgt, damit das Bauteil testbereit und nicht als Ausschuss ankommt.
Wichtige Spezifikationen, die Ihren Prototypen prägen
Bevor ein Angebot gültig ist, müssen diese fünf Parameter feststehen:
Ein Bauteil aus 6061 mit einer Toleranz von 0,05 mm und einer Oberflächengüte von 3,2 µm kostet weitaus weniger als dieselbe Geometrie aus 7075 mit einer Toleranz von 0,01 mm und einer Oberflächengüte von 0,4 µm. Sie können Ihre Zeichnung an YPMFG senden, um eine schnelle technische Überprüfung zu erhalten, bei der aufgezeigt wird, welche Spezifikationen die Kosten in die Höhe treiben und wo eine geringfügige Lockerung der Anforderungen Geld spart, ohne die Leistung zu beeinträchtigen.
Kostenfaktoren, die dem Angebot zugrunde liegen
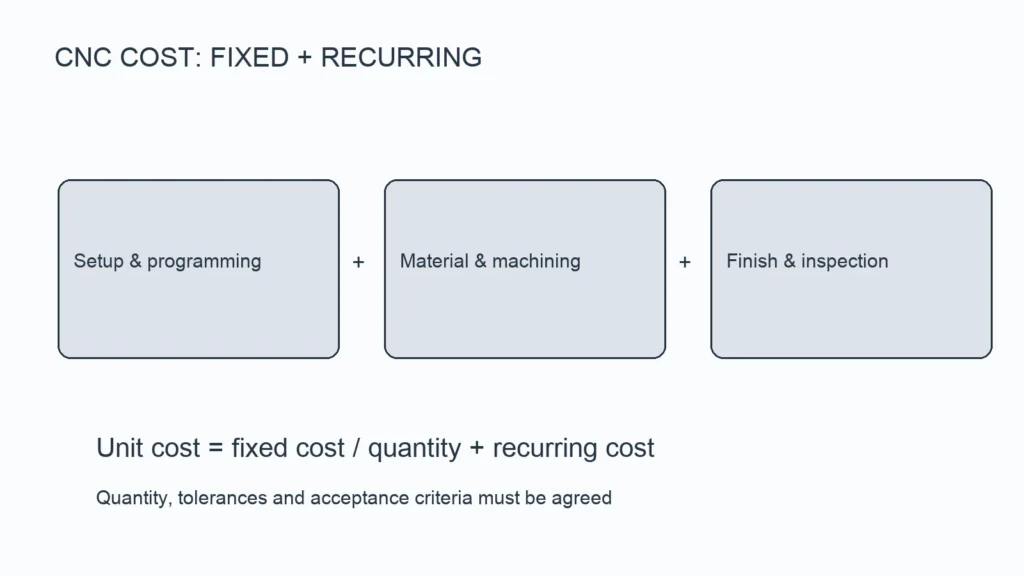
Der Stückpreis setzt sich selten nur aus „Material mal Stunden“ zusammen. Es kommen schnell mehrere Variablen hinzu.
Werkstoffgüte: 7075-Blöcke kosten pro Kilogramm etwa 30–50 % mehr als 6061; bei 5052 kommt aufgrund der Korrosionsbeständigkeit ein weiterer Aufschlag hinzu.
Komplexität der Bearbeitung: Innere Hohlräume, dünne Stege und tiefe Vertiefungen erfordern mehrere Rüstvorgänge oder 5-Achsen-Bearbeitungen, was zu einem höheren Rüstzeitaufwand führt.
Oberflächenbehandlung: Eloxieren, Pulverbeschichten oder Polieren nach der Bearbeitung werden als separate Nachbearbeitungsschritte angeboten.
Prüfung und Dokumentation: KMG-Protokolle, Werkstoffprüfzeugnisse und Erstmusterprüfungen erhöhen den Preis für Kleinserien um 10–20 %.
Volumenkurve: Eine Steigerung der Stückzahl von 5 auf 500 kann die Stückkosten um 40–60 % senken, allerdings nur, wenn das Design stabil ist.
Fordern Sie immer eine detailliertes Angebot die die Kosten für Material, Bearbeitung, Endbearbeitung und Prüfung aufschlüsselt. Eine einzige Pauschalsumme verschleiert, woher die Einsparungen stammen, und erschwert spätere Verhandlungen über Änderungen.
Häufige Fehler vor der Bestellung
Das sind die Probleme, die zu Nacharbeiten, Verzögerungen oder zu Teilen führen, die auf dem Prüfstand versagen.

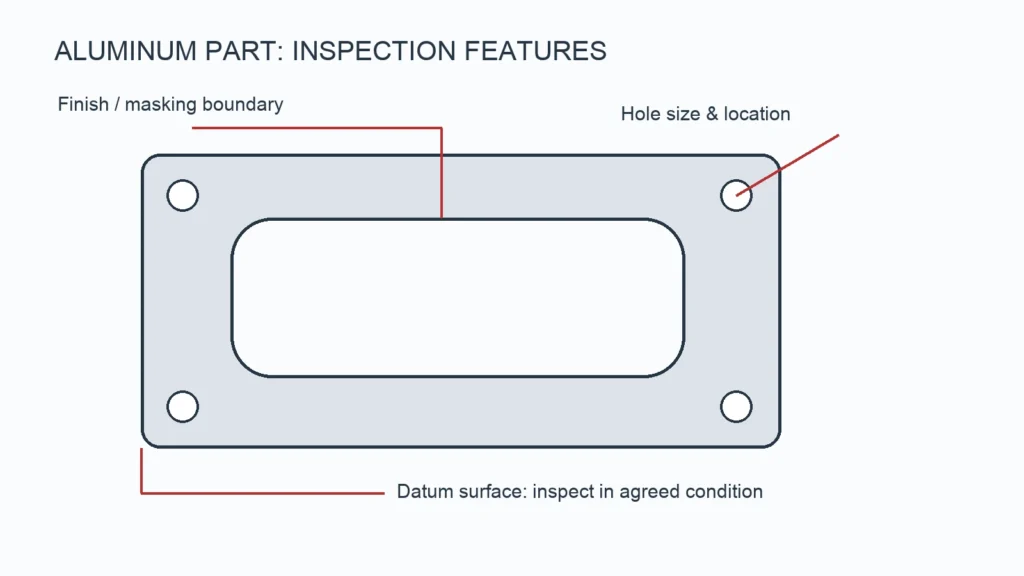
Nicht näher angegebene Toleranz bei funktionalen Merkmalen: Wenn in der Zeichnung bei einer Passfläche „allgemeine Toleranz“ angegeben ist, geht der Zerspaner standardmäßig von ±0,1 mm aus, was möglicherweise nicht ausreicht, um die Montage zu gewährleisten.
Es wurde kein Bezugssystem definiert: Ohne klare Primär-, Sekundär- und Tertiärbezugspunkte kann jedes Teil in einer anderen Ausrichtung liegen, was die Konsistenz der Charge beeinträchtigt.
Die Wahl der Legierung aus Gewohnheit: 6061 ist für die meisten Käufer die Standardwahl, doch für eine stark beanspruchte Verbindung ist möglicherweise 7075 erforderlich, und für ein Bauteil im Schiffsbau ist aufgrund der Korrosionsbeständigkeit möglicherweise 5052 erforderlich.
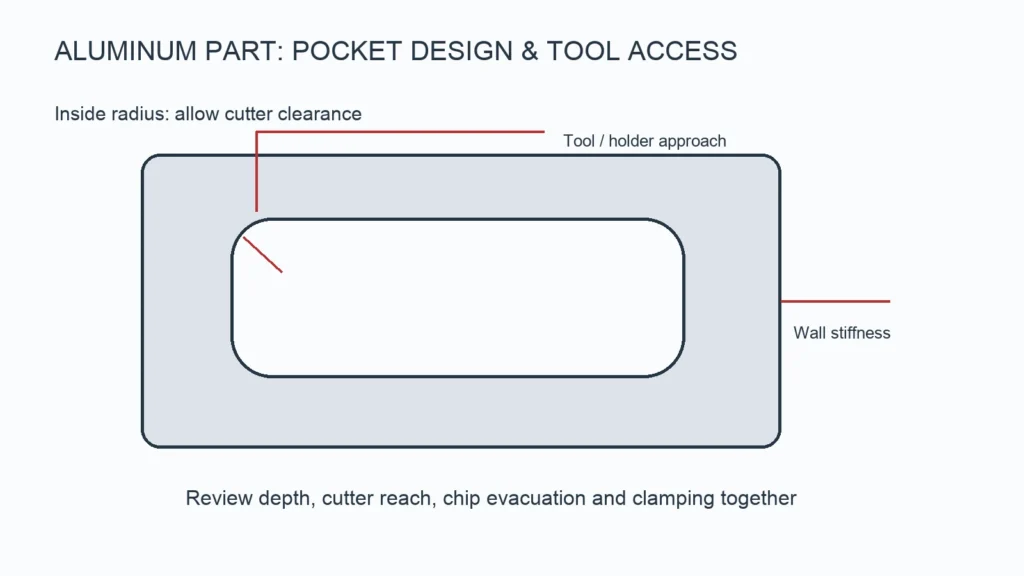
Den DFM-Durchlauf überspringen: Scharfe Innenecken, Kanten mit Nullradius und Strukturen, die dünner als 1 mm sind, lassen sich nur schwer bearbeiten und verursachen zusätzliche Kosten.
Eine 15-minütige Konstruktion unter Berücksichtigung der Herstellbarkeit Bei der Prüfung werden die meisten dieser Fehler bereits vor dem ersten Schnitt erkannt. Sie können Ihre STEP- oder DWG-Datei zur Prüfung an YPMFG senden, bevor Sie sich auf ein vollständiges Angebot festlegen.
Fragen, die Käufer häufig stellen
Welche Dateiformate muss ich für ein Angebot einsenden?
STEP (.stp) oder IGES (.igs) für 3D-Geometrien. DXF oder DWG für 2D-Profile. Fügen Sie Ihre Toleranzangabe Tabelle und etwaige GD&T-Anmerkungen direkt in der Datei. PDF-Dateien dienen als Hintergrundinformation, werden jedoch nicht für die CAM-Programmierung verwendet.
Wie schnell kann ein einzelner Aluminium-Prototyp geliefert werden?
Bei einem einfachen Bauteil aus 6061 mit Standardoberflächenbehandlung beträgt die Lieferzeit oft 3–7 Werktage von der Freigabe der Zeichnung bis zum fertigen Bauteil. Komplexe 5-Achsen-Geometrien oder Oberflächenbehandlungen nach der Bearbeitung können diese Zeit auf 10–15 Tage verlängern.
Ist eine Rückverfolgbarkeit der Materialien bei einer Prototypencharge möglich?
Ja. Die meisten Betriebe, darunter auch YPMFG, können auf Anfrage jedem Teil oder jeder Charge ein Rückverfolgbarkeitsblatt mit der Schmelznummer sowie ein Materialprüfzeugnis beifügen.
Welche Toleranz sollte ich bei einer Funktionsfläche angeben?
Beginnen Sie mit ±0,02 mm für Passflächen und ±0,05 mm für allgemeine Oberflächen, sofern die Baugruppe keine engere Toleranz erfordert. Jedes Mikrometer, das Sie zur Toleranz hinzufügen, kostet Bearbeitungszeit. Wählen Sie daher engere Toleranzen nur dort, wo es die Funktion wirklich erfordert.
Den richtigen Weg für Ihren Prototyp wählen
Das Ziel ist ein Bauteil, das Ihr Design tatsächlich auf die Probe stellt, und kein reines Dekorationsmodell. Legen Sie zunächst die Legierung, die Toleranzen und die Oberflächenbeschaffenheit fest und vergleichen Sie dann die Angebote auf Einzelpostenbasis. Wenn Sie sich unsicher sind, wie die Toleranz eines Merkmals ausgelegt werden sollte oder ob 6061 die richtige Legierung für Ihren Belastungsfall ist, senden Sie Ihre Zeichnung zur technischen Prüfung an YPMFG. Dort werden Risiken hinsichtlich der Herstellbarkeit aufgezeigt, kostensparende Toleranzanpassungen vorgeschlagen und ein verbindliches Angebot mit einer klaren Lieferzeitzusage unterbreitet. Diese Prüfung ist der schnellste Weg, um aus einer CAD-Datei ein Bauteil zu machen, das Sie auf einen Prüfstand stellen können.