Japanese
 English
 German
 Russian
 Korean
 Spanish
 French
 Italian
 Portuguese

CNCによるアルミニウム試作 これは、コンピュータ制御の切削工具を用いて、3D CADモデルを実用的なアルミニウム部品に仕上げる精密加工プロセスです。公差±0.01 mm以下を実現する小ロットの金属部品を製造するための、最も迅速かつ信頼性の高い手法です。 このプロセスは、量産用金型の製作に踏み切る前の、設計検証、反復試験、および少量生産に適しています。材料のグレード、部品の形状、 表面仕上げ、またロットサイズも、リードタイムや単位コストに影響を与えます。これらのパラメータを早い段階で適切に設定しておくことで、手戻りを防ぎ、実際のテストベンチでプロトタイプを有効に活用できるようになります。
ほとんどの購入者は、まず CNCによるアルミニウム試作 CADファイルと概算のコスト見込みを提示してプロジェクトを開始します。しかし、許容誤差、肉厚、仕上げの要件によって、見積額が数倍にも変動し得ることを、彼らはすぐに理解することになります。YPMFGは、最初の切削が行われる前に、エンジニアリングチームと連携してそのギャップを解消し、部品が廃棄されることなく、すぐに試験できる状態で納品されるようにしています。
プロトタイプを形作る主要な仕様
見積もりが有効となるには、以下の5つの条件を確定させる必要があります:
公差0.05 mm、表面粗さ3.2 µmの6061製部品は、公差0.01 mm、表面粗さ0.4 µmの7075製で同じ形状の部品よりもはるかに安価です。 YPMFGに図面をお送りいただければ、迅速な技術レビューを行い、どの仕様がコストを押し上げているか、また性能を損なうことなくわずかに仕様を緩和することでコスト削減が可能な箇所を特定いたします。
見積もりの背景にあるコスト要因
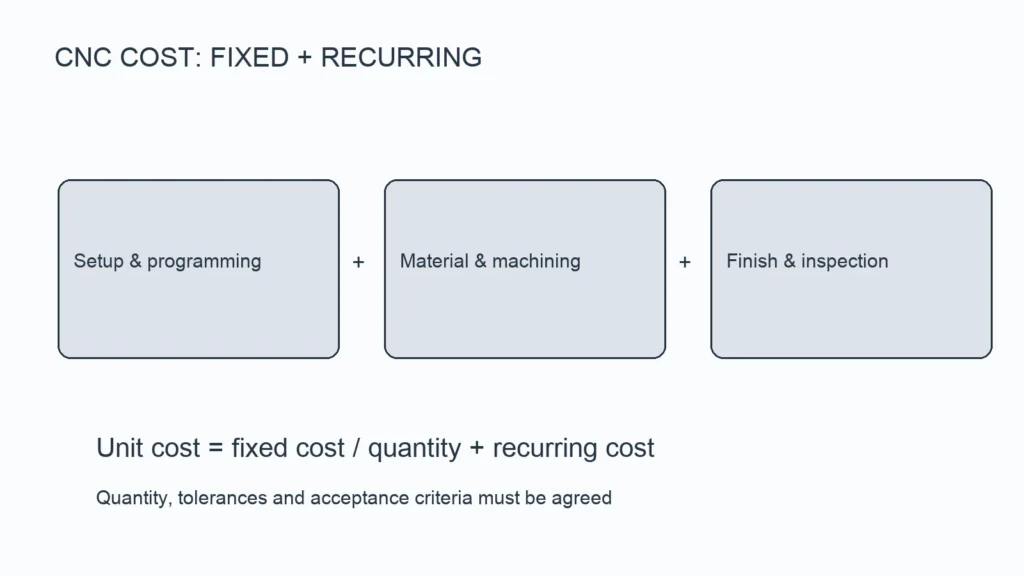
単価が単に「材料費×工数」だけで決まることはめったにありません。さまざまな要素がすぐに積み重なっていくからです。
材料のグレード: 7075ビレットは、6061に比べて1キログラムあたりおよそ30~50 %高くなります。5052は、耐食性の高さからさらに割高になります。
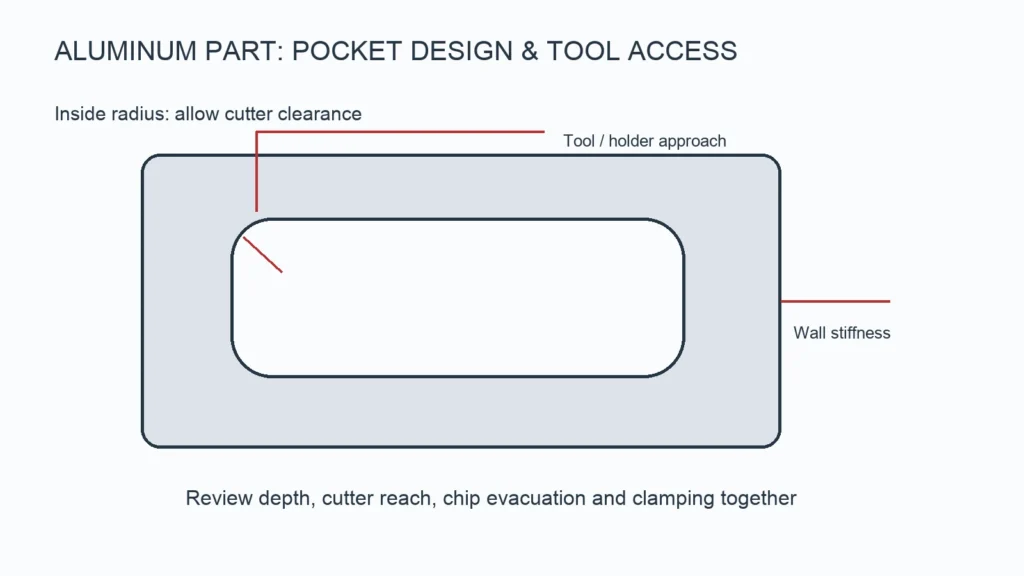
加工の難易度: 内部の空洞、薄いウェブ、深いポケットなどの加工には、複数のセットアップや5軸加工が必要となり、セットアップ時間が長くなります。
表面処理: 陽極酸化処理、粉体塗装、または機械加工後の研磨は、個別の後処理工程として見積もられます。
検査および文書化: CMM報告書、材料試験証明書、および初回製品検査により、小ロットの見積もりには10~20 %が加算されます。
体積曲線: 生産数を5個から500個に増やすと、単位当たりのコストを40~60 %削減できますが、これは設計が安定している場合に限ります。
必ず 内訳付き見積書 そこでは、材料費、加工費、仕上げ費、検査費が個別に明細化されています。単一の総額でまとめられていると、どこでコスト削減が行われているのかが不明確になり、後で変更について交渉しにくくなってしまいます。
注文を行う前にありがちな間違い
これらは、手戻りや遅延、あるいは試験台での部品の不具合を引き起こす要因です。

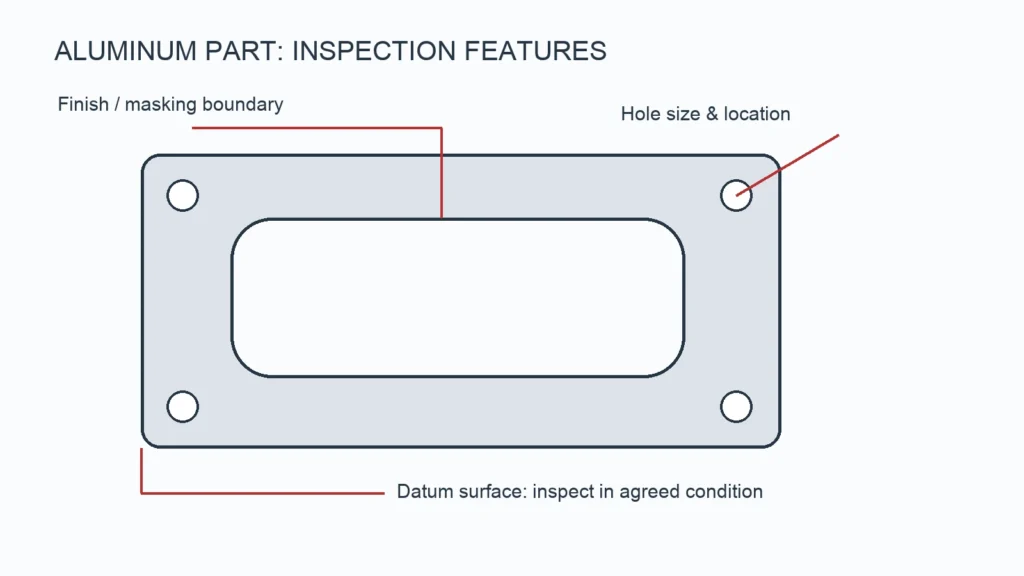
機能的特徴に関する許容範囲の不明確さ: 図面の嵌合面に「一般公差」と記載されている場合、機械加工担当者はデフォルトで±0.1 mmを適用しますが、これでは組み立てに支障をきたす可能性があります。
データスキーマが定義されていません: 一次、二次、三次基準面が明確に定められていないと、各部品がそれぞれ異なる向きで配置され、ロット間の一貫性が損なわれる恐れがあります。
習慣に基づいて合金を選ぶ: 6061は多くの購入者にとって標準的な選択ですが、高応力がかかる接合部には7075が必要となる場合があり、また、耐食性が求められる船舶用部品には5052が必要となる場合があります。
DFM工程を省略する: 鋭い内角、半径ゼロのエッジ、および厚さが1 mm未満の部品は、加工が難しく、コスト増につながります。
15分間の 製造適性設計 審査の段階で、こうした問題のほとんどは最初の選別前に発見されます。正式な見積もりを依頼する前に、STEPまたはDWGファイルをYPMFGに送って、この審査を受けることができます。
購入者からよく寄せられる質問
見積もりを依頼するには、どのようなファイル形式を送ればよいですか?
3D形状の場合はSTEP(.stp)またはIGES(.igs)。2Dプロファイルの場合はDXFまたはDWG。以下の情報を記載してください。 許容差の注記 テーブルおよびGD&Tに関する注記は、すべてファイルに直接記載してください。PDFは文脈を理解する上で役立ちますが、CAMプログラミングには使用されません。
アルミニウム製の試作品1点を、最短でどのくらいの期間で納品できますか?
6061材製の単純な部品で標準仕上げの場合、図面の承認から完成品までのリードタイムは通常3~7営業日です。複雑な5軸加工形状や、加工後の表面処理が必要な場合は、リードタイムが10~15日になることもあります。
試作ロットについて、材料のトレーサビリティを確保することは可能ですか?
はい。YPMFGを含め、ほとんどの店舗では、ご要望に応じて、各部品またはロットごとに熱処理番号追跡シートおよび材料試験証明書を添付することができます。
機能面には、どの程度の公差を指定すべきでしょうか?
組み立てに厳密な管理が求められない限り、嵌合部については±0.02 mm、一般的な面については±0.05 mmから設定してください。公差を1ミクロン厳しくするごとに加工時間が長くなるため、機能が真にそれを必要とする場合のみ、公差を厳しくしてください。
プロトタイプに最適な道を選ぶ
目標は、単なる装飾用のモデルではなく、実際に設計を検証できる部品です。まず、合金、公差、仕上げ仕様を確定し、その後、項目ごとに見積もりを比較してください。 特定の形状公差をどの範囲に設定すべきか、あるいはその荷重条件に対して6061が適切な合金であるか判断に迷う場合は、YPMFGに図面を送付して技術レビューを受けてください。同社は製造上のリスクを指摘し、コスト削減につながる公差調整を提案した上で、明確なリードタイムを明記した確定見積もりを提示します。 このレビューこそが、CADファイルをテストベンチに載せられる部品へと変える最も迅速な方法です。