French
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 Italian
 Portuguese

Prototypage d'aluminium par usinage CNC Il s'agit d'un procédé d'usinage de précision qui permet de transformer un modèle CAO 3D en une pièce fonctionnelle en aluminium à l'aide d'outils de coupe commandés par ordinateur. C'est la méthode la plus rapide et la plus fiable pour obtenir des composants métalliques en petites séries avec des tolérances de ±0,01 mm, voire meilleures. Ce procédé convient à la validation de la conception, aux essais itératifs et aux séries de faible volume avant de s'engager dans la fabrication d'outillages de production. La nuance du matériau, la géométrie de la pièce, finition de surface, et la taille du lot ont tous une incidence sur les délais de fabrication et le coût unitaire. Définir correctement ces paramètres dès le début permet d'éviter les retouches et garantit que le prototype reste utilisable sur un banc d'essai réel.
La plupart des acheteurs commencent par Prototypage d'aluminium par usinage CNC projet accompagné d'un fichier CAO et d'une estimation approximative des coûts. Ils se rendent rapidement compte que les tolérances, l'épaisseur des parois et les exigences de finition peuvent multiplier le devis par plusieurs. YPMFG collabore avec les équipes d'ingénierie pour combler cet écart avant même que la première découpe ne soit effectuée, afin que la pièce arrive prête à être testée plutôt que prête à être mise au rebut.
Caractéristiques techniques clés qui déterminent votre prototype
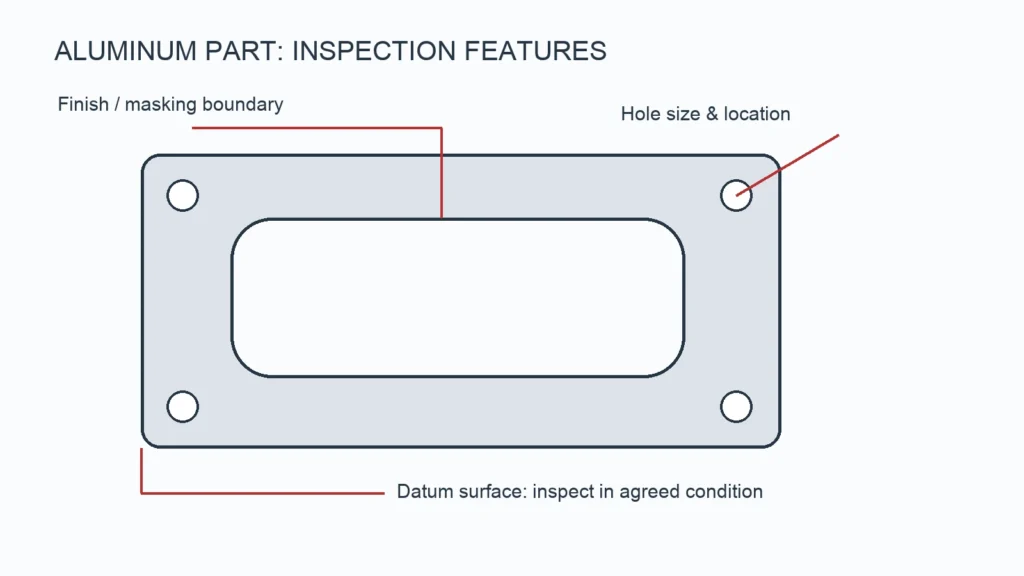
Pour qu'un devis soit valable, ces cinq paramètres doivent être fixés :
Une pièce en 6061 avec une tolérance de 0,05 mm et une finition de 3,2 µm coûtera bien moins cher que la même géométrie en 7075 avec une tolérance de 0,01 mm et une finition de 0,4 µm. Vous pouvez envoyer votre plan à YPMFG pour une analyse technique rapide qui mettra en évidence les spécifications qui font grimper les coûts et les points où un léger assouplissement permet de réaliser des économies sans nuire aux performances.
Facteurs de coût à l'origine du devis
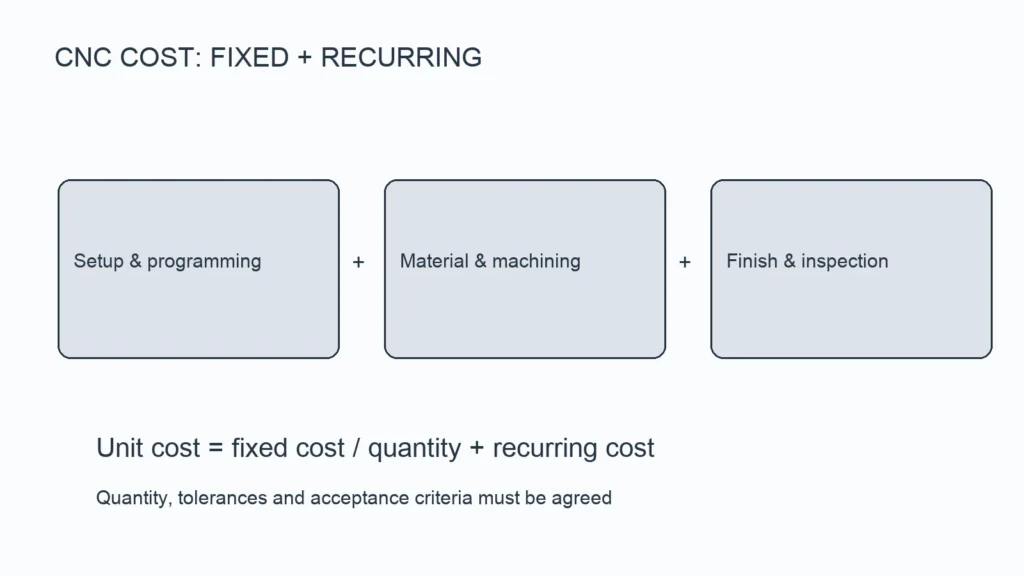
Le prix unitaire se résume rarement à une simple multiplication du « coût des matériaux par le nombre d'heures ». Plusieurs variables viennent rapidement s'ajouter.
Nuance de matériau: Le billette 7075 coûte environ 30 à 50 % de plus par kilogramme que le 6061 ; le 5052 entraîne un surcoût supplémentaire en raison de sa résistance à la corrosion.
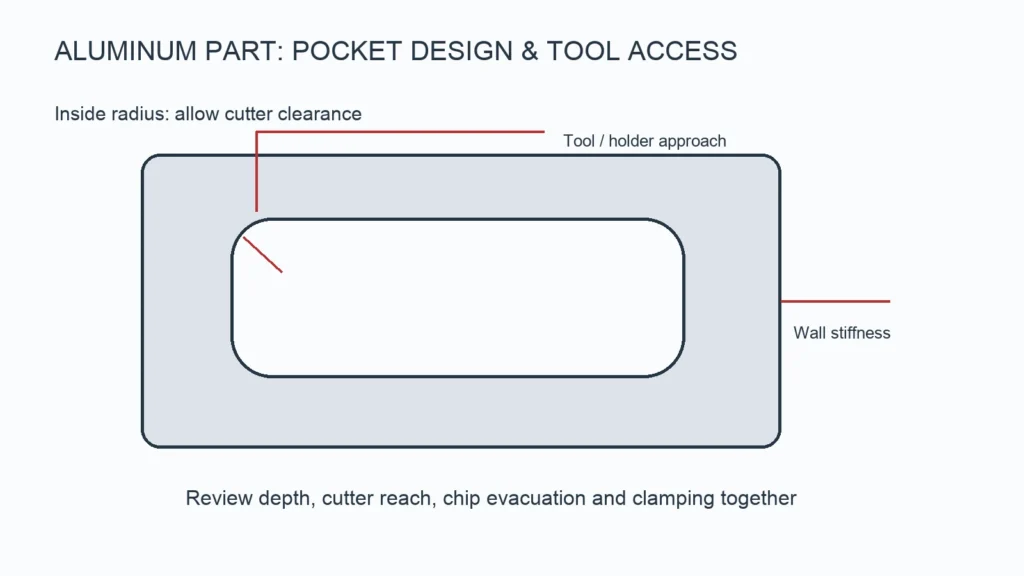
Complexité de l'usinage: Les cavités internes, les nervures fines et les poches profondes nécessitent des opérations à réglages multiples ou à 5 axes, ce qui allonge le temps de réglage.
Traitement de surface: L'anodisation, le thermolaquage ou le polissage après usinage sont indiqués comme des étapes de finition distinctes.
Inspection et documentation: Les rapports de mesure par machine à coordonnées (CMM), les certificats d'essai des matériaux et les contrôles de premier article entraînent une majoration de 10 à 20 % sur un devis pour un petit lot.
Courbe de volume: Passer de 5 pièces à 500 pièces peut permettre de réduire le coût unitaire de 40 à 60 %, mais uniquement si la conception est stable.
Demandez toujours un devis détaillé qui détaille les coûts des matériaux, de l'usinage, de la finition et du contrôle qualité. Un montant global unique masque l'origine des économies réalisées et complique la négociation de modifications ultérieures.
Erreurs courantes avant de passer commande
Ce sont là les problèmes qui entraînent des retouches, des retards ou des défaillances des pièces sur le banc d'essai.

Tolérance non précisée concernant les caractéristiques fonctionnelles: Si le plan indique « tolérance générale » sur une surface d'accouplement, l'opérateur de machine applique par défaut une tolérance de ±0,1 mm, ce qui peut empêcher l'assemblage.
Aucun schéma de données n'a été défini: En l'absence de repères primaires, secondaires et tertiaires clairement définis, chaque pièce risque d'être positionnée différemment, ce qui compromet la cohérence du lot.
Choisir un alliage par habitude: L'alliage 6061 est le choix par défaut pour la plupart des acheteurs, mais un assemblage soumis à de fortes contraintes peut nécessiter l'utilisation de l'alliage 7075, tandis qu'une pièce destinée à un usage maritime peut nécessiter l'alliage 5052 pour sa résistance à la corrosion.
Ignorer l'étape DFM: Les angles internes vifs, les arêtes à rayon nul et les éléments d'une épaisseur inférieure à 1 mm sont difficiles à usiner et augmentent les coûts.
Un trajet de 15 minutes conception axée sur la fabricabilité La vérification permet de détecter la plupart de ces problèmes avant la première ébauche. Vous pouvez envoyer votre fichier STEP ou DWG à YPMFG pour cette vérification avant de vous engager sur un devis complet.
Questions fréquemment posées par les acheteurs
Quels formats de fichiers dois-je envoyer pour obtenir un devis ?
STEP (.stp) ou IGES (.igs) pour la géométrie 3D. DXF ou DWG pour les profils 2D. Veuillez joindre votre note sur les tolérances tableau et toutes les annotations GD&T directement sur le fichier. Les fichiers PDF permettent de replacer les informations dans leur contexte, mais ne sont pas utilisés pour la programmation FAO.
Dans quel délai peut-on livrer un prototype en aluminium ?
Pour une pièce simple en 6061 avec une finition standard, le délai de fabrication est généralement de 3 à 7 jours ouvrés, entre la validation du plan et la pièce finie. Les géométries complexes usinées en 5 axes ou les traitements de surface post-usinage peuvent allonger ce délai à 10–15 jours.
Puis-je bénéficier d'une traçabilité des matériaux pour un lot de prototypes ?
Oui. La plupart des fournisseurs, y compris YPMFG, peuvent joindre, sur demande, une fiche de traçabilité des numéros de coulée et un certificat d'essai des matériaux à chaque pièce ou lot.
Quelle tolérance dois-je indiquer pour une surface fonctionnelle ?
Commencez par une tolérance de ±0,02 mm pour les éléments d'assemblage et de ±0,05 mm pour les surfaces générales, sauf si l'assemblage nécessite un contrôle plus strict. Chaque micron de tolérance supplémentaire entraîne un allongement du temps d'usinage ; ne resserrez donc les tolérances que lorsque la fonction l'exige réellement.
Choisir la bonne approche pour votre prototype
L'objectif est d'obtenir une pièce qui permette de tester concrètement votre conception, et non un simple modèle décoratif. Définissez d'abord l'alliage, les tolérances et les spécifications de finition, puis comparez les devis point par point. Si vous avez des doutes quant à la tolérance à appliquer à une caractéristique ou si vous ne savez pas si l'alliage 6061 est adapté à votre cas de charge, envoyez votre plan à YPMFG pour une analyse technique. L'équipe signalera les risques liés à la fabricabilité, proposera des ajustements de tolérance permettant de réduire les coûts et vous remettra un devis ferme assorti d'un engagement clair sur les délais de livraison. Cette analyse est le moyen le plus rapide de transformer un fichier CAO en une pièce que vous pourrez placer sur un banc d’essai.