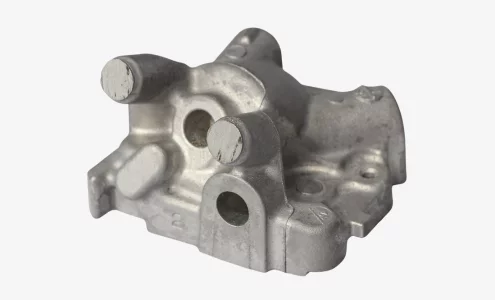
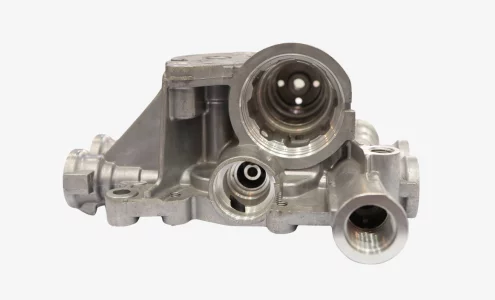
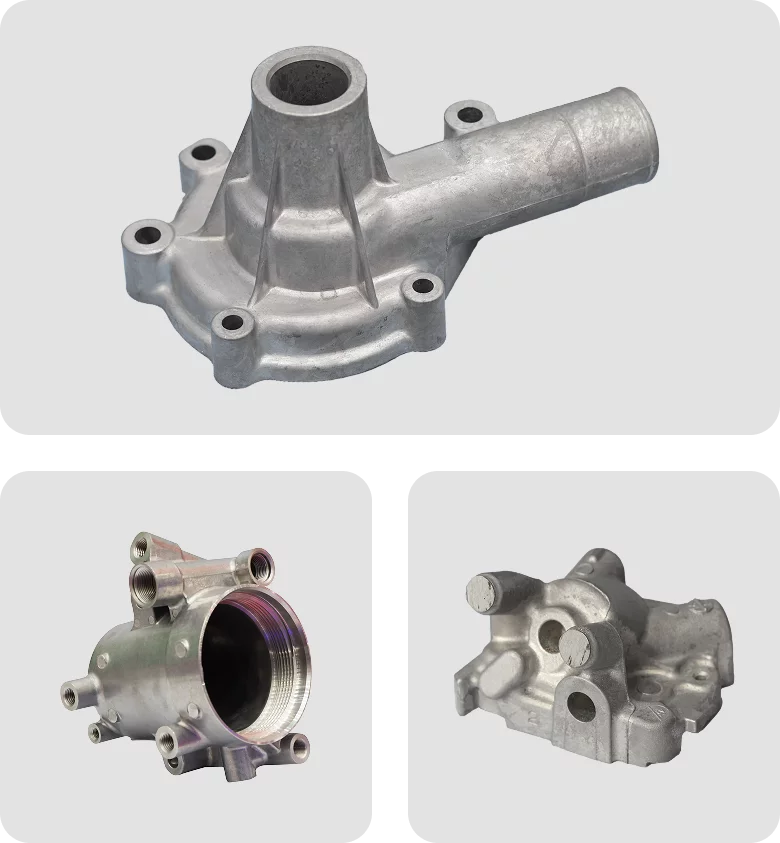
Von Rapid-Prototyping bis hin zur Großserienfertigung – die Druckgussdienstleistungen von YP-MFG bieten Ihnen alles, was Sie brauchen. Wir verarbeiten Aluminium, Zink und Magnesium und kümmern uns um alles, vom Werkzeugbau bis zur Endbearbeitung – außerdem sorgen unsere Experten dafür, dass Ihre Druckgussteile genau so aussehen, wie Sie es benötigen.


Unser Netzwerk zertifizierter Druckgussbetriebe betreibt mehr als 60 Maschinen und ist in der Lage, komplexe Geometrien und
enge Zeitvorgaben zu bewältigen.
Zu den Dienstleistungen gehören der Bau von Druckgusswerkzeugen, die maschinelle Bearbeitung sowie eine Reihe von Oberflächenveredelungen.
YP-MFG ist ein zertifizierter Druckgusshersteller, der über mehr als 60 moderne Druckgussmaschinen verfügt und Kunden weltweit aus den Bereichen Automobilindustrie, Industrie, Robotik und Elektronik beliefert.
Unser Werk in Shenzhen, China, vereint den Bau von Druckgussformen, die Hochdruckgussfertigung, die CNC-Bearbeitung und die Endbearbeitung unter einem koordinierten System – und gewährleistet so gleichbleibende Qualität und kurze Durchlaufzeiten.
| Details | |
|---|---|
| Toleranz | Details Hochpräzise Druckgussteile erfordern eine Nachbearbeitung, um die Toleranzanforderungen zu erfüllen und eine Genauigkeit von bis zu ±0,01 mm zu erreichen |
| Mindestwandstärke | Details Empfohlene Aluminiumlegierung: 1,5 mm; bei Zinklegierungen ist eine Dicke von bis zu 0,8 mm möglich |
| Wanddickenverhältnis | Details Halten Sie das Verhältnis 1:3 ein, um eine ungleichmäßige Befüllung zu vermeiden |
| Lochdurchmesser | Details Aufgrund der hohen Temperaturen bei der Herstellung von Aluminiumdruckgussformen müssen runde Bohrungen mit einem Durchmesser von weniger als 3 mm nachgebohrt werden. Gewindebohrungen und Außengewinde am Produkt werden durch Nachbearbeitung hergestellt. |
| Entwurfswinkel | Details Mindestens 0,5°, um Schwierigkeiten beim Entformen zu vermeiden |
| Maximale Lebensdauer des Chips (Anzahl der Zyklen) | Details Zink: 1.000.000 Magnesium, Aluminium: 100.000 |
| Mindestbestellmengen | Details 500–1000 Stück |
| Lieferzeit | Details 20–25 Tage. Der genaue Zeitrahmen hängt von der Art der Form und der Komplexität der Produktstruktur ab |
Um den vielfältigen Anforderungen verschiedener Projekte gerecht zu werden, bietet YP-MFG drei Arten von Druckgussdienstleistungen an, die für unterschiedliche Werkstoffe und Konstruktionskomplexitäten geeignet sind. Wir setzen vorwiegend Heiß- und Kaltkammerguss ein. Für Bauteile mit engen Toleranzen und hohen strukturellen Anforderungen bieten wir fortschrittliche Verfahren wie den Halbfeststoffguss an.
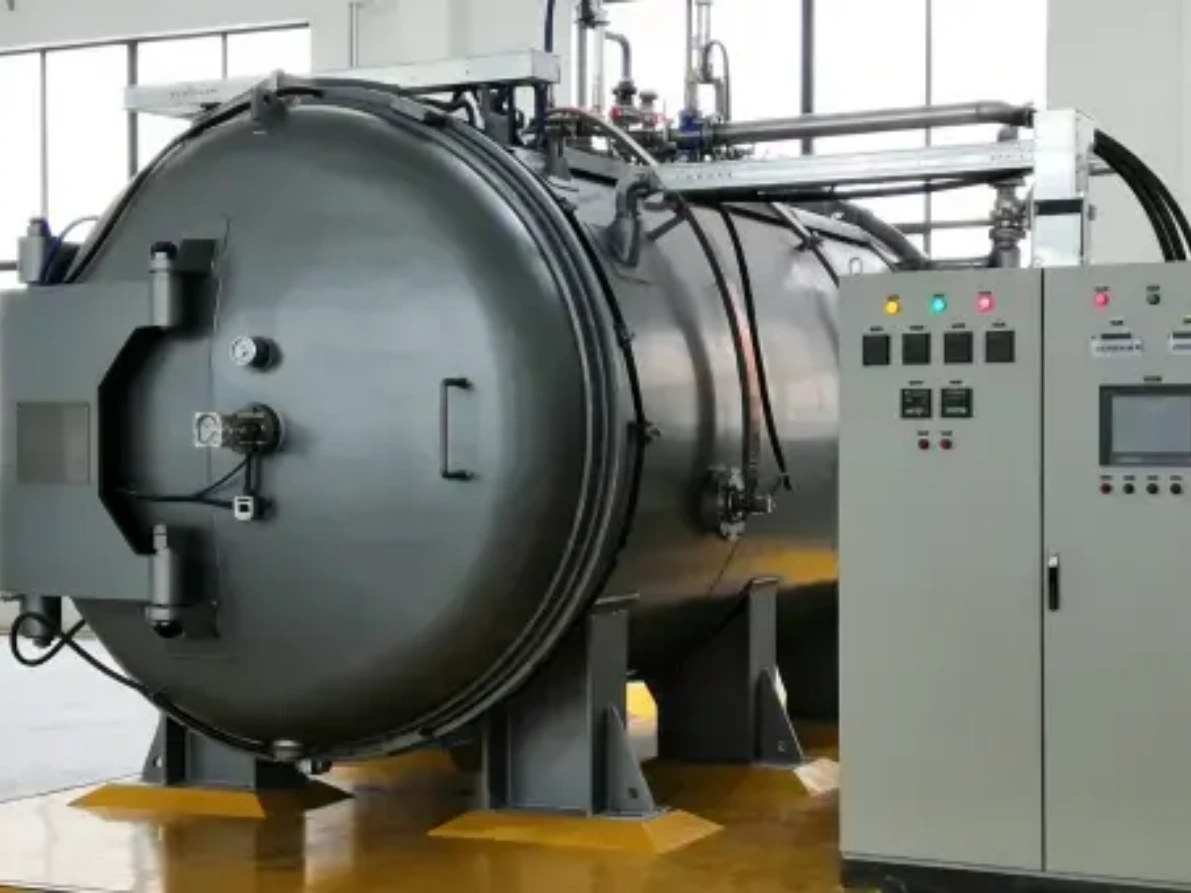
Beim Kaltkammer-Druckguss wird das Metall vor dem Gießen in einem separaten Ofen geschmolzen. Das geschmolzene Metall wird in eine Kaltkammer gegossen, wo es von einem Kolben unter hohem Druck in die Form gedrückt wird. Das Verfahren eignet sich für Metalle mit hohem Schmelzpunkt wie Aluminium. Die Trennung verhindert Verunreinigungen und verlängert die Lebensdauer der Form. Mit dieser Art des Druckgusses werden Automotorteile, Flugzeugkomponenten und Elektronikgehäuse hergestellt, bei denen Festigkeit und Präzision entscheidend sind.
Beim Heißkammer- oder Schwanenhalsguss wird der Schmelzofen direkt mit der Gussmaschine verbunden. Ein Kolben saugt die Metallschmelze aus dem Ofen an und spritzt sie direkt in die Gussform. Dies führt zu kürzeren Zykluszeiten und reduziert den Ausschuss, da das Metall während des gesamten Prozesses heiß bleibt. Das Verfahren eignet sich für Metalle mit niedrigem Schmelzpunkt wie Zink und Magnesiumlegierungen. Die direkte Verbindung ermöglicht eine effiziente Großserienfertigung von Spielzeug, Beschlägen, Dekorationsartikeln und kleinen mechanischen Bauteilen.
Beim Halbfest-Druckguss wird Metall in einem pastösen Zustand zwischen flüssig und fest verwendet. Das Metall wird auf diesen halbfesten Zustand erhitzt und dann langsam in die Form gepresst, wobei weniger Turbulenzen entstehen als bei flüssigem Metall. Dieses Verfahren reduziert die Porosität und sorgt für festere Bauteile mit besserer Oberflächengüte. Der Halbfest-Druckguss eignet sich besonders gut für Aluminium- und Magnesiumlegierungen. Durch den kontrollierten Fließvorgang entstehen Automobilteile, Komponenten für die Luft- und Raumfahrt sowie Bauteile, die eine hohe Festigkeit und Qualität erfordern.
Bei Druckgusswerkzeugen kommt gehärteter Stahl zum Einsatz, um hohen Temperaturen und Druck standzuhalten. Für Druckgussteile werden aufgrund ihrer Fließfähigkeit und niedrigen Schmelzpunkte vorzugsweise Nichteisenmetalle verwendet. Eisenmetalle kommen in einigen Fällen zum Einsatz, sind jedoch weniger verbreitet. Nachfolgend sind die von YP-MFG bei der Druckgussfertigung verwendeten Standardwerkstoffe aufgeführt ; wir können auch Sonderanfertigungen realisieren.
Beständig bei hohen Temperaturen. Robust und rissfest. Bleibt hart, wenn es heiß ist. Gut geeignet für Aluminium- und Magnesiumguss.

Verträgt Temperaturschwankungen gut. Ist widerstandsfähiger als H13-Stahl. Leitet Wärme besser und ist langlebiger. Gut geeignet für anspruchsvolle Gussarbeiten .

Hohe Hitzebeständigkeit. Beständig gegen Rissbildung durch Temperaturwechsel. Leicht zu bearbeiten und zu polieren. Europäische Stahlsorte für Feinteile .
Als führendes Unternehmen im Bereich Aluminiumdruckguss verwenden wir ADC12, A380 und weitere Werkstoffe für hochleistungsfähige Aluminiumgussteile.
Hohe Festigkeit, gute Bearbeitbarkeit und EMI-Abschirmung. Wird häufig in der Elektronik, bei Automobilkomponenten und bei Gehäusen für Handgeräte eingesetzt.

Lässt sich gut in Formen gießen und hält enge Toleranzen ein. Eine gute Wahl für kleine, detailreiche Teile. Wird aufgrund seiner Festigkeit und geringen Kosten häufig in der Elektronik, bei Steckverbindern, Schlössern und Alltagsbeschlägen eingesetzt.
Hinweis: Die Wahl des richtigen Druckgussmaterials hängt von der Anwendung, der Geometrie, der Einsatzumgebung und dem Budget Ihres Bauteils ab. Wenden Sie sich an unsere Experten, um Empfehlungen zum Material zu erhalten.
Druckgussteile, insbesondere Zink- und Aluminiumteile, weisen von Natur aus eine glatte Oberfläche auf. Um die Optik, die Haltbarkeit oder die Korrosionsbeständigkeit zu verbessern, entdecken Sie die von YP-MFG angebotenen Oberflächenveredelungen. Bei Sonderwünschen können Sie sich gerne an uns wenden.

Bietet eine einfache, funktionale Oberflächenbeschaffenheit für Druckgussprodukte mit relativ glatten Oberflächen und geringen Werkzeugspuren, geeignet für nicht kosmetische Anwendungen.

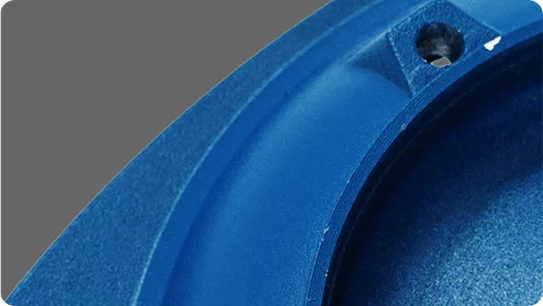
Verbessert die Korrosions- und Verschleißfestigkeit von Aluminiumgussteilen und bietet gleichzeitig Farboptionen, die sowohl die Haltbarkeit als auch das Erscheinungsbild verbessern.

Die Chromatierung wird häufig bei Aluminium- und Zinkdruckgussteilen eingesetzt und verbessert die Korrosionsbeständigkeit sowie bereitet die Oberfläche auf die Lackierung oder andere Beschichtungen vor.

Verleiht Farbe und verbessert das Erscheinungsbild, während gleichzeitig zusätzlicher Schutz vor Korrosion und Verschleiß geboten wird. Wird häufig zur Markenpräsentation oder zur Erfüllung spezifischer Designanforderungen eingesetzt.

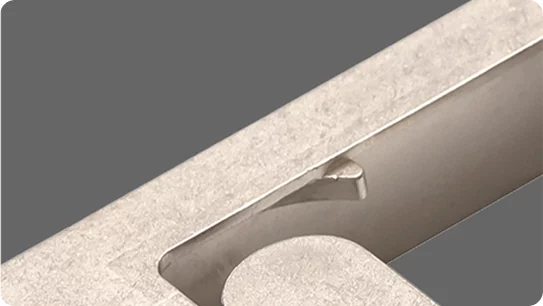
Durch das Strahlen werden Oberflächenverunreinigungen entfernt und es entsteht eine gleichmäßige, matte Struktur. Außerdem wird dadurch die Haftung von Lack oder Beschichtungen verbessert.
Druckgussverfahren werden häufig zur Herstellung von strukturellen und funktionalen Metallbauteilen eingesetzt, bei denen Maßhaltigkeit, Festigkeit und Wiederholgenauigkeit gefragt sind.
Präzisionsgehäuse und Gerätegehäuse, die Maßhaltigkeit und eine saubere Oberflächenbeschaffenheit erfordern.
Motorgehäuse, Getriebegehäuse, Motorhalterungen und strukturelle Stützen, die eine hohe Festigkeit und Temperaturbeständigkeit erfordern.
Präzisionshalterungen, Getriebegehäuse, Aktuator-Komponenten und tragende Konstruktionsteile.
Aluminiumgehäuse, LED-Kühlkörper, Innenrahmen und Schutzgehäuse für kompakte elektronische Geräte.
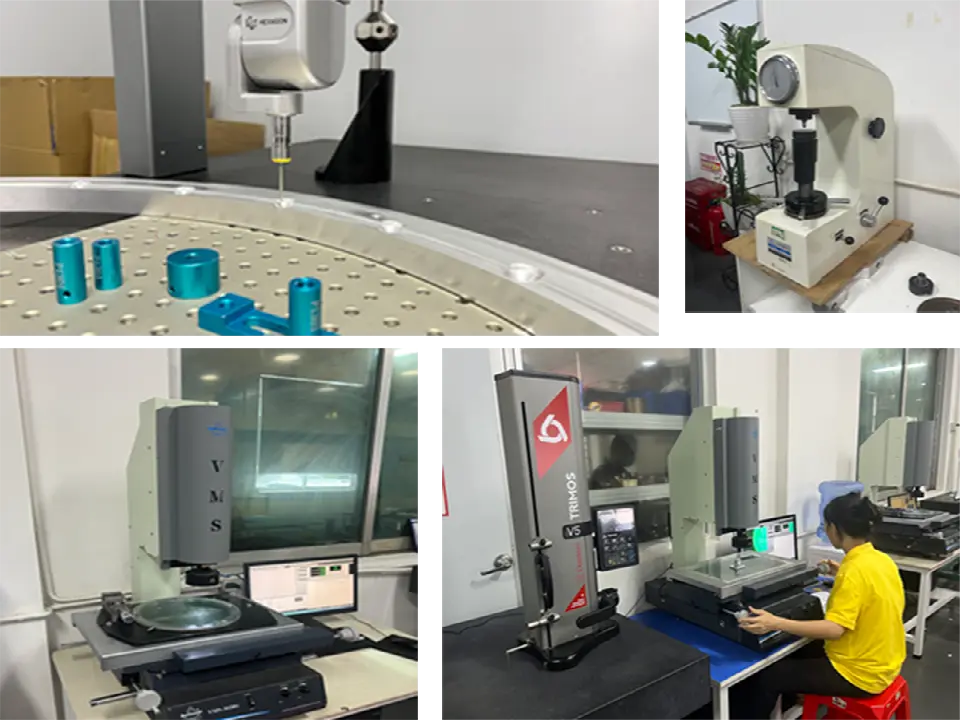
Wir setzen professionelle Prüfgeräte für präzise Messungen und Überprüfungen ein. Spektrometer analysieren die Metallzusammensetzung, Koordinatenmessgeräte prüfen komplexe 3D-Formen, 2,5D-Messgeräte überprüfen detaillierte Merkmale und Höhenmessgeräte erfassen grundlegende Maße.
Die Teile durchlaufen vier Hauptprüfungen: Materialanalyse, Haltbarkeitsprüfung, Korrosionsprüfung und Funktionsprüfung. Dabei wird sichergestellt, dass Ihre Teile den Spezifikationen hinsichtlich der Zusammensetzung entsprechen, anspruchsvollen Bedingungen standhalten, gegen Umwelteinflüsse beständig sind und bei Bedarf ordnungsgemäß abdichten.
Über 90% Teile bestehen die Erstmusterprüfung. Und sollte es jemals ein Qualitätsproblem geben, fertigen wir das Teil kostenlos nach. Jedes Teil wird geprüft, bevor es unser Werk verlässt.
Möchten Sie unsere Qualitätsstandards in der Praxis erleben? Fordern Sie noch heute Ihr Angebot an und überzeugen Sie sich selbst vom Unterschied.
Wir senken Ihre Druckgusskosten durch fachkundige Formkonstruktion und eine kostenlose DFM-Analyse, wodurch wir einen möglichst effizienten Materialeinsatz gewährleisten.
Dank unserer hauseigenen Anlagen und unseres Netzwerks zertifizierter Fertigungsbetriebe liefern wir Druckgussmuster bereits innerhalb von nur einem Tag – mit Projektverfolgung in Echtzeit.
Zertifiziert nach ISO 9001:2015. Strenge Qualitätskontrollen in jedem Schritt. Wir prüfen die Teile vor der Produktion, während der Produktion, im Rahmen der Erstmusterprüfung und vor der Auslieferung. Enge Toleranzen bis hinunter zu ±0,01 mm.
Laden Sie Ihre CAD-Dateien hoch, um kostenlose Angebote und eine DFM-Analyse zu erhalten. Wir fertigen Prototypen zur Freigabe an und beginnen anschließend mit der Serienproduktion. Ihre präzisionsgefertigten Druckgussteile werden termingerecht ausgeliefert.

Der Druckguss ist ein hochpräzises Metallgussverfahren, bei dem geschmolzenes Metall unter hohem Druck in einen Formhohlraum eingespritzt wird. Er wird häufig zur Herstellung komplexer Metallteile mit hoher Maßgenauigkeit und glatten Oberflächen eingesetzt, insbesondere in der Serienfertigung.
Beim Druckgussverfahren kommen mit CNC-Maschinen gefräste Formen aus gehärtetem Stahl zum Einsatz. Die Formen können je nach Produktionsanforderungen ein- oder mehrfach sein. Nichteisenmetalle werden anschließend in Öfen geschmolzen und von Maschinen in eine Gießpfanne gedrückt.
Je nachdem, welches Metall verwendet wird, entscheiden sich Druckgusshersteller für Warm- oder Kaltfasenmaschinen. Für komplexe Bauteile wie Getriebegehäuse, Motorlager und Elektronikgehäuse eignet sich der Halbfestguss besser.
Nach dem Abkühlen werden die Druckgussteile ausgeworfen und müssen unter Umständen leicht nachbearbeitet werden, wobei glatte Oberflächen den Bedarf an zusätzlicher Nachbearbeitung oft verringern.
Der Druckguss kommt in mehr Branchen zum Einsatz, als man vielleicht vermuten würde – und das aus gutem Grund. Es ist präzise, reproduzierbar und ideal für die Herstellung robuster, detailreicher Teile in großen Stückzahlen. Bei YP-MFG unterstützen wir Marken aus verschiedenen Branchen dabei, komplexe Entwürfe schnell in serienreife Bauteile umzusetzen. Hier sind einige wichtige Anwendungsbereiche:
Langlebige, formstabile Bauteile wie Gehäuse und Halterungen. Für sicherheitskritische Umgebungen mit hohen Temperaturen.
Interne Rahmen, Gehäuse und Steckverbinder, die bei stark beanspruchten Geräten die strukturelle Integrität mit einem kompakten, schlanken Design in Einklang bringen.
Komplexe, leichte Gehäuse mit hoher Präzision, ideal sowohl für funktionale Komponenten als auch für sichtbare Designelemente.
Ermöglicht die Herstellung präziser, sauber verarbeiteter Teile für Werkzeuge und Gehäuse, bei denen Konsistenz und Hygiene unverzichtbar sind.
Widersteht mechanischen Belastungen und Verschleiß, für konstruktive und funktionale Bauteile in anspruchsvollen, hochbelasteten Anwendungen.

Hochgeschwindigkeitsfertigung. Kurze Durchlaufzeiten bei großen Stückzahlen
Hervorragende Oberflächenqualität. Glatte Teile direkt aus der Form
Enge Toleranzen. Präzisionsmaße bis zu ±0,01 mm
Komplexe Formen. Erzeugt in einem Schritt filigrane Geometrien
Kosteneffizient bei großem Umfang. Geringere Stückkosten bei hohen Stückzahlen
Hohe Anschaffungskosten. Teure Werkzeug- und Einrichtungskosten
Eingeschränkte Materialauswahl. Funktioniert nur mit bestimmten Legierungen.
Größenbeschränkungen. Gewichts- und Größenbeschränkungen für Bauteile
Probleme mit der Porosität. Luftblasen können Bauteile schwächen.
Konstruktionsbedingungen. Anforderungen an Wandstärke und Entformungsschräge
Im Druckguss gibt es keinen „Einheitspreis“, da die Kosten von
vier wesentlichen Faktoren abhängen: dem Werkzeug (der Form), dem Materialvolumen, der Komplexität der Bauteile und
der Produktionsmenge.
Produktionsvolumen: Je höher Ihr
Produktionsvolumen, desto niedriger sind die Stückkosten, da sich die Werkzeugkosten auf
mehr Einheiten verteilen.
Komplexität: Merkmale wie Hinterschneidungen, enge
Toleranzen oder dünne Wände erhöhen die Komplexität der Konstruktion und des Werkzeugbaus.
Tipp: Laden Sie noch heute Ihre CAD-Dateien hoch, um ein präzises Angebot zu erhalten. Unsere Ingenieure führen eine kostenlose DFM-Analyse (Design for Manufacturing) durch, um Ihnen dabei zu helfen, kostensparende Konstruktionsoptimierungen zu identifizieren, bevor Sie auch nur einen Cent für den Werkzeugbau ausgeben.
Hochgeschwindigkeitsproduktion: Ideal für die Skalierung von Hunderten auf Tausende von Teilen.
Hervorragende Oberflächenbeschaffenheit: Erhalten Sie glatte, verkaufsfertige Teile direkt aus der Form.
Enge Toleranzen: Konsistenz garantiert bis zu ±0,01 mm.
Komplexe Geometrien: Realisieren Sie komplexe Designs in einem einzigen Produktionsschritt.
Wie minimiert YP-MFG Porosität in Druckgussteilen?
Bei der Konstruktion von Bauteilen für den Druckguss müssen mehrere wichtige Aspekte berücksichtigt werden, um eine optimale Leistung und Herstellbarkeit zu gewährleisten:
Ja, die Nachbearbeitung von Druckgussteilen ist nicht nur möglich, sondern oft auch notwendig, um die gewünschte Präzision und Oberflächenqualität zu erreichen, die der Druckguss allein möglicherweise nicht bieten kann. Die Nachbearbeitung ermöglicht die Erzielung engerer Toleranzen und glatterer Oberflächen, was für hohe Leistungs- und ästhetische Anforderungen entscheidend ist. Zu den gängigen Nachbearbeitungsverfahren gehören Bohren, Fräsen und CNC-Bearbeitung, mit denen die Merkmale des Druckgussteils gemäß den genauen Spezifikationen verfeinert werden.
Darüber hinaus lassen sich durch die Nachbearbeitung kleinere Mängel beheben, die während des Gussprozesses entstehen, wie beispielsweise Porosität oder Oberflächenunregelmäßigkeiten. Außerdem ermöglicht sie das Hinzufügen komplexer Merkmale und feiner Details, die durch den Guss allein nicht erreicht werden können. Durch die Kombination von Druckguss mit Nachbearbeitung können Hersteller die Geschwindigkeit und Kosteneffizienz des Druckgusses für die Rohform nutzen und gleichzeitig die Präzision der CNC- Bearbeitung für kritische Maße und Oberflächenqualitäten erzielen.
Das Druckgussverfahren ist ein Hochdruck- Fertigungsverfahren, bei dem geschmolzenes Nichteisenmetall in eine präzisionsgefertigte Stahlform (Gussform) eingespritzt wird. Bei YP-MFG befolgen wir einen strengen 5-stufigen Prozess, um sicherzustellen, dass jedes Teil genau Ihren Spezifikationen entspricht:
Vorbereitung und Zusammenpressen: Zunächst schmieren wir die Formkammern, um einen reibungslosen Auswurf der Teile und eine optimale Temperaturregelung zu gewährleisten. Anschließend werden die beiden Formhälften unter hohem Druck fest zusammengepresst.
Spritzguss: Geschmolzenes Metall (Aluminium, Zink oder Magnesium) wird mit hoher Geschwindigkeit und hohem Druck (in der Regel zwischen 1.500 und 25.000 psi) in die Form gepresst. Dadurch wird sichergestellt, dass das Metall selbst die kompliziertesten Geometrien ausfüllt.
Abkühlung und Erstarrung: Das Metall erstarrt schnell in der Form. Unsere fortschrittlichen Kühlsysteme sorgen für eine gleichmäßige Temperaturverteilung, um innere Spannungen und Verformungen zu minimieren.
Auswurf: Nach dem Abkühlen öffnet sich die Form, und der „Auswurf“ (das Bauteil sowie das überschüssige Material wie Angüsse und Angusskanäle) wird mithilfe von Hydraulikstiften ausgeworfen.
Zuschnitt und Endbearbeitung: Das überschüssige Material wird abgeschnitten. Je nach Ihren Anforderungen führen wir anschließend eine sekundäre CNC-Bearbeitung oder eine Oberflächenveredelung (z. B. Pulverbeschichtung oder Eloxierung) durch, um das Bauteil fertigzustellen.