Услуги по литью под давлением по индивидуальному заказу

От быстрого прототипирования до серийного производства — услуги YP-MFG по литью под давлением позволят решить любые ваши задачи. Мы работаем с алюминием, цинком и магнием и берем на себя все этапы — от изготовления пресс-форм до финишной обработки. Кроме того, наши специалисты позаботятся о том, чтобы ваши детали, изготовленные методом литья под давлением, получились именно такими, какими вам нужно.

YPMFG — услуги по литью под давлением — производство
Более 20 000 клиентов в более чем 120 странах и регионах доверяют компании YP-MFG изготовление деталей по индивидуальному заказу

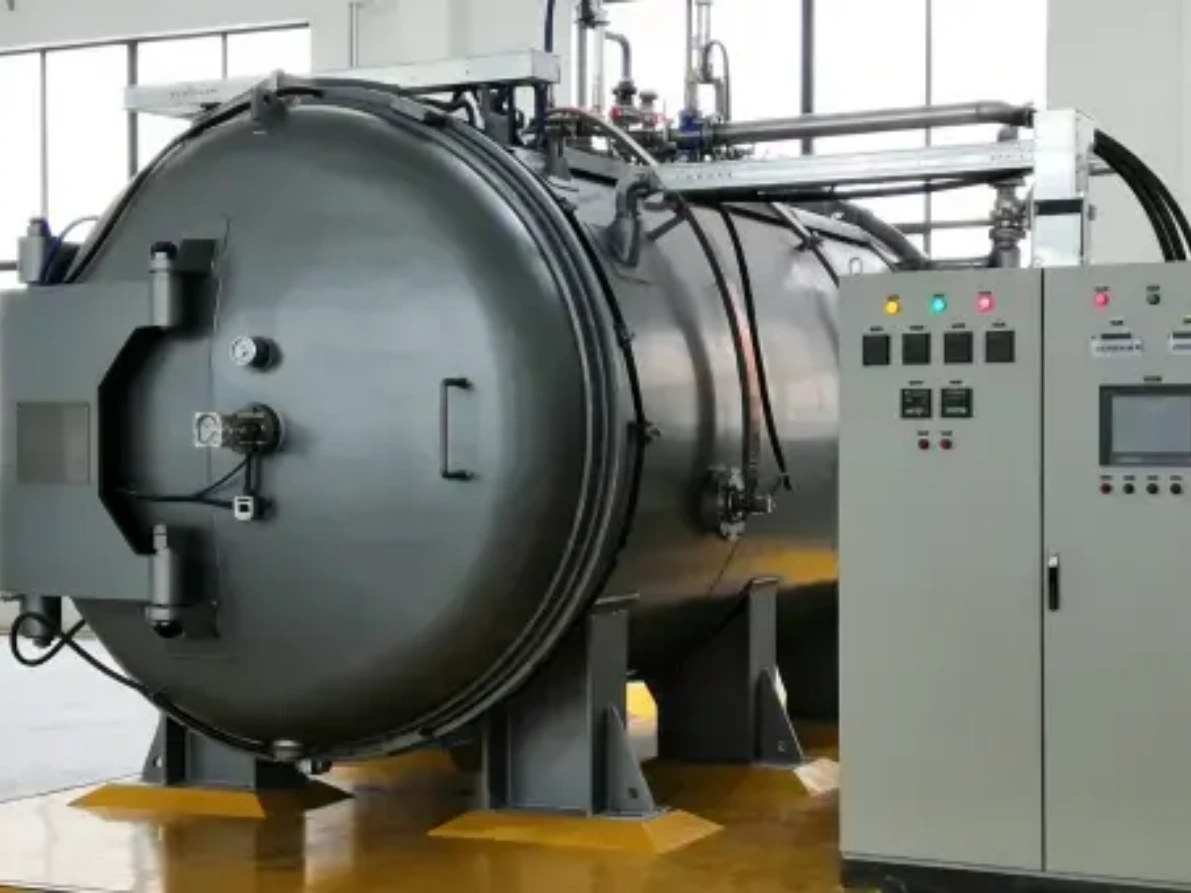
YP-MFG — завод по литью под давлением и оборудование

Наша сеть сертифицированных предприятий по литью под давлением эксплуатирует более 60 станков, что позволяет изготавливать детали сложной геометрии и соблюдать сжатые сроки.
В спектр услуг входят изготовление пресс-форм для литья под давлением, механическая обработка и различные виды отделки.

Производитель изделий литья под давлением с современным производственным оборудованием

YP-MFG — сертифицированный производитель изделий, изготовленных методом литья под давлением, оснащённый более чем 60 современными литейными машинами и обслуживающий клиентов по всему миру в автомобильной, промышленной, робототехнической и электронной отраслях.

Наш завод в Шэньчжэне (Китай) объединяет изготовление пресс-форм для литья под давлением, производство изделий методом литья под высоким давлением, обработку на станках с ЧПУ и финишную обработку в рамках единой скоординированной системы, что обеспечивает стабильное качество и быстрые сроки выполнения заказов.

60+
Машины для литья под давлением
ISO
9001, 16949, 13485
0,001 мм
Узкий допуск
10 дней
Короткие сроки выполнения заказа

Возможности компании YP-MFG в области литья под давлением

Подробности
Толерантность Подробности Высокоточные детали, изготовленные методом литья под давлением, требуют вторичной механической обработки для обеспечения соблюдения требований к допускам, что позволяет достичь точности до ±0,01 мм
Минимальная толщина стенки Подробности Рекомендуемая толщина алюминиевого сплава — 1,5 мм, для цинкового сплава толщина может составлять не менее 0,8 мм
Коэффициент толщины стенки Подробности Соблюдайте соотношение 1:3, чтобы избежать неравномерного заполнения
Диаметр отверстия Подробности В связи с высокими температурами, возникающими при обработке форм для литья алюминия под давлением, круглые отверстия диаметром менее 3 мм требуют повторного сверления. Резьбовые отверстия и наружная резьба изделия формируются в ходе повторной механической обработки.
Угол наклона Подробности Не менее 0,5°, чтобы избежать трудностей при извлечении из формы
Максимальный срок службы матрицы (количество циклов) Подробности Цинк: 1 000 000 Магний, алюминий: 100 000
Минимальные объемы заказа (MOQ) Подробности 500–1000 штук
Срок выполнения заказа Подробности 20–25 дней. Конкретные сроки зависят от типа пресс-формы и сложности конструкции изделия

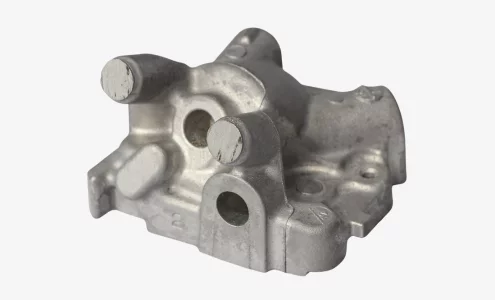
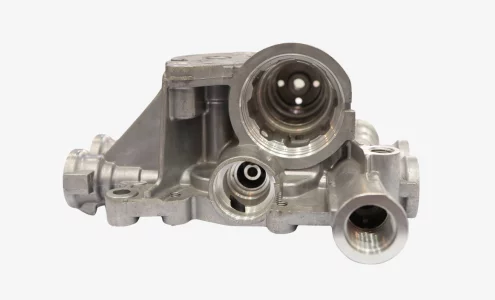
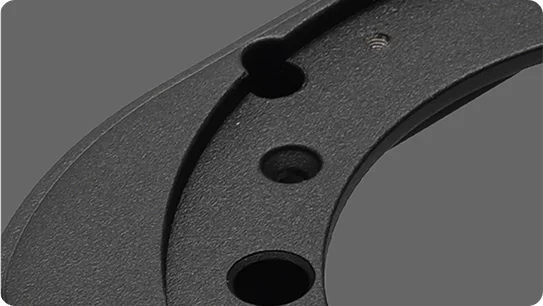
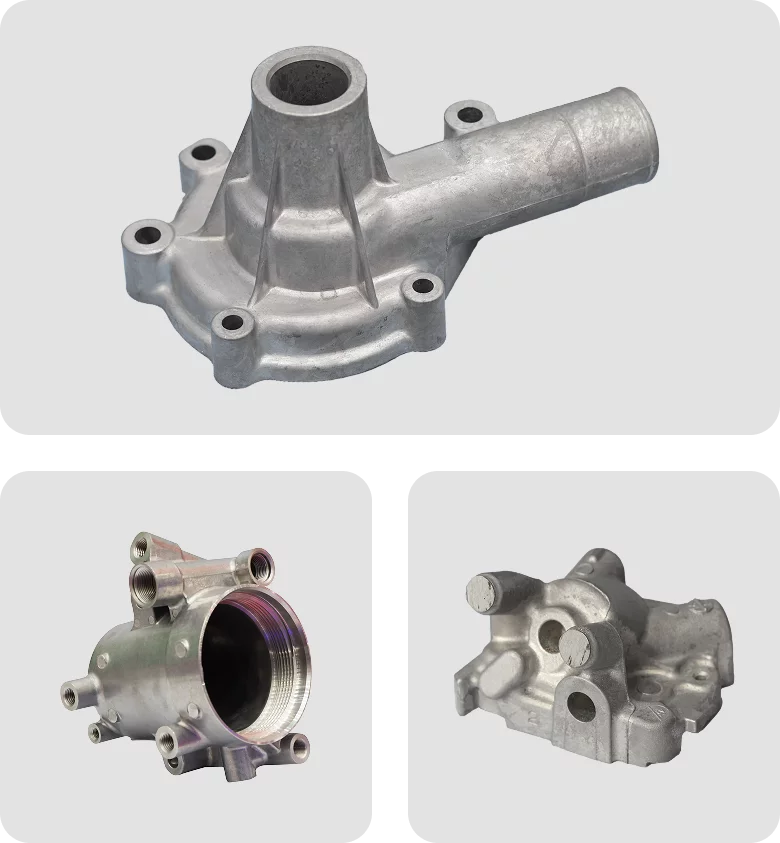
Изготовленные нами детали, полученные методом литья под давлением

Виды процессов литья под давлением на YP-MFG

Для удовлетворения широкого спектра потребностей проектов компания YP-MFG предоставляет три вида услуг по литью под давлением, подходящих для различных материалов и уровней сложности конструкции. В основном мы используем литье с горячей и холодной камерой. Для деталей с жесткими допусками и высокими требованиями к прочности конструкции мы предлагаем передовые технологии, такие как полутвердое литье.

Литье под давлением в холодной камере

При литье под давлением с холодной камерой металл плавится в отдельной печи перед литьем. Расплавленный металл заливается в холодную камеру, откуда поршень под высоким давлением выталкивает его в форму. Этот процесс подходит для металлов с высокой температурой плавления, таких как алюминий. Такая разделение предотвращает загрязнение и продлевает срок службы формы. С помощью этого типа литья под давлением изготавливаются детали автомобильных двигателей, компоненты самолетов и корпуса электронных устройств, где важны прочность и точность

Литье под давлением в горячей камере

Горячекамерное литье, или литье с «гусиной шеей», обеспечивает прямое соединение плавильной печи с литейной машиной. Поршень забирает расплавленный металл из печи и впрыскивает его непосредственно в форму. Это сокращает время цикла и уменьшает количество отходов, поскольку металл остается горячим на протяжении всего процесса. Этот процесс подходит для металлов с низкой температурой плавления, таких как цинк и магниевые сплавы. Прямое соединение позволяет эффективно производить большие партии игрушек, метизов, декоративных изделий и мелких механических деталей.

Литье под давлением полутвердых материалов

При полутвердому литье под давлением используется металл в пастообразном состоянии, промежуточном между жидким и твердым. Металл нагревается до этого полутвердого состояния, а затем медленно вдавливается в форму с меньшей турбулентностью, чем жидкий металл. Этот процесс снижает пористость и позволяет изготавливать более прочные детали с лучшим качеством поверхности. Полутвердое литье эффективно применяется для алюминиевых и магниевых сплавов. Контролируемый поток позволяет изготавливать автомобильные детали, компоненты для аэрокосмической отрасли, а также изделия, требующие высокой прочности и качества.

Материалы и отделка для литья под давлением

В инструментах для литья под давлением используется закаленная сталь, способная выдерживать высокие температуры и давление. Для литья под давлением предпочтительны цветные металлы из-за их текучести и низких температур плавления. Черные металлы используются в некоторых случаях, но реже. Ниже приведены стандартные материалы, используемые компанией YP-MFG при производстве деталей литья под давлением; мы также готовы удовлетворить индивидуальные запросы.

Закаленная инструментальная сталь

стальная форма для литья под давлением

Сталь H13

Устойчив к высоким температурам. Прочный и устойчивый к растрескиванию. Сохраняет твердость в нагретом состоянии. Подходит для литья алюминия и магния.

стальная форма для литья под давлением

Сталь 8407

Хорошо переносит перепады температур. Более прочная, чем сталь H13. Лучше проводит тепло и служит дольше. Подходит для литья с высокими нагрузками .

стальная форма для литья под давлением

Сталь 2344

Устойчив к высоким температурам. Устойчив к растрескиванию при перепадах температур. Легко поддается механической обработке и полировке. Европейский сорт стали для изготовления мелких деталей.

Сплавы для литья под давлением

литье алюминия под давлением

Услуги по литью алюминия под давлением

Являясь ведущим производителем алюминиевых отливок, мы используем сплавы ADC12, A380 и другие для изготовления высококачественных алюминиевых литых деталей.

  • ADC10
  • A380
  • ADC12
  • Чистый алюминий
  • DM6
  • HA6
  • HA4
  • 6063
литье под давлением магния

Литье под давлением магния

Высокая прочность, хорошая обрабатываемость и защита от электромагнитных помех. Часто используется в электронике, автомобильных деталях и корпусах портативных устройств.

  • AZ91D
  • AM60B
  • AM50A
литье под давлением с использованием цинка

Цинк Услуги по литью под давлением

Хорошо течет в формах и обеспечивает строгие допуски. Отличный выбор для изготовления мелких деталей со сложной формой. Часто используется в электронике, разъемах, замках и бытовой фурнитуре благодаря своей прочности и низкой стоимости.

  • ZAMAK2
  • ZAMAK3
  • ZAMAK5

Примечание: Выбор подходящего материала для литья под давлением зависит от области применения детали, её геометрии, условий эксплуатации и бюджета. Обратитесь к нашим экспертам за рекомендациями по выбору материала.

Детали, изготовленные методом литья под давлением, особенно из цинка и алюминия, по своей природе имеют гладкую поверхность. Для улучшения эстетических характеристик, долговечности или коррозионной стойкости ознакомьтесь с вариантами отделки поверхностей, предлагаемыми компанией YP-MFG. По вопросам индивидуальных заказов не стесняйтесь обращаться к нам.

в оригинальном составе

В ролях

Обеспечивает базовую функциональную отделку изделий, изготовленных методом литья под давлением, с относительно гладкими поверхностями и незначительными следами от пресс-формы, подходящую для применения в неэстетических целях.

анодирование

Анодирование

Повышает коррозионную стойкость и износостойкость деталей из алюминиевого литья, при этом предоставляя возможность выбора цветовых решений, которые улучшают как долговечность, так и внешний вид.

хромат

Хромат Пассивация

Хроматная пассивация, широко применяемая для деталей, изготовленных методом литья под давлением из алюминия и цинка, повышает коррозионную стойкость и подготавливает поверхность к окраске или нанесению других покрытий.

живопись

Живопись

Придаёт цвет и улучшает внешний вид, обеспечивая при этом дополнительную защиту от коррозии и износа. Часто используется для нанесения логотипа или для выполнения определённых требований к дизайну.

литье в песчаные формы

Пескоструйная обработка

Абразивная обработка, удаляющая поверхностные загрязнения и придающая равномерную матовую текстуру. Кроме того, она улучшает адгезию краски или покрытия.

Типичные детали, изготовленные методом литья под давлением
и применение в промышленности

Литье под давлением широко применяется для изготовления несущих и функциональных металлических деталей, к которым предъявляются требования по стабильности размеров, прочности и повторяемости.

Прецизионные корпуса и кожухи для устройств, требующие стабильности размеров и чистого качества поверхности.

Корпуса двигателей, коробки передач, опоры двигателя и несущие элементы, к которым предъявляются высокие требования по прочности и термостойкости.

Прецизионные кронштейны, корпуса редукторов, детали приводов и несущие конструкционные элементы.

Алюминиевые корпуса, радиаторы для светодиодов, внутренние рамы и защитные корпуса для компактных электронных устройств.

Обеспечение качества

В компании YP-MFG качество лежит в основе каждого этапа — от используемого нами оборудования до стандартов, которых мы придерживаемся. Наши сертификаты ISO 9001, ISO 14001 и IATF 16949 гарантируют неизменно высокое качество.
Контроль и испытания
сертификаты ISO

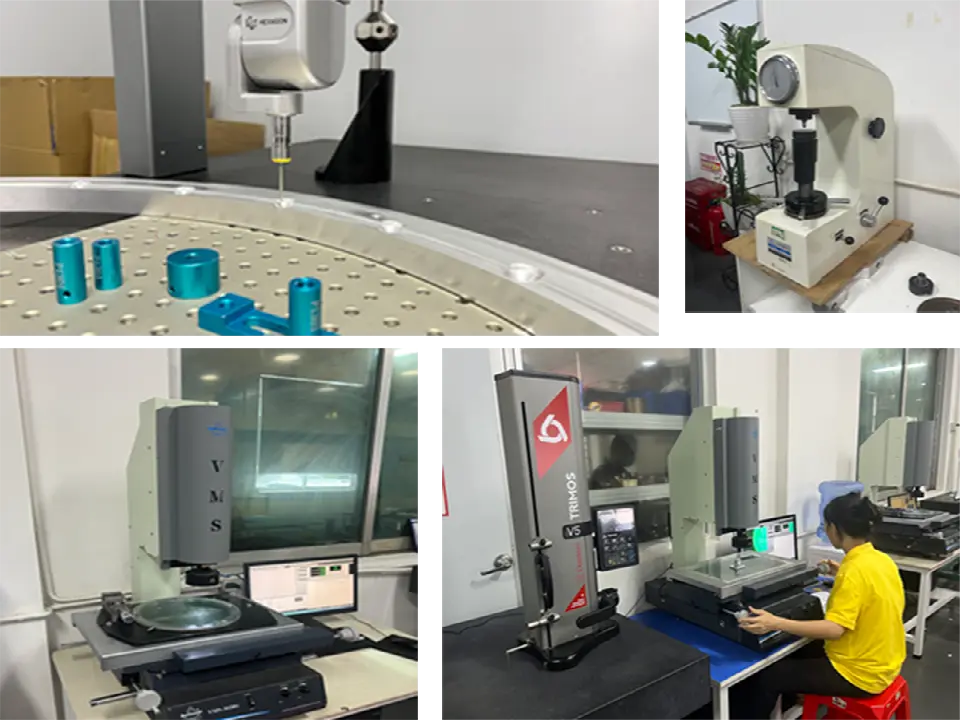
Современное контрольно-измерительное оборудование

Мы используем профессиональное испытательное оборудование для точных измерений и проверки. Спектрометры анализируют состав металла, координатно-измерительные машины проверяют сложные трехмерные формы, приборы 2,5D проверяют мелкие детали, а высотомеры измеряют основные размеры.

Комплексное тестирование Процедуры

Детали проходят четыре основных вида испытаний: анализ материала, испытания на долговечность, испытания на коррозионную стойкость и функциональные испытания. Эти испытания позволяют убедиться, что ваши детали соответствуют спецификациям по составу, выдерживают суровые условия эксплуатации, устойчивы к воздействию окружающей среды и обеспечивают надлежащую герметичность при необходимости.

Проверенные стандарты качества

Более 90% деталей проходят контроль первого экземпляра. А если вдруг возникнет проблема с качеством, мы бесплатно изготовим новую деталь. Каждая деталь проходит проверку перед отправкой с нашего предприятия.

Готовы увидеть наши стандарты качества в действии? Запросите расценки уже сегодня и почувствуйте разницу.

Почему стоит выбрать услуги YP-MFG по литью под давлением

экономически эффективный

Экономически эффективные решения

Мы сокращаем ваши затраты на литье под давлением за счет профессионального проектирования пресс-форм и бесплатного анализа DFM, обеспечивая максимально эффективное использование материала.

короткие сроки выполнения заказа

Короткие сроки выполнения заказа

 Благодаря собственным производственным мощностям и сети сертифицированных заводов мы поставляем образцы изделий, изготовленных методом литья под давлением, уже за 1 день с возможностью отслеживания хода проекта в режиме реального времени.

качество

Обеспечение качества

Сертифицировано по стандарту ISO 9001:2015. Строгий контроль качества на каждом этапе. Мы проводим проверку деталей на этапе подготовки к производству, в процессе производства, при приемочной проверке первого образца и перед отгрузкой. Жесткие допуски до ±0,01 мм.

Готовы приступить к реализации своего проекта по литью под давлением?

Загрузите свои CAD-файлы для получения бесплатных расценок и анализа технологичности (DFM). Мы изготавливаем прототипы для утверждения, после чего приступаем к серийному производству. Ваши детали, изготовленные методом литья под давлением с прецизионной обработкой, поставляются в установленные сроки.

Что такое литье под давлением?

Литье под давлением — это высокоточный процесс литья металла, при котором расплавленный металл впрыскивается в полость формы под высоким давлением. Этот метод широко применяется для изготовления сложных металлических деталей с высокой точностью размеров и гладкими поверхностями, особенно в серийном производстве.

В процессе литья под давлением используются формы из закаленной стали, изготовленные на станках с ЧПУ. Формы могут быть одно- или многогнездными, в зависимости от производственных потребностей. Затем цветные металлы расплавляются в печах, после чего оборудование перекачивает их в ковш.

В зависимости от используемого металла производители литья под давлением выбирают станки для горячей или холодной обрезки фасок. Полутвердое литье лучше подходит для изготовления сложных деталей, таких как картеры коробки передач, крепления двигателя и корпуса электронных блоков.

После остывания детали, изготовленные методом литья под давлением, извлекаются из формы и могут потребовать незначительной доработки, хотя гладкие поверхности зачастую снижают необходимость в дополнительной обработке.

Области применения литья под давлением

Литье под давлением используется в гораздо большем числе отраслей, чем можно было бы предположить — и на то есть веские причины. Это точный и повторяемый процесс, идеально подходящий для массового производства прочных деталей с высокой степенью детализации. В компании YP-MFG мы помогаем брендам из разных отраслей быстро превращать сложные конструкции в готовые к производству компоненты. Вот некоторые ключевые области применения:

| Автомобилестроение

Прочные детали с устойчивыми габаритами, такие как корпуса и кронштейны. Для условий эксплуатации, требующих высокого уровня безопасности и характеризующихся высокими температурами.

| Бытовая электроника

Внутренние рамы, корпуса и разъемы, обеспечивающие баланс между конструктивной прочностью и компактностью, а также элегантным дизайном в устройствах, подверженных интенсивной эксплуатации.

| Освещение

Сложные, легкие корпуса высокой точности, идеально подходящие как для функциональных компонентов, так и для видимых элементов дизайна.

| Медицинское оборудование

Обеспечивает производство точных деталей с чистой поверхностью для инструментов и корпусов, где стабильность качества и гигиеничность являются обязательными требованиями.

| Промышленное оборудование

Устойчив к механическим нагрузкам и износу; предназначен для конструкционных и рабочих узлов в условиях жестких эксплуатационных режимов с высокими нагрузками.

детали, изготовленные методом литья под давлением

Плюсы и минусы литья под давлением

Плюсы

Высокоскоростное производство. Короткий цикл для изготовления больших партий

Превосходная качество поверхности. Гладкие детали прямо из пресс-формы

Жесткие допуски. Точность размеров до ±0,01 мм

Сложные формы. Создание замысловатых геометрических фигур за один этап

Экономически выгодно при производстве в больших объемах. Более низкая себестоимость единицы продукции при больших объемах производства

Минусы

Высокая первоначальная стоимость. Дорогие затраты на изготовление инструментов и наладку

Ограниченный набор материалов. Подходит только для определённых сплавов

Ограничения по размерам. Пределы веса и размеров деталей

Проблемы с пористостью. Воздушные пузырьки могут привести к ослаблению деталей

Конструктивные ограничения. Требования к толщине стенок и углу наклона

Часто задаваемые вопросы

В литье под давлением не существует «универсальной» цены, поскольку затраты зависят от четырёх ключевых факторов: инструмента (формы), объёма материала, сложности детали и объёма производства.
Объем производства: Чем больше ваш объем производства, тем ниже себестоимость единицы продукции, поскольку затраты на инструменты амортизируются за счет большего количества единиц продукции.
Сложность: Такие особенности, как подрезы, жесткие допуски или тонкие стенки, повышают сложность проектирования и изготовления пресс-форм.

Совет: чтобы получить точный расчет стоимости, загрузите свои CAD-файлы уже сегодня. Наши инженеры проведут бесплатный анализ DFM (Design for Manufacturing), который поможет вам определить варианты оптимизации конструкции, позволяющие сократить расходы, прежде чем вы потратите хоть копейку на изготовление инструментов.

  • Высокоскоростное производство: Идеально подходит для наращивания объемов с сотен до тысяч деталей.

  • Превосходная качество обработки поверхности: Получайте гладкие, готовые к продаже детали прямо из пресс-формы.

  • Жесткие допуски: Стабильность гарантируется до ±0,01 мм.

  • Сложные геометрические формы: Создавайте сложные узоры за один этап производства.

Как компания YP-MFG минимизирует пористость в деталях, изготовленных методом литья под давлением?

При проектировании деталей для литья под давлением необходимо учитывать ряд ключевых факторов, чтобы обеспечить оптимальные эксплуатационные характеристики и технологичность:

  • Толщина стенок: Следует поддерживать равномерную толщину стенок для обеспечения равномерного охлаждения и затвердевания, что снижает риск возникновения дефектов, таких как коробление или внутренние напряжения. Тонкие стенки предпочтительны для более быстрого охлаждения и экономии материала, однако их применимость зависит от используемого металла и сложности детали.
  • Углы скоса: При проектировании следует предусматривать углы скоса, чтобы облегчить извлечение отливки из формы. Как правило, требуется минимальный угол скоса от 1 до 2 градусов, в зависимости от глубины детали.
  • Скругления и радиусы: Используйте скругления и радиусы для устранения острых углов и кромок, которые могут приводить к концентрации напряжений и образованию точек зарождения трещин. Такая корректировка также улучшает течение расплавленного металла внутри формы.
  • Система литниковых каналов: Разработайте эффективную систему литниковых каналов, обеспечивающую правильное поступление расплавленного металла в форму, сводя к минимуму турбулентность и попадание воздуха. Расположение литниковых каналов влияет на распределение материала и качество детали.
  • Вентиляция: Необходимо правильно спроектировать систему вентиляции, чтобы обеспечить отвод воздуха и газов из полости формы во время литья металла под давлением. Это помогает предотвратить появление пористости и неполное заполнение.
  • Упрощение геометрии: следует максимально упростить геометрию, чтобы избежать подрезов и сложных элементов, требующих применения сложных механизмов в штампе, что может привести к увеличению затрат на изготовление инструментов и усложнить процесс литья.

Да, последующая обработка деталей, изготовленных методом литья под давлением, не только возможна, но и зачастую необходима для достижения требуемой точности и качества поверхности, которые невозможно обеспечить с помощью одного только литья под давлением. Дополнительная механическая обработка позволяет добиться более жестких допусков и более гладких поверхностей, что имеет решающее значение для выполнения требований к высокой производительности и эстетическим характеристикам. К распространенным процессам дополнительной механической обработки относятся сверление, фрезерование и обработка с ЧПУ, которые позволяют довести характеристики детали, полученной литьем под давлением, до точных технических требований.

Кроме того, последующая механическая обработка позволяет устранить любые незначительные дефекты, возникающие в ходе процесса литья, такие как пористость или неровности поверхности. Она также позволяет создавать сложные элементы и мелкие детали, которые невозможно получить с помощью одного только литья. Благодаря интеграции литья под давлением с последующей механической обработкой производители могут использовать скорость и экономичность литья под давлением для получения черновой формы, одновременно достигая точности обработки с ЧПУ для критически важных размеров и качества поверхности.

Процесс литья под давлением представляет собой метод производства под высоким давлением, при котором расплавленный цветной металл впрыскивается в прецизионно изготовленную стальную форму (матрицу). В компании YP-MFG мы следуем строгому пятиэтапному процессу, чтобы гарантировать соответствие каждой детали вашим точным техническим требованиям:

  1. Подготовка и зажим: Для начала мы смазываем полости формы, чтобы обеспечить легкое извлечение детали и контроль температуры. Затем обе половины формы надежно зажимаются под высоким давлением.

  2. Литье под давлением: Расплавленный металл (алюминий, цинк или магний) под высоким давлением и с высокой скоростью (обычно от 1 500 до 25 000 фунтов на квадратный дюйм) впрыскивается в форму. Это обеспечивает заполнение металлом даже самых сложных геометрических форм.

  3. Охлаждение и затвердевание: Металл быстро затвердевает внутри формы. Наши передовые системы охлаждения обеспечивают равномерное распределение температуры, что позволяет свести к минимуму внутренние напряжения и деформации.

  4. Извлечение: После охлаждения матрица открывается, и «отливка» (деталь вместе с излишками материала, такими как литники и литниковые каналы) извлекается с помощью гидравлических штифтов.

  5. Обрезка и финишная обработка: излишки материала удаляются. В зависимости от ваших требований мы затем проводим вторичную обработку на станках с ЧПУ или финишную обработку поверхности (например, порошковое покрытие или анодирование) для завершения изготовления детали.

Готовы приступить к реализации своего проекта по литью под давлением?