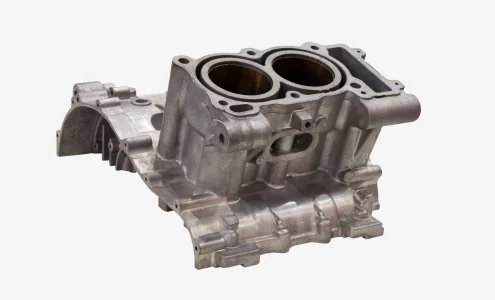
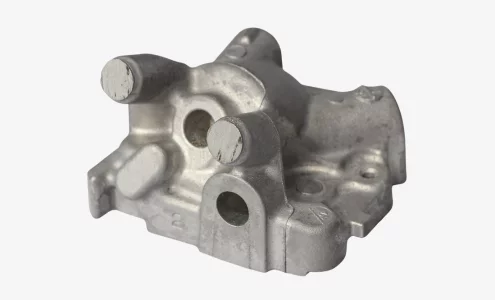
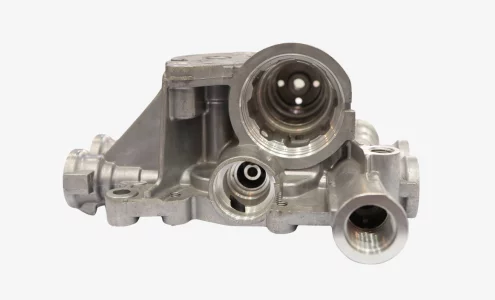
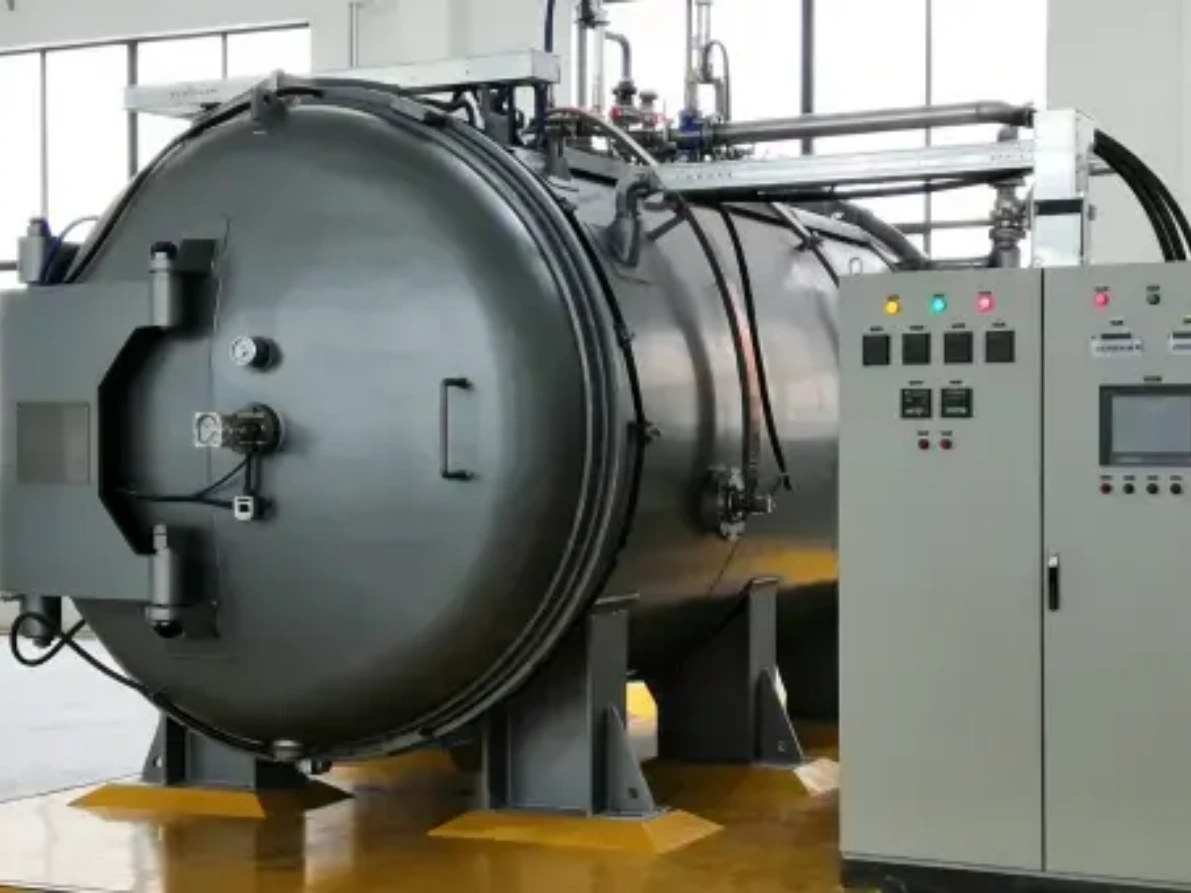
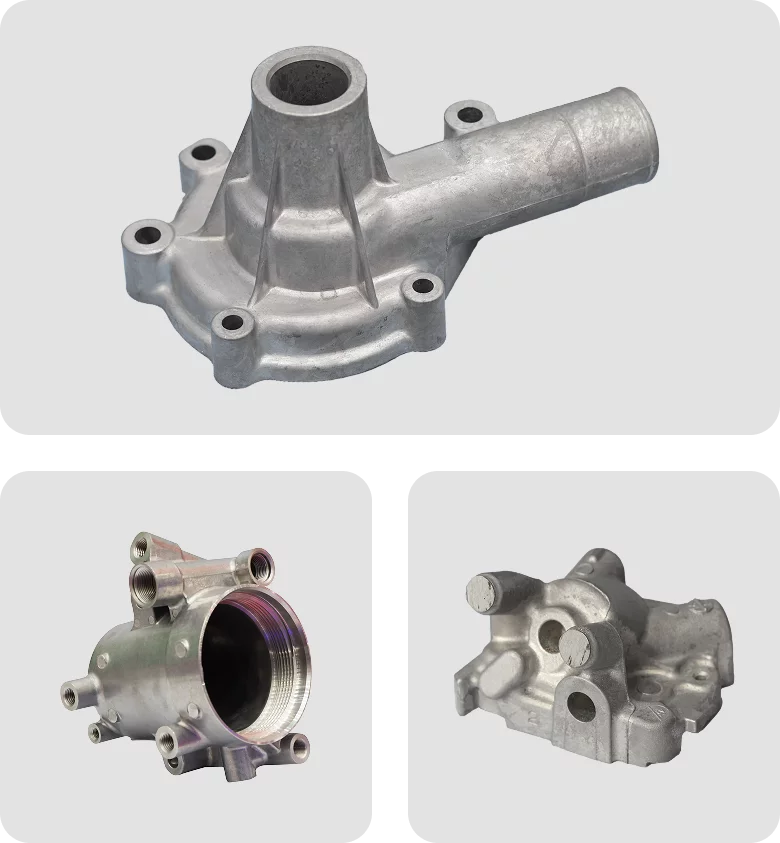
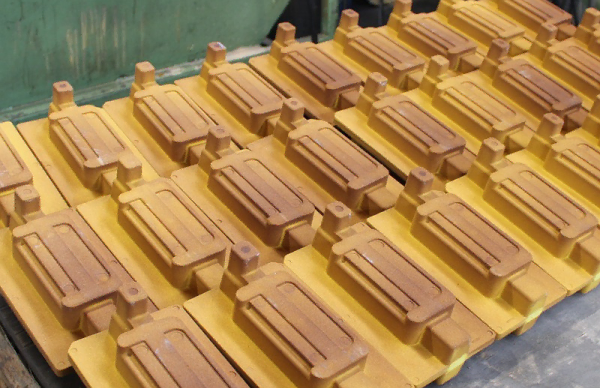
Dai prototipi rapidi alle produzioni in serie su larga scala, i servizi di pressofusione di YP-MFG soddisfano ogni vostra esigenza. Lavoriamo con alluminio, zinco e magnesio e ci occupiamo di ogni fase, dalla realizzazione degli stampi alla finitura; inoltre, i nostri esperti garantiscono che i vostri componenti pressofusi risultino esattamente come desiderate.


La nostra rete di aziende specializzate nella pressofusione certificate gestisce oltre 60 macchine, in grado di gestire geometrie complesse e
tempistiche serrate.
I servizi offerti comprendono la realizzazione di stampi per pressofusione, la lavorazione meccanica e una vasta gamma di finiture.
YP-MFG è un produttore certificato di componenti pressofusi, dotato di oltre 60 macchine avanzate per la pressofusione, che serve clienti in tutto il mondo nei settori automobilistico, industriale, della robotica e dell'elettronica.
Il nostro stabilimento di Shenzhen, in Cina, integra la progettazione e realizzazione di stampi per pressofusione, la produzione tramite pressofusione ad alta pressione, la lavorazione CNC e la finitura in un unico sistema coordinato, garantendo una qualità costante e tempi di consegna rapidi.
| Dettagli | |
|---|---|
| Tolleranza | Dettagli I componenti pressofusi ad alta precisione richiedono una lavorazione secondaria per soddisfare i requisiti di tolleranza, raggiungendo una precisione fino a ±0,01 mm |
| Spessore minimo della parete | Dettagli Si consiglia una lega di alluminio da 1,5 mm; la lega di zinco può arrivare fino a 0,8 mm |
| Rapporto dello spessore della parete | Dettagli Mantenere un rapporto di 1:3 per evitare un riempimento non uniforme |
| Diametro del foro | Dettagli A causa delle elevate temperature raggiunte durante la lavorazione degli stampi per la pressofusione dell’alluminio, i fori circolari di diametro inferiore a 3 mm richiedono una foratura secondaria. I fori filettati e le filettature esterne del prodotto vengono realizzati tramite lavorazioni secondarie. |
| Angolo di bozza | Dettagli Almeno 0,5° per evitare difficoltà di sformatura |
| Durata massima dello stampo (numero di cicli) | Dettagli Zinco: 1.000.000 Magnesio, Alluminio: 100.000 |
| Quantità minime d'ordine (MOQ) | Dettagli 500-1000 pezzi |
| Tempi di consegna | Dettagli 20-25 giorni. I tempi specifici variano in base al tipo di stampo e alla complessità della struttura del prodotto |
Per soddisfare un'ampia gamma di esigenze progettuali, YP-MFG offre tre tipi di servizi di pressofusione, adatti a diversi materiali e livelli di complessità progettuale. Utilizziamo principalmente la pressofusione a camera calda e a camera fredda. Per i componenti con tolleranze ristrette e elevati requisiti strutturali, offriamo processi avanzati come la pressofusione semisolida.
Nella pressofusione a camera fredda, il metallo viene fuso in un forno separato prima della colata. Il metallo fuso viene versato in una camera fredda, dove un pistone lo spinge nello stampo ad alta pressione. Il processo è adatto a metalli con alto punto di fusione come l’alluminio. La separazione impedisce la contaminazione e prolunga la durata dello stampo. Questo tipo di pressofusione produce parti per motori automobilistici, componenti aeronautici e alloggiamenti elettronici in cui la resistenza e la precisione sono fondamentali
La colata a camera calda, detta anche “a collo d’oca”, collega direttamente il forno di fusione alla macchina di colata. Un pistone preleva il metallo fuso dal forno e lo inietta direttamente nello stampo. Ciò consente tempi di ciclo più rapidi e riduce gli scarti, poiché il metallo rimane caldo durante l’intero processo. Il processo è adatto a metalli con basso punto di fusione come lo zinco e le leghe di magnesio. Il collegamento diretto consente una produzione efficiente su larga scala di giocattoli, articoli di ferramenta, oggetti decorativi e piccole parti meccaniche .
La pressofusione semisolida utilizza il metallo in uno stato pastoso, a metà strada tra lo stato liquido e quello solido. Il metallo viene riscaldato fino a raggiungere questa condizione semisolida, quindi viene lentamente spinto nello stampo con minore turbolenza rispetto al metallo liquido. Questo processo riduce la porosità e consente di ottenere pezzi più resistenti con una migliore finitura superficiale. La fusione semisolida trova efficace applicazione nelle leghe di alluminio e magnesio. Il flusso controllato consente di produrre componenti automobilistici, componenti aerospaziali e applicazioni che richiedono elevata resistenza e qualità.
Gli stampi per pressofusione sono realizzati in acciaio temprato per resistere alle alte temperature e alla pressione. Per i pezzi pressofusi, si preferiscono i metalli non ferrosi per la loro fluidità e i bassi punti di fusione. I metalli ferrosi vengono utilizzati in alcuni casi, ma meno frequentemente. Di seguito sono riportati i materiali standard utilizzati da YP-MFG nella produzione di pezzi pressofusi ; siamo inoltre in grado di soddisfare richieste personalizzate.
Resistente alle alte temperature. Robusto e resistente alle crepe. Rimane duro anche quando è caldo. Ideale per la fusione di alluminio e magnesio.

Resiste bene agli sbalzi termici. È più resistente dell’acciaio H13. Conduce meglio il calore e dura più a lungo. Ideale per lavori di fusione pesanti.

Resistente alle alte temperature. Resiste alle crepe causate dagli sbalzi termici. Facile da lavorare e lucidare. Acciaio di qualità europea per componenti di precisione .
In qualità di azienda leader nel settore della pressofusione dell’alluminio, utilizziamo ADC12, A380 e altre leghe per la produzione di componenti in alluminio pressofuso ad alte prestazioni.
Elevata resistenza, buona lavorabilità e schermatura EMI. Spesso utilizzato nell'elettronica, nei componenti automobilistici e negli alloggiamenti dei dispositivi portatili.

Si versa facilmente negli stampi e garantisce tolleranze strette. Una buona scelta per pezzi piccoli e ricchi di dettagli. Spesso utilizzato nell’elettronica, nei connettori, nelle serrature e nella ferramenta di uso quotidiano grazie alla sua resistenza e al basso costo.
Nota: la scelta del materiale giusto per la pressofusione dipende dall’ applicazione, dalla geometria, dall’ambiente operativo e dal budget del vostro componente. Rivolgetevi ai nostri esperti per ricevere consigli sui materiali.
I componenti pressofusi, in particolare quelli in zinco e alluminio, presentano naturalmente una superficie liscia. Per migliorarne l’estetica, la durata o la resistenza alla corrosione, scoprite le finiture superficiali offerte da YP-MFG. Per richieste particolari, non esitate a contattarci.

Offre una finitura di base funzionale per prodotti pressofusi con superfici relativamente lisce e lievi segni di stampo, adatta ad applicazioni non estetiche.

Migliora la resistenza alla corrosione e all'usura dei componenti in fusione di alluminio, consentendo al contempo una gamma di colori che ne esalta sia la durata che l'aspetto estetico.

Utilizzata comunemente per i componenti pressofusi in alluminio e zinco, la passivazione al cromato migliora la resistenza alla corrosione e prepara la superficie alla verniciatura o ad altri tipi di rivestimento.

Aggiunge un tocco di colore e migliora l'aspetto, offrendo al contempo una protezione aggiuntiva contro la corrosione e l'usura. Viene spesso utilizzato per la personalizzazione con il marchio o per soddisfare specifici requisiti di design.

Sabbiatura che rimuove le impurità superficiali e conferisce una finitura uniforme e opaca. Migliora inoltre l’adesione della vernice o del rivestimento.
La pressofusione è ampiamente utilizzata per la produzione di componenti metallici strutturali e funzionali che richiedono stabilità dimensionale, resistenza e ripetibilità.
Alloggiamenti di precisione e involucri per dispositivi che richiedono stabilità dimensionale e una finitura superficiale pulita.
Alloggiamenti del motore, scatole del cambio, supporti del motore e elementi strutturali che richiedono elevata resistenza meccanica e termica.
Staffe di precisione, alloggiamenti per riduttori, componenti per attuatori e parti strutturali portanti.
Involucri in alluminio, dissipatori di calore a LED, telai interni e alloggiamenti protettivi per dispositivi elettronici compatti.
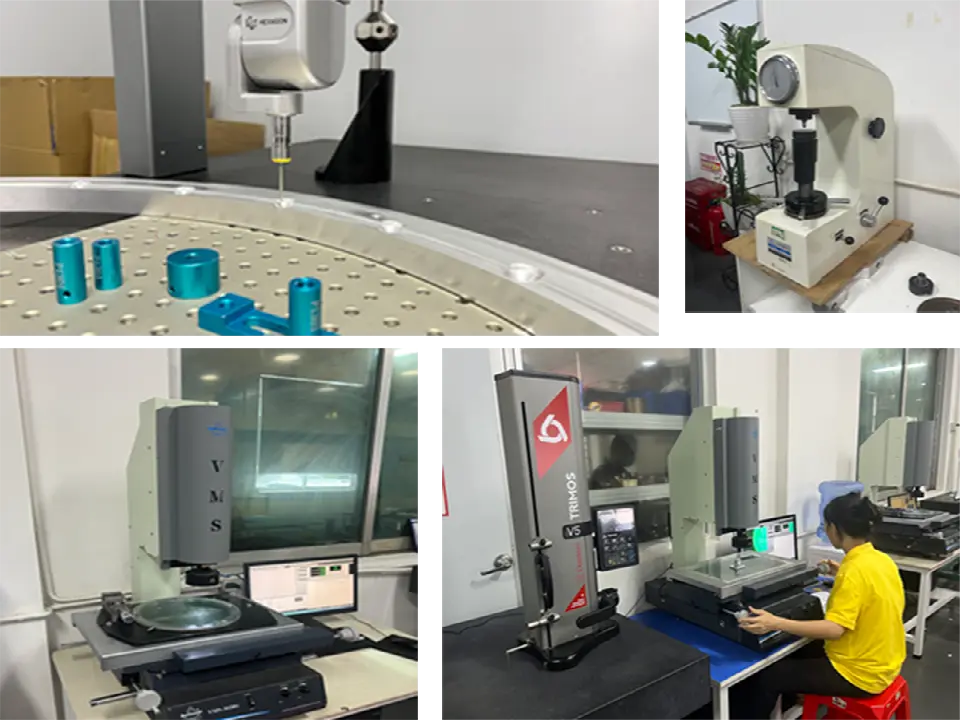
Utilizziamo apparecchiature di collaudo professionali per effettuare misurazioni e verifiche precise. Gli spettrometri analizzano la composizione dei metalli, le macchine di misura a coordinate ispezionano forme 3D complesse, gli strumenti 2,5D verificano le caratteristiche di dettaglio e gli altimetri misurano le dimensioni di base.
I componenti vengono sottoposti a quattro test principali: analisi dei materiali, prove di durata, prove di corrosione e prove funzionali. Questi test verificano che i componenti rispettino le specifiche di composizione, sopportino condizioni difficili, resistano ai danni ambientali e garantiscano una tenuta adeguata quando necessario.
Oltre 90% di componenti superano il controllo del primo articolo. E se dovesse mai verificarsi un problema di qualità, provvederemo a rifarlo gratuitamente. Ogni componente viene controllato prima di lasciare il nostro stabilimento.
Sei pronto a scoprire i nostri standard di qualità in azione? Richiedi oggi stesso un preventivo e scopri la differenza.
Riduciamo i costi della pressofusione grazie alla progettazione di stampi a regola d'arte e all'analisi DFM gratuita, garantendo un utilizzo ottimale del materiale.
Grazie alle nostre strutture interne e alla nostra rete di stabilimenti certificati, siamo in grado di fornire campioni di pressofusione in appena 1 giorno, con monitoraggio del progetto in tempo reale.
Certificazione ISO 9001:2015. Rigorosi controlli di qualità in ogni fase. Ispezioniamo i componenti in fase di pre-produzione, durante la produzione, con il controllo del primo articolo e prima della consegna. Tolleranze ristrette fino a ±0,01 mm.
Carica i tuoi file CAD per ricevere preventivi gratuiti e analisi DFM. Realizziamo prototipi per l’ approvazione, quindi avviamo la produzione in serie. I tuoi componenti pressofusi con finitura di precisione vengono spediti nei tempi previsti.

La pressofusione è un processo di fusione dei metalli ad alta precisione in cui il metallo fuso viene iniettato in una cavità dello stampo ad alta pressione. È ampiamente utilizzata per realizzare componenti metallici complessi con un’elevata precisione dimensionale e superfici lisce, soprattutto nella produzione in serie.
Il processo di pressofusione utilizza stampi in acciaio temprato realizzati con macchine a controllo numerico (CNC). Gli stampi possono essere a cavità singola o multipla, a seconda delle esigenze di produzione. I metalli non ferrosi vengono quindi fusi nei forni e le macchine li convogliano in una siviera.
A seconda del metallo utilizzato, i produttori di pressofusioni scelgono macchine per smussatura a caldo o a freddo. La fusione semisolida è più indicata per componenti complessi come le scatole del cambio, i supporti motore e gli alloggiamenti elettronici.
Una volta raffreddati, i pezzi pressofusi vengono espulsi e potrebbero richiedere una leggera lavorazione successiva, anche se le superfici lisce spesso riducono la necessità di ulteriori operazioni di finitura.
La pressofusione trova applicazione in più settori di quanto si possa immaginare, e a ragione. È un processo preciso, ripetibile e ideale per realizzare in serie componenti resistenti e ricchi di dettagli. Noi di YP-MFG aiutiamo i marchi di tutti i settori a trasformare progetti complessi in componenti pronti per la produzione , in tempi rapidi. Ecco alcune applicazioni chiave:
Componenti resistenti e dimensionalmente stabili, quali alloggiamenti e staffe. Per ambienti in cui la sicurezza è fondamentale e caratterizzati da temperature elevate.
Telai interni, involucri e connettori, che coniugano l'integrità strutturale con un design compatto ed elegante nei dispositivi sottoposti a un uso intensivo.
Alloggiamenti complessi e leggeri, realizzati con precisione, ideali sia per componenti funzionali che per elementi di design a vista.
Consente la produzione di componenti precisi e con finiture pulite per utensili e alloggiamenti in cui la costanza e l'igiene sono requisiti imprescindibili.
Resiste alle sollecitazioni meccaniche e all'usura, per componenti strutturali e funzionali in applicazioni impegnative e soggette a carichi elevati.

Produzione ad alta velocità. Ciclo rapido per grandi quantità
Finitura superficiale eccellente. Pezzi lisci fin dall'uscita dallo stampo
Tolleranze strette. Dimensioni di precisione fino a ±0,01 mm
Forme complesse. Crea geometrie complesse in un unico passaggio
Conveniente su larga scala. Costo unitario inferiore per volumi elevati
Costo iniziale elevato. Costi elevati per le attrezzature e le spese di avviamento
Materiali limitati. Funziona solo con leghe specifiche
Restrizioni dimensionali. Limiti di peso e dimensioni dei componenti
Problemi di porosità. Le bolle d’aria possono indebolire i componenti
Vincoli di progettazione. Requisiti relativi allo spessore delle pareti e all’angolo di sformo
Nel settore della pressofusione non esiste un prezzo “universale”, poiché i costi dipendono da
quattro fattori chiave: gli stampi, il volume del materiale, la complessità dei pezzi e
la quantità prodotta.
Volume di produzione: Maggiore è il
volume di produzione, minore è il costo unitario, poiché i costi degli utensili vengono ammortizzati su
un numero maggiore di unità.
Complessità: Caratteristiche quali sottosquadri,
tolleranze ristrette o pareti sottili aumentano la complessità della progettazione e della realizzazione degli stampi.
Suggerimento: per ottenere un preventivo preciso, carica oggi stesso i tuoi file CAD. I nostri ingegneri effettueranno un’analisi DFM (Design for Manufacturing) gratuita per aiutarti a individuare ottimizzazioni progettuali che ti consentano di risparmiare sui costi prima ancora di spendere un centesimo per gli stampi.
Produzione ad alta velocità: Ideale per passare da centinaia a migliaia di pezzi.
Finitura superficiale di qualità superiore: Ottieni componenti lisci e pronti per la vendita direttamente dallo stampo.
Tolleranze ristrette: Uniformità garantita fino a ±0,01 mm.
Geometrie complesse: Realizza disegni complessi in un’unica fase di produzione.
In che modo YP-MFG riduce al minimo porosità nei componenti pressofusi?
Nella progettazione di componenti destinati alla pressofusione, è necessario tenere conto di diversi aspetti fondamentali per garantire prestazioni ottimali e la producibilità:
Sì, la lavorazione secondaria dei pezzi pressofusi non solo è possibile, ma spesso è necessaria per ottenere la precisione e le finiture superficiali desiderate che la sola pressofusione potrebbe non garantire. La lavorazione successiva consente di ottenere tolleranze più strette e superfici più lisce, elementi fondamentali per soddisfare requisiti di elevate prestazioni ed estetici. I processi di lavorazione successiva più comuni includono la foratura, la fresatura e la lavorazione CNC, che perfezionano le caratteristiche del pezzo pressofuso secondo specifiche precise.
Inoltre, la lavorazione successiva alla fusione consente di correggere eventuali difetti minori che si verificano durante il processo di fusione, quali porosità o imperfezioni superficiali. Consente inoltre di aggiungere caratteristiche complesse e dettagli precisi che non possono essere ottenuti esclusivamente tramite la fusione. Integrando la pressofusione con la lavorazione successiva, i produttori possono sfruttare la velocità e l’efficienza in termini di costi della pressofusione per ottenere la forma grezza, raggiungendo al contempo la precisione della lavorazione CNC per le dimensioni critiche e le finiture.
Il processo di pressofusione è un metodo di produzione ad alta pressione in cui il metallo non ferroso fuso viene iniettato in uno stampo in acciaio (matrice) realizzato con precisione. Noi di YP-MFG seguiamo un rigoroso processo in 5 fasi per garantire che ogni componente soddisfi esattamente le vostre specifiche:
Preparazione e serraggio: Si inizia lubrificando le cavità dello stampo per garantire un facile espulsione dei pezzi e il controllo della temperatura. Le due metà dello stampo vengono quindi saldamente serrate ad alta pressione.
Stampaggio a iniezione: il metallo fuso (alluminio, zinco o magnesio) viene iniettato nello stampo ad alta velocità e pressione (in genere tra 1.500 e 25.000 psi). Ciò garantisce che il metallo riempia anche le geometrie più complesse.
Raffreddamento e solidificazione: il metallo si solidifica rapidamente all’interno dello stampo. I nostri sistemi di raffreddamento all’avanguardia garantiscono una distribuzione uniforme della temperatura per ridurre al minimo le tensioni interne e le deformazioni.
Espulsione: una volta raffreddato, lo stampo si apre e il “pezzo” (il componente più il materiale in eccesso, come i canali di colata e i canali di distribuzione) viene espulso tramite perni idraulici.
Rifilatura e finitura: il materiale in eccesso viene rifilato. A seconda delle vostre esigenze, eseguiamo poi una lavorazione CNC secondaria o una finitura superficiale (come la verniciatura a polvere o l'anodizzazione) per completare il pezzo.