Servicios de fundición a presión a medida

Desde prototipos rápidos hasta series de producción a gran escala, los servicios de fundición a presión de YP-MFG te ofrecen todo lo que necesitas. Trabajamos con aluminio, zinc y magnesio, y nos encargamos de todo, desde el utillaje hasta el acabado; además, nuestros expertos se aseguran de que tus piezas de fundición a presión queden exactamente como tú necesitas.

YPMFG: servicios de fundición a presión y fabricación
Más de 20 000 clientes en más de 120 países y regiones confían en YP-MFG para la fabricación de sus piezas a medida

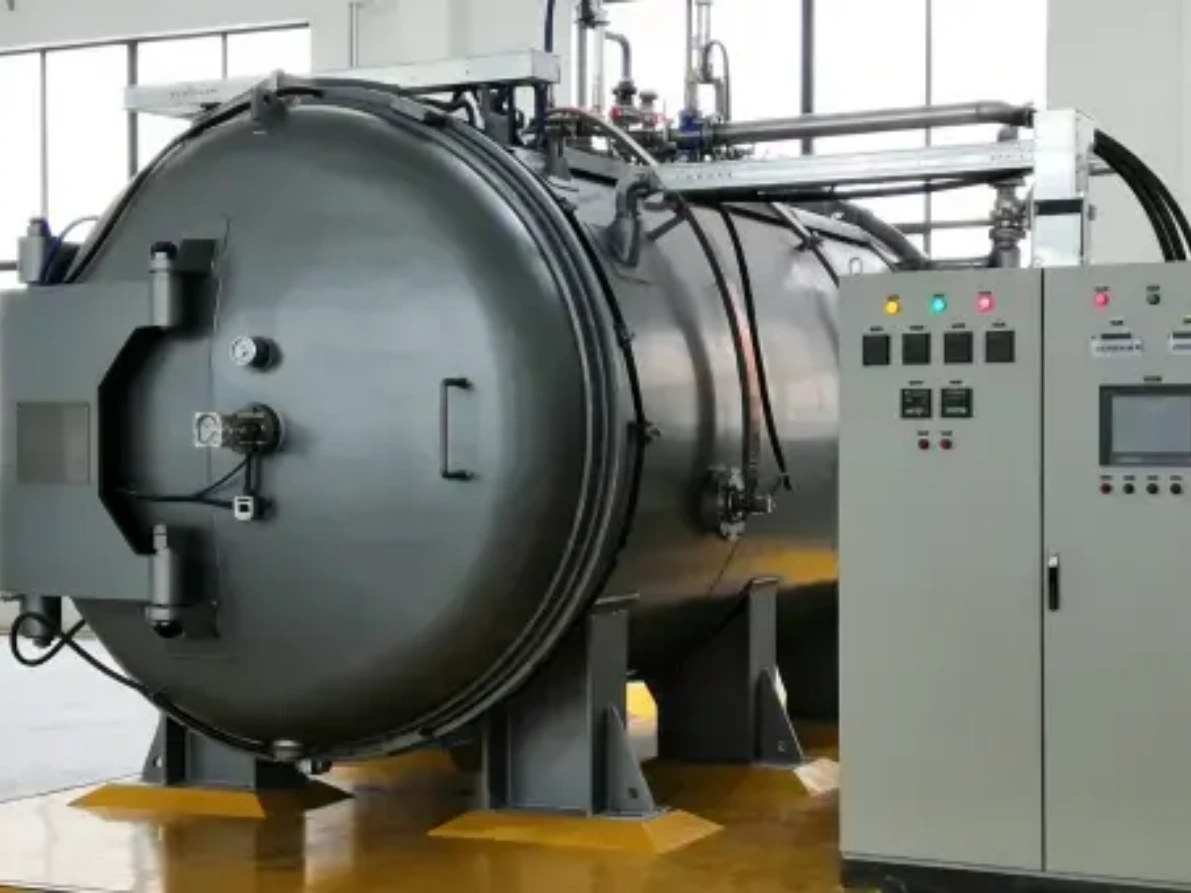
Fábrica y equipos de fundición a presión YP-MFG

Nuestra red de fabricantes certificados de piezas de fundición a presión cuenta con más de 60 máquinas, lo que nos permite fabricar piezas con geometrías complejas y cumplir con plazos ajustados.
Los servicios incluyen la fabricación de matrices de fundición a presión, el mecanizado y una amplia gama de acabados.

Fabricante de piezas de fundición a presión con instalaciones de producción avanzadas

YP-MFG es un fabricante certificado de piezas de fundición a presión, que cuenta con más de 60 máquinas avanzadas de fundición a presión y presta servicio a clientes de todo el mundo en los sectores de la automoción, la industria, la robótica y la electrónica.

Nuestra fábrica de Shenzhen (China) integra el diseño de matrices de fundición a presión, la producción de fundición a presión de alta presión, el mecanizado CNC y el acabado en un único sistema coordinado, lo que garantiza una calidad constante y plazos de entrega rápidos.

60+
Máquinas de fundición a presión
ISO
9001, 16949, 13485
0,001 mm
Tolerancia estrecha
10 días
Plazo de entrega rápido

Capacidades de fundición a presión de YP-MFG

Detalles
Tolerancia Detalles Las piezas fundidas a presión de alta precisión requieren un mecanizado secundario para cumplir los requisitos de tolerancia, con lo que se alcanza una precisión de hasta ±0,01 mm
Espesor mínimo de la pared Detalles Se recomienda una aleación de aluminio de 1,5 mm; en el caso de la aleación de zinc, el grosor puede reducirse hasta 0,8 mm
Relación de espesor de pared Detalles Mantén una proporción de 1:3 para evitar que el relleno quede desigual
Diámetro del orificio Detalles Debido a las altas temperaturas que se alcanzan durante el procesamiento de los moldes de fundición a presión de aluminio, los orificios redondos de menos de 3 mm de diámetro requieren un taladrado secundario. Los orificios roscados del producto y las roscas externas se forman mediante un mecanizado secundario.
Ángulo de tiro Detalles Mínimo 0,5° para evitar dificultades en el desmoldeo
Vida útil máxima del troquel (número de ciclos) Detalles Zinc: 1 000 000 Magnesio, aluminio: 100 000
Cantidades mínimas de pedido (MOQ) Detalles 500-1000 unidades
Plazo de entrega Detalles Entre 20 y 25 días. Los plazos concretos varían en función del tipo de molde y de la complejidad de la estructura del producto.

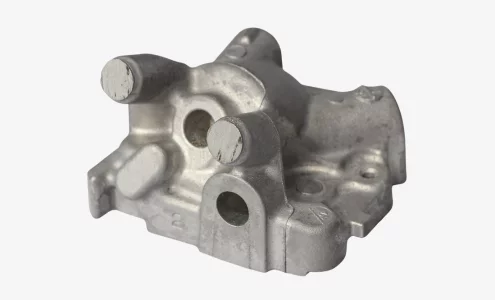
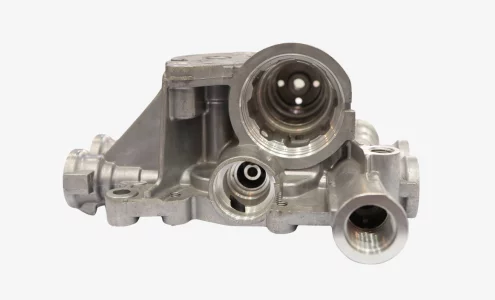
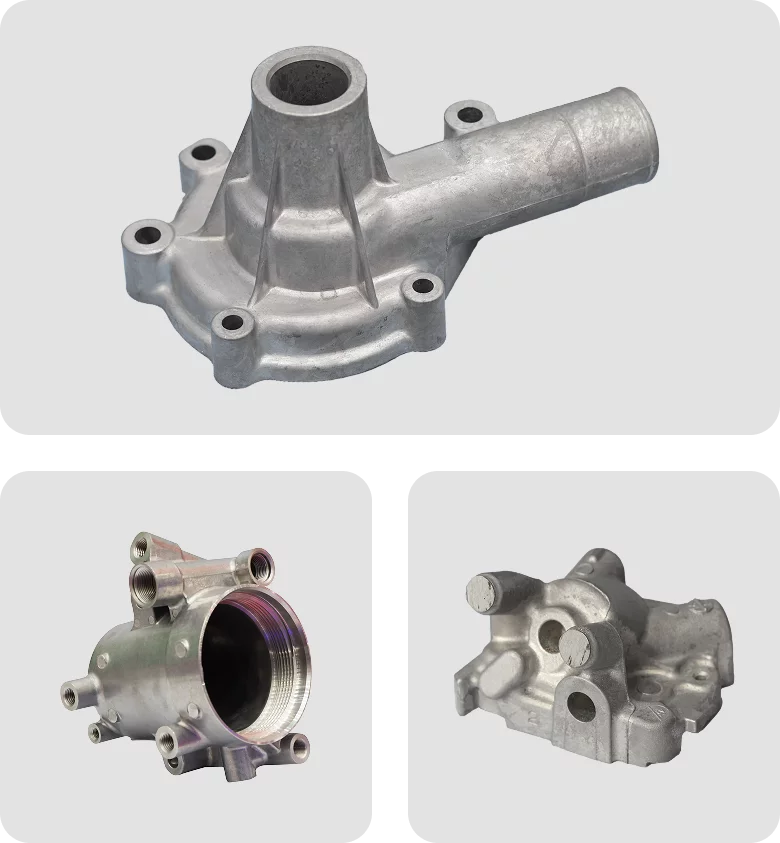
Piezas de fundición a presión que hemos fabricado

Tipos de procesos de fundición a presión en YP-MFG

Para dar respuesta a una amplia gama de necesidades de los proyectos, YP-MFG ofrece tres tipos de servicios de fundición a presión, adecuados para distintos materiales y niveles de complejidad en el diseño. Utilizamos principalmente la fundición en cámara caliente y en cámara fría. Para componentes con tolerancias estrictas y requisitos estructurales exigentes, ofrecemos procesos avanzados como la fundición semisólida.

Fundición a presión en cámara fría

En la fundición a presión de cámara fría, el metal se funde en un horno independiente antes de la fundición. El metal fundido se vierte en una cámara fría, donde un pistón lo impulsa hacia el molde a alta presión. El proceso permite trabajar con metales de alto punto de fusión, como el aluminio. La separación evita la contaminación y prolonga la vida útil del molde. Este tipo de fundición a presión se utiliza para fabricar piezas de motores de coche, componentes de aviones y carcasas de aparatos electrónicos, donde la resistencia y la precisión son fundamentales.

Fundición a presión en cámara caliente

La fundición en cámara caliente, o de cuello de cisne, conecta el horno de fusión directamente a la máquina de fundición. Un pistón extrae el metal fundido del horno y lo inyecta directamente en el molde. Esto permite acortar los tiempos de ciclo y reducir los residuos, ya que el metal se mantiene caliente durante todo el proceso. El proceso es adecuado para metales con bajo punto de fusión, como el zinc y las aleaciones de magnesio. La conexión directa permite una producción eficiente y a gran escala de juguetes, artículos de ferretería, objetos decorativos y pequeñas piezas mecánicas .

Fundición a presión semisólida

La fundición a presión semisólida utiliza metal en un estado pastoso, a medio camino entre el líquido y el sólido. El metal se calienta hasta alcanzar este estado semisólido y, a continuación, se introduce lentamente en el molde con menos turbulencias que el metal líquido. Este proceso reduce la porosidad y permite obtener piezas más resistentes con un mejor acabado superficial. La fundición semisólida se aplica con eficacia a las aleaciones de aluminio y magnesio. El flujo controlado permite fabricar piezas de automoción, componentes aeroespaciales y aplicaciones que requieren una alta resistencia y calidad.

Materiales y acabados de la fundición a presión

Las matrices de fundición a presión están fabricadas en acero templado para soportar altas temperaturas y presión. Para las piezas de fundición a presión, se prefieren los metales no ferrosos por su fluidez y sus bajos puntos de fusión. En algunos casos se utilizan metales ferrosos, aunque es menos habitual. A continuación se indican los materiales estándar que utiliza YP-MFG en la fabricación de piezas de fundición a presión , aunque también podemos atender pedidos personalizados.

Acero para herramientas templado

molde de fundición a presión de acero

Acero H13

Resistente a altas temperaturas. Robusto y resistente a las grietas. Se mantiene duro cuando está caliente. Ideal para la fundición de aluminio y magnesio.

molde de fundición a presión de acero

Acero 8407

Soporta bien los cambios de temperatura. Es más resistente que el acero H13. Conduce mejor el calor y dura más tiempo. Ideal para trabajos de fundición de alta resistencia.

molde de fundición a presión de acero

Acero 2344

Resistente a altas temperaturas. Resiste el agrietamiento provocado por los ciclos térmicos. Fácil de mecanizar y pulir. Acero de calidad europea para piezas de gran precisión.

Aleaciones para fundición a presión

fundición a presión de aluminio

Servicio de fundición a presión de aluminio

Como empresa líder en la fundición a presión de aluminio, utilizamos ADC12, A380 y otras aleaciones para la fabricación de piezas de aluminio fundido de alto rendimiento.

  • ADC10
  • A380
  • ADC12
  • Aluminio puro
  • DM6
  • HA6
  • HA4
  • 6063
fundición a presión de magnesio

Fundición a presión de magnesio

Alta resistencia, buena mecanizabilidad y blindaje contra las interferencias electromagnéticas. Se utiliza a menudo en electrónica, componentes de automoción y carcasas de dispositivos portátiles.

  • AZ91D
  • AM60B
  • AM50A
fundición a presión de zinc

Zinc Servicios de fundición a presión

Se vierte bien en los moldes y cumple con tolerancias estrictas. Una buena opción para piezas pequeñas y con muchos detalles. Se utiliza a menudo en electrónica, conectores, cerraduras y artículos de ferretería de uso cotidiano por su resistencia y su bajo coste.

  • ZAMAK2
  • ZAMAK3
  • ZAMAK5

Nota: La elección del material adecuado para la fundición a presión depende de la aplicación, la geometría, el entorno de funcionamiento y el presupuesto de su pieza. Consulte a nuestros expertos para que le recomienden el material más adecuado.

Los componentes moldeados a presión, especialmente las piezas de zinc y aluminio, presentan de forma natural una superficie lisa. Para mejorar su aspecto, durabilidad o resistencia a la corrosión, descubra los acabados superficiales que ofrece YP-MFG. Si tiene alguna solicitud especial, no dude en ponerse en contacto con nosotros.

tal y como aparece en el reparto

Reparto

Proporciona un acabado básico y funcional para productos de fundición a presión con superficies relativamente lisas y ligeras marcas de utillaje, adecuado para aplicaciones no estéticas.

anodizado

Anodizado

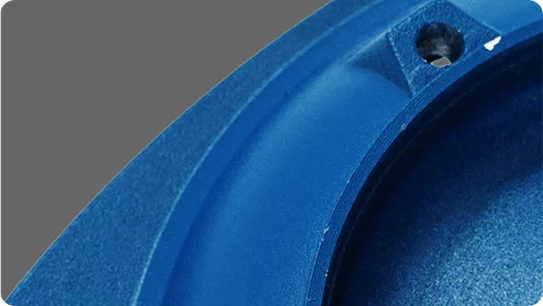
Mejora la resistencia a la corrosión y al desgaste de las piezas de fundición de aluminio, al tiempo que ofrece opciones de color que mejoran tanto la durabilidad como el aspecto.

cromato

Cromato Pasivación

La pasivación con cromato, que se utiliza habitualmente en piezas de aluminio y zinc fundidas a presión, mejora la resistencia a la corrosión y prepara la superficie para su pintado u otros recubrimientos.

pintura

Pintura

Aporta color y mejora el aspecto, al tiempo que ofrece una protección adicional contra la corrosión y el desgaste. Se utiliza a menudo para la identificación de marca o para cumplir requisitos de diseño específicos.

fundición en arena

Chorro de arena

Chorro abrasivo que elimina las impurezas de la superficie y le confiere una textura mate y uniforme. Además, mejora la adherencia de la pintura o del recubrimiento.

Piezas típicas de fundición a presión
y aplicaciones industriales

La fundición a presión se utiliza ampliamente para fabricar componentes metálicos estructurales y funcionales que requieren estabilidad dimensional, resistencia y repetibilidad.

Carcasas de precisión y envolventes para dispositivos que requieren estabilidad dimensional y un acabado superficial impecable.

Carcasas de motor, cajas de cambio, soportes de motor y elementos estructurales que requieren una elevada resistencia mecánica y térmica.

Soportes de precisión, carcasas de cajas de cambios, componentes de actuadores y piezas estructurales que soportan carga.

Cajas de aluminio, disipadores de calor LED, marcos internos y carcasas protectoras para dispositivos electrónicos compactos.

Garantía de calidad

En YP-MFG, la calidad es el motor de cada paso, desde las herramientas que utilizamos hasta los estándares que cumplimos. Nuestras certificaciones ISO 9001, ISO 14001 e IATF 16949 garantizan una excelencia constante.
Control y pruebas
certificados ISO

Equipos de inspección avanzados

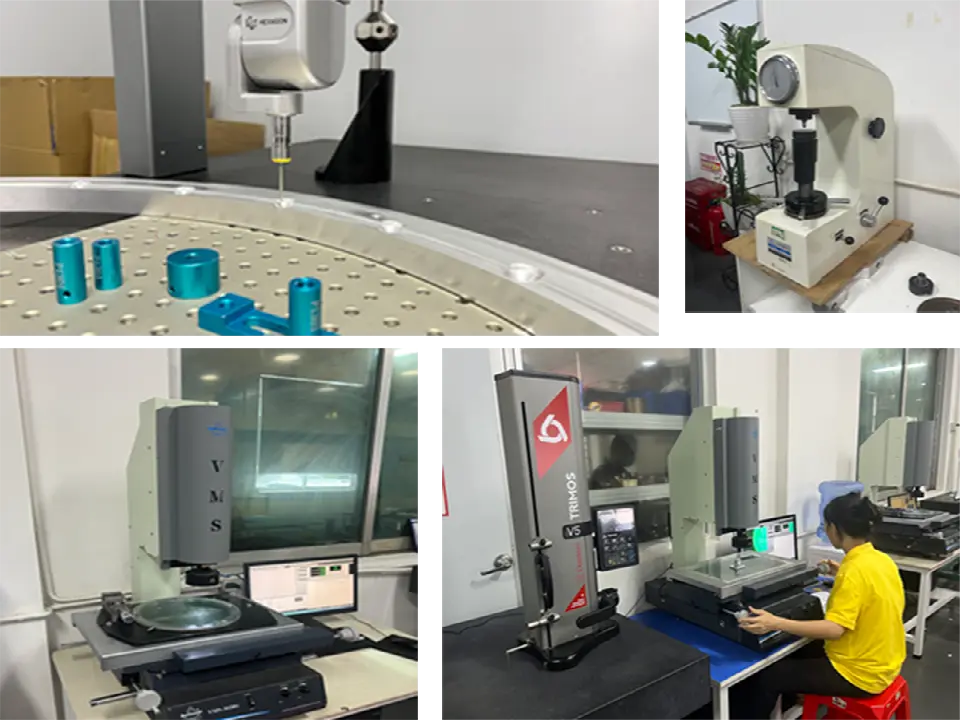
Utilizamos equipos de ensayo profesionales para realizar mediciones y verificaciones precisas. Los espectrómetros analizan la composición de los metales, las máquinas de medición por coordenadas inspeccionan formas 3D complejas, los instrumentos 2,5D verifican características detalladas y los medidores de altura se encargan de las dimensiones básicas.

Pruebas exhaustivas Procedimientos

Las piezas se someten a cuatro pruebas principales: análisis de materiales, pruebas de durabilidad, pruebas de corrosión y pruebas funcionales. Estas pruebas comprueban que las piezas cumplan con las especificaciones de composición, soporten condiciones adversas, resistan los daños ambientales y sellen correctamente cuando sea necesario.

Estándares de calidad contrastados

Más de 90% de piezas superan la inspección del primer artículo. Y si alguna vez surgiera un problema de calidad, la volveremos a fabricar sin coste alguno. Todas las piezas se comprueban antes de salir de nuestras instalaciones.

¿Estás listo para ver nuestros estándares de calidad en acción? Solicita tu presupuesto hoy mismo y comprueba la diferencia.

¿Por qué elegir los servicios de fundición a presión de YP-MFG?

rentable

Soluciones rentables

Reducimos sus costes de fundición a presión gracias a un diseño experto de los moldes y a un análisis DFM gratuito, lo que garantiza un uso más eficiente del material.

plazo de entrega rápido

Plazo de entrega rápido

 Gracias a nuestras instalaciones propias y a nuestra red de fábricas certificadas, entregamos muestras de fundición a presión en tan solo un día, con seguimiento del proyecto en tiempo real.

calidad

Garantía de calidad

Certificación ISO 9001:2015. Estricto control de calidad en cada fase del proceso. Inspeccionamos las piezas antes de la producción, durante la producción, en la inspección del primer artículo y antes de la entrega. Tolerancias muy ajustadas, de hasta ±0,01 mm.

¿Estás listo para poner en marcha tu proyecto de fundición a presión?

Sube tus archivos CAD para obtener presupuestos gratuitos y un análisis de fabricabilidad (DFM). Creamos prototipos para su aprobación y, a continuación, iniciamos la producción en serie. Tus piezas de fundición a presión con acabado de precisión se envían según lo previsto.

¿Qué es la fundición a presión?

La fundición a presión es un proceso de fundición de metales de alta precisión en el que el metal fundido se inyecta en la cavidad de un molde a alta presión. Se utiliza ampliamente para fabricar piezas metálicas complejas con una gran precisión dimensional y superficies lisas, especialmente en la producción en serie.

El proceso de fundición a presión utiliza moldes de acero endurecido cortados con máquinas CNC. Los moldes pueden ser de una sola cavidad o de varias cavidades, en función de las necesidades de producción. A continuación, los metales no ferrosos se funden en hornos y las máquinas los introducen en una cuchara de colada.

En función del metal que se utilice, los fabricantes de piezas de fundición a presión eligen máquinas de biselado en caliente o en frío. La fundición semisólida ofrece mejores resultados en piezas complejas, como cajas de cambio, soportes de motor y carcasas electrónicas.

Una vez enfriadas, las piezas de fundición a presión se expulsan y pueden requerir un ligero mecanizado posterior, aunque las superficies lisas suelen reducir la necesidad de un acabado adicional.

Aplicaciones de la fundición a presión

La fundición a presión está presente en más sectores de lo que cabría esperar, y con razón. Es un proceso preciso, repetible e ideal para fabricar piezas resistentes y detalladas a gran escala. En YP-MFG, ayudamos a marcas de todos los sectores a convertir diseños complejos en componentes listos para la producción de forma rápida. Estas son algunas de sus aplicaciones clave:

| Automoción

Piezas resistentes y dimensionalmente estables, como carcasas y soportes. Para entornos en los que la seguridad es fundamental y con altas temperaturas.

| Electrónica de consumo

Estructuras internas, carcasas y conectores que combinan la integridad estructural con un diseño compacto y elegante en dispositivos de uso intensivo.

| Iluminación

Carcasas complejas y ligeras, fabricadas con precisión, ideales tanto para componentes funcionales como para elementos de diseño visibles.

| Productos sanitarios

Permite la fabricación de piezas precisas y con un acabado impecable para herramientas y carcasas, en las que la uniformidad y la higiene son requisitos imprescindibles.

| Maquinaria industrial

Resiste las tensiones mecánicas y el desgaste, para componentes estructurales y operativos en aplicaciones exigentes y con cargas elevadas.

piezas de fundición a presión

Ventajas e inconvenientes de la fundición a presión

Ventajas

Producción a alta velocidad. Ciclo rápido para grandes cantidades

Excelente acabado superficial. Piezas lisas nada más salir del molde

Tolerancias estrictas. Dimensiones de precisión de hasta ±0,01 mm

Formas complejas. Crea geometrías intrincadas en un solo paso.

Rentable a gran escala. Menor coste por unidad para grandes volúmenes

Contras

Alto coste inicial. Gastos elevados de utillaje y puesta en marcha

Materiales limitados. Solo funciona con aleaciones específicas.

Restricciones de tamaño. Límites de peso y tamaño de las piezas

Problemas de porosidad. Las burbujas de aire pueden debilitar las piezas

Restricciones de diseño. Requisitos relativos al espesor de las paredes y al ángulo de desmoldeo

Preguntas frecuentes

En la fundición a presión no existe un precio «único para todos los casos», ya que los costes dependen de cuatro factores clave: el utillaje (el molde), el volumen de material, la complejidad de la pieza y la cantidad de producción.
Volumen de producción: Cuanto mayor sea tu volumen de producción, menor será el coste por pieza, ya que los gastos de utillaje se amortizan entre un mayor número de unidades.
Complejidad: Características como los socavados, las tolerancias ajustadas o las paredes delgadas aumentan la complejidad del diseño y del utillaje.

Consejo: Para obtener un presupuesto preciso, sube hoy mismo tus archivos CAD. Nuestros ingenieros realizarán un análisis gratuito de DFM (diseño para la fabricación) para ayudarte a identificar optimizaciones de diseño que te permitan ahorrar costes antes de que gastes ni un céntimo en utillaje.

  • Producción a alta velocidad: Ideal para ampliarse de cientos a miles de piezas.

  • Acabado superficial de alta calidad: Consigue piezas con un acabado impecable, listas para su venta al por menor, directamente del molde.

  • Tolerancias estrictas: Consistencia garantizada hasta ±0,01 mm.

  • Geometrías complejas: Consigue diseños complejos en un solo paso de producción.

¿Cómo minimiza YP-MFG porosidad ¿En las piezas de fundición a presión?

A la hora de diseñar piezas para la fundición a presión, hay que tener en cuenta varios aspectos clave para garantizar un rendimiento óptimo y la facilidad de fabricación:

  • Espesor de la pared: Mantener un espesor uniforme de la pared para favorecer un enfriamiento y una solidificación homogéneos, reduciendo así el riesgo de defectos como deformaciones o tensiones internas. Se prefieren las paredes finas para acelerar el enfriamiento y ahorrar material, pero su viabilidad depende del metal utilizado y de la complejidad de la pieza.
  • Ángulos de desmoldeo: Incluye ángulos de desmoldeo en el diseño para facilitar la extracción de la pieza fundida del molde. Por lo general, se requiere un ángulo de desmoldeo mínimo de entre 1 y 2 grados, dependiendo de la profundidad de la pieza.
  • Redondeos y radios: Incorpora redondeos y radios para eliminar las esquinas y aristas afiladas, que pueden provocar concentraciones de tensión y puntos de inicio de grietas. Este ajuste también mejora el flujo del metal fundido dentro del troquel.
  • Sistema de entrada: Diseña un sistema de entrada eficiente que garantice un flujo adecuado del metal fundido hacia el molde, minimizando las turbulencias y la presencia de burbujas de aire. La ubicación de las entradas influye en la distribución del material y en la calidad de la pieza.
  • Ventilación: Es necesario planificar una ventilación adecuada para permitir que el aire y los gases salgan de la cavidad del molde durante la inyección de metal. Esto ayuda a evitar la porosidad y el llenado incompleto.
  • Simplificación de la geometría: Simplifique la geometría en la medida de lo posible para evitar los socavados y las características complejas que requieran mecanismos de troquel intrincados, lo que puede aumentar los costes de utillaje y complicar el proceso de fundición.

Sí, el mecanizado posterior de las piezas de fundición a presión no solo es posible, sino que a menudo resulta necesario para alcanzar la precisión y los acabados superficiales deseados que la fundición a presión por sí sola podría no proporcionar. El mecanizado posterior permite alcanzar tolerancias más ajustadas y superficies más lisas, lo cual es fundamental para cumplir con los requisitos de alto rendimiento y estética. Entre los procesos habituales de mecanizado posterior se incluyen el taladrado, el fresado y el mecanizado CNC, que perfeccionan las características de la pieza de fundición a presión según las especificaciones exactas.

Además, el mecanizado posterior permite corregir cualquier defecto menor que se produzca durante el proceso de fundición, como la porosidad o las imperfecciones superficiales. También permite añadir características complejas y detalles finos que no se pueden lograr únicamente mediante la fundición. Al integrar la fundición a presión con el mecanizado posterior, los fabricantes pueden aprovechar la rapidez y la rentabilidad de la fundición a presión para obtener la forma preliminar, al tiempo que consiguen la precisión del mecanizado CNC para las dimensiones y los acabados críticos.

El proceso de fundición a presión es un método de fabricación a alta presión en el que se inyecta metal no ferroso fundido en un molde de acero (matriz) diseñado con precisión. En YP-MFG, seguimos un riguroso proceso de 5 pasos para garantizar que cada pieza cumpla exactamente con sus especificaciones:
  1. Preparación y sujeción: Comenzamos lubricando las cavidades del troquel para garantizar una fácil expulsión de las piezas y el control de la temperatura. A continuación, las dos mitades del molde se sujetan firmemente bajo alta presión.

  2. Inyección: El metal fundido (aluminio, zinc o magnesio) se inyecta en el molde a gran velocidad y presión (normalmente entre 1.500 y 25.000 psi). Esto garantiza que el metal llene incluso las geometrías más complejas.

  3. Enfriamiento y solidificación: El metal se solidifica rápidamente en el interior del molde. Nuestros avanzados sistemas de enfriamiento garantizan una distribución uniforme de la temperatura para minimizar las tensiones internas y la deformación.

  4. Expulsión: Una vez enfriado, el molde se abre y la «pieza moldeada» (la pieza más el material sobrante, como los canales de entrada y los canales de distribución) se expulsa mediante pasadores hidráulicos.

  5. Recorte y acabado: Se recorta el material sobrante. En función de sus necesidades, a continuación llevamos a cabo un mecanizado CNC secundario o un acabado superficial (como el recubrimiento en polvo o el anodizado) para completar la pieza.

¿Estás listo para poner en marcha tu proyecto de fundición a presión?