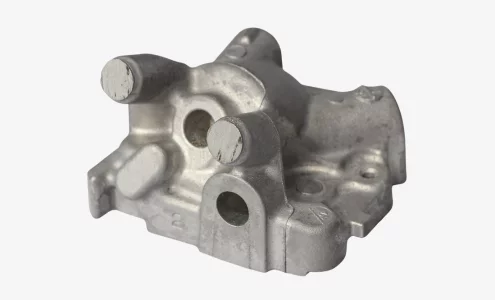
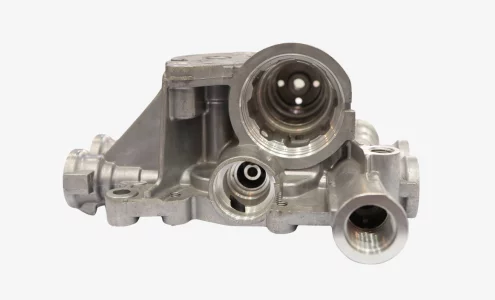
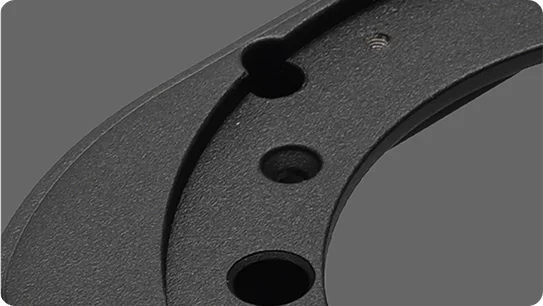
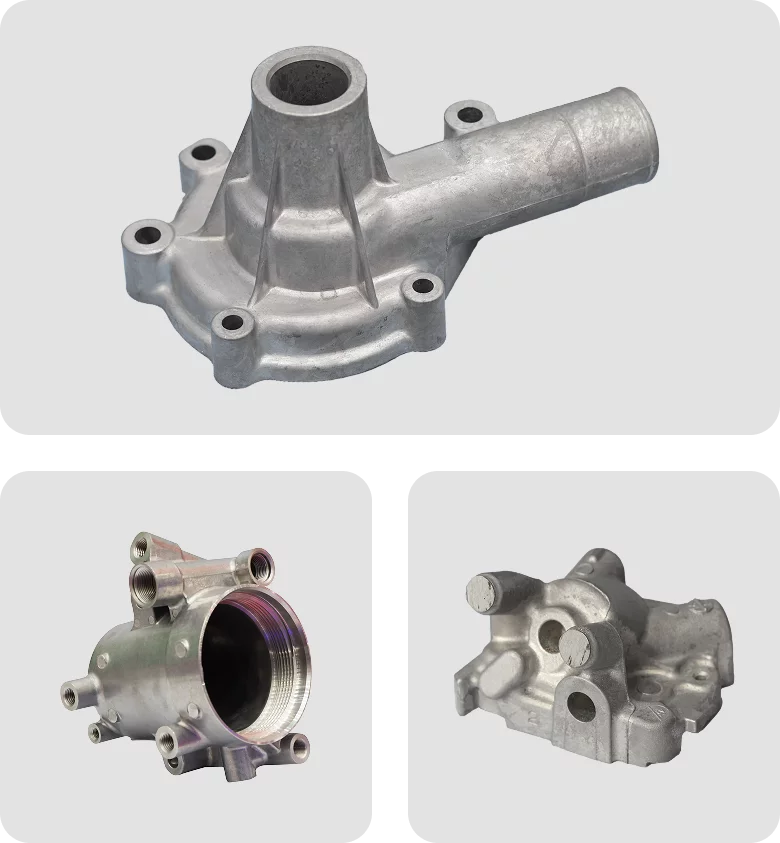
Desde protótipos rápidos até séries de produção em grande volume, os serviços de fundição sob pressão da YP-MFG atendem a todas as suas necessidades. Trabalhamos com alumínio, zinco e magnésio e cuidamos de tudo, desde o desenvolvimento de matrizes até o acabamento — além disso, nossos especialistas garantem que suas peças fundidas sob pressão fiquem exatamente da maneira que você precisa.


Nossa rede de fabricantes certificados de peças fundidas por injeção opera mais de 60 máquinas, oferecendo suporte a geometrias complexas e
prazos apertados.
Os serviços incluem ferramentas para fundição sob pressão, usinagem e uma variedade de acabamentos.
A YP-MFG é uma fabricante certificada de peças fundidas sob pressão, equipada com mais de 60 máquinas avançadas de fundição sob pressão, atendendo clientes globais nos setores automotivo, industrial, de robótica e de eletrônicos.
Nossa fábrica em Shenzhen, na China, integra ferramentas para fundição sob pressão, produção de fundição sob pressão, usinagem CNC e acabamento em um único sistema coordenado — garantindo qualidade consistente e prazos de entrega rápidos.
| Detalhes | |
|---|---|
| Tolerância | Detalhes Peças fundidas sob alta pressão de alta precisão requerem usinagem secundária para atender aos requisitos de tolerância, alcançando uma precisão de até ±0,01 mm |
| Espessura mínima da parede | Detalhes Liga de alumínio recomendada: 1,5 mm; a liga de zinco pode ter espessura mínima de 0,8 mm |
| Relação de espessura da parede | Detalhes Mantenha a proporção de 1:3 para evitar que o recheio fique irregular |
| Diâmetro do orifício | Detalhes Devido às altas temperaturas durante o processamento do molde de fundição sob pressão de alumínio, os furos redondos com diâmetro inferior a 3 mm exigem uma perfuração secundária. Os furos rosqueados do produto e as roscas externas são formados por meio de usinagem secundária. |
| Ângulo de rascunho | Detalhes Mínimo de 0,5° para evitar dificuldades na desmoldagem |
| Vida útil máxima do molde (número de ciclos) | Detalhes Zinco: 1.000.000 Magnésio, alumínio: 100.000 |
| Quantidades mínimas de pedido (MOQs) | Detalhes 500 a 1.000 unidades |
| Prazo de entrega | Detalhes 20 a 25 dias. O prazo específico varia de acordo com o tipo de molde e a complexidade da estrutura do produto |
Para atender a uma ampla gama de necessidades de projetos, a YP-MFG oferece três tipos de serviços de fundição sob pressão, adequados a diferentes materiais e níveis de complexidade de projeto. Utilizamos principalmente as técnicas de fundição em câmara quente e fria. Para componentes com tolerâncias rigorosas e elevados requisitos estruturais, oferecemos processos avançados, como a fundição semissólida.
Na fundição sob pressão com câmara fria, o metal é fundido em um forno separado antes da fundição. O metal fundido é vertido em uma câmara fria, onde um pistão o empurra para dentro da matriz sob alta pressão. O processo é adequado para metais com alto ponto de fusão, como o alumínio. A separação evita a contaminação e prolonga a vida útil do molde. Esse tipo de fundição sob pressão produz peças para motores de automóveis, componentes de aeronaves e caixas de equipamentos eletrônicos, onde a resistência e a precisão são fundamentais
A fundição em câmara quente, também conhecida como fundição em pescoço de ganso, conecta o forno de fusão diretamente à máquina de fundição. Um pistão retira o metal fundido do forno e o injeta diretamente no molde. Isso resulta em tempos de ciclo mais rápidos e reduz o desperdício, uma vez que o metal permanece quente durante todo o processo. O processo é adequado para metais de baixo ponto de fusão, como zinco e ligas de magnésio. A conexão direta permite a produção eficiente em grande volume de brinquedos, ferragens, itens decorativos e pequenas peças mecânicas .
A fundição sob pressão semissólida utiliza metal em um estado pastoso, entre o líquido e o sólido. O metal é aquecido até atingir esse estado semissólido e, em seguida, é injetado lentamente no molde com menos turbulência do que o metal líquido. Esse processo reduz a porosidade e produz peças mais resistentes com melhor acabamento superficial. A fundição semissólida é eficaz para ligas de alumínio e magnésio. O fluxo controlado permite a produção de peças automotivas, componentes aeroespaciais e aplicações que exigem alta resistência e qualidade.
As ferramentas de fundição sob pressão utilizam aço temperado para suportar altas temperaturas e pressão. Para peças fundidas sob pressão, os metais não ferrosos são preferidos devido à sua fluidez e baixos pontos de fusão. Os metais ferrosos são utilizados em alguns casos, mas com menos frequência. Abaixo estão os materiais padrão utilizados pela YP-MFG na fabricação de peças fundidas por injeção, e podemos atender a solicitações personalizadas.
Resistente a altas temperaturas. Robusto e resistente a rachaduras. Permanece rígido quando aquecido. Ideal para fundição de alumínio e magnésio.

Suporta bem as variações de temperatura. É mais resistente que o aço H13. Conduz o calor melhor e tem maior durabilidade. Ideal para trabalhos pesados de fundição .

Resistente a altas temperaturas. Resiste a rachaduras causadas por ciclos térmicos. Fácil de usinar e polir. Aço de qualidade europeia para peças de precisão.
Como empresa líder no setor de fundição sob pressão de alumínio, utilizamos ADC12, A380 e outras ligas para a fabricação de peças fundidas de alumínio de alto desempenho.
Alta resistência, boa usinabilidade e blindagem contra interferência eletromagnética (EMI). Frequentemente utilizado em eletrônicos, componentes automotivos e caixas de dispositivos portáteis.

Tem bom fluxo nos moldes e mantém tolerâncias rigorosas. Uma boa opção para peças pequenas e com detalhes. Frequentemente utilizado em eletrônicos, conectores, fechaduras e ferragens de uso diário devido à sua resistência e baixo custo.
Observação: A escolha do material correto para fundição sob pressão depende da aplicação, da geometria, do ambiente operacional e do orçamento da sua peça. Consulte nossos especialistas para obter recomendações sobre materiais.
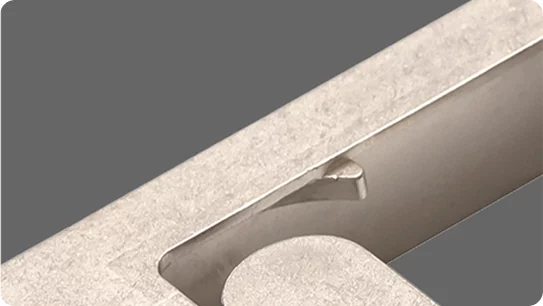
Componentes fundidos sob pressão, especialmente peças de zinco e alumínio, apresentam naturalmente uma superfície lisa. Para melhorar a estética, a durabilidade ou a resistência à corrosão, conheça os acabamentos de superfície oferecidos pela YP-MFG. Para solicitações especiais, sinta-se à vontade para entrar em contato conosco.

Oferece um acabamento básico e funcional para produtos de fundição sob pressão com superfícies relativamente lisas e pequenas marcas de matriz, adequado para aplicações não estéticas.

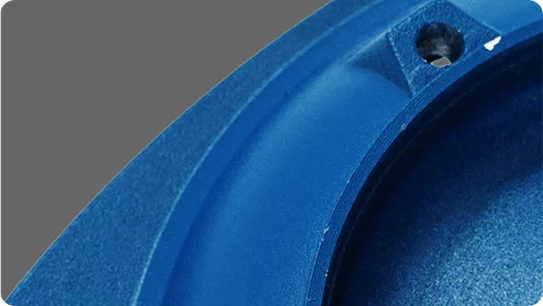
Melhora a resistência à corrosão e ao desgaste de peças fundidas de alumínio, ao mesmo tempo em que oferece opções de cores que aumentam tanto a durabilidade quanto a aparência.

Comumente utilizada em peças fundidas sob pressão de alumínio e zinco, a passivação com cromato melhora a resistência à corrosão e prepara a superfície para pintura ou outros revestimentos.

Dá cor e melhora a aparência, ao mesmo tempo em que oferece proteção adicional contra a corrosão e o desgaste. Frequentemente utilizado para fins de marca ou para atender a requisitos específicos de design.

Jateamento abrasivo que remove impurezas da superfície e confere uma textura uniforme e fosca. Além disso, melhora a aderência da tinta ou do revestimento.
A fundição sob pressão é amplamente utilizada na fabricação de componentes metálicos estruturais e funcionais que exigem estabilidade dimensional, resistência e repetibilidade.
Caixas de precisão e invólucros para dispositivos que exigem estabilidade dimensional e acabamento superficial impecável.
Carcaças de motores, caixas de transmissão, suportes de motor e suportes estruturais que exigem alta resistência mecânica e resistência térmica.
Suportes de precisão, carcaças de caixas de engrenagens, componentes de atuadores e peças estruturais de suporte de carga.
Caixas de alumínio, dissipadores de calor para LED, estruturas internas e invólucros de proteção para dispositivos eletrônicos compactos.
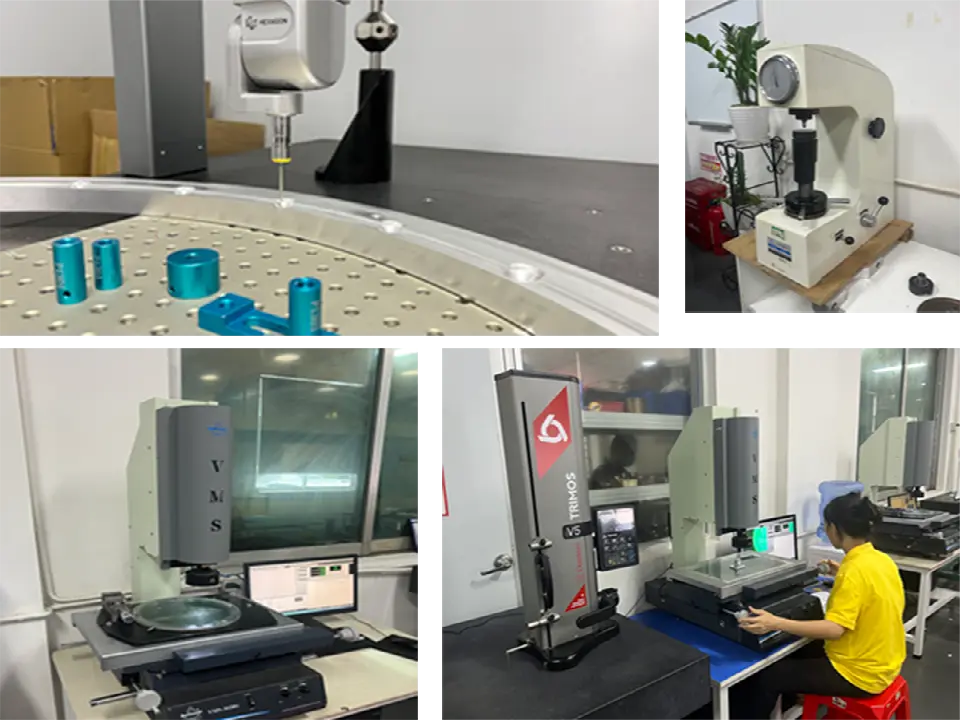
Utilizamos equipamentos de teste profissionais para medições e verificações precisas. Os espectrômetros analisam a composição dos metais, as máquinas de medição por coordenadas inspecionam formatos 3D complexos, os instrumentos 2,5D verificam características detalhadas e os medidores de altura medem dimensões básicas.
As peças passam por quatro testes principais: análise de materiais, testes de durabilidade, testes de corrosão e testes funcionais. Esses testes verificam se as peças atendem às especificações de composição, suportam condições adversas, resistem a danos ambientais e vedam adequadamente quando necessário.
Mais de 90% de peças são aprovadas na inspeção do primeiro artigo. E, caso haja algum problema de qualidade, nós a refaremos gratuitamente. Todas as peças são verificadas antes de saírem de nossas instalações.
Pronto para ver nossos padrões de qualidade em ação? Solicite hoje mesmo seu orçamento e sinta a diferença.
Reduzimos seus custos de fundição sob pressão por meio de um projeto especializado de moldes e de uma análise DFM gratuita, garantindo o uso mais eficiente do material.
Aproveitando nossas instalações próprias e nossa rede de fábricas certificadas, entregamos amostras de fundição sob pressão em apenas 1 dia, com acompanhamento do projeto em tempo real.
Certificação ISO 9001:2015. Rigorosos controles de qualidade em todas as etapas. Inspecionamos as peças na pré-produção, durante a produção, na inspeção do primeiro artigo e antes da entrega. Tolerâncias rigorosas de até ±0,01 mm.
Envie seus arquivos CAD para obter orçamentos gratuitos e análises de DFM. Criamos protótipos para aprovação e, em seguida, iniciamos a produção em série. Suas peças fundidas sob pressão com acabamento de precisão são enviadas dentro do prazo previsto.

A fundição sob pressão é um processo de fundição de metais de alta precisão, no qual o metal fundido é injetado em uma cavidade do molde sob alta pressão. É amplamente utilizada para fabricar peças metálicas complexas com alta precisão dimensional e superfícies lisas, especialmente na produção em grande volume.
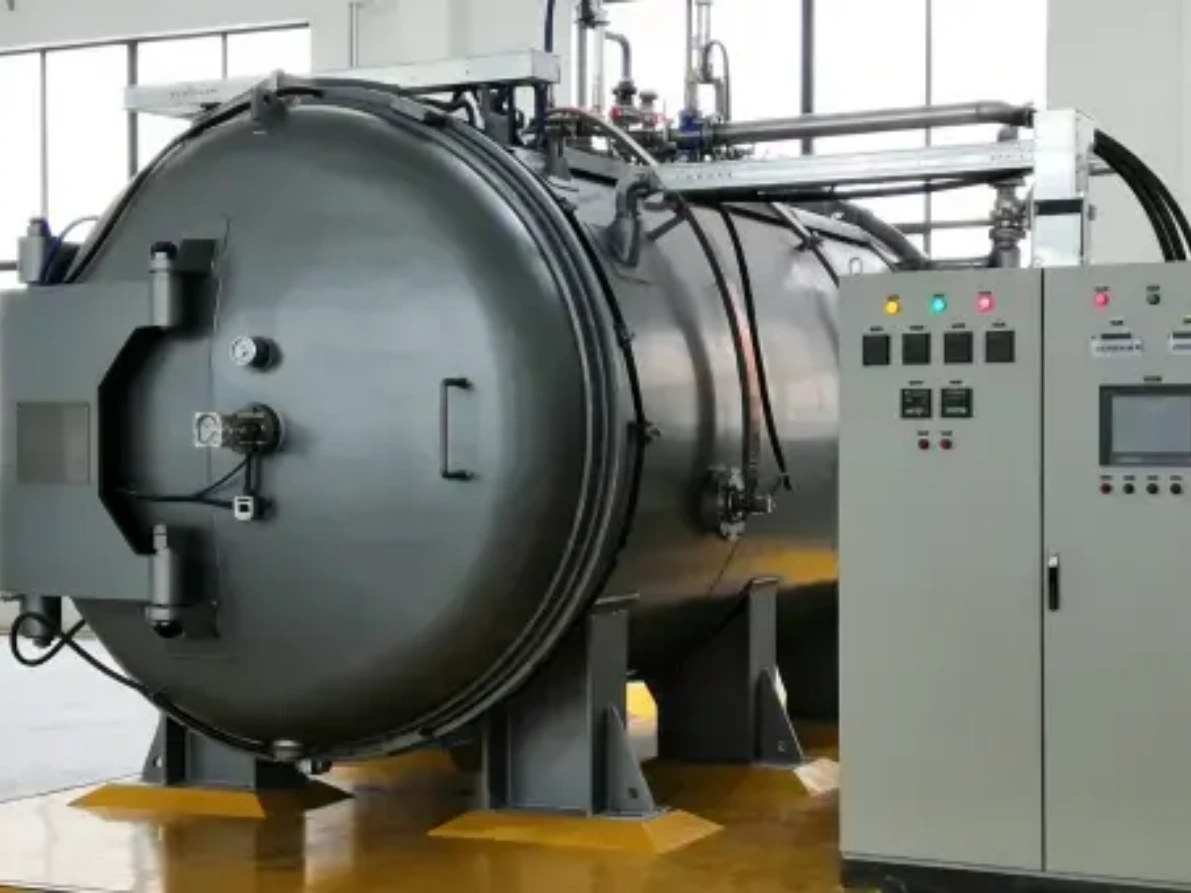
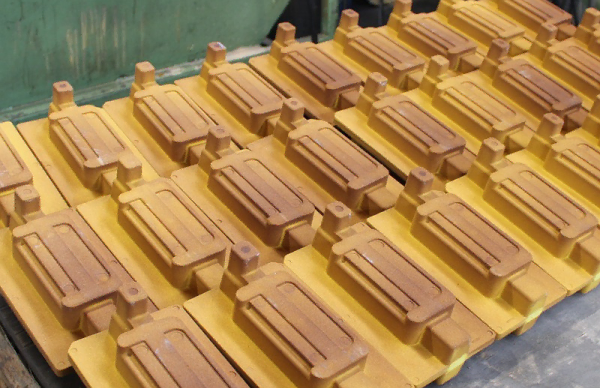
O processo de fundição sob pressão utiliza matrizes de aço temperado usinadas por máquinas CNC. As matrizes podem ser de cavidade única ou múltipla, dependendo das necessidades de produção. Os metais não ferrosos são então derretidos em fornos, e as máquinas os empurram para dentro de uma concha.
Dependendo do metal utilizado, os fabricantes de peças fundidas por injeção optam por máquinas de chanfragem a quente ou a frio. A fundição semissólida é mais adequada para peças complexas, como caixas de transmissão, suportes de motor e caixas de componentes eletrônicos.
Depois de resfriadas, as peças fundidas sob pressão são ejetadas e podem necessitar de um leve retrabalho, embora as superfícies lisas muitas vezes reduzam a necessidade de acabamento adicional.
A fundição sob pressão está presente em mais setores do que você imagina — e por um bom motivo. É preciso, repetível e ideal para fabricar peças resistentes e detalhadas em grande escala. Na YP-MFG, ajudamos marcas de diversos setores a transformar projetos complexos em componentes prontos para produção — com rapidez. Aqui estão algumas aplicações principais:
Peças duráveis e dimensionalmente estáveis, como caixas e suportes. Para ambientes críticos em termos de segurança e com altas temperaturas.
Estruturas internas, invólucros e conectores, que combinam integridade estrutural com um design compacto e elegante em dispositivos de uso intenso.
Caixas complexas e leves, fabricadas com precisão, ideais tanto para componentes funcionais quanto para elementos de design visíveis.
Permite a produção de peças precisas e com acabamento impecável para ferramentas e carcaças, onde a consistência e a higiene são requisitos imprescindíveis.
Resiste a tensões mecânicas e ao desgaste, sendo indicado para componentes estruturais e operacionais em aplicações exigentes e de alta carga.

Produção em alta velocidade. Ciclo rápido para grandes quantidades
Excelente acabamento superficial. Peças lisas logo ao sair do molde
Tolerâncias estreitas. Dimensões de precisão de até ±0,01 mm
Formas complexas. Cria geometrias complexas em uma única etapa
Custo-benefício em grande escala. Custo unitário mais baixo para grandes volumes
Alto custo inicial. Ferramentas caras e taxas de configuração elevadas
Materiais limitados. Funciona apenas com ligas específicas
Restrições de tamanho. Limites de peso e tamanho para peças
Problemas de porosidade. As bolhas de ar podem enfraquecer as peças
Restrições de projeto. Requisitos relativos à espessura da parede e ao ângulo de desbaste
Não existe um preço “único” na fundição sob pressão, pois os custos dependem de
quatro fatores principais: ferramentas (o molde), volume do material, complexidade da peça e
quantidade produzida.
Volume de produção: Quanto maior for o seu
volume, menor será o custo por peça, já que as despesas com ferramentas são amortizadas sobre
um número maior de unidades.
Complexidade: Características como recuos,
tolerâncias apertadas ou paredes finas aumentam a complexidade do projeto e do ferramental.
Dica: Para obter um orçamento preciso, envie seus arquivos CAD hoje mesmo. Nossos engenheiros realizarão uma análise gratuita de DFM (Design for Manufacturing) para ajudá-lo a identificar otimizações de projeto que reduzam custos antes que você gaste um centavo sequer com ferramentas de fabricação.
Produção em alta velocidade: Perfeito para ampliar a produção de centenas a milhares de peças.
Acabamento superficial de alta qualidade: Obtenha peças com acabamento liso, prontas para a venda no varejo, diretamente do molde.
Tolerâncias restritas: Consistência garantida até ±0,01 mm.
Geometrias complexas: Obtenha designs complexos em uma única etapa de produção.
Como a YP-MFG minimiza porosidade em peças fundidas sob pressão?
Ao projetar peças para fundição sob pressão, é preciso levar em conta várias considerações importantes para garantir o desempenho ideal e a facilidade de fabricação:
Sim, o pós-usinagem de peças fundidas sob pressão não só é possível, como muitas vezes é necessária para alcançar a precisão e os acabamentos superficiais desejados, que a fundição sob pressão por si só talvez não consiga proporcionar. A usinagem posterior permite alcançar tolerâncias mais restritas e superfícies mais lisas, o que é crucial para atender a requisitos de alto desempenho e estética. Os processos comuns de usinagem posterior incluem perfuração, fresagem e usinagem CNC, que refinam as características da peça fundida de acordo com especificações exatas.
Além disso, o pós-usinagem permite corrigir quaisquer pequenos defeitos que ocorram durante o processo de fundição, como porosidade ou imperfeições superficiais. Ele também permite a adição de características complexas e detalhes finos que não podem ser obtidos apenas por meio da fundição. Ao integrar a fundição sob pressão com a usinagem posterior, os fabricantes podem aproveitar a velocidade e a economia da fundição sob pressão para obter o formato bruto, ao mesmo tempo em que alcançam a precisão da usinagem CNC para dimensões e acabamentos críticos.
O processo de fundição sob pressão é um método de fabricação de alta pressão no qual o metal não ferroso fundido é injetado em um molde de aço (matriz) projetado com precisão. Na YP-MFG, seguimos um rigoroso processo de 5 etapas para garantir que cada peça atenda exatamente às suas especificações:
Preparação e fixação: Começamos lubrificando as cavidades da matriz para garantir a fácil ejeção da peça e o controle da temperatura. As duas metades do molde são então firmemente fixadas sob alta pressão.
Injeção: O metal fundido (alumínio, zinco ou magnésio) é injetado na matriz em alta velocidade e pressão (normalmente entre 1.500 e 25.000 psi). Isso garante que o metal preencha até mesmo as geometrias mais complexas.
Resfriamento e solidificação: O metal se solidifica rapidamente dentro do molde. Nossos sistemas avançados de resfriamento garantem uma distribuição uniforme da temperatura para minimizar as tensões internas e a deformação.
Ejeção: Após o resfriamento, a matriz se abre e a “peça moldada” (a peça propriamente dita mais o excesso de material, como canais de alimentação e canaletas) é ejetada por meio de pinos hidráulicos.
Corte e Acabamento: O excesso de material é removido. Dependendo de suas necessidades, realizamos então uma usinagem CNC secundária ou acabamento de superfície (como pintura a pó ou anodização) para concluir a peça.