Spanish
 English
 German
 Russian
 Japanese
 Korean
 French
 Italian
 Portuguese

Respuesta rápida:
La fundición de piezas de aluminio consiste en verter aluminio fundido en moldes para crear componentes metálicos complejos con excelentes relaciones resistencia-peso y buena mecanibilidad. Los métodos más comunes son fundición a presión, fundición en arena, y fundición en molde permanente. Para CNC de precisión piezas, la fundición a alta presión y fundición por colada en molde de cera perdida suelen ofrecer las tolerancias más ajustadas, a menudo dentro de ±0.05mm. La elección del material, el espesor de pared y acabado superficial los requisitos deben guiar la selección de su proceso.
La fundición de aluminio se ha convertido en uno de los métodos de fabricación más utilizados en las industrias automotriz, aeroespacial, electrónica y de equipos industriales. Muchos ingenieros y equipos de compras enfrentan decisiones difíciles al seleccionar el proceso de fundición adecuado para sus proyectos. Las estimaciones de costo a menudo entran en conflicto con las expectativas de calidad, y las especificaciones técnicas pueden no alinearse con lo que una fundición puede producir de manera realista.
YPMFG ofrece Piezas CNC servicios de fabricación que integran la fundición con el mecanizado de precisión para entregar componentes terminados listos para el ensamblaje. Esta guía responde a las preguntas prácticas que los compradores e ingenieros necesitan resolver antes de comprometerse con un proyecto de fundición de aluminio.
Comprender los procesos de fundición de aluminio
La fundición de aluminio abarca varios métodos de fabricación distintos, cada uno con capacidades y estructuras de costo diferentes. Comprender estas diferencias ayuda a los compradores a tomar decisiones informadas desde el inicio del proceso de abastecimiento.
Fundición a presión utiliza alta presión para forzar el aluminio fundido dentro de moldes de acero. Este proceso produce piezas con excelente acabado superficial y una consistencia dimensional estricta. Funciona mejor en corridas de producción de alto volumen, donde el elevado costo de utillaje puede distribuirse entre miles de unidades.
Fundición en arena crea moldes de arena compactada alrededor de un modelo. Este método se adapta a la producción de volumen medio a bajo y permite tamaños de pieza mayores. El acabado superficial es más rugoso que el de la fundición a presión, por lo que a menudo se requiere mecanizado posterior para las superficies funcionales.
La fundición en molde permanente utiliza moldes metálicos reutilizables alimentados por gravedad con aluminio fundido. Ofrece mejor control dimensional que la fundición en arena con costos de utillaje menores que la fundición a presión. Este proceso es ideal para piezas que requieren buenas propiedades mecánicas sin el gasto del utillaje de alta presión.
Fundición a la cera perdida emplea moldes de cáscara cerámica creados alrededor de modelos de cera. Entrega piezas casi con la forma final, con excelente calidad superficial y capacidad para geometrías complejas. Este método se prefiere para componentes intrincados donde el mecanizado sería prohibitivamente costoso.
La elección entre estos procesos afecta el plazo de entrega, el costo unitario, las tolerancias y la calidad superficial. Cada método también tiene limitaciones en cuanto al espesor mínimo de pared, el tamaño máximo de pieza y la resolución de detalle alcanzable.
Selección de aleaciones de aluminio para fundición
Las aleaciones de aluminio determinan las propiedades mecánicas, la capacidad de fundición y los requisitos de posprocesamiento de su componente final. Seleccionar la aleación incorrecta puede provocar problemas de porosidad, mala mecanibilidad o resistencia insuficiente en servicio.
Las aleaciones de fundición más utilizadas incluyen:
A380 sigue siendo la opción más popular para fundido a presión piezas de aluminio debido a su excelente fluidez y a sus propiedades mecánicas equilibradas. Se prefiere A356 cuando se necesita tratamiento térmico para alcanzar niveles de resistencia más altos. Las aleaciones ricas en silicio como la A413 fluyen bien, pero sacrifican algo de rendimiento mecánico.
La selección de la aleación debe considerar los requisitos de carga de la pieza, el entorno de operación, las necesidades de soldadura o acabado y las limitaciones de presupuesto. Consultar con su socio de fabricación desde las primeras etapas del diseño puede evitar cambios costosos de material más adelante en la producción.
Tolerancias y capacidades de acabado superficial
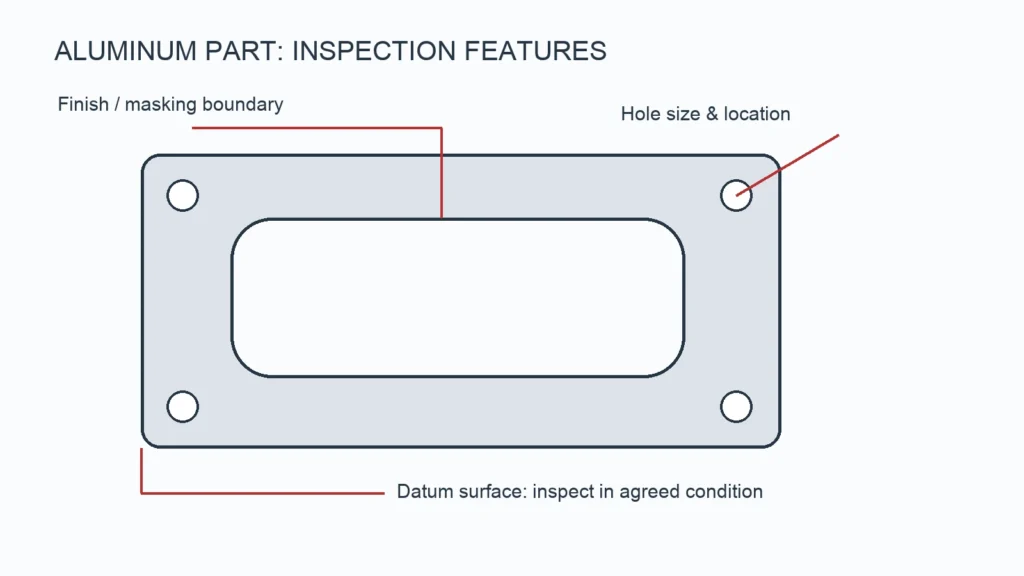
Los requisitos de tolerancia dimensional y acabado superficial influyen directamente en qué proceso de fundición es adecuado y cuánto mecanizado secundario será necesario. Estas especificaciones también afectan significativamente su costo por unidad.
Para Mecanizado CNC de piezas fundidas, los rangos de tolerancia comunes por proceso incluyen:
Fundición a presión: ±0.05 a ±0.1mm para características estándar
Fundición a la cera perdida: ±0.1 a ±0.2mm según el tamaño
Fundición en molde permanente: ±0.1 a ±0.15mm
Fundición en arena: ±0.2 a ±0.5mm para características generales
Los requisitos de acabado superficial suelen medirse en valores Ra. Las piezas de fundición a presión pueden alcanzar de 1.6 a 3.2 μm Ra en estado bruto, mientras que la fundición a la cera perdida puede llegar a 0.8 a 1.6 μm Ra. Las superficies de fundición en arena suelen oscilar entre 6.3 y 12.5 μm Ra y casi siempre requieren mecanizado para las interfaces funcionales.
Al especificar tolerancias en sus planos, indique solo lo que sea funcionalmente necesario. Especificar tolerancias excesivas en características no críticas aumenta el costo sin aportar valor al producto final.
Factores de costo en la fundición de aluminio
Comprender la estructura de costos de la fundición de aluminio ayuda a los compradores a evaluar presupuestos con precisión e identificar dónde son posibles ahorros sin comprometer la calidad.
Varios factores clave determinan el costo total de un proyecto de fundición de aluminio:
Coste de los utillajes: los utillajes de fundición a presión son costosos, pero se amortizan en volúmenes altos. Los modelos de fundición en arena son más económicos, pero menos duraderos. La fundición a la cera perdida requiere modelo y utillaje para la inyección de cera.
Coste de los materiales: los precios del aluminio primario fluctúan según las condiciones del mercado. La selección de aleación y el contenido de chatarra también afectan los costos de material.
Complejidad de la pieza: las geometrías complejas con socavados, paredes delgadas o características intrincadas aumentan la dificultad del proceso y reducen el rendimiento.
Volumen de producción: Los volúmenes altos justifican utillaje y automatización costosos. Los volúmenes bajos pueden ser más económicos con fundición en arena o patrones impresos en 3D.
Requisitos de posprocesamiento: El mecanizado, el tratamiento térmico, el tratamiento superficial y la inspección se suman al costo final en destino.
Nivel de calidad: Las certificaciones aeroespaciales y automotrices requieren documentación, pruebas y control de procesos adicionales.
Los compradores deben solicitar a los proveedores desgloses de costos detallados en lugar de aceptar cotizaciones de suma global. Este enfoque revela dónde se asignan los costos y dónde los cambios de diseño podrían reducir los gastos.
Defectos comunes de fundición y su prevención
La prevención de defectos es fundamental para reducir las tasas de desperdicio y garantizar una calidad constante de las piezas. Conocer los defectos comunes y sus causas raíz ayuda tanto a los diseñadores como a los fabricantes a evitar retrabajos costosos.
La porosidad es el defecto más frecuente en la fundición de aluminio. Ocurre cuando el gas o la contracción quedan atrapados dentro de la pieza durante la solidificación. La porosidad puede debilitar el componente y provocar fallas bajo carga o presión. Un diseño adecuado de los canales de colada y las mazarotas, junto con un enfriamiento controlado, puede minimizar este riesgo.
Las uniones frías se forman cuando dos corrientes de metal fundido se encuentran sin fusionarse por completo. Este defecto suele deberse a temperaturas de colada bajas o velocidades de llenado lentas. Asegurar una temperatura de fusión adecuada y parámetros de fundición optimizados evita la formación de uniones frías.

Las cavidades de contracción aparecen cuando la pieza fundida se contrae durante la solidificación sin una alimentación adecuada. Las mazarotas y los sistemas de colada adecuados dirigen el metal fundido para compensar la contracción. El software de simulación puede predecir las ubicaciones de contracción antes de que comience la fundición.
Las inclusiones de arena ocurren cuando el material del molde se desprende y entra en el metal fundido. Este problema es más común en la fundición en arena y puede dañar las superficies mecanizadas. Una resistencia adecuada del molde y una manipulación cuidadosa reducen el riesgo de inclusiones.
Las grietas superficiales pueden aparecer durante el enfriamiento debido a las tensiones térmicas. Las características de diseño que generan velocidades de enfriamiento desiguales deben evitarse o modificarse para promover una solidificación uniforme.
Normas de calidad y métodos de inspección
Los requisitos de calidad varían significativamente entre industrias. Las aplicaciones automotrices, aeroespaciales y médicas exigen diferentes niveles de inspección y documentación para los componentes fundidos.
Los estándares de calidad comunes para la fundición de aluminio incluyen:
ISO 9001 para sistemas generales de gestión de la calidad
IATF 16949 para producción automotriz y piezas de servicio relevantes
AS9100 para la gestión de la calidad aeroespacial
NADCAP para la acreditación de procesos especiales
Estándares específicos de clientes para los principales OEM
Los métodos de inspección para piezas fundidas incluyen la medición dimensional con CMM, la radiografía de rayos X para defectos internos, la prueba de líquidos penetrantes para grietas superficiales, el examen metalográfico para evaluar la microestructura y los ensayos mecánicos para verificar la resistencia a la tracción y la dureza.
Solicitar a su proveedor un plan detallado de inspección y ensayos antes de que comience la producción garantiza que se verifiquen todas las características críticas de calidad. Este plan debe especificar los niveles de muestreo, los criterios de aceptación y los requisitos de documentación.
Directrices de diseño para piezas de aluminio fundido
Un buen diseño para la fabricación reduce los defectos, mejora el rendimiento y disminuye el costo. Seguir las directrices de diseño de fundición establecidas durante la fase de ingeniería evita problemas de producción y retrabajos posteriores.
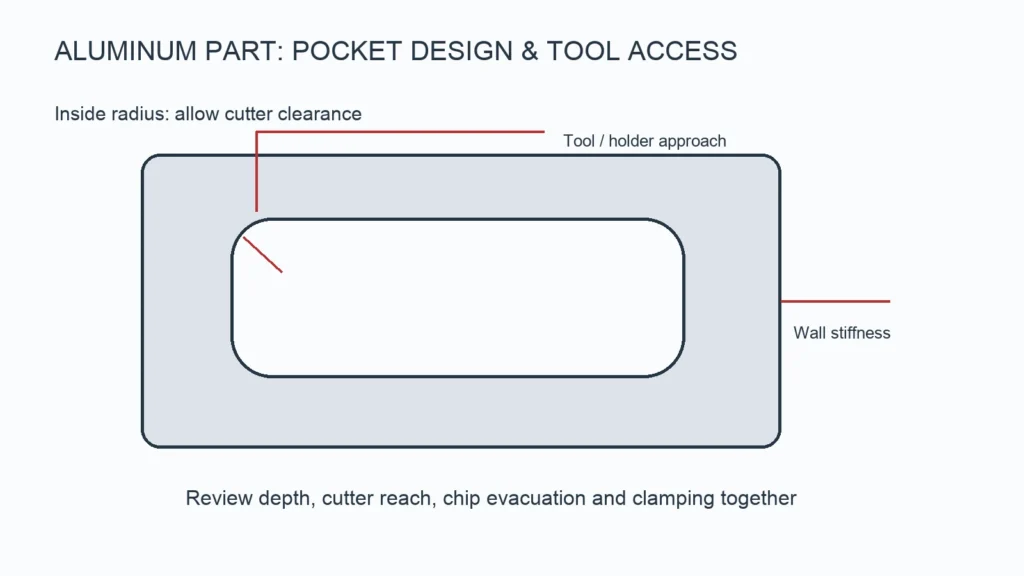
Las recomendaciones clave de diseño incluyen mantener un espesor de pared uniforme de entre 2 y 4 mm para la mayoría de los procesos, usar radios de acuerdo generosos en las esquinas internas para reducir la concentración de tensiones y mejorar el flujo del metal, evitar cambios bruscos de sección que provocan puntos calientes y contracción, proporcionar ángulos de desmoldeo adecuados de al menos 1 a 2 grados para la extracción del molde y diseñar las ubicaciones de los insertos para garantizar un posicionamiento correcto durante la fundición.
Las características roscadas deben diseñarse como insertos roscados o agujeros roscados después de la fundición, en lugar de roscas fundidas, que son difíciles de producir de forma fiable y a menudo requieren retrabajo.
YPMFG apoya las revisiones de diseño para proyectos que requieren soluciones de aluminio personalizadas. Los ingenieros pueden evaluar los diseños en cuanto a su capacidad de fundición antes de comprometer el utillaje, identificando posibles problemas que podrían afectar el rendimiento o el costo.
Seleccionar al socio de fabricación adecuado
Elegir un socio de fabricación competente es tan importante como seleccionar el proceso de fundición adecuado. La experiencia, el equipo, los sistemas de calidad y la comunicación influyen en el resultado final de su proyecto.
Los criterios importantes para evaluar a los proveedores de fundición incluyen:
Gama de procesos de fundición ofrecidos y experiencia en cada uno
Mecanizado CNC capacidades para operaciones secundarias
Certificaciones del sistema de gestión de la calidad y trazabilidad
Apoyo de ingeniería para el diseño orientado a la fabricación
Capacidad de producción y fiabilidad del plazo de entrega
Capacidad de respuesta en la comunicación y enfoque de gestión de proyectos
Capacidad para gestionar desde la creación de prototipos hasta series de producción completas
Un proveedor que ofrece tanto fundición como mecanizado de precisión bajo un mismo techo puede agilizar el proceso desde la pieza fundida en bruto hasta el componente acabado. Esta integración reduce la complejidad de la coordinación y mejora el control de calidad general.
Preguntas que los compradores suelen hacer sobre la fundición de aluminio
¿Cuál es el plazo de entrega típico de un proyecto de fundición de aluminio? Los plazos varían según el proceso y el volumen. El utillaje para fundición a presión tarda de 3 a 6 semanas, seguido de la producción de muestras en 1 a 2 semanas. La fundición en arena requiere de 2 a 4 semanas para la fabricación del patrón y la entrega de muestras. El plazo de entrega de la producción completa depende de la cantidad del pedido y de la programación.
¿Pueden trabajar a partir de modelos CAD 3D sin planos 2D? Muchos proveedores pueden producir muestras solo con datos 3D. Sin embargo, la producción en serie normalmente requiere planos 2D completos con tolerancias, indicaciones de acabado superficial y especificaciones de material claramente definidas.
¿Cómo se comparan los costos de fundición con piezas mecanizadas el mecanizado desde barra maciza? La fundición suele ser más eficiente en material y rentable para geometrías complejas. El mecanizado desde tocho macizo es preferible para volúmenes bajos o cuando se requieren propiedades mecánicas máximas del material laminado.
¿Cuál es la cantidad mínima de pedido para la fundición de aluminio? La MOQ varía según el proceso. La fundición en arena puede producir prototipos individuales de forma económica. La fundición a presión normalmente requiere series mínimas de 500 a 1000 piezas para justificar la inversión en utillaje. La fundición a la cera perdida tiene requisitos de MOQ más bajos para piezas pequeñas complejas.
¿Pueden proporcionar certificaciones de material e informes de inspección? Los proveedores de confianza deben proporcionar certificados de colada para las materias primas, registros de parámetros de proceso e informes de inspección de cada lote de producción. Estos documentos deben estar disponibles a solicitud e incluirse con los envíos.
¿Qué tratamientos superficiales están disponibles para las piezas de aluminio fundido? Los tratamientos comunes incluyen anodizado para resistencia al desgaste y a la corrosión, recubrimiento en polvo para acabados decorativos y protectores, pintura, recubrimiento de conversión con cromato y acabado natural en bruto para superficies funcionales mecanizadas.
Tomar una mejor decisión a largo plazo
La fundición de piezas de aluminio ofrece una vía versátil y rentable para producir componentes metálicos de precisión cuando se seleccionan el proceso, el material y el socio de fabricación adecuados. La complejidad de las opciones de aleación, las variaciones de proceso, los requisitos de tolerancia y los estándares de calidad significa que una planificación cuidadosa evita errores costosos.
Los proyectos de fundición más exitosos comienzan con requisitos claros, especificaciones de diseño realistas y una comunicación abierta entre el comprador y el fabricante. Obtener un revisión técnica de su diseño antes de comprometer el utillaje puede revelar oportunidades para mejorar el rendimiento, reducir el costo y simplificar la producción.
Puede enviar sus especificaciones a YPMFG para una evaluación de proyecto. Nuestro equipo de ingeniería evaluará la capacidad de fundición, recomendará el proceso más adecuado y proporcionará un presupuesto detallado que incluye el utillaje y el precio por unidad para su revisión.