French
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 Italian
 Portuguese

Réponse rapide :
Le coulage de pièces en aluminium consiste à verser de l'aluminium fondu dans des moules pour créer des composants métalliques complexes avec d'excellents rapports résistance-poids et une bonne usinabilité. Les méthodes les plus courantes sont moulage sous pression, moulage au sable, et le coulage en coquille. Pour CNC de précision pièces, le coulage sous pression et moulage de précision offrent généralement les tolérances les plus serrées, souvent dans ±0,05 mm. Le choix du matériau, l'épaisseur de paroi et finition de surface les exigences doivent guider votre choix de procédé.
Le coulage de l'aluminium est devenu l'un des procédés de fabrication les plus utilisés dans les secteurs de l'automobile, de l'aérospatiale, de l'électronique et des équipements industriels. De nombreux ingénieurs et équipes d'approvisionnement doivent prendre des décisions difficiles lorsqu'ils choisissent le procédé de coulage adapté à leurs projets. Les estimations de coûts entrent souvent en conflit avec les attentes de qualité, et les spécifications techniques peuvent ne pas correspondre à ce qu'une fonderie peut réaliser de manière réaliste.
YPMFG propose Pièces usinées par CNC services de fabrication qui intègrent le coulage à l'usinage de précision pour livrer des composants finis prêts à l'assemblage. Ce guide répond aux questions pratiques auxquelles les acheteurs et les ingénieurs ont besoin de réponses avant de s'engager dans un projet de coulage de l'aluminium.
Comprendre les procédés de coulage de l'aluminium
Le coulage de l'aluminium couvre plusieurs procédés de fabrication distincts, chacun avec des capacités et des structures de coûts différentes. Comprendre ces différences aide les acheteurs à prendre des décisions éclairées dès le début du processus d'approvisionnement.
Coulage sous pression utilise une haute pression pour forcer l'aluminium fondu dans des moules en acier. Ce procédé produit des pièces avec une excellente finition de surface et une grande régularité dimensionnelle. Il convient particulièrement aux productions à grand volume, où le coût élevé de l'outillage peut être réparti sur des milliers d'unités.
Moulage en sable crée des moules à partir de sable compacté autour d'un modèle. Cette méthode convient aux productions de petite et moyenne série et permet des pièces de plus grande taille. La finition de surface est plus rugueuse que celle du coulage sous pression, un usinage ultérieur est donc souvent nécessaire pour les surfaces fonctionnelles.
Coulage en coquille utilise des moules métalliques réutilisables alimentés par gravité en aluminium fondu. Il offre un meilleur contrôle dimensionnel que le coulage en sable, avec des coûts d'outillage inférieurs à ceux du coulage sous pression. Ce procédé est idéal pour les pièces exigeant de bonnes propriétés mécaniques sans les frais d'un outillage haute pression.
Moulage à la cire perdue utilise des moules en coquille céramique créés autour de modèles en cire. Il produit des pièces quasi nettes de forme, avec une excellente qualité de surface et une grande capacité de géométries complexes. Cette méthode est privilégiée pour les composants complexes dont l'usinage serait d'un coût prohibitif.
Le choix entre ces procédés influence le délai de livraison, le coût unitaire, les tolérances et la qualité de surface. Chaque méthode présente aussi des limites en matière d'épaisseur de paroi minimale, de taille maximale de pièce et de finesse de détail réalisable.
Sélection des alliages d'aluminium pour le coulage
Les alliages d'aluminium déterminent les propriétés mécaniques, l'aptitude au coulage et les exigences de post-traitement de votre composant final. Choisir le mauvais alliage peut entraîner des problèmes de porosité, une mauvaise usinabilité ou une résistance insuffisante en service.
Les alliages de coulage les plus couramment utilisés incluent:
A380 reste le choix le plus populaire pour moulé sous pression pièces en aluminium en raison de son excellente fluidité et de ses propriétés mécaniques équilibrées. L'A356 est préféré lorsqu'un traitement thermique est nécessaire pour atteindre des niveaux de résistance plus élevés. Les alliages riches en silicium comme l'A413 coulent bien mais sacrifient une partie de leurs performances mécaniques.
La sélection de l'alliage doit tenir compte des exigences de charge de la pièce, de l'environnement d'exploitation, des besoins de soudage ou de finition et des contraintes budgétaires. Consulter votre partenaire de fabrication tôt dans la phase de conception peut éviter des changements de matériau coûteux plus tard en production.
Tolérances et capacités de finition de surface
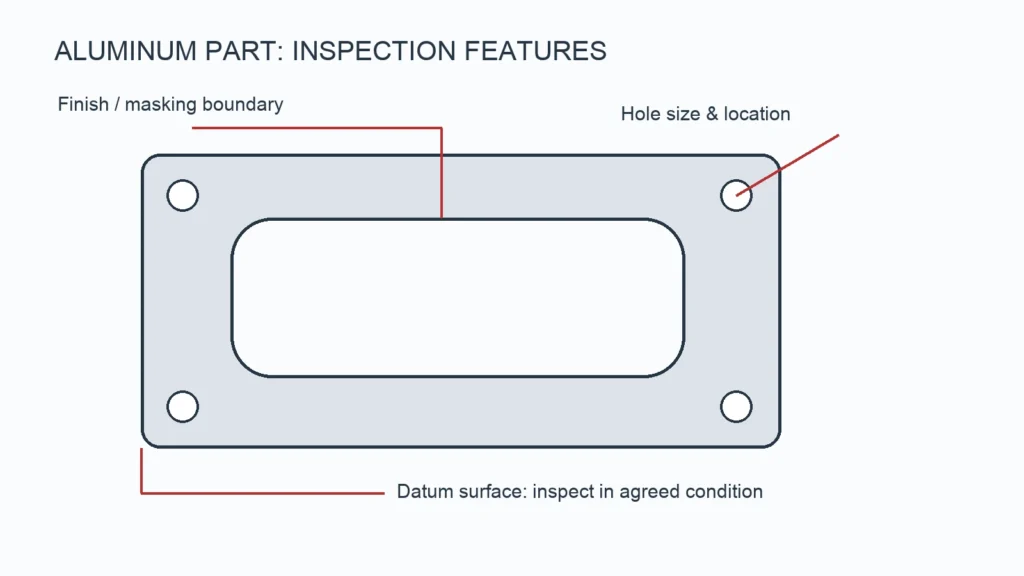
Les exigences de tolérance dimensionnelle et de finition de surface influencent directement le choix du procédé de coulage approprié et l'ampleur de l'usinage secondaire nécessaire. Ces spécifications affectent également de manière significative votre coût unitaire.
Pour Usinage CNC des pièces coulées, les plages de tolérance courantes par procédé incluent:
Coulage sous pression: ±0,05 à ±0,1 mm pour les caractéristiques standard
Coulage à la cire perdue: ±0,1 à ±0,2 mm selon la taille
Coulage en coquille: ±0,1 à ±0,15 mm
Coulage en sable: ±0,2 à ±0,5 mm pour les caractéristiques générales
Les exigences de finition de surface sont généralement mesurées en valeurs Ra. Les pièces coulées sous pression peuvent atteindre 1,6 à 3,2 μm Ra à l'état brut, tandis que le coulage à la cire perdue peut atteindre 0,8 à 1,6 μm Ra. Les surfaces coulées en sable se situent généralement entre 6,3 et 12,5 μm Ra et nécessitent presque toujours un usinage pour les interfaces fonctionnelles.
Lorsque vous spécifiez des tolérances sur vos plans, n'indiquez que ce qui est fonctionnellement nécessaire. Une sur-spécification des tolérances sur les caractéristiques non critiques augmente les coûts sans apporter de valeur au produit final.
Facteurs de coût dans le coulage de l'aluminium
Comprendre la structure de coûts du coulage de l'aluminium aide les acheteurs à évaluer précisément les devis et à identifier où des économies sont possibles sans compromettre la qualité.
Plusieurs facteurs clés déterminent le coût total d'un projet de coulage de l'aluminium:
Coût des outils: Les outils de coulage sous pression sont coûteux mais s'amortissent sur de grands volumes. Les modèles de coulage en sable sont moins chers mais moins durables. Le coulage à la cire perdue nécessite un modèle et un outillage pour l'injection de cire.
Coût des matières premières: Les prix de l'aluminium primaire fluctuent selon les conditions du marché. Le choix de l'alliage et la teneur en chutes affectent aussi les dépenses de matière.
Complexité des pièces: Les géométries complexes avec contre-dépouilles, parois minces ou caractéristiques complexes augmentent la difficulté du procédé et réduisent le rendement.
Volume de production: Les volumes élevés justifient un outillage coûteux et l'automatisation. Les faibles volumes peuvent être plus économiques avec le coulage en sable ou des modèles imprimés en 3D.
Exigences de post-traitement: L'usinage, le traitement thermique, le traitement de surface et l'inspection s'ajoutent au coût final rendu.
Niveau de qualité: Les certifications aéronautiques et automobiles exigent de la documentation, des essais et un contrôle des processus supplémentaires.
Les acheteurs devraient demander aux fournisseurs des décompositions détaillées des coûts plutôt que d'accepter des devis forfaitaires. Cette approche révèle comment les coûts sont répartis et où des modifications de conception pourraient réduire les dépenses.
Défauts de coulage courants et prévention
La prévention des défauts est essentielle pour réduire les taux de rebut et garantir une qualité constante des pièces. Connaître les défauts courants et leurs causes profondes aide les concepteurs comme les fabricants à éviter des reprises coûteuses.
La porosité est le défaut le plus fréquent en coulage de l'aluminium. Elle se produit lorsque du gaz ou un retrait est piégé à l'intérieur de la pièce pendant la solidification. La porosité peut affaiblir le composant et provoquer des défaillances sous charge ou sous pression. Une conception appropriée des attaques et des masselottes, associée à un refroidissement contrôlé, peut minimiser ce risque.
Les manques de fusion se forment lorsque deux flux de métal en fusion se rencontrent sans se fusionner complètement. Ce défaut résulte généralement de températures de coulée basses ou de vitesses de remplissage lentes. Garantir une température de fusion appropriée et des paramètres de coulage optimisés évite la formation de manques de fusion.

Les retassures apparaissent lorsque la pièce se contracte pendant la solidification sans alimentation suffisante. Les masselottes et des systèmes d'attaque appropriés dirigent le métal en fusion pour compenser le retrait. Les logiciels de simulation peuvent prédire les emplacements de retassures avant le début du coulage.
Les inclusions de sable se produisent lorsque le matériau du moule se détache et pénètre dans le métal en fusion. Ce problème est plus fréquent en coulage en sable et peut endommager les surfaces usinées. Une résistance appropriée du moule et une manipulation soignée réduisent les risques d'inclusions.
Des fissures de surface peuvent apparaître lors du refroidissement en raison des contraintes thermiques. Les caractéristiques de conception qui créent des vitesses de refroidissement inégales doivent être évitées ou modifiées afin de favoriser une solidification uniforme.
Normes de qualité et méthodes d'inspection
Les exigences de qualité varient considérablement selon les secteurs. Les applications automobiles, aéronautiques et médicales exigent toutes des niveaux différents d'inspection et de documentation pour les composants coulés.
Les normes de qualité courantes pour le coulage de l'aluminium incluent:
ISO 9001 pour les systèmes de management de la qualité généraux
IATF 16949 pour la production automobile et les pièces de rechange associées
AS9100 pour le management de la qualité aéronautique
NADCAP pour l'accréditation des procédés spéciaux
Normes spécifiques aux clients pour les grands OEM
Les méthodes d'inspection des pièces coulées comprennent la mesure dimensionnelle par CMM, la radiographie à rayons X pour les défauts internes, le contrôle par ressuage pour les fissures de surface, l'examen métallographique pour l'évaluation de la microstructure et les essais mécaniques pour la vérification de la traction et de la dureté.
Demander à votre fournisseur un plan d'inspection et d'essai détaillé avant le début de la production garantit que toutes les caractéristiques qualité critiques sont vérifiées. Ce plan doit préciser les niveaux d'échantillonnage, les critères d'acceptation et les exigences documentaires.
Directives de conception pour les pièces en aluminium coulé
Une bonne conception pour la fabrication réduit les défauts, améliore le rendement et abaisse les coûts. Suivre les directives de conception de coulage établies pendant la phase d'ingénierie évite les problèmes de production et les reprises ultérieures.
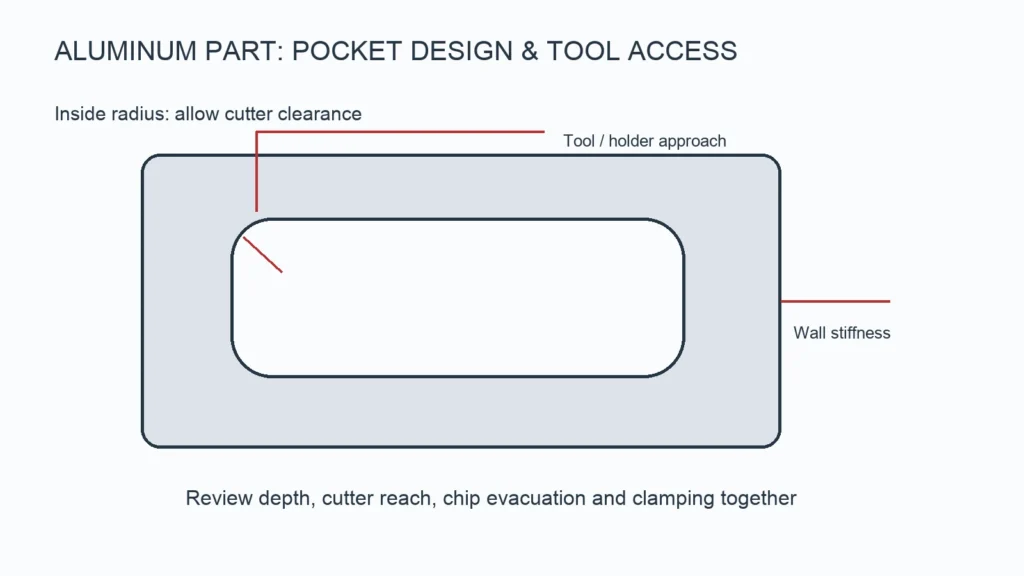
Les recommandations de conception clés comprennent le maintien d'une épaisseur de paroi uniforme de 2 à 4 mm pour la plupart des procédés, l'utilisation de rayons de congé généreux aux angles intérieurs pour réduire la concentration de contraintes et améliorer l'écoulement du métal, l'évitement des changements brusques de section qui créent des points chauds et des retassures, la prévision d'angles de dépouille adéquats d'au moins 1 à 2 degrés pour le démoulage, et la conception des emplacements d'inserts pour garantir un positionnement correct pendant le coulage.
Les caractéristiques filetées doivent être conçues comme des inserts filetés ou des trous taraudés après coulage plutôt que comme des filets coulés, difficiles à produire de manière fiable et nécessitant souvent une reprise.
YPMFG assure des revues de conception pour les projets nécessitant des solutions en aluminium sur mesure. Les ingénieurs peuvent évaluer la coulabilité des conceptions avant l'engagement de l'outillage, en identifiant les problèmes potentiels pouvant affecter le rendement ou le coût.
Choisir le bon partenaire de fabrication
Choisir un partenaire de fabrication compétent est aussi important que de sélectionner le bon procédé de coulage. L'expérience, l'équipement, les systèmes qualité et la communication influencent tous le résultat final de votre projet.
Les critères importants pour évaluer les fournisseurs de coulage incluent:
Éventail des procédés de coulage proposés et expertise pour chacun
Usinage CNC capacités pour les opérations secondaires
Certifications du système de management de la qualité et traçabilité
Support d'ingénierie pour la conception pour la fabrication
Capacité de production et fiabilité des délais de livraison
Réactivité de la communication et approche de gestion de projet
Capacité à gérer du prototypage jusqu'aux séries de production complètes
Un fournisseur qui propose à la fois le coulage et l'usinage de précision sous un même toit peut rationaliser le processus, de la pièce brute de coulage au composant fini. Cette intégration réduit la complexité de coordination et améliore le contrôle qualité global.
Questions fréquentes des acheteurs sur le coulage de l'aluminium
Quel est le délai de livraison typique d'un projet de coulage de l'aluminium? Les délais varient selon le procédé et le volume. L'outillage de coulage sous pression prend 3 à 6 semaines, suivi de la production d'échantillons en 1 à 2 semaines. Le coulage en sable nécessite 2 à 4 semaines pour la fabrication du modèle et la livraison des échantillons. Le délai de livraison en production complète dépend de la quantité commandée et de la planification.
Pouvez-vous travailler à partir de modèles CAO 3D sans plans 2D? De nombreux fournisseurs peuvent produire des échantillons à partir des seules données 3D. Cependant, la production officielle nécessite généralement des plans 2D complets avec tolérances, indications de finition de surface et spécifications matière clairement définies.
Comment les coûts de coulage se comparent-ils à pièces usinées l'usinage dans la masse? Le coulage est généralement plus économe en matière et plus rentable pour les géométries complexes. L'usinage à partir d'un lopin massif est préférable pour les faibles volumes ou lorsque des propriétés mécaniques maximales sont requises à partir de matériau corroyé.
Quelle est la quantité minimale de commande pour le coulage de l'aluminium? La MOQ varie selon le procédé. Le coulage en sable peut produire des prototypes uniques de manière économique. Le coulage sous pression exige généralement des séries minimales de 500 à 1000 pièces pour justifier l'investissement d'outillage. Le coulage à la cire perdue a des exigences de MOQ plus basses pour les petites pièces complexes.
Pouvez-vous fournir des certifications matière et des rapports d'inspection? Les fournisseurs réputés doivent fournir des certificats matière pour les matières premières, des relevés de paramètres de procédé et des rapports d'inspection pour chaque lot de production. Ces documents doivent être disponibles sur demande et joints aux expéditions.
Quels traitements de surface sont disponibles pour les pièces en aluminium coulé? Les traitements courants comprennent l'anodisation pour la résistance à l'usure et à la corrosion, le revêtement en poudre pour les finitions décoratives et protectrices, la peinture, le revêtement par conversion chromate et la finition brute naturelle pour les surfaces fonctionnelles usinées.
Prendre une meilleure décision à long terme
Le coulage de pièces en aluminium offre une voie polyvalente et rentable pour produire des composants métalliques de précision lorsque le bon procédé, le bon matériau et le bon partenaire de fabrication sont choisis. La complexité des choix d'alliages, des variantes de procédés, des exigences de tolérance et des normes de qualité signifie qu'une planification soignée évite des erreurs coûteuses.
Les projets de coulage les plus réussis commencent par des exigences claires, des spécifications de conception réalistes et une communication ouverte entre l'acheteur et le fabricant. Obtenir un révision technique de votre conception avant d'engager l'outillage peut révéler des opportunités d'améliorer le rendement, de réduire les coûts et de simplifier la production.
Vous pouvez envoyer vos spécifications à YPMFG pour une évaluation de projet. Notre équipe d'ingénierie évaluera la coulabilité, recommandera le procédé le plus adapté et fournira un devis détaillé incluant l'outillage et le prix unitaire pour votre examen.