Italian
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Portuguese

Risposta breve:
La fusione di parti in alluminio prevede il versamento di alluminio fuso in stampi per creare componenti metallici complessi con eccellenti rapporti resistenza-peso e buona lavorabilità. I metodi più comuni sono pressofusione, fusione in sabbia, e la fusione in conchiglia permanente. Per CNC di precisione parti, pressofusione ad alta pressione e fusione a cera persa generalmente garantiscono le tolleranze più strette, spesso entro ±0.05mm. La scelta del materiale, lo spessore delle pareti e i finitura superficiale requisiti dovrebbero guidare la scelta del processo.
La fusione dell'alluminio è diventata uno dei metodi di produzione più utilizzati nei settori automobilistico, aerospaziale, elettronico e delle apparecchiature industriali. Molti ingegneri e team di approvvigionamento affrontano decisioni difficili nella scelta del processo di fusione più adatto ai loro progetti. Le stime di costo spesso sono in conflitto con le aspettative di qualità e le specifiche tecniche potrebbero non allinearsi a ciò che una fonderia può realisticamente produrre.
YPMFG offre Componenti CNC servizi di produzione che integrano la fusione con la lavorazione di precisione per fornire componenti finiti pronti per l'assemblaggio. Questa guida affronta le domande pratiche a cui acquirenti e ingegneri devono avere risposta prima di impegnarsi in un progetto di fusione dell'alluminio.
Comprendere i processi di fusione dell'alluminio
La fusione dell'alluminio comprende diversi metodi di produzione distinti, ognuno con capacità e strutture di costo differenti. Comprendere queste differenze aiuta gli acquirenti a prendere decisioni informate fin dalle prime fasi dell'approvvigionamento.
Pressofusione utilizza alta pressione per forzare l'alluminio fuso in stampi d'acciaio. Questo processo produce pezzi con una finitura superficiale eccellente e una stretta coerenza dimensionale. È ideale per produzioni ad alto volume, dove l'elevato costo dell'attrezzatura può essere ripartito su migliaia di unità.
Fusione in sabbia crea stampi con sabbia compattata attorno a un modello. Questo metodo è adatto a produzioni da medie a basse e consente dimensioni dei pezzi maggiori. La finitura superficiale è più ruvida rispetto alla pressofusione, quindi per le superfici funzionali è spesso necessaria una lavorazione successiva.
Fusione in conchiglia utilizza stampi metallici riutilizzabili alimentati per gravità con alluminio fuso. Offre un controllo dimensionale migliore rispetto alla fusione in sabbia e costi di attrezzatura inferiori rispetto alla pressofusione. Questo processo è ideale per pezzi che richiedono buone proprietà meccaniche senza la spesa delle attrezzature ad alta pressione.
Fusione a cera persa impiega stampi in guscio ceramico realizzati attorno a modelli in cera. Fornisce pezzi near-net-shape con eccellente qualità superficiale e capacità di geometrie complesse. Questo metodo è preferito per componenti intricati in cui la lavorazione meccanica sarebbe proibitivamente costosa.
La scelta tra questi processi influisce sui tempi di consegna, sul costo unitario, sulle tolleranze e sulla qualità superficiale. Ogni metodo presenta inoltre limiti di spessore minimo della parete, dimensione massima del pezzo e risoluzione dei dettagli ottenibile.
Selezione della lega di alluminio per la fusione
Le leghe di alluminio determinano le proprietà meccaniche, la colabilità e i requisiti di post-lavorazione del componente finale. Selezionare la lega sbagliata può causare problemi di porosità, scarsa lavorabilità o resistenza insufficiente in esercizio.
Le leghe da fusione più comunemente utilizzate includono:
A380 rimane la scelta più popolare per pressofuso componenti in alluminio grazie alla sua eccellente fluidità e alle proprietà meccaniche bilanciate. A356 è preferita quando è necessario un trattamento termico per raggiungere livelli di resistenza più elevati. Le leghe ricche di silicio come A413 scorrono bene ma sacrificano parte delle prestazioni meccaniche.
La selezione della lega dovrebbe considerare i requisiti di carico del pezzo, l’ambiente operativo, le esigenze di saldatura o finitura e i vincoli di budget. Consultandoti con il tuo partner produttivo fin dalle prime fasi di progettazione si possono evitare costosi cambi di materiale nelle fasi successive della produzione.
Tolleranze e capacità di finitura superficiale
I requisiti di tolleranza dimensionale e finitura superficiale influenzano direttamente quale processo di fusione è appropriato e quanta lavorazione secondaria sarà necessaria. Queste specifiche incidono inoltre in modo significativo sul costo unitario.
Per Lavorazione CNC di componenti pressofusi, gli intervalli di tolleranza comuni per processo includono:
Pressofusione: da ±0.05 a ±0.1mm per le caratteristiche standard
Fusione a cera persa: da ±0.1 a ±0.2mm a seconda delle dimensioni
Fusione in conchiglia: da ±0.1 a ±0.15mm
Fusione in sabbia: da ±0.2 a ±0.5mm per le caratteristiche generali
I requisiti di finitura superficiale sono generalmente misurati in valori Ra. I pezzi pressofusi possono raggiungere 1.6-3.2 μm Ra allo stato grezzo, mentre la fusione a cera persa può arrivare a 0.8-1.6 μm Ra. Le superfici fuse in sabbia variano di solito da 6.3 a 12.5 μm Ra e richiedono quasi sempre una lavorazione meccanica per le interfacce funzionali.
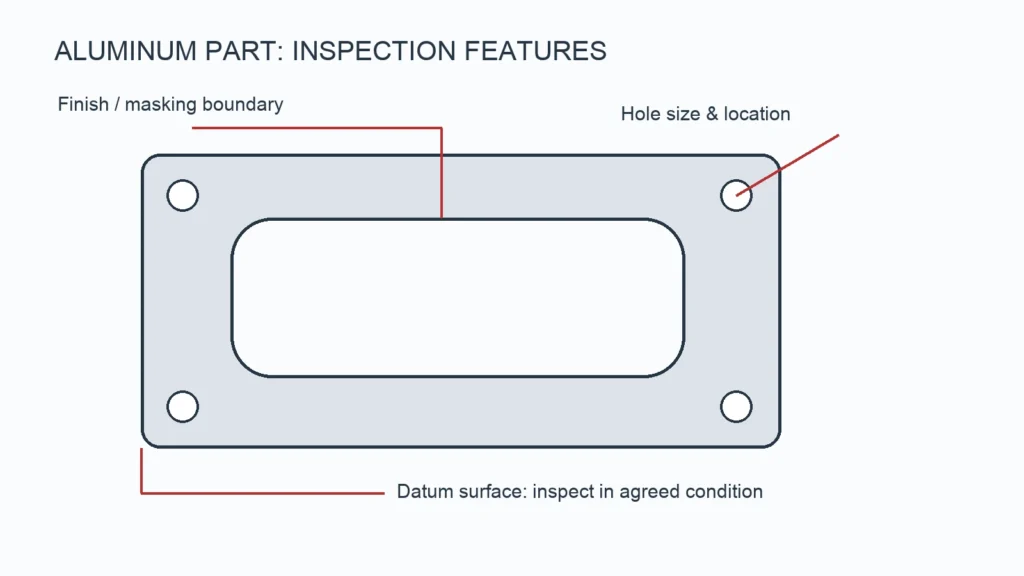
Quando specifichi le tolleranze sui disegni, indica solo ciò che è funzionalmente necessario. Specificare tolleranze eccessive su caratteristiche non critiche aumenta i costi senza aggiungere valore al prodotto finale.
Fattori di costo nella fusione dell'alluminio
Comprendere la struttura dei costi della fusione dell'alluminio aiuta gli acquirenti a valutare accuratamente i preventivi e a individuare dove è possibile risparmiare senza compromettere la qualità.
Diversi fattori chiave determinano il costo totale di un progetto di fusione dell'alluminio:
Costo degli stampi: gli stampi per pressofusione sono costosi ma si ammortizzano su alti volumi. I modelli per fusione in sabbia sono più economici ma meno durevoli. La fusione a cera persa richiede modello e attrezzatura per l'iniezione della cera.
Costo dei materiali: i prezzi dell'alluminio primario fluttuano con le condizioni di mercato. Anche la scelta della lega e il contenuto di rottame influenzano i costi dei materiali.
Complessità delle parti: geometrie complesse con sottosquadri, pareti sottili o caratteristiche intricate aumentano la difficoltà del processo e riducono la resa.
Volume di produzione: volumi più elevati giustificano attrezzature costose e automazione. Volumi bassi possono essere più economici con la fusione in sabbia o modelli stampati in 3D.
Requisiti di post-processing: lavorazione meccanica, trattamento termico, trattamento superficiale e ispezione si aggiungono al costo finale sbarcato.
Livello di qualità: le certificazioni aerospaziali e automobilistiche richiedono documentazione, test e controllo di processo aggiuntivi.
Gli acquirenti dovrebbero richiedere ai fornitori un'analisi dettagliata dei costi invece di accettare preventivi forfettari. Questo approccio rivela come sono allocati i costi e dove le modifiche progettuali potrebbero ridurre le spese.
Difetti di fusione comuni e loro prevenzione
La prevenzione dei difetti è fondamentale per ridurre i tassi di scarto e garantire una qualità costante dei pezzi. Conoscere i difetti comuni e le loro cause profonde aiuta sia i progettisti sia i produttori a evitare costose rilavorazioni.
La porosità è il difetto più frequente nella fusione dell'alluminio. Si verifica quando gas o ritiri restano intrappolati all'interno del pezzo durante la solidificazione. La porosità può indebolire il componente e causare rotture sotto carico o pressione. Un corretto progetto del sistema di colata e delle materozze, insieme a un raffreddamento controllato, può ridurre al minimo questo rischio.
Le giunzioni a freddo si formano quando due flussi di metallo fuso si incontrano senza fondersi completamente. Questo difetto deriva tipicamente da basse temperature di colata o velocità di riempimento lente. Garantire una temperatura corretta del bagno e parametri di fusione ottimizzati previene la formazione di giunzioni a freddo.

Le cavità di ritiro compaiono quando il getto si contrae durante la solidificazione senza un'adeguata alimentazione. Le materozze e i sistemi di colata corretti convogliano il metallo fuso per compensare il ritiro. I software di simulazione possono prevedere le zone di ritiro prima dell'inizio della fusione.
Le inclusioni di sabbia si verificano quando il materiale dello stampo si stacca ed entra nel metallo fuso. Questo problema è più comune nella fusione in sabbia e può danneggiare le superfici lavorate. Una corretta resistenza dello stampo e una manipolazione accurata riducono i rischi di inclusioni.
Le cricche superficiali possono svilupparsi durante il raffreddamento a causa delle sollecitazioni termiche. Le caratteristiche progettuali che creano velocità di raffreddamento non uniformi dovrebbero essere evitate o modificate per favorire una solidificazione uniforme.
Standard di qualità e metodi di ispezione
I requisiti di qualità variano notevolmente tra i settori. Le applicazioni automobilistiche, aerospaziali e medicali richiedono livelli diversi di ispezione e documentazione per i componenti fusi.
Gli standard di qualità comuni per la fusione dell'alluminio includono:
ISO 9001 per i sistemi generali di gestione della qualità
IATF 16949 per la produzione automobilistica e i relativi ricambi
AS9100 per la gestione della qualità aerospaziale
NADCAP per l'accreditamento dei processi speciali
Standard specifici del cliente per i principali OEM
I metodi di ispezione per i pezzi fusi includono la misurazione dimensionale con CMM, la radiografia a raggi X per i difetti interni, il test con penetranti per le cricche superficiali, l'esame metallografico per la valutazione della microstruttura e le prove meccaniche per la verifica di trazione e durezza.
Richiedere al fornitore un piano dettagliato di ispezione e collaudo prima dell'inizio della produzione garantisce che tutte le caratteristiche critiche di qualità siano verificate. Questo piano dovrebbe specificare i livelli di campionamento, i criteri di accettazione e i requisiti documentali.
Linee guida di progettazione per parti in alluminio pressofuso
Una buona progettazione per la producibilità riduce i difetti, migliora la resa e abbassa i costi. Seguire le linee guida consolidate di progettazione per la fusione durante la fase di ingegnerizzazione previene problemi di produzione e rilavorazioni successive.
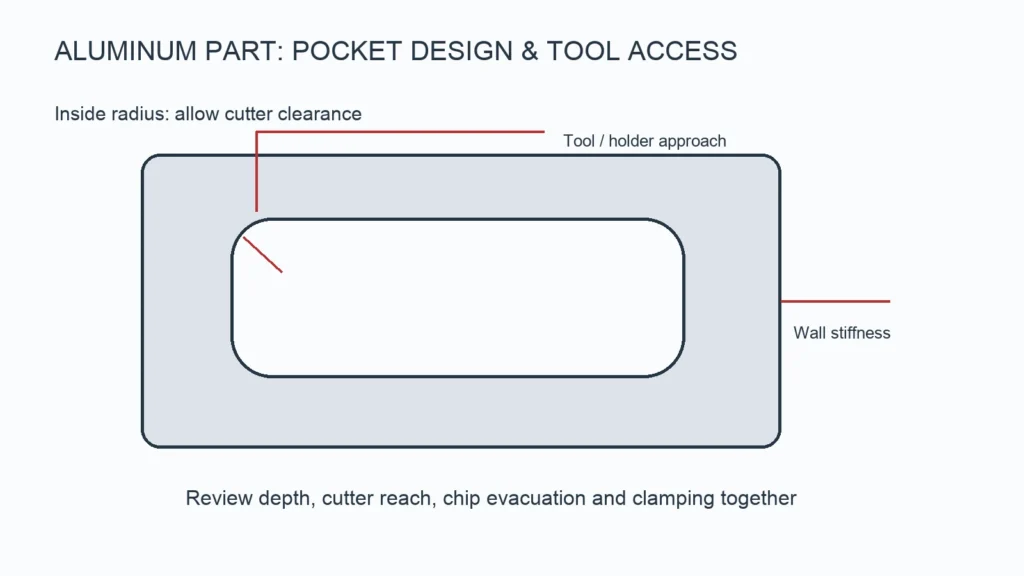
Le raccomandazioni chiave di progettazione includono: mantenere uno spessore di parete uniforme tra 2 e 4 mm per la maggior parte dei processi, utilizzare raggi di raccordo generosi negli angoli interni per ridurre la concentrazione delle sollecitazioni e migliorare il flusso del metallo, evitare cambi bruschi di sezione che causano punti caldi e ritiri, prevedere angoli di sformo adeguati di almeno 1-2 gradi per l'estrazione dallo stampo e progettare le sedi degli inserti per garantire un corretto posizionamento durante la fusione.
Le caratteristiche filettate dovrebbero essere progettate come inserti filettati o fori maschiati dopo la fusione, anziché come filettature fuse, che sono difficili da produrre in modo affidabile e richiedono spesso rilavorazioni.
YPMFG supporta le revisioni di progettazione per i progetti che richiedono soluzioni personalizzate in alluminio. Gli ingegneri possono valutare i progetti in termini di colabilità prima di impegnare l'attrezzatura, individuando potenziali problemi che potrebbero influire sulla resa o sui costi.
Selezionare il partner produttivo giusto
Scegliere un partner produttivo competente è importante quanto selezionare il processo di fusione giusto. Esperienza, attrezzature, sistemi di qualità e comunicazione influenzano tutti il risultato finale del tuo progetto.
I criteri importanti per valutare i fornitori di fusione includono:
Gamma di processi di fusione offerti e competenza in ciascuno
Lavorazione CNC capacità per le operazioni secondarie
Certificazioni del sistema di gestione della qualità e tracciabilità
Supporto ingegneristico per la progettazione finalizzata alla producibilità
Capacità produttiva e affidabilità dei tempi di consegna
Reattività nella comunicazione e approccio alla gestione del progetto
Capacità di gestire dal prototipo fino alle serie di produzione complete
Un fornitore che offre sia la fusione sia la lavorazione CNC di precisione sotto lo stesso tetto può snellire il processo dal getto grezzo al componente finito. Questa integrazione riduce la complessità di coordinamento e migliora il controllo qualità complessivo.
Domande che gli acquirenti pongono spesso sulla fusione dell'alluminio
Qual è il tempo di consegna tipico per un progetto di fusione dell'alluminio? I tempi di consegna variano in base al processo e ai volumi. L'attrezzatura per la pressofusione richiede da 3 a 6 settimane, seguita dalla produzione del campione in 1 o 2 settimane. La fusione in sabbia richiede da 2 a 4 settimane per la realizzazione del modello e la consegna del campione. Il tempo di consegna della produzione completa dipende dalla quantità dell'ordine e dalla programmazione.
Potete lavorare da modelli CAD 3D senza disegni 2D? Molti fornitori possono produrre campioni partendo solo dai dati 3D. Tuttavia, la produzione formale richiede in genere disegni 2D completi con tolleranze, indicazioni sulla finitura superficiale e specifiche dei materiali chiaramente definite.
Come si confrontano i costi di fusione rispetto a parti lavorate dal pieno? La fusione è generalmente più efficiente in termini di materiale ed economicamente vantaggiosa per geometrie complesse. La lavorazione CNC dal pieno è preferibile per volumi bassi o quando sono richieste proprietà meccaniche massime dal materiale laminato.
Qual è la quantità minima d'ordine per la fusione dell'alluminio? La quantità minima d'ordine varia in base al processo. La fusione in sabbia può produrre singoli prototipi in modo economico. La pressofusione richiede in genere lotti minimi da 500 a 1000 pezzi per giustificare l'investimento nell'attrezzatura. La fusione a cera persa presenta requisiti di quantità minima d'ordine inferiori per piccoli componenti complessi.
Potete fornire certificazioni dei materiali e rapporti di ispezione? I fornitori affidabili dovrebbero fornire certificati di colata per le materie prime, registrazioni dei parametri di processo e rapporti di ispezione per ogni lotto di produzione. Questi documenti devono essere disponibili su richiesta e inclusi nelle spedizioni.
Quali trattamenti superficiali sono disponibili per i componenti in alluminio pressofuso?
Prendere una decisione migliore nel lungo periodo
La fusione di componenti in alluminio offre un percorso versatile ed economicamente vantaggioso per produrre componenti metallici di precisione quando si scelgono il processo, il materiale e il partner produttivo giusti. La complessità delle scelte di lega, delle varianti di processo, dei requisiti di tolleranza e degli standard qualitativi significa che una pianificazione accurata previene errori costosi.
I progetti di fusione di maggior successo iniziano con requisiti chiari, specifiche di progetto realistiche e una comunicazione aperta tra l'acquirente e il produttore. Ottenere una revisione tecnica del vostro progetto prima di impegnarvi nell'attrezzatura può rivelare opportunità per migliorare la resa, ridurre i costi e semplificare la produzione.
Puoi inviare le tue specifiche a YPMFG per un preventivo gratuito valutazione del progetto. Il nostro team di ingegneria valuterà la fondibilità, raccomanderà il processo più adatto e fornirà un preventivo dettagliato che include l'attrezzatura e il prezzo unitario per la vostra revisione.