French
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 Italian
 Portuguese

L'anodisation de l'aluminium est un traitement de surface qui transforme la couche externe de l'aluminium en un revêtement d'oxyde dense et résistant à la corrosion. Ce procédé fait appel à un bain électrolytique dans lequel un courant continu permet de former une couche d'oxyde d'aluminium directement sur la pièce. Une fois formée, la couche d'oxyde poreuse est scellée à l'aide d'eau chaude ou de vapeur, ce qui fixe sa dureté et, le cas échéant, la teinte appliquée.
Pour Pièces en aluminium usinées par commande numérique, l'anodisation ajoute généralement une épaisseur de revêtement comprise entre 0,001 et 0,025 pouce, selon le type choisi. Elle améliore la résistance à l'usure, l'isolation électrique et l'adhérence de la peinture sans ajouter de matière superflue. Si votre plan prévoit des ajustements serrés ou des surfaces d'accouplement, l'épaisseur supplémentaire doit être prise en compte dans la cote de base avant l'usinage.
La plupart des acheteurs considèrent l'anodisation comme une simple finition esthétique. Or, dans la pratique, elle influe sur l'usure d'une pièce, sa conductivité et son respect des tolérances tout au long de sa durée de vie. Le choix d'un type d'anodisation ou d'une méthode d'étanchéité inadaptés peut entraîner une défaillance prématurée ou rendre les pièces impossibles à assembler.
Chez YPMFG, nous intégrons les exigences en matière d'anodisation dès la phase d'étude technique, avant même d'établir le devis. Cela permet de garantir, dès le départ, la cohérence entre la compensation des tolérances, la nuance du matériau et les spécifications de finition.
Effets de l'anodisation au niveau de la surface
L'anodisation ne dépose pas de matière étrangère sur la pièce. Elle permet la formation d'un revêtement à partir du substrat en aluminium par oxydation électrochimique. La couche ainsi obtenue s'étend pour environ deux tiers sous la surface d'origine et pour un tiers au-dessus de celle-ci.
Comme le revêtement est lié chimiquement au métal de base, il ne s'écaille pas et ne se décolle pas comme cela peut être le cas avec une peinture ou une couche de placage. L'épaisseur varie généralement du type I (0,0003 à 0,001 pouce) au type III (0,001 à 0,025 pouce), selon MIL-DTL-5541.
L'anodisation dure, qui utilise un électrolyte à base d'acide phosphorique, peut atteindre une dureté de surface supérieure à 400 HV. L'anodisation standard de type II, le choix le plus courant pour la couleur et l'usage général résistance à la corrosion, se situe généralement entre 250 et 350 HV.
Types et caractéristiques techniques à définir avant d'établir un devis
Définir avec précision le type d'anodisation, la couleur et la méthode d'étanchéification avant l'établissement du devis constitue la mesure la plus importante pour maîtriser les coûts. Une fois les pièces usinées, toute modification tardive des spécifications de finition peut entraîner des retouches, une nouvelle inspection, voire la mise au rebut pure et simple.
Lorsque vous envoyez une fiche technique à YPMFG, notre équipe d'ingénieurs vérifie chacun de ces champs en les comparant aux tolérances indiquées sur vos plans et en tenant compte de votre environnement d'exploitation avant de valider le devis.
Comment l'anodisation influe sur les tolérances et l'ajustement
Chaque passe d'anodisation ajoute une quantité mesurable de matière à la surface. Sur un arbre, le diamètre extérieur effectif augmente d'environ deux fois l'épaisseur du revêtement. Sur un alésage, le jeu utile diminue d'autant.

Une erreur courante : usiner un arbre de 0,5000 pouce à la cote nominale, appliquer une couche d'anodisation de type III de 0,002 pouce, et obtenir une pièce de 0,504 pouce qui ne s'insère plus dans son logement.
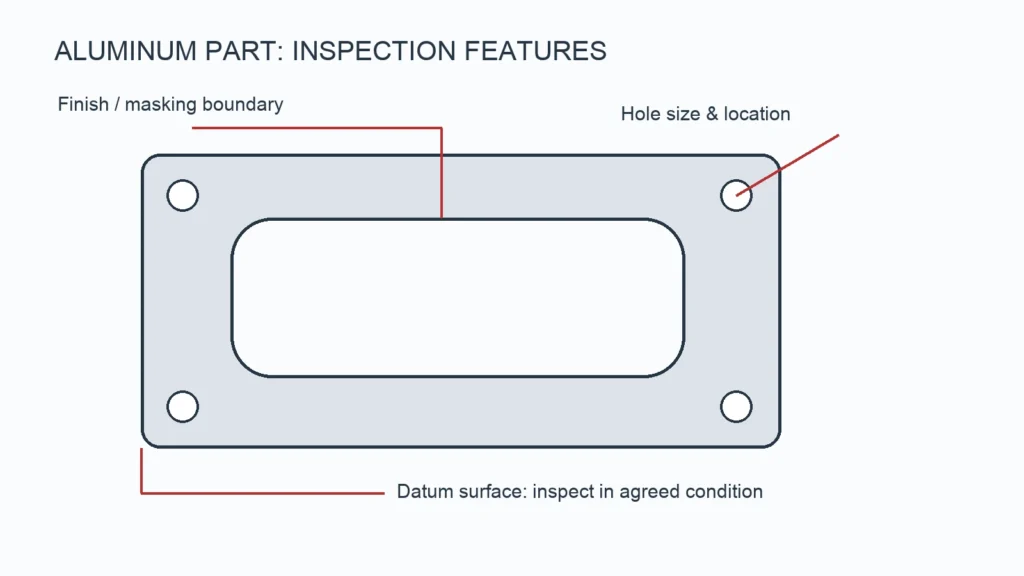
Calculez toujours la dimension de base a posteriori. Si le jeu final de l’assemblage doit être de 0,0005 pouce et que l’anodisation ajoute 0,002 pouce, l’arbre usiné doit mesurer 0,498 pouce, et non 0,500 pouce. Indiquez clairement chaque ajustement fonctionnel sur votre dessin afin que l’atelier de finition et le Usinage CNC travailler à partir de numéros identiques.
Questions pratiques à se poser avant de passer commande
La couleur de l'anodisation risque-t-elle de s'estomper sous l'effet des rayons UV ou d'une chaleur prolongée ?
La résistance des couleurs dépend de la méthode de scellage et de l'exposition à l'environnement. Les revêtements scellés à la vapeur ou au polymère conservent mieux leur couleur que ceux scellés à l'eau chaude. Si la pièce est exposée à l'extérieur ou à proximité d'une source de chaleur, précisez colorant résistant aux UV et un joint en polymère dans l'impression.
Puis-je anodiser une pièce comportant des trous filetés ou des passages internes ?
Oui, mais la taille des pores et l'uniformité de l'épaisseur diminuent dans les zones ombragées ou en retrait. Il faut s'attendre à un revêtement plus fin à la base des trous filetés profonds. Si vous avez besoin d'une épaisseur constante sur l'ensemble des filets internes, discutez d'une dispositif d'anodisation sur mesure avec votre fournisseur avant de valider la commande.
L'anodisation modifie-t-elle la conductivité électrique au niveau des points de contact ?
La couche d'oxyde est un isolant. Les contacts métalliques de surface à surface qui conduisaient auparavant le courant vont désormais s'y opposer. Si la conception repose sur la continuité électrique, prévoyez des rondelles d'isolation ou laissez certaines zones de contact non anodisées sur le plan.
Quelle est la quantité minimale requise pour une production en couleur personnalisée ?
Cela varie selon les ateliers et la disponibilité des colorants. De nombreux sous-traitants spécialisés dans l’anodisation fixent un minimum de 25 à 50 pièces pour les couleurs spéciales, afin de couvrir les coûts liés à la préparation du colorant et aux essais. Vérifiez que quantité minimale par lot réduit avant de se lancer dans un lot de production.
Définir correctement les spécifications dès le départ
L'anodisation est peu coûteuse lorsque le cahier des charges est clair, mais onéreuse lorsqu'il ne l'est pas. Un seul cycle de retouche — décapage du revêtement, nouvelle anodisation et nouvelle inspection — réduit rapidement les économies réalisées lors de l'étape de finition initiale.
Si vous souhaitez qu'une autre personne examine votre dessin avant que les pièces ne soient usinées, envoyez votre plan d'impression, la liste des matériaux et les spécifications de finition à YPMFG. Dans le cadre de notre évaluation technique, nous examinons l'impact des tolérances, le type d'anodisation et la méthode d'étanchéité, puis nous vous remettons un plan annoté et un devis ferme, sans surprise liée à d'éventuelles retouches.