
 Italian
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Portuguese
Risposta breve:
I pezzi piegati nella lavorazione della lamiera sono componenti laminati piatti che vengono modellati tramite operazioni di piegatura con pressa piegatrice o piegatura pneumatica per ottenere angolari, scatole o geometrie complesse. La qualità finale del pezzo dipende dal tipo di materiale, dallo spessore della lamiera, dal raggio di piegatura, dalla potenza della pressa e dalla scelta degli utensili. Ottenere la giusta combinazione di Specifiche relative alla piegatura della lamiera Inoltre, gli utensili determinano se un pezzo rispetta la tolleranza angolare, resiste al ritorno elastico e rimane economicamente vantaggioso ai volumi di produzione. Gli acquirenti dovrebbero verificare le schede tecniche dei materiali e confermare il raggio minimo di piegatura prima di scegliere il progetto di uno stampo o di un punzone.
Spesso i team addetti agli acquisti rilevano problemi di piegatura solo dopo l’ispezione del primo articolo, quando il ritorno elastico o una forza di pressatura inadeguata hanno già causato ritardi nella tabella di marcia. YPMFG collabora con i team di ingegneria e approvvigionamento per individuare tempestivamente queste variabili, prima che gli stampi vengano realizzati e il materiale venga immagazzinato.
Specifiche fondamentali che determinano la qualità della piegatura
I quattro parametri che influenzano maggiormente la precisione della piegatura sono lo spessore del materiale, il raggio esterno di piegatura, l’angolo compreso e la lunghezza della flangia diritta. Ciascuno di essi interagisce con gli altri: una lamiera più spessa richiede una forza maggiore e un raggio minimo più ampio per evitare la formazione di crepe lungo la linea di piegatura.
Un errore in un solo parametro può modificare l'angolo finale da due a quattro gradi. Tale variazione si accumula lungo le diverse pieghe dello stesso pezzo, rendendo imprevedibile l'adattamento nelle fasi successive dell'assemblaggio e aumentando il rischio di scarti.
Prima di finalizzare un disegno, assicurati che il raggio minimo di curvatura che il materiale scelto sia conforme e che la lunghezza della flangia non invada l'area di lavorazione. Questo semplice controllo consente di evitare i difetti più comuni riscontrati nei primi articoli.
Tipo di materiale, tonnellaggio e raggio minimo di curvatura
I diversi tipi di lamiera reagiscono in modo molto diverso alle sollecitazioni di flessione. La tabella che segue riassume in che modo le qualità più comuni influiscono sugli utensili, sul tonnellaggio richiesto e sulla progettazione dei pezzi.
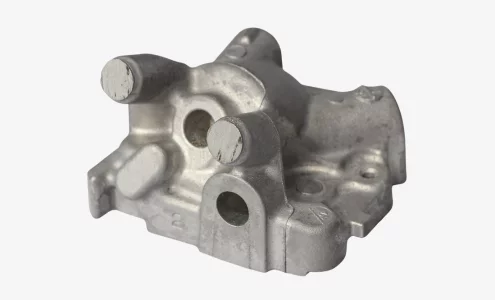
L'acciaio inossidabile richiede in genere 40–50 % in più capacità della pressa piegatrice rispetto all’acciaio laminato a freddo dello stesso spessore, mentre l’alluminio può essere sagomato con raggi più stretti e una forza minore. Se il vostro progetto prevede assemblaggi con materiali misti, ogni zona richiede un calcolo specifico del tonnellaggio e degli utensili.
Errori comuni nella piegatura che comportano costi aggiuntivi e ritardi
Tre errori sono all’origine della maggior parte dei fallimenti relativi al primo articolo in controllo dell'aria e lavorazioni con pressa piegatrice:
Lunghezza della flangia insufficiente. Quando la flangia diritta è più corta della deduzione della curva più il raggio esterno, il pezzo non si formerà correttamente. Un valore minimo di sicurezza è pari a circa 2 volte lo spessore più il raggio esterno.
Ritorno elastico non compensato. Ogni materiale ritorna elasticamente alla forma originale una volta rilasciato l'utensile. Se non si aggiunge un compensazione del ritorno elastico Un errore nella progettazione dello stampo comporta angoli finali che presentano sistematicamente uno scostamento di diversi gradi.
Raggio inferiore al limite del materiale. Se si impone un raggio di curvatura inferiore a quello consentito dal materiale, si verificano fessurazioni sulla superficie esterna, specialmente nel caso dell’acciaio ad alta resistenza o dell’alluminio invecchiato.
Ciascuno di questi problemi è molto più economico da individuare durante la revisione CAD che da rilevare durante i test fisici. L’invio dei file a YPMFG per un controllo pre-produzione consente in genere di individuare problemi relativi al ritorno elastico e alla lunghezza delle flange prima che progettazione di attrezzature su misura viene fabbricato.
Fattori di costo che gli acquirenti dovrebbero conoscere
Il costo della piegatura non dipende esclusivamente dalla pressa. Le principali variabili che influenzano il prezzo unitario sono:
Tipo e spessore del materiale – determina il tonnellaggio necessario, il tipo di attrezzatura e la percentuale di scarti.
Numero di curve per pezzo – ogni curva aggiuntiva comporta un aumento dei tempi di configurazione e dei cicli della macchina.
Dimensione del lotto – Le produzioni in piccoli lotti ripartiscono il costo degli stampi su un numero minore di pezzi, aumentando così il costo unitario.
Intervallo di tolleranza – tolleranze angolari più strette potrebbero richiedere una regolazione iterativa dello stampo e un maggiore impiego di manodopera.
Operazioni successive alla piegatura – La sbavatura, la finitura superficiale o la saldatura successive alla piegatura comportano costi aggiuntivi.
Capire quale fattore sia predominante nel vostro componente vi permette di negoziare in modo più efficace. Nel caso di componenti con più curve o con tolleranze ristrette, un’analisi tecnica che metta in relazione ciascun fattore di costo con una specifica scelta progettuale o di processo può far risparmiare una notevole quantità di lavoro di rifinitura.
## Domande frequenti degli acquirenti sulla piegatura della lamiera
Qual è lo spessore minimo della lamiera che una pressa piegatrice è in grado di lavorare?
La maggior parte delle presse piegatrici industriali accetta lamiere con spessore compreso tra circa 0,5 mm e 20 mm, a seconda delle dimensioni del telaio e della potenza installata. Gli spessori inferiori a 1 mm richiedono spesso ganasce di serraggio speciali o un dispositivo di fissaggio per la piegatura, al fine di evitare lo slittamento durante la corsa.
Come faccio a calcolare il tonnellaggio necessario per il mio pezzo?
Il tonnellaggio è pari al prodotto della resistenza alla trazione del materiale per lo spessore, la lunghezza effettiva di piegatura e un coefficiente di sicurezza. Il fornitore confermerà il valore esatto una volta definiti il tipo di materiale e il raggio di piegatura.
Il raggio di curvatura influisce sul costo del pezzo?
Sì. Un raggio più stretto richiede un utensile più affilato, una forza maggiore e, talvolta, più passaggi di piegatura, fattori che aumentano il costo per pezzo. I raggi più ampi sono generalmente più economici da produrre.
Posso combinare due materiali diversi in un unico assemblaggio?
È possibile, ma ogni zona di materiale richiede una propria serie di parametri di piegatura. La saldatura tra materiali diversi dopo la piegatura comporta inoltre la necessità di effettuare verifiche progettuali relative alla discrepanza nell'espansione termica.
Quali documenti devo fornire prima di richiedere un preventivo?
Inviare il disegno del componente, le specifiche del materiale, la dimensione prevista del lotto ed eventuali altre informazioni pertinenti norme relative alla lavorazione della lamiera oppure requisiti di qualità specifici del cliente. Più completo è il pacchetto, più veloce e accurato sarà il preventivo.
## Scegliere il partner giusto per la piegatura nel proprio progetto
Il partner giusto è quello che sa abbinare le vostre esigenze in termini di materiale, tolleranze e volumi alle giuste capacità della pressa e al set di utensili adeguato. Prima di richiedere un preventivo, preparate le specifiche del materiale, gli angoli di piegatura desiderati, la dimensione prevista del lotto e le norme applicabili. Inviando questi dettagli a YPMFG per una revisione tecnica, otterrete una chiara valutazione della producibilità e una stima realistica dei costi prima di procedere con la realizzazione degli utensili.







