 Italian
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Portuguese

Un asse CNC è un grado di libertà che una macchina utensile utilizza per posizionare il pezzo in lavorazione o l’utensile da taglio. I tre assi principali — X, Y e Z — controllano il movimento lineare lungo la lunghezza, la larghezza e la profondità. Un quarto asse aggiunge la rotazione attorno a uno di questi piani, solitamente indicato con A, B o C. Un quinto asse aggiunge un secondo grado di libertà di rotazione. Maggiore è il numero di assi disponibili, più complessa sarà la geometria che è possibile lavorare in un unico serraggio. Prima di specificare un Asse CNC Per quanto riguarda i requisiti di un componente, gli acquirenti dovrebbero verificare quali geometrie richiedano effettivamente libertà di rotazione e quali possano essere gestite con movimenti indicizzati su un numero inferiore di assi.
La maggior parte degli acquirenti riceve un disegno del pezzo, vede una nota del tipo “richiede 5 assi” e si orienta immediatamente verso la macchina più costosa. Questo istinto genera costi superflui. La vera domanda è se la geometria del pezzo, l’accumulo delle tolleranze e i vincoli di configurazione richiedano effettivamente un numero così elevato di assi simultanei.
Cosa significano davvero X, Y, Z, A, B, C
I tre assi lineari sono fissati per convenzione. L'asse X si estende lungo la direzione orizzontale più lunga, l'asse Y trasversalmente al pezzo in lavorazione e l'asse Z lungo il mandrino o l'asse verticale. Gli assi rotazionali seguono la norma ISO 841: l’asse A ruota attorno all’asse X, l’asse B ruota attorno all’asse Y e l’asse C ruota attorno all’asse Z. In pratica, la maggior parte delle macchine a 4 assi utilizza l’asse C (rotazione attorno all’asse verticale), mentre le teste a 5 assi aggiungono l’asse A o B oltre all’asse C.
Questa denominazione è importante quando si consulta una tabella delle capacità di un'azienda. Una macchina contrassegnata come “4 assi (C)” si comporterà in modo diverso da una contrassegnata come “4 assi (B)” per un dato orientamento del pezzo. Verificare quale asse di rotazione è disponibile prima di confrontare due preventivi per lo stesso specifiche dei componenti lavorati.
3 assi vs 4 assi vs 5 assi: cosa cambia
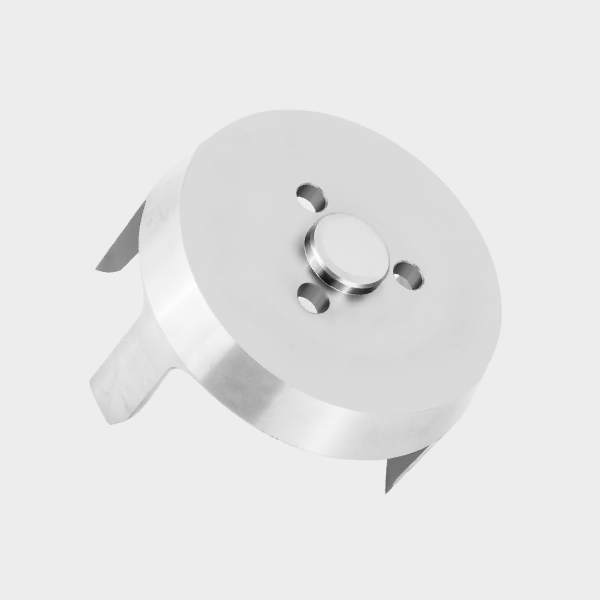
La tabella sopra riportata illustra perché il numero di assi incide sia sui costi che sui tempi di consegna. Un pezzo che richiede quattro operazioni di serraggio distinte su una macchina a 3 assi spesso viene lavorato con un unico serraggio su una simultaneo a 5 assi lavorazione meccanica centro. Un numero inferiore di regolazioni comporta un minor numero di errori di eccentricità cumulativi e un intervallo di tolleranza più ristretto.
In che modo il numero di assi influisce sul tuo pezzo
La configurazione degli assi determina tre risultati pratici: il tempo di ciclo, la finitura superficiale ottenibile e la complessità del sistema di fissaggio. Su un Lavorazione a 3 assi In particolare, un pezzo con sottosquadri profondi richiede diverse rotazioni del dispositivo di fissaggio, ciascuna delle quali introduce un nuovo errore tra i punti di riferimento. Una configurazione a 4 o 5 assi mantiene il pezzo in un unico serraggio e consente di raggiungere tali caratteristiche da un angolo diverso dell'utensile.
Il compromesso riguarda la disponibilità delle macchine e la complessità dei percorsi utensile. Un percorso utensile a cinque assi richiede un maggiore lavoro da parte del post-processore CAM e limiti di eccentricità più rigorosi sugli assi rotativi. YPMFG esamina la geometria del pezzo alla luce di questi vincoli durante la fase di valutazione ingegneristica, individuando le caratteristiche per le quali una soluzione a 4 assi con indicizzazione offre lo stesso risultato a un costo orario della macchina inferiore.
Domande che consentono di individuare tempestivamente il rischio:
Quali volti sono raffigurati contemporaneamente nella stampa?
Ci sono fori passanti con angoli diversi da 90 gradi?
Il pezzo presenta una sporgenza sotto il filo di lavorazione più profonda rispetto alla portata dell'utensile su un banco a 3 assi?
Qual è la tolleranza ammissibile per la caratteristica ruotata? Dipende da una singola configurazione?
Domande frequenti degli acquirenti
Ho davvero bisogno della lavorazione a 5 assi per il mio pezzo, o è sufficiente quella a 4 assi con indicizzazione?
In molti casi, l’indicizzazione a 4 assi con due o tre orientamenti copre le caratteristiche cilindriche e angolari. Il vero movimento simultaneo a 5 assi è necessario per superfici continue a forma libera, giranti aerospaziali o pezzi con tolleranze strette su due caratteristiche ruotate non parallele. Inviate il vostro disegno a YPMFG per una verifica della corrispondenza tra geometria e numero di assi prima di scegliere una classe di macchine.
Quanto costa di più la lavorazione a 5 assi rispetto a quella a 3 assi per lo stesso pezzo?
Il costo dipende dal tempo di ciclo, dagli utensili e dalla tariffa oraria della macchina. Un pezzo che consente di risparmiare tre operazioni di fissaggio può ridurre il tempo totale di lavorazione del 40-60%, il che può compensare la tariffa più elevata della macchina. La differenza esatta varia a seconda della complessità del pezzo, pertanto l’unico confronto affidabile è rappresentato da un preventivo formale.
Cosa devo controllare in un disegno prima di richiedere un preventivo?
Verificare tutti i punti di riferimento, le tolleranze posizionali ed eventuali note che facciano riferimento a “in un’unica configurazione”. Prendere inoltre nota della profondità massima di sbalzo e di eventuali angoli non perpendicolari dei fori. Queste sono le caratteristiche che determinano il passaggio da una lavorazione a 3 assi a una a 4 o 5 assi. YPMFG può segnalarle durante una revisione gratuita del disegno.
L'indicazione dell'asse di rotazione (A, B, C) è importante per me in quanto acquirente?
È importante quando si confrontano due aziende o si redige una richiesta di preventivo. Specificate quale asse è necessario per il vostro pezzo, non limitatevi a indicare “4 assi”. Una macchina con rotazione sull’asse C e una con rotazione sull’asse B gestiscono la stessa geometria in modo molto diverso. L’indicazione dovrebbe figurare nel vostro configurazione degli assi note.
Scegliere l'asse giusto per la propria applicazione
L'obiettivo non è quello di utilizzare il maggior numero possibile di assi. L'obiettivo è quello di utilizzare il minor numero possibile di assi che consenta comunque di raggiungere gli obiettivi di tolleranza, finitura superficiale e numero di configurazioni. Una sovraspecificazione aumenta i costi per ora macchina e la complessità del percorso utensile senza apportare alcun miglioramento in termini di qualità. Una sottospecificazione impone configurazioni multiple, ciascuna delle quali introduce un nuovo rischio di errore di accumulo.
YPMFG supporta gli acquirenti che desiderano un secondo parere su tale decisione. Inviateci il disegno del componente, le specifiche del materiale e le indicazioni relative alle tolleranze, e il team di ingegneri vi fornirà il numero di assi consigliato, la strategia di fissaggio suggerita e un preventivo trasparente suddiviso per fase di allestimento. Senza alcun impegno, la revisione copre sia la geometria che il orientamento dei pezzi scelte che incidono sulla durata del ciclo.
Se hai già un complessità del percorso utensile Se si riscontra un problema — ad esempio, un file CAM che non viene simulato correttamente su un controllore a 4 assi — inserirlo nello stesso pacchetto. Il team individuerà se il problema è legato al numero di assi, alla lunghezza dell'utensile o al sistema di fissaggio e proporrà la soluzione più semplice.






