Italian
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Portuguese

La produzione di componenti in alluminio comprende l'intero processo di trasformazione della materia prima in componenti funzionali. Comprende la lavorazione CNC, la fusione, l'estrusione e la formatura della lamiera. Il metodo scelto determina la resistenza, le tolleranze, la finitura superficiale e il costo finale. Per la maggior parte dei lavori di precisione, Parti in alluminio lavorate CNC sono la scelta predefinita perché garantiscono tolleranze ristrette senza ricorrere a costose attrezzature. La scelta fondamentale consiste nell’adattare il processo alla geometria, al volume e ai requisiti del settore.
La maggior parte degli acquirenti sottovaluta l’impatto che il metodo di produzione ha sul costo e sulle prestazioni dei componenti. Una scelta sbagliata può allungare i tempi di consegna di settimane, far superare le tolleranze previste o far lievitare il prezzo unitario. Ecco cosa occorre valutare prima di prendere una decisione definitiva.
Perché l'alluminio è il materiale di riferimento per i pezzi lavorati
La bassa densità e l'elevato rapporto resistenza/peso dell'alluminio lo rendono il materiale di riferimento per produzione di componenti in alluminio nel settore aerospaziale, automobilistico ed elettronico. La lavorazione richiede circa un terzo dell’energia necessaria per l’acciaio, riducendo i tempi di ciclo di taglio e i costi energetici.
Il metallo garantisce inoltre un’ottima dissipazione del calore, caratteristica importante per gli alloggiamenti e i componenti destinati alla gestione termica. Grazie alla sua resistenza alla corrosione, molti componenti possono fare a meno del tutto delle fasi di rivestimento secondario.
Detto questo, il limite di snervamento dell’alluminio è inferiore a quello dell’acciaio o del titanio. Se il vostro componente è sottoposto a carichi prolungati superiori a circa 300 MPa, è necessario ricorrere a una lega di qualità superiore o ripensare il progetto. Scelta della lega di alluminio influisce direttamente sulla rigidità e sul comportamento a lungo termine sotto carico.
Scegliere il processo di lavorazione giusto
Il processo scelto determina i costi, le tolleranze e il volume di produzione realizzabile. La tabella seguente riassume le opzioni principali:
Per i prototipi e la produzione in piccole serie, la lavorazione CNC rappresenta la via più rapida per ottenere un componente funzionante. In caso di volumi più elevati, la pressofusione o l’estrusione possono ridurre notevolmente il costo unitario. Il punto di pareggio dipende dalla complessità del componente e dalle revisioni progettuali previste.
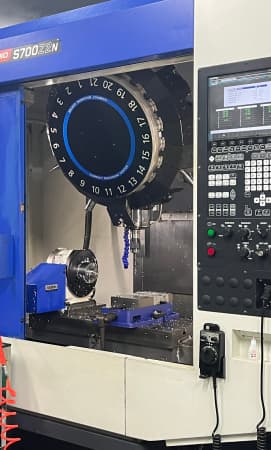
YPMFG supporta progetti con volumi variabili, dai singoli prototipi alle serie di produzione in serie, avvalendosi sia della lavorazione CNC interna che di partnership nel settore della fusione.
Fattori di costo e rischi nascosti
Il prezzo unitario della produzione di componenti in alluminio non dipende solo dal materiale. I principali fattori di costo includono:
Tolleranza e finitura: Tolleranze più strette e finiture superficiali più precise comportano un aumento delle ore di lavorazione o di post-lavorazione.
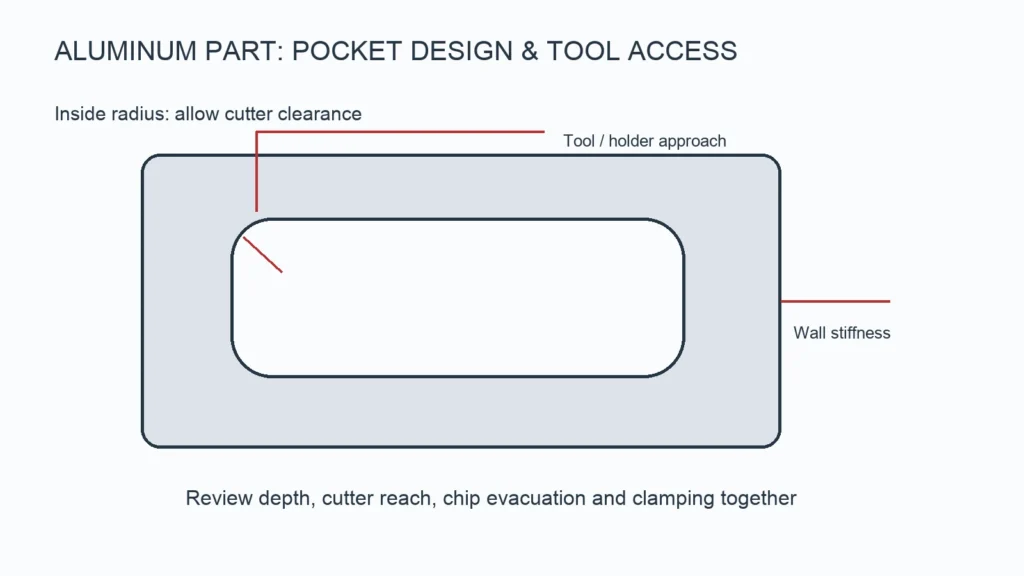
Geometria delle parti: Le tasche profonde, le pareti sottili e le filettature interne aumentano la complessità del dispositivo di fissaggio e la durata del ciclo.
Tipo di lega e stato di tempra: Il 7075-T6 costa di più al chilogrammo rispetto al 6061-T6 e presenta un comportamento diverso dopo la lavorazione.
Ammortamento del volume e della configurazione: Le piccole serie distribuiscono i costi di attrezzaggio e di messa a punto su un numero minore di unità.
Tra i rischi nascosti figurano la scelta di una qualità difficile da reperire, la richiesta di finiture a più mani o la definizione di tolleranze ristrette su caratteristiche non critiche. Stima dei costi dei componenti in alluminio è necessario fare sempre riferimento alla denominazione esatta della lega, del trattamento termico e della finitura, non solo al disegno.
Cosa verificare prima di effettuare un ordine
Una breve lista di controllo per i preordini permette di mantenere il progetto in linea con i tempi previsti:

Verificare il tipo di lega e il trattamento termico (ad es., 6061-T6 rispetto a 5052-H32).
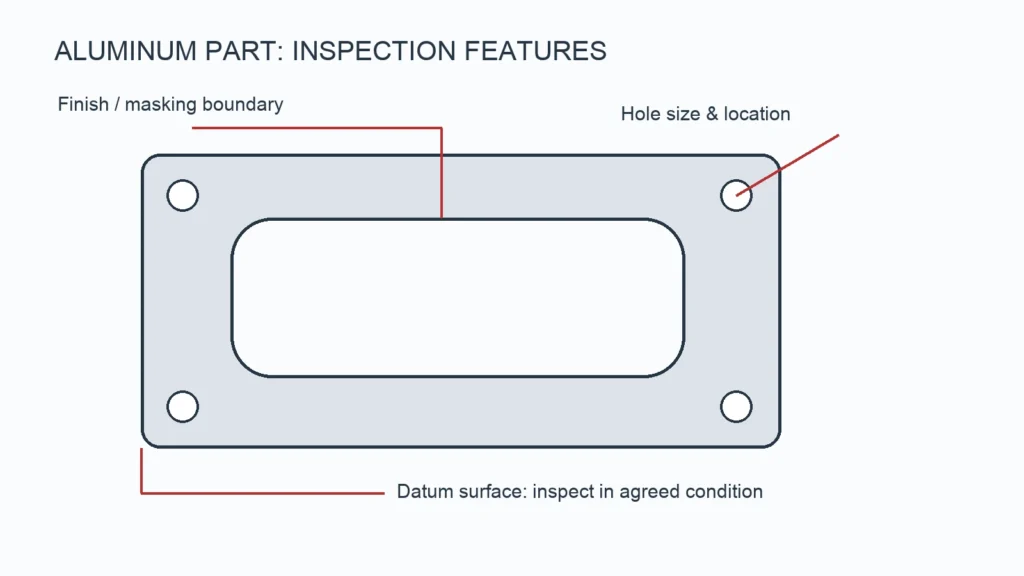
Verificare quali caratteristiche presentano tolleranze critiche.
Specificare il metodo di finitura superficiale: anodizzazione, verniciatura a polvere o non trattata.
Richiesta certificati sui materiali e l'intero flusso di processo.
Esaminare il rapporto di ispezione del primo articolo prima di autorizzare la produzione completa.
Confermare i metodi di ispezione: CMM, proiettore di profili o rapporto di coordinate.
YPMFG effettua una revisione tecnica dei disegni prima di formulare il preventivo, segnalando Problemi relativi al DFM che potrebbero influire sui tempi o sui costi di produzione. Inviare le specifiche con anticipo consente di evitare cicli di rielaborazione in seguito.
Domande frequenti prima di ordinare componenti in alluminio
Quale lega dovrei usare per un pezzo lavorato destinato a un uso generico?
Per la maggior parte delle applicazioni strutturali e meccaniche, il 6061-T6 è la scelta predefinita. Offre un buon equilibrio tra lavorabilità, resistenza e saldabilità. Se il progetto richiede una resistenza allo snervamento più elevata, il 7075-T6 rappresenta la soluzione più comune. Verificare il caso di carico prima di scegliere definitivamente il tipo di lega.
Quali sono i limiti minimi delle tolleranze ottenibili con la lavorazione CNC sull'alluminio?
Le tolleranze standard CNC sull'alluminio sono di ±0,02 mm. Nei lavori di precisione è possibile raggiungere tolleranze di ±0,005 mm su alcune caratteristiche specifiche. Tolleranze più strette potrebbero richiedere operazioni secondarie come la lappatura o la rettifica. Tenetelo presente nel vostro Tolleranza di lavorazione CNC prevedere il budget con anticipo.
L'anodizzazione modifica le dimensioni del componente?
Sì. L'anodizzazione di tipo II aggiunge circa 5–25 µm per superficie; quella di tipo III aggiunge 25–100 µm. Se le tolleranze di accoppiamento sono strette, il disegno tecnico deve indicare le quote successive all'anodizzazione. Specificare se le tolleranze si applicano prima o dopo la finitura.
Quali documenti dovrei richiedere a un fornitore di servizi di lavorazione?
Come minimo, richiedete il percorso di lavorazione, i certificati di tracciabilità dei materiali e un rapporto di ispezione del primo articolo. I progetti nel settore automobilistico o medico richiedono in genere una documentazione in stile PPAP. Documentazione relativa ai componenti in alluminio varia a seconda del settore, quindi è bene concordare in anticipo i risultati attesi.
Prendere una decisione migliore nel lungo periodo
Scegliere il giusto produzione di componenti in alluminio Il processo consiste nell'adattare il materiale, la geometria, il volume e le tolleranze alla vostra applicazione specifica. Una breve verifica tecnica permette di individuare eventuali problemi che altrimenti richiederebbero settimane di rielaborazione.
Se disponete di disegni o di una distinta base, inviateli a YPMFG per una verifica DFM senza impegno. Riceverete un riscontro sulla producibilità, sull’idoneità dei materiali e su una stima approssimativa dei costi prima di richiedere un preventivo formale.