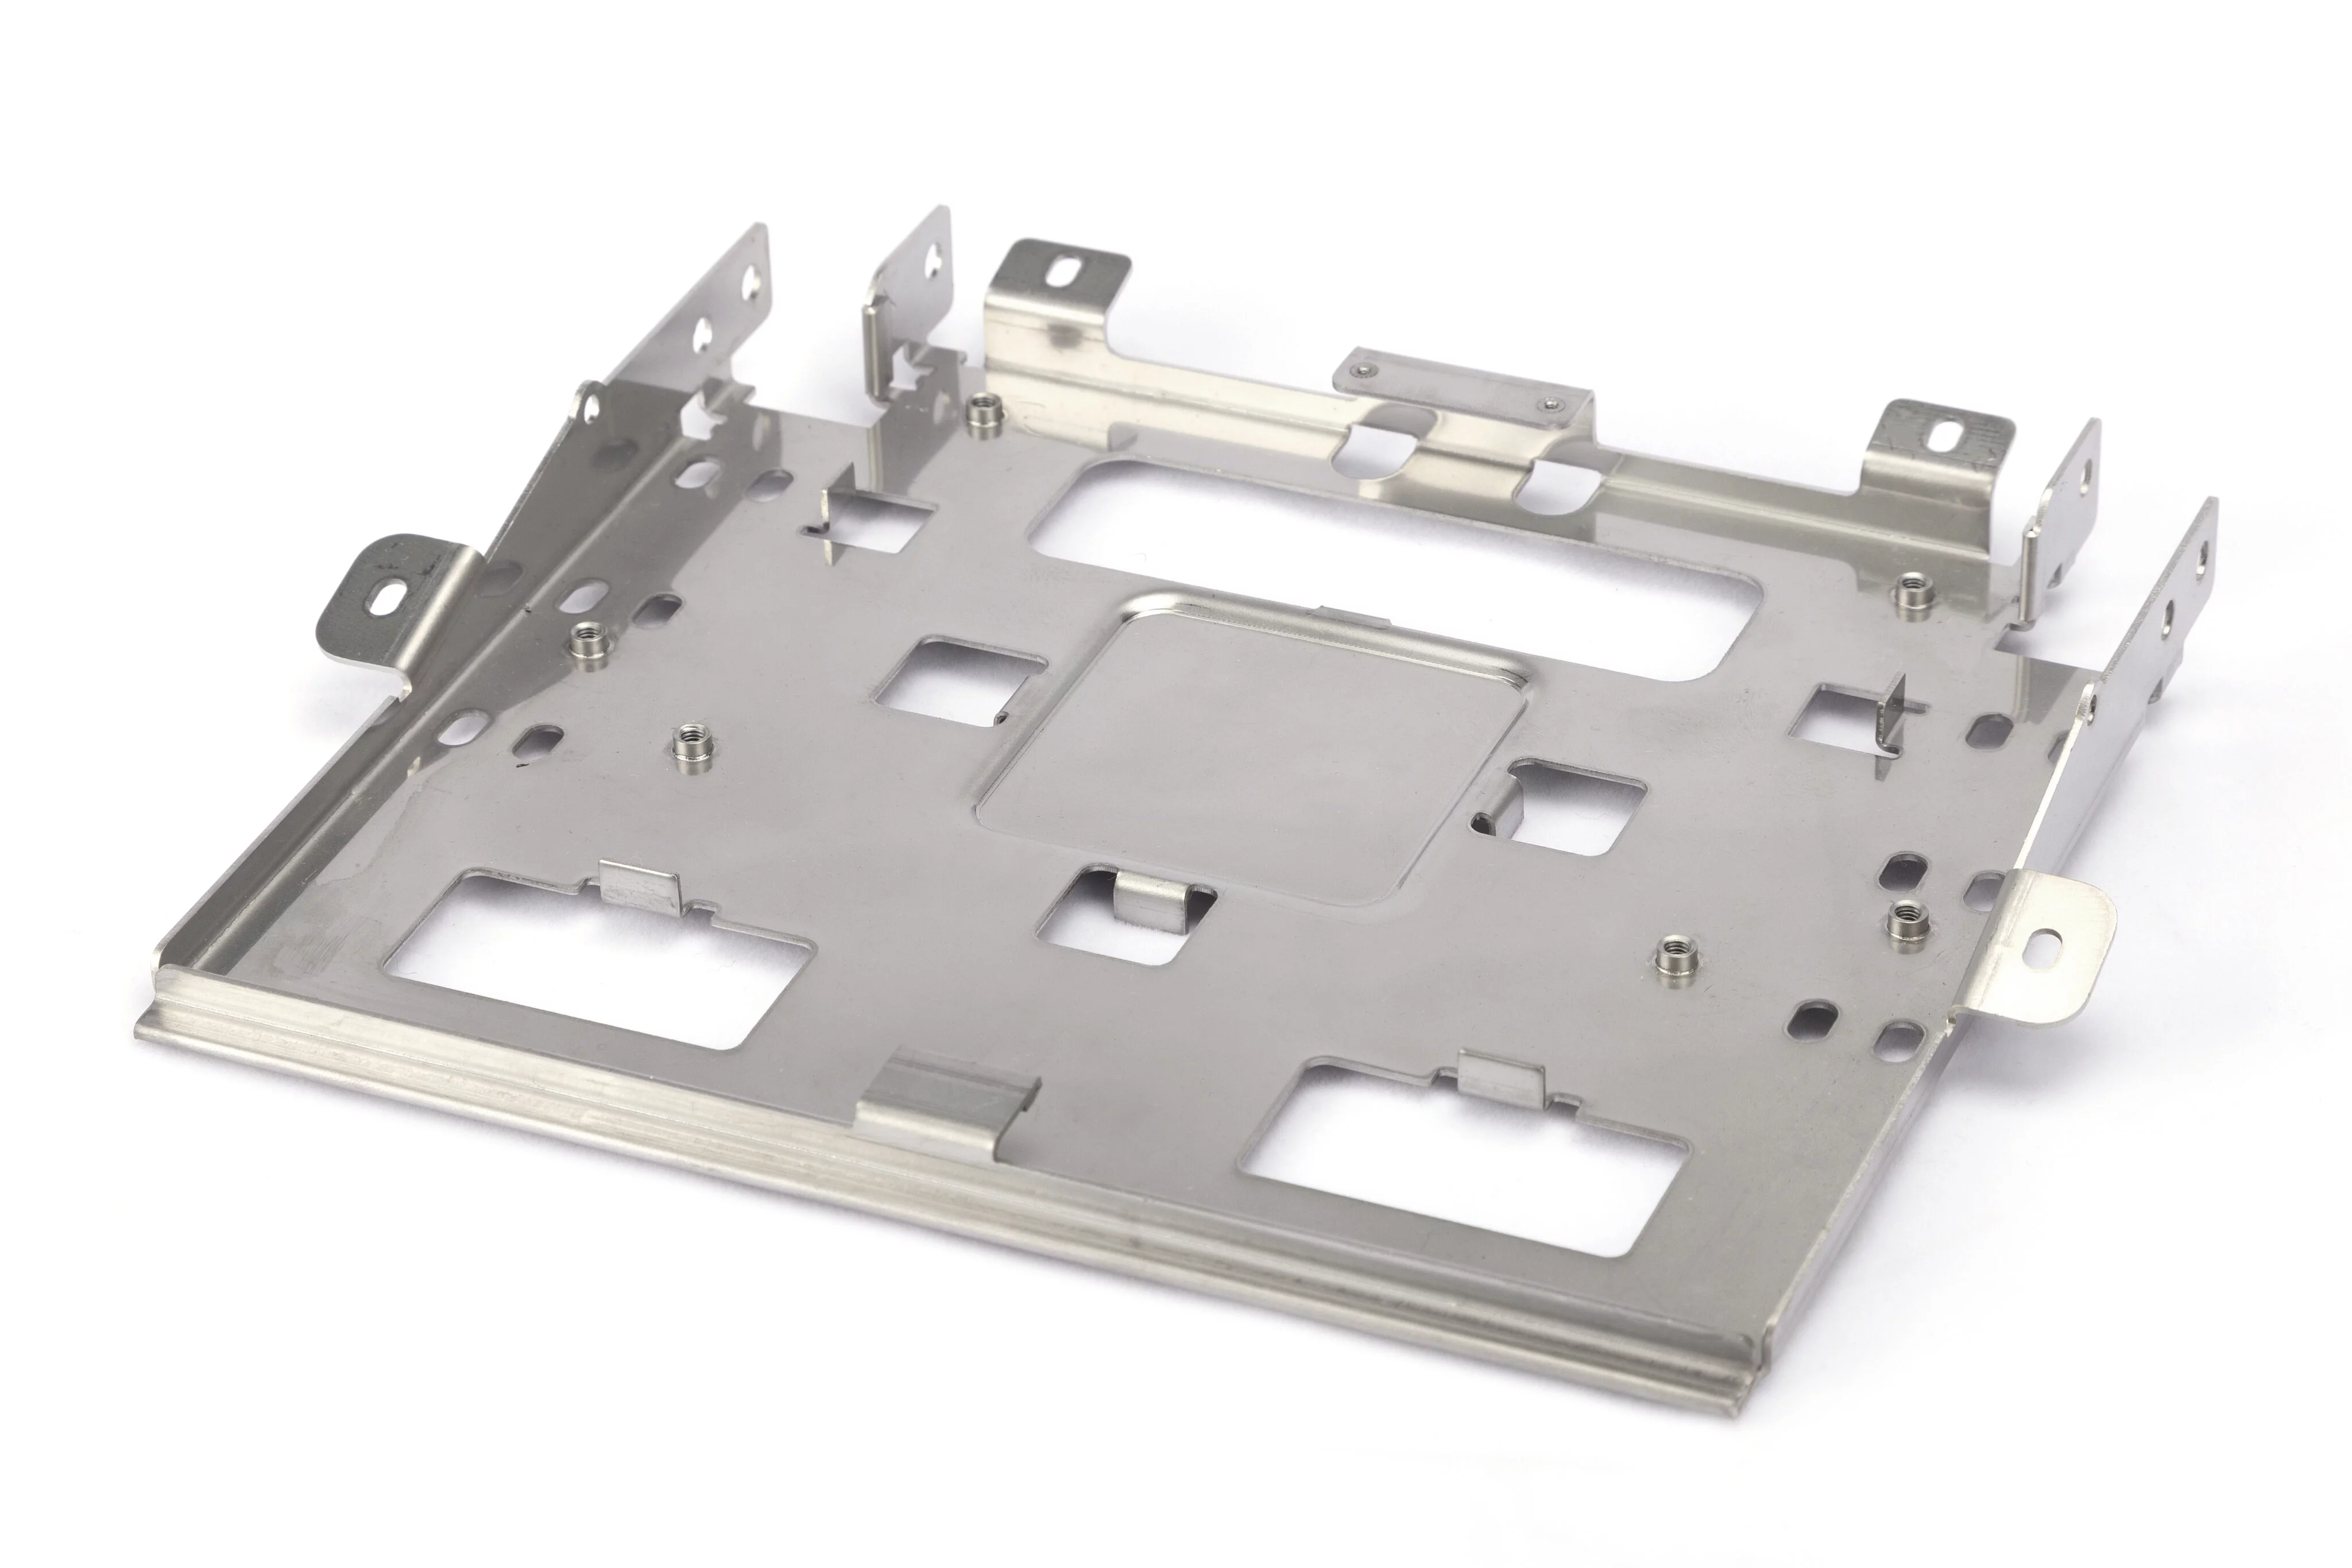
板金曲げ加工サービス

高品質な 試作品や量産用曲げ加工に対応した金属曲げ加工サービス。板金曲げ加工の無料見積もりとDFMレビューを1日以内にご提供。リードタイムは 最短3~5日。
CNCプレスブレーキの曲げ加工 ±0.1mmの公差 NDAの対象
「btn」をクリック

板金曲げ加工を始める 引用

cnc-part-banner
プラスチック製パーツ・バナー
板金部品バナー
STEP | STP | SLDPRT | IPT | PRT | SAT ファイル
  すべてのアップロードは安全かつ 機密が守られます。

YP-MFG 金属曲げ加工ワークショップ

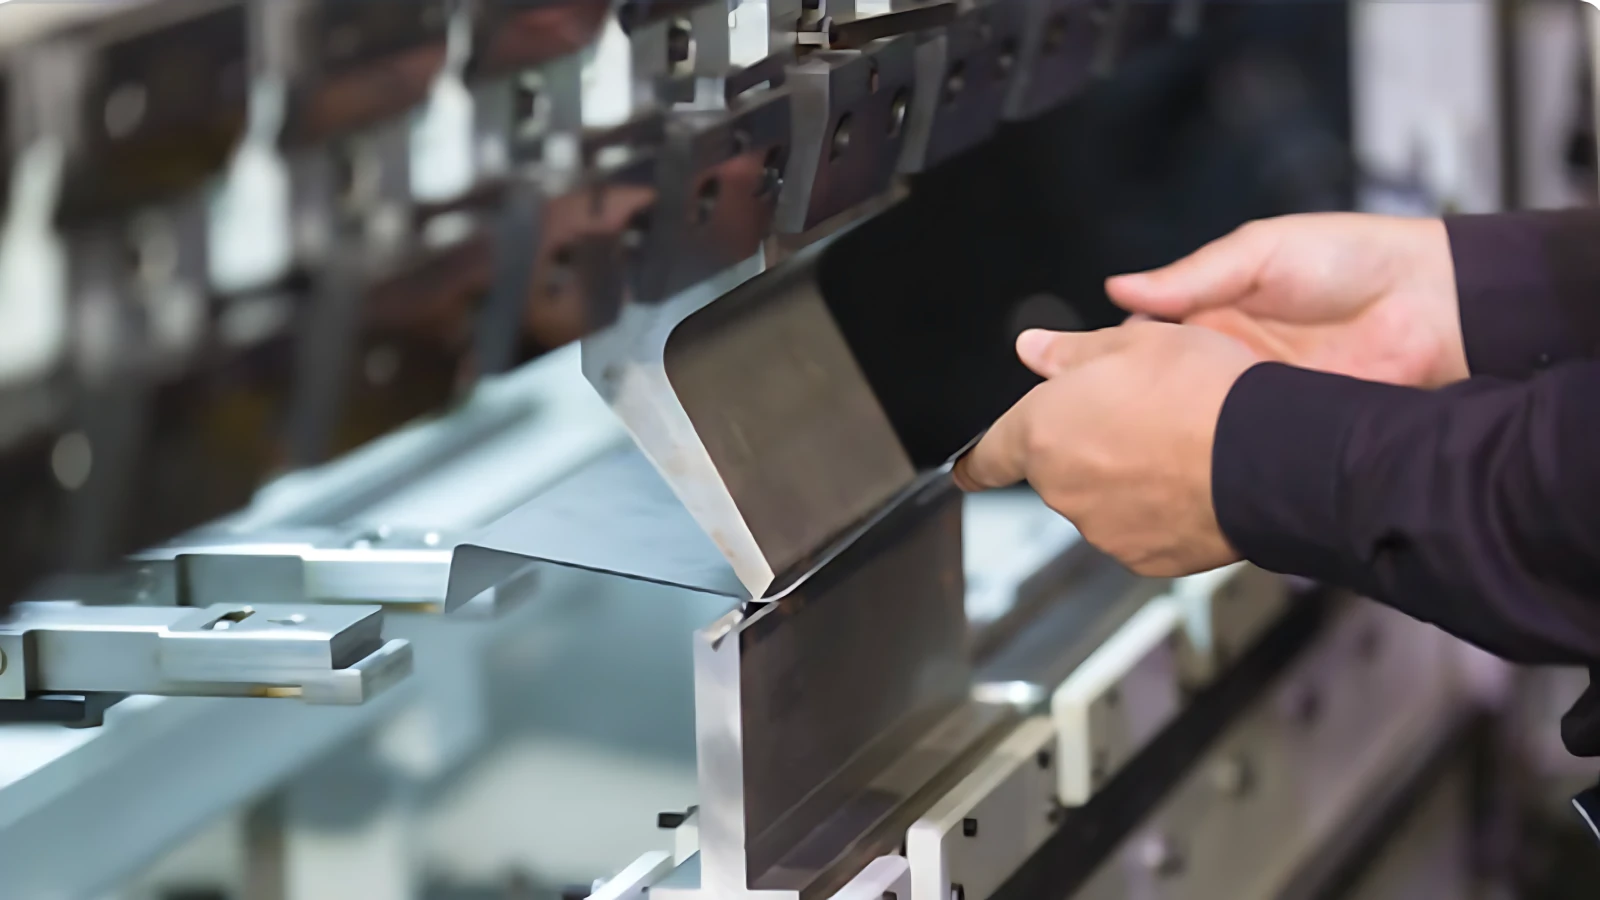
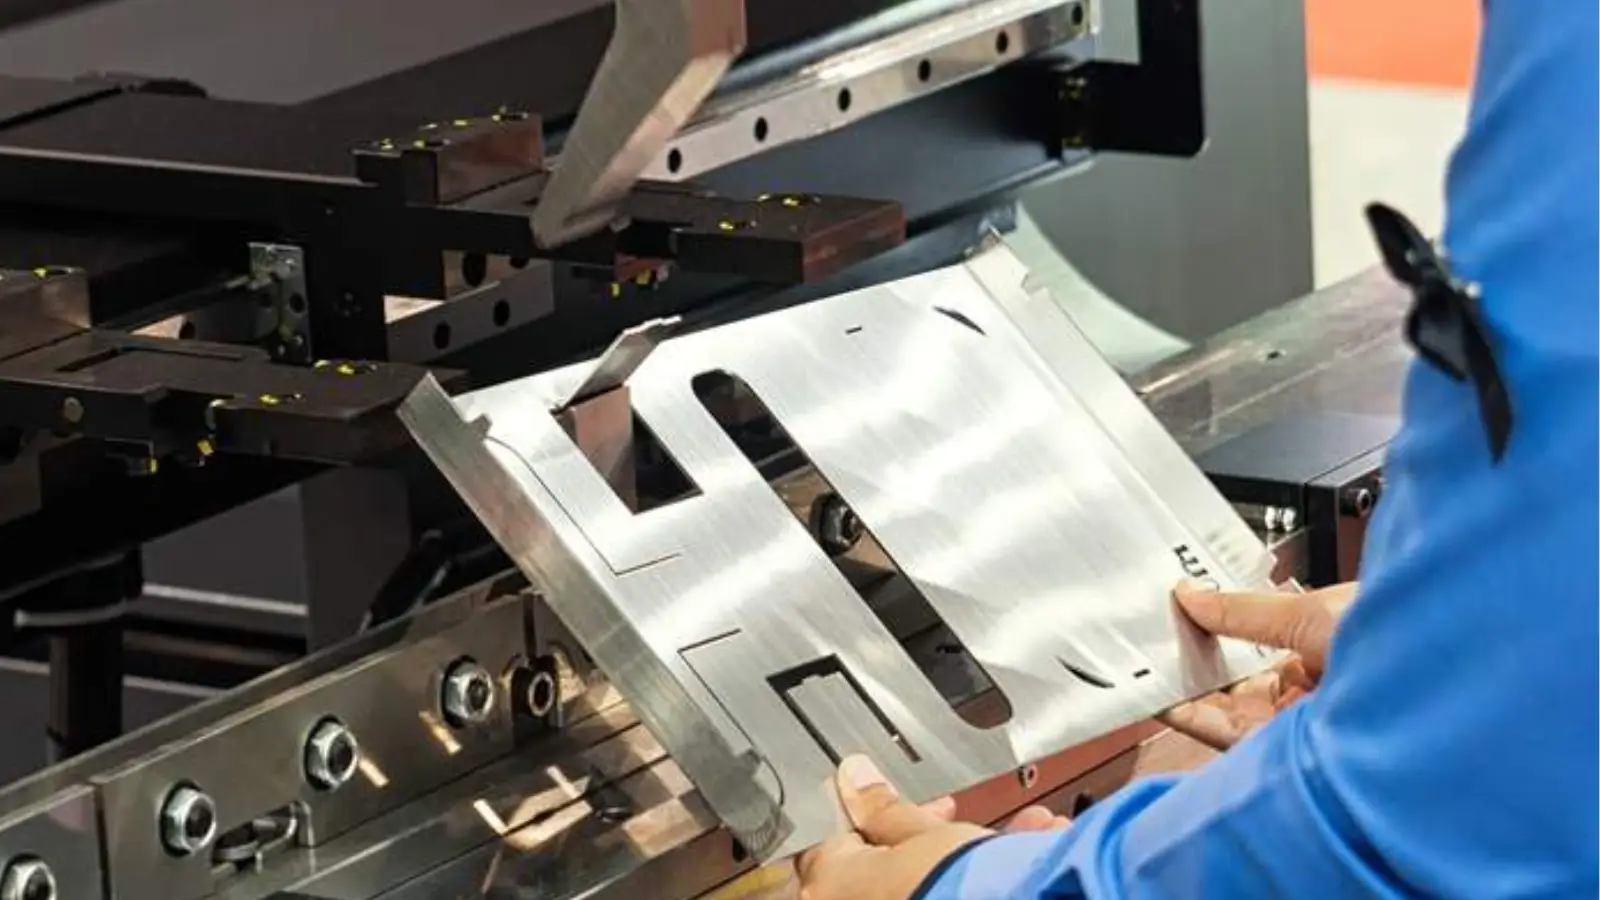
金属曲げ加工 は、高度な 機械を用いて指定された角度で曲げ加工を行うことで、精密な力を加えることにより、平板を3次元形状に変形させます。曲げ加工を行う前に、平板は レーザー切断などの切断方法を用いて加工しておく必要があり、これにより高い精度が確保されます。 YP-MFGでは、 最大200トンの力を発揮できる高トン数の設備を活用し、 長さ最大3200mmの素材を加工しています。 各曲げ加工は、R3からR50までの正確な金型を用いて 行われ、±0.1mmの加工公差で精度を確保しています。この 高精度な板金曲げ加工プロセスは、機械 部品から特注家具に至るまで、様々な用途に適しています。 さらに、当社のカスタム金属曲げサービスにより、 高精度かつ一貫性のあるオーダーメイドのソリューションをご提供することが可能です。
 

当社の業務の洗練された様子を存分にご理解いただくために、当社の施設を紹介する ビデオツアーをご覧になることをお勧めいたします。

180+

一式の 機械

90+

国 出荷先

20,000+

顧客数 実績

なぜ YP-MFGをお選びください 板金曲げ加工サービス

/01
高品質な 部品​

経験豊富なエンジニアからなる当社のチームは、最新の金属曲げ技術と厳格な 品質管理措置を駆使し、すべての曲げ加工部品が最も厳しい基準を満たすよう徹底しています。

/02
短納期

当社のCNC曲げ加工設備と効率化されたワークフローを組み合わせることで、お客様の オーダーメイドの曲げ加工部品を、記録的な速さで納品することが可能です。

/03
エンジニアリング主導のサポート

当社の専門家が、材料の選定から 曲げ加工方法の選択に至るまで、お客様のプロジェクトに最適な選択肢をご提案し、常に最良の結果が得られるようサポートいたします。

生産現場における実際の板金曲げ加工の応用例

当社は、幅広い産業用および 商業用の用途向けに、精密曲げ加工を施した金属部品を製造しています。各部品は、CNCプレスブレーキによる曲げ加工を用いて製造され、厳格な公差 管理と一貫したロット品質が確保されています。

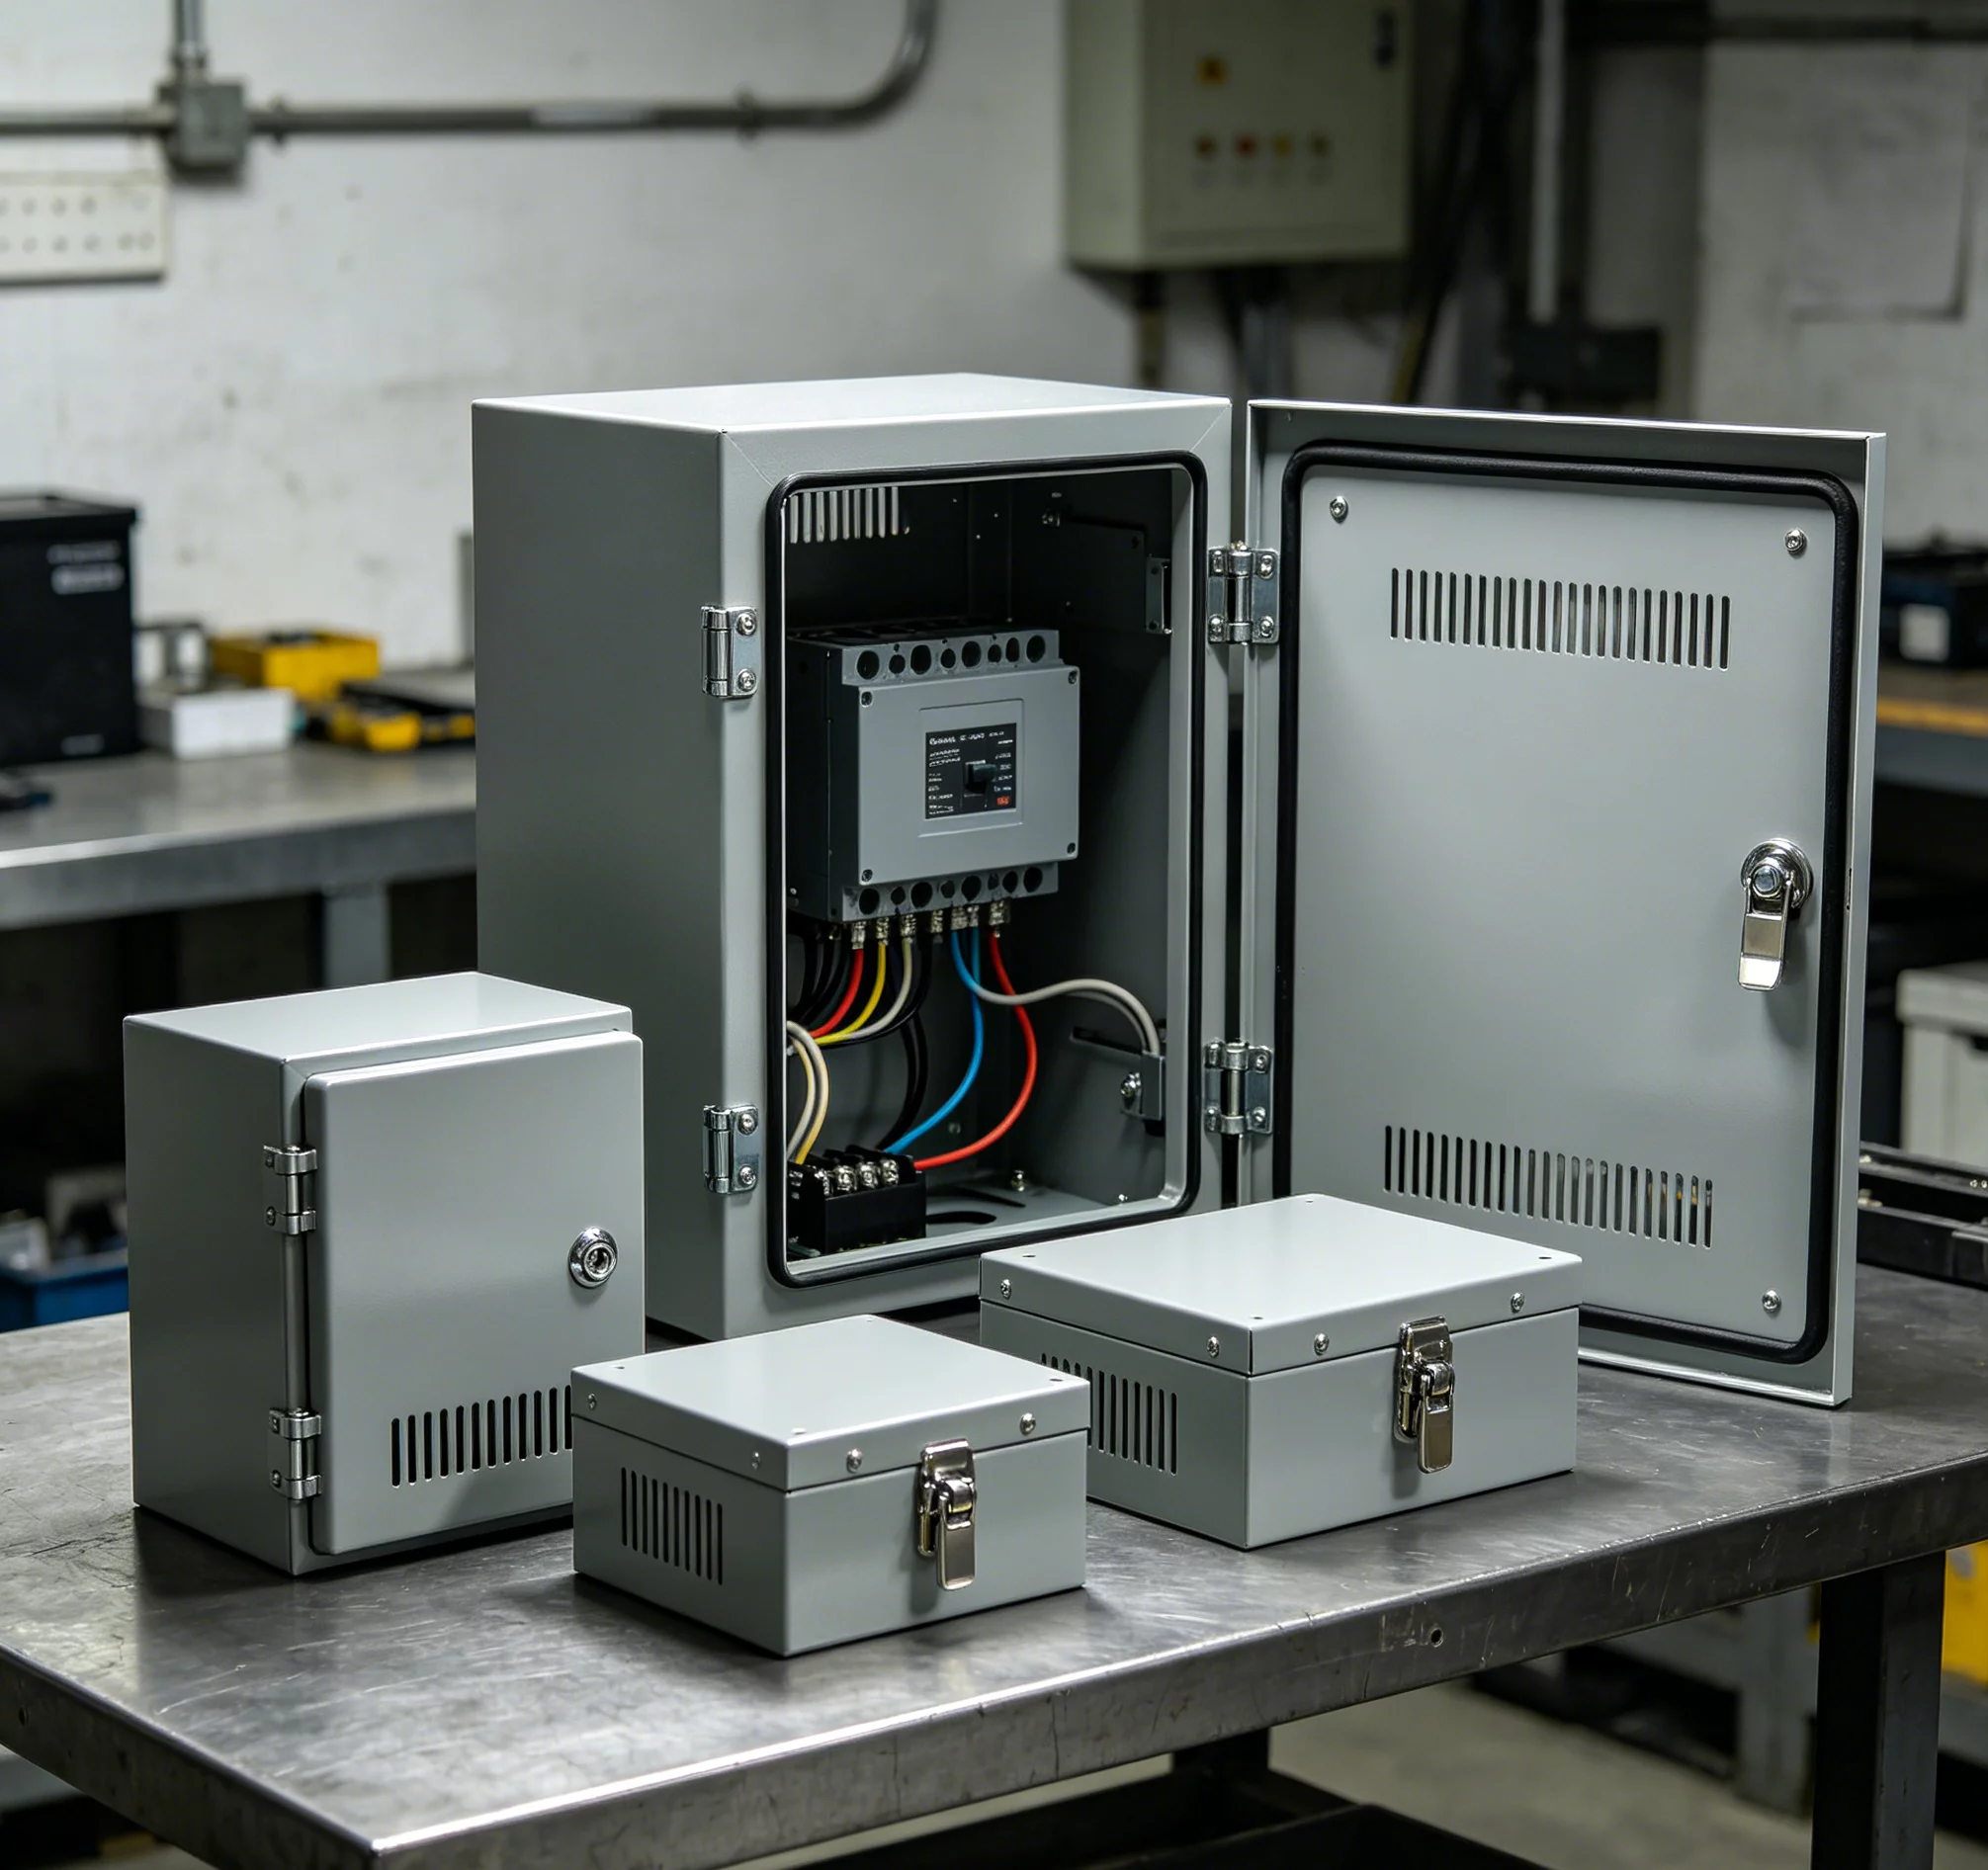
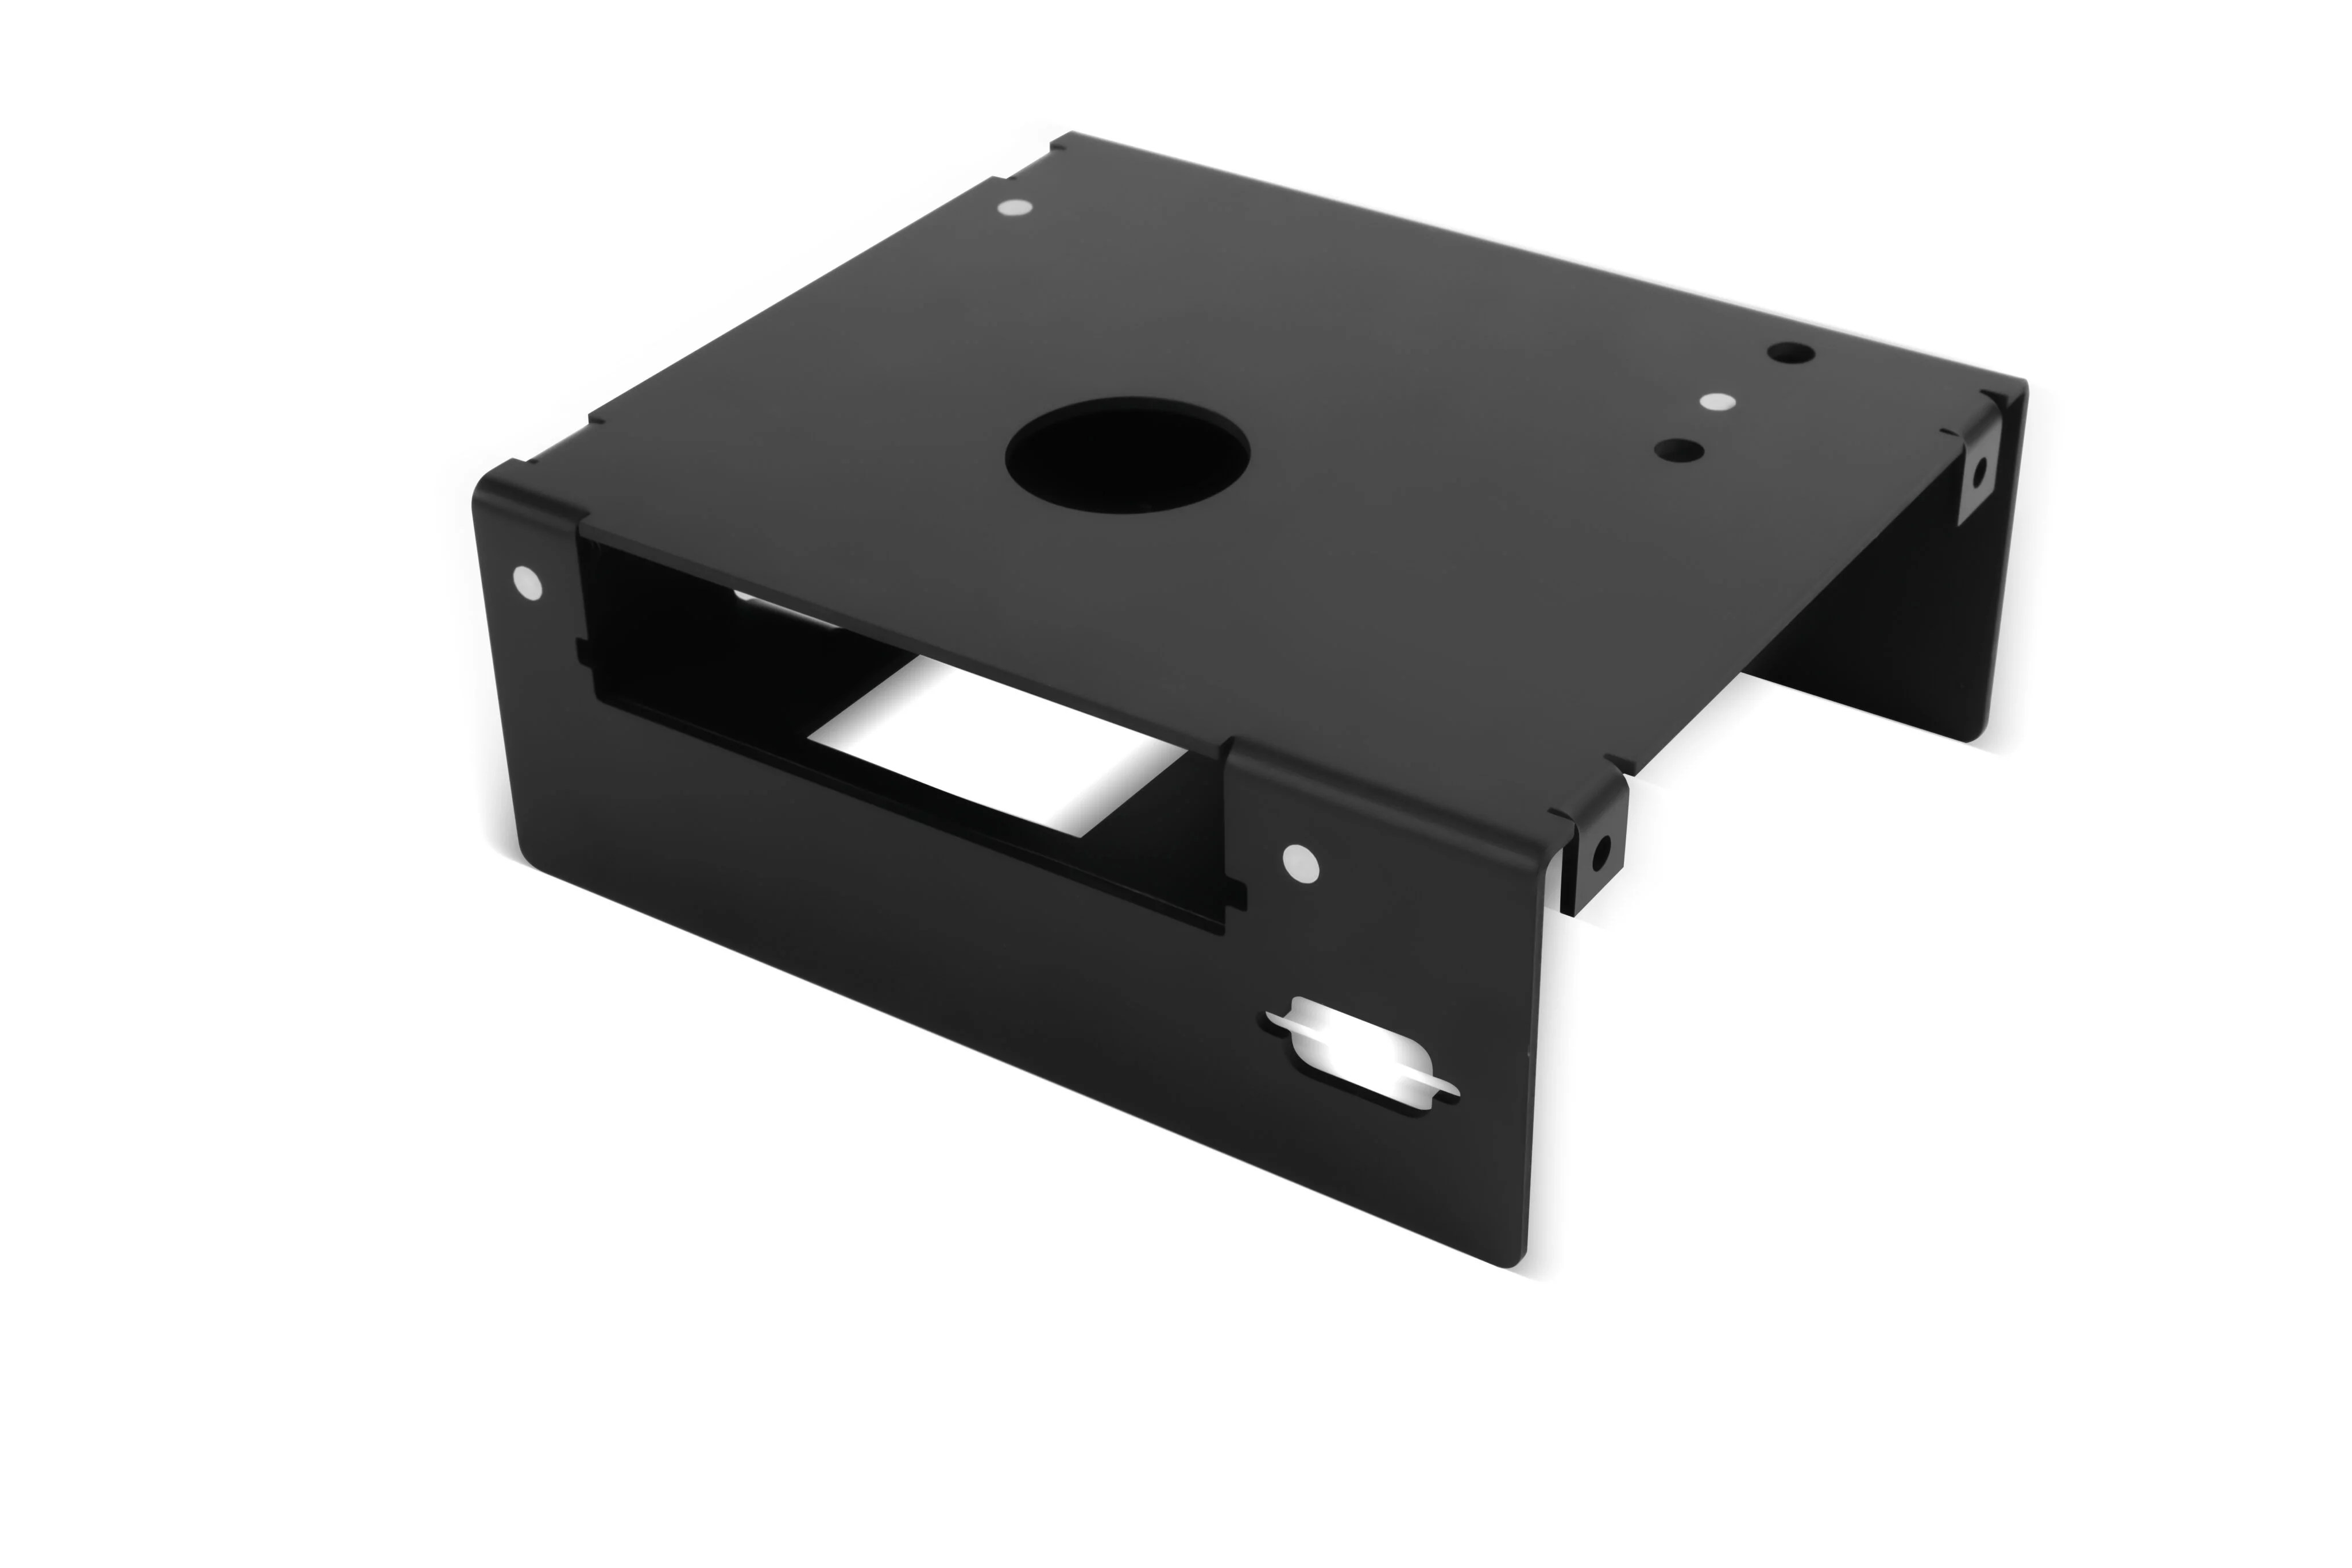
電気エンクロージャー - 板金曲げ加工

電気エンクロージャー

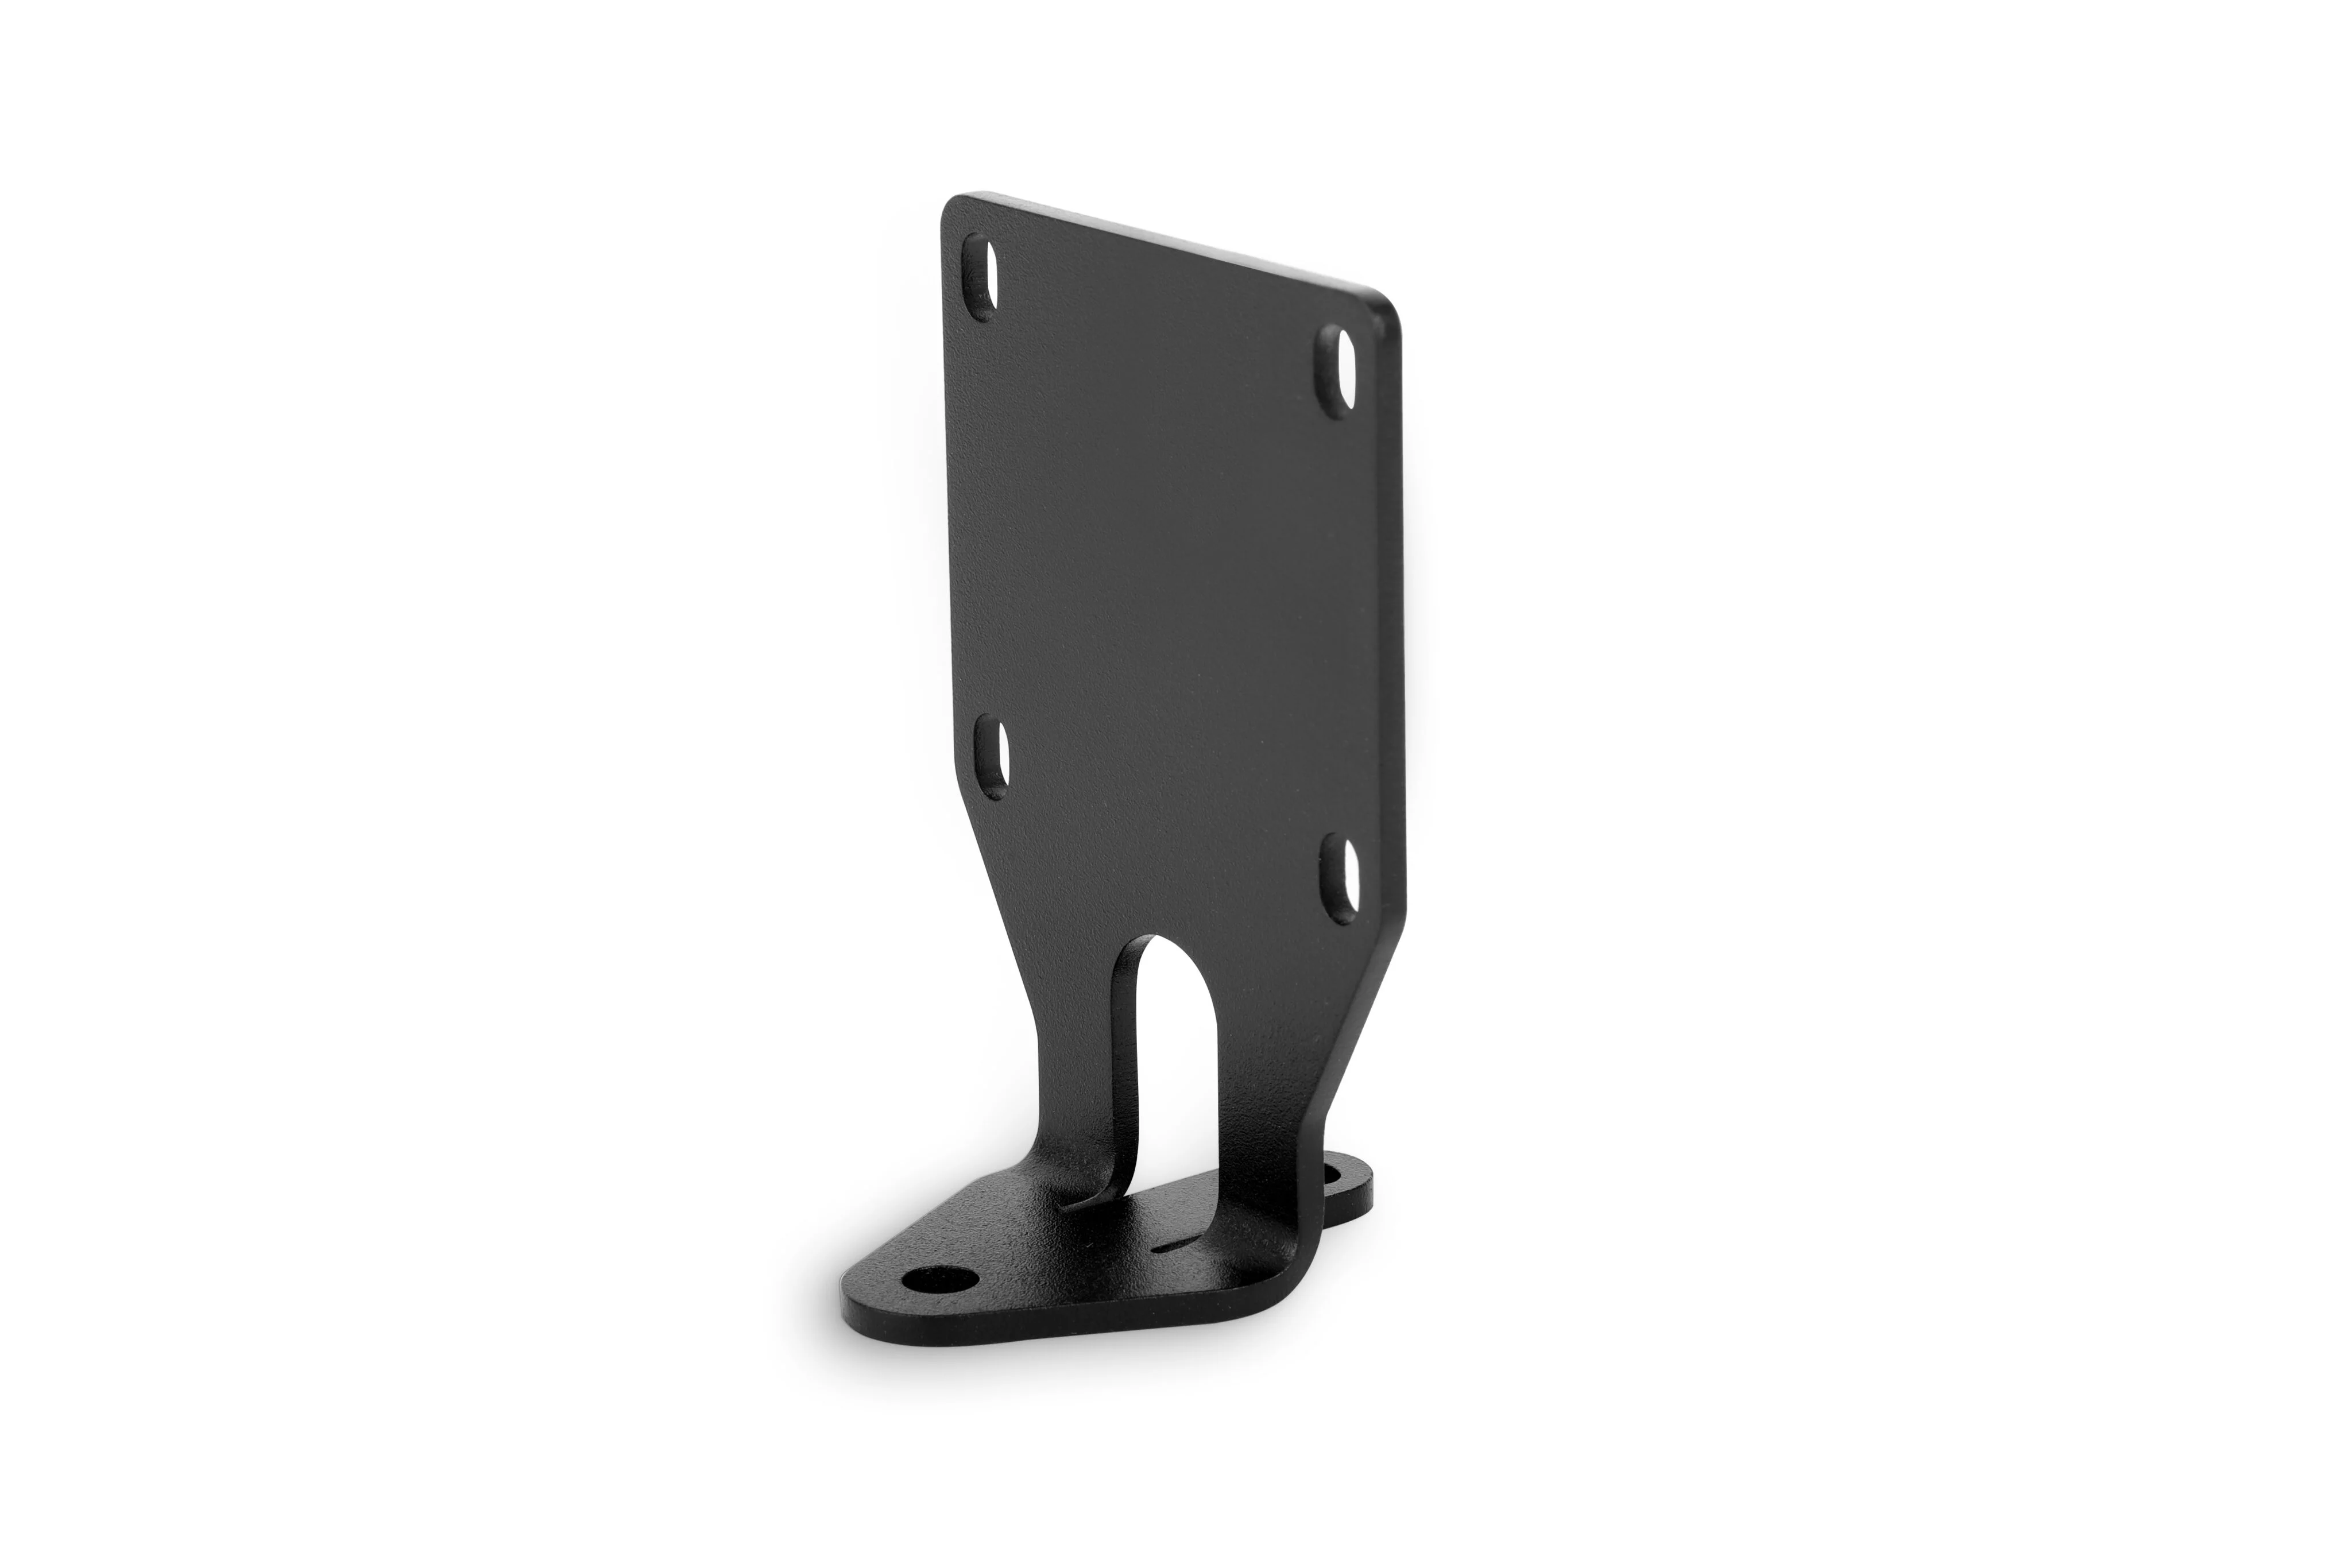
自動車用ブラケット - 板金曲げ加工

自動車用ブラケット

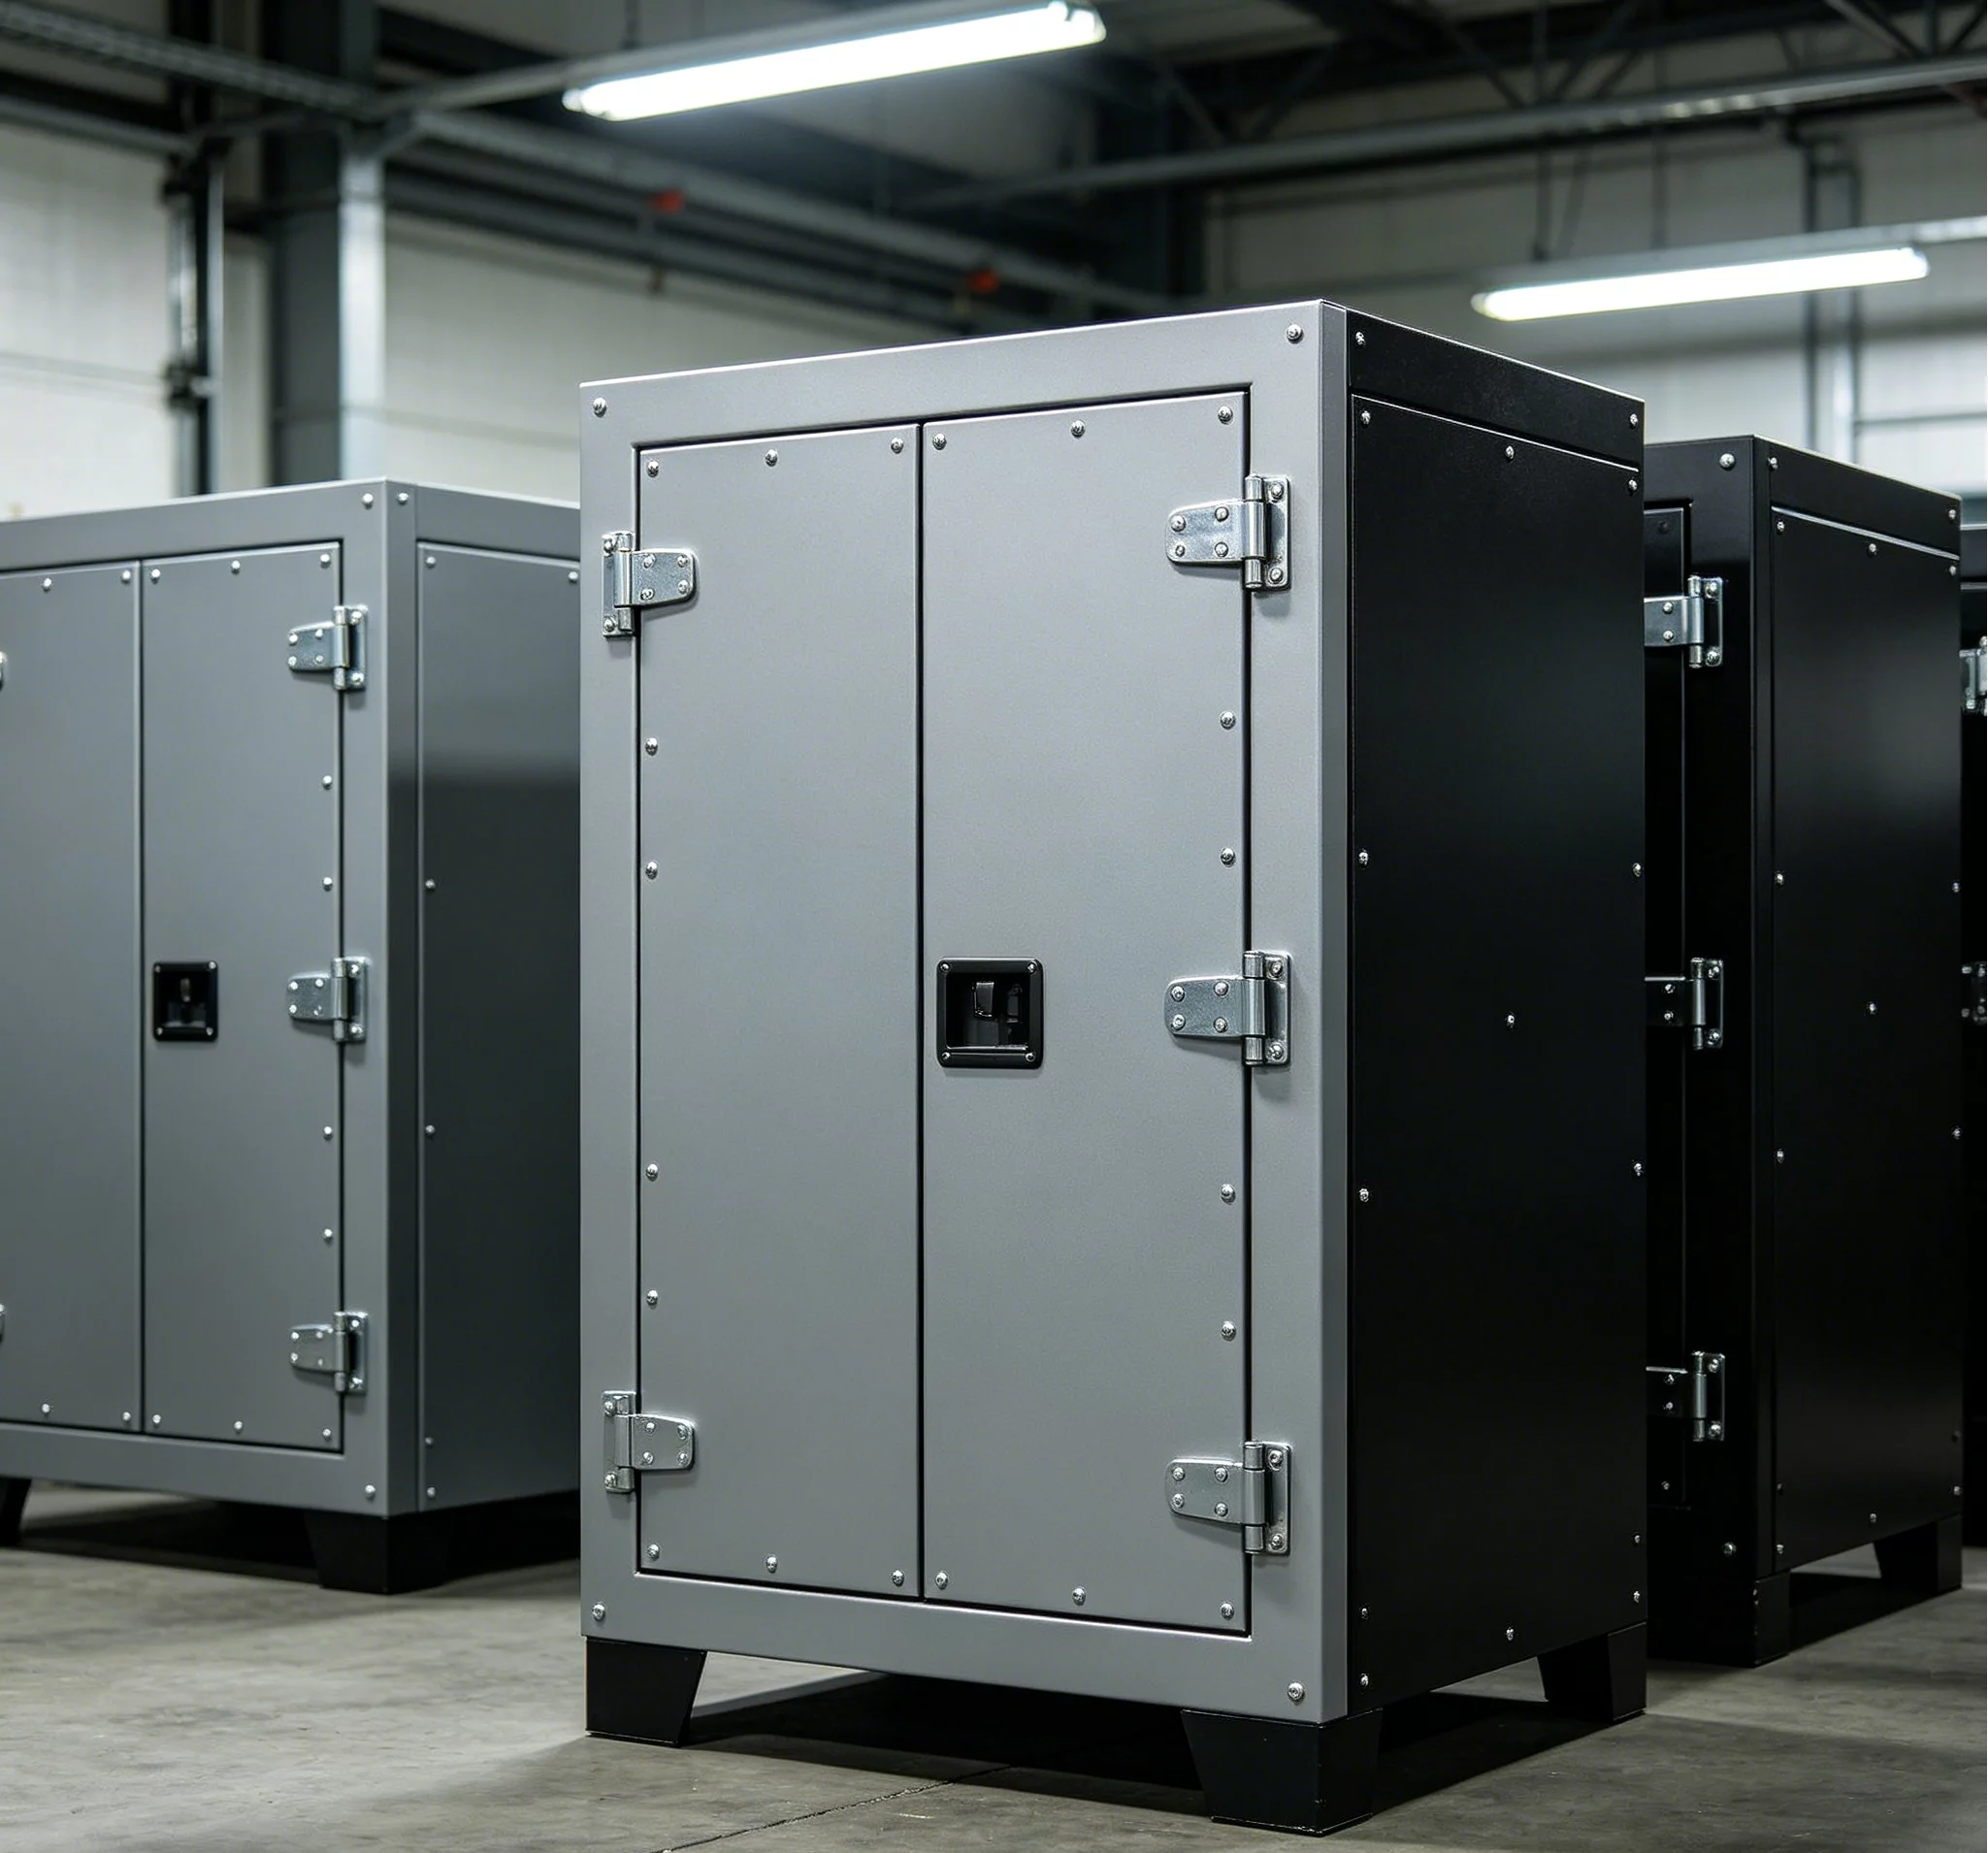
産業用キャビネット - 板金曲げ加工

産業用キャビネット

板金曲げ加工
機能

説明
部品の最大サイズ 説明 1.5 m × 3 m
金属の曲げ力 説明 最大1000トン
曲げラインの長さ 説明 最大7200 mm
曲げ厚さ 説明 最大60 mm
一般的な公差 説明 当社の金属曲げに関する規格は、ISO 2768に準拠しています。
端・穴まで曲げる、片面 仕上げ 説明 ±0.254 mm(±0.010インチ)
曲げ半径 説明 材料の厚さと等しくなる
曲げ角度 説明 ±1°
曲げ・切断エリア 説明 最大4000 mm
リードタイム 説明 5日以上
資料

金属曲げ加工の表面仕上げ

YP-MFGでは、当社の 表面 仕上げ 曲げ加工された金属部品の耐久性と外観を向上させ、さまざまな産業が求める高い 基準を満たします。

CNC加工機から直接取り出された状態の 表面仕上げであり、工具痕が残るものの、コストパフォーマンスに優れた選択肢となります。
陽極酸化処理は、耐食性 と耐摩耗性を高める一方で、着色も可能にするため、アルミニウム部品に最適です。
ハードアルマイト処理は、表面の 硬度と耐摩耗性を高めるだけでなく、優れた耐食性も兼ね備えており、アルミニウム 部品に最適です。
アロダインコーティングは、 腐食防止効果があり、塗料の密着性を向上させるもので、主にアルミニウム表面に使用されます。
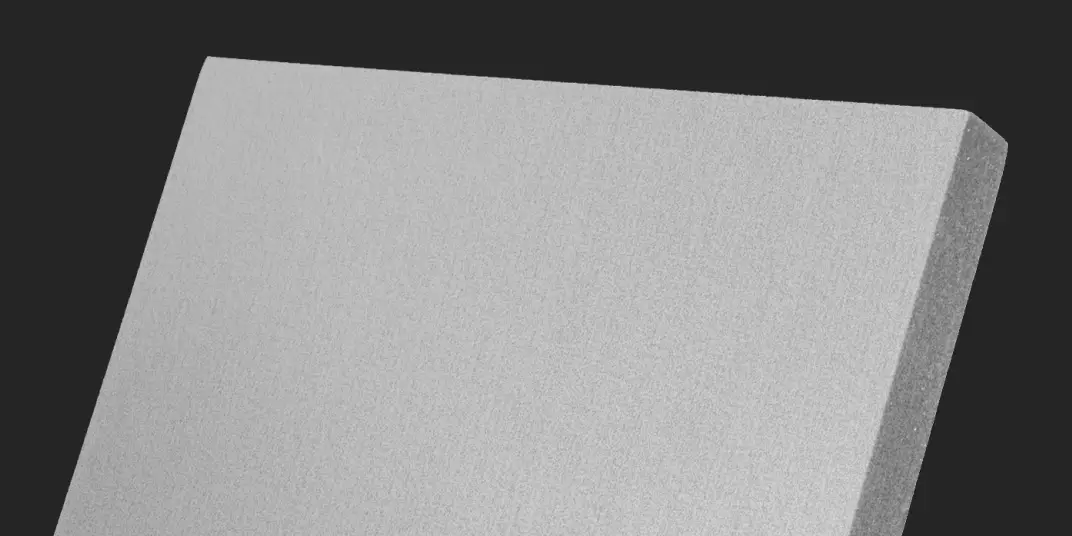
サンドブラストは、加圧された砂や その他の研磨材を用いて表面を洗浄・加工し、均一でマットな仕上がりを実現します。

研磨

Ra0.2(鏡面仕上げ)
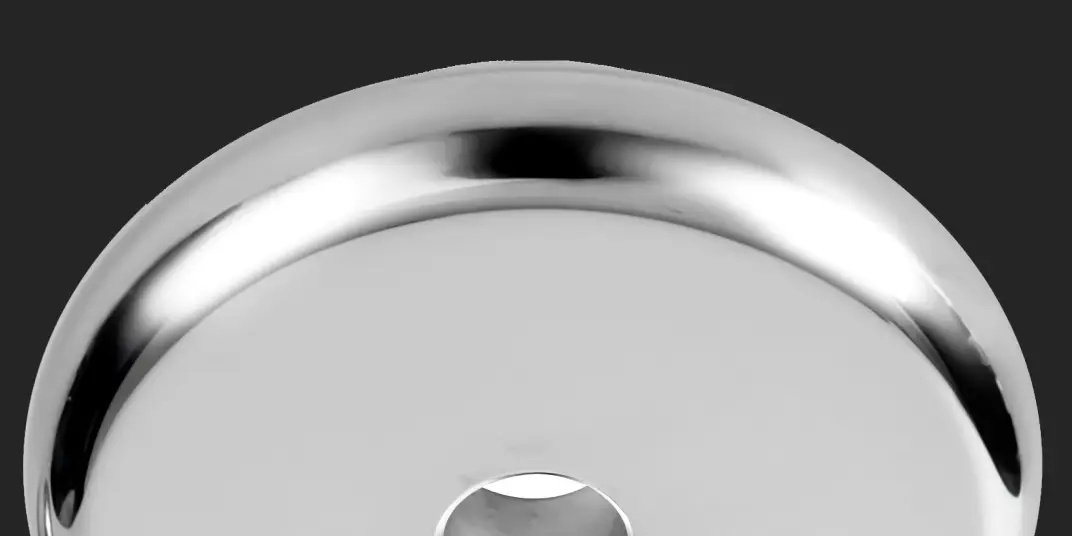
研磨を行うことで、高光沢の 仕上がりとなり、表面の粗さを低減し、金属の美観を高めます。
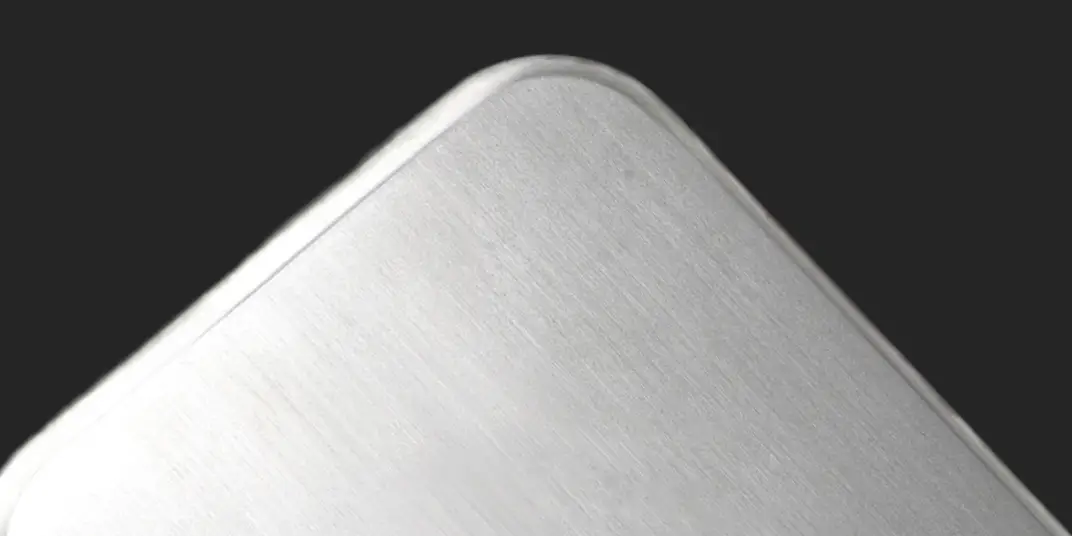
ブラッシュ仕上げにより、 一方向のサテン調の質感が生まれ、表面の汚れや傷が目立ちにくくなります。
電解研磨は、 表面を滑らかにし、光沢を出しながら、耐食性を高める化学的処理です。
粉体塗装は、厚みのある 耐摩耗性に優れた層を形成し、豊富な色や質感の選択肢があり、さまざまな 表面に適しています。
電気めっきは、部品に薄い金属 層を付着させ、耐摩耗性、耐食性、および表面の導電性を向上させます。
タンブリングは、ドラム内で摩擦や摩耗させることで小さな 部品を滑らかにし、磨き上げる加工法であり、均一でありながらわずかに質感のある仕上がりを実現します。
熱処理は金属の機械的 特性を変化させ、その硬度、強度、あるいは延性を高める。

とは何か
金属の曲げ加工?

金属曲げ

金属曲げ加工とは、機械的な力を用いて金属を特定の角度や 形状に変形させる製造プロセスです。このプロセスは、正確な 角度や曲線を備えた部品を製造する上で不可欠であり、さまざまな 産業において、耐久性が高く機能的な部品を製造するために欠かせないものです。

YP-MFGでは、当社の 板金 曲げ加工サービス シンプルなものから複雑なものまで、お客様の多様なニーズにお応えします。 当社の機械設備には、高度な電動および油圧式プレスブレーキが備わっており、 公差の厳しい部品であっても、高精度な曲げ加工を実現します。 使いやすいプラットフォームを通じて、 即座に見積もりを取得できます。3D CADファイルをアップロードするだけで、 即座に概算見積もりが表示されます。この効率的なプロセスにより、お客様の時間を節約し、 設計から生産までの流れを効率的に簡素化します。

当社の技術力は単なる曲げ加工にとどまらず、幅広い後処理オプションもご用意しており、 お客様にお届けする部品は、完璧に曲げ加工されているだけでなく、試作品や完成品のいずれにおいても すぐに使用できる状態になっています。

金属の曲げ加工はどのように行われるのでしょうか?

曲げ加工は、 金属加工における基本的な手法の一つです 製造 これは、 通常、プレスブレーキや類似の 機械を用いて力を加え、金属を所望の形状に変形させるものです。このプロセスにより、直線に沿って金属を精密に成形し、板金にV字型、U字型、または チャンネル型の形状を形成することができます。 金属の曲げ加工には、手作業による方法から、高い精度と再現性を実現する高度なCNC (コンピュータ数値制御)システムまで、さまざまな方法があります。
 
金属の曲げ加工 では、板金をパンチと金型セットの間に配置します。パンチが金属を 金型のキャビティ内に押し込み、金型の形状に合わせて曲げます。 この工程における主要なパラメータには、 曲げ角度、曲げ半径、および加えられる曲げ力があり、これらを調整することで、 板厚を大幅に変えることなく金属の最終形状を制御することができます。延性や 板厚といった材料特性も、理想的な曲げ条件を決定する上で極めて重要な役割を果たします。
 
この金属曲げ加工 技術は、強度が高く機能的な部品を効率的に製造できることから、広く利用されています。 その用途は、ブラケットのような小さな部品から、大規模な建築構造物に至るまで多岐にわたります。 CNC技術の進歩により、複雑で高精度な曲げ加工がこれまで以上に容易になり、 設計の自由度が高まり、生産サイクルも短縮されています。 さらに、CNCシステムは ばらつきを最小限に抑えて大量生産に対応できるため、大規模なロット全体を通じて 一貫した品質を確保することが可能です。
板金曲げ加工

曲げ加工のメリット

金属曲げ加工は、その際立った利点により、さまざまな分野において不可欠な役割を果たしています:

  • 費用対効果: 金属の曲げ加工により、複数の部品や溶接箇所を減らすことができ、 人件費や材料費を最小限に抑えることができます。設計を単一の連続した部品に簡素化することで、 組み立て時間の短縮やプロジェクト全体の費用削減につながります。
  • 強化された強度: 金属を曲げると、曲げ部分に沿って強度が向上し、 完成した部品は耐久性が高まり、より大きな荷重に耐えられるようになります。この本質的な補強効果により、 構造的完全性を損なうことなく、より軽量で薄型の構造を実現できます。
  • 精度と柔軟性: 高度なCNC曲げ技術により、高い精度 と再現性が実現され、すべての部品が正確な仕様を満たすことが保証されます。アルミニウム、鋼、銅など、さまざまな 金属を曲げ加工できる汎用性により、 産業用機械から自動車用特注部品に至るまで、幅広いプロジェクトでの活用が可能です。
  • 審美性の向上: 金属の曲げ加工技術を用いることで、すっきりとした魅力的な直線 や曲線を作り出し、部品の美的魅力を高めることができます。これは、機能性と同様に外観も重要な要素となる、 什器や家具などの目に見える部品において、特に有益です。
  • 迅速な生産: CNC曲げ加工のスピードにより、 生産サイクルが大幅に短縮され、設計から完成までのリードタイムを短縮できます。この迅速な生産 能力は、市場の需要に素早く対応することが求められる業界にとって理想的です。

曲げ加工部品の用途

曲げ加工された金属部品は、さまざまな用途に活用され、板材を耐久性があり機能的な部品へと変え、 その用途は多岐にわたります:

  • 筐体およびケース:特注の曲げ加工筐体は、 電子機器から産業用機械に至るまであらゆるものを収納し、保護と支持機能を提供すると同時に、 アクセス性と美観も兼ね備えています。


  • ブラケットおよびマウント:精密曲げ加工により、取り付けシステムに使用される頑丈なブラケットや マウントが製造されます。これらは、商業施設や 住宅のいずれにおいても、部品を確実に固定するために不可欠なものです。


  • パネルとドア:美しい建築用パネルから機能的な ドアやバリアに至るまで、金属の曲げ加工により、特定の寸法や デザインに合わせたカスタマイズが可能になります。


  • 枠と梁: 構造用フレームや梁には、 金属の曲げ加工によって得られる剛性と強度が活かされており、これらは建設現場の構造物や 自動車のフレームを支える上で不可欠な要素です。


  • 複雑な形状:高度なCNC曲げ技術により、 複雑な形状を持つ部品の製造が可能となり、これらは、高い精度と独自の形状が求められる現代の設計や用途において 不可欠なものとなっています。

よくある質問

板金曲げ加工のコストは、セットアップ時間、金型の要件、および 製造の複雑さに影響を与える、いくつかの重要な 技術的・生産的要因によって決まります:

  • 曲がり箇所数 – 曲げ箇所が増えると、機械のセットアップ回数や 加工時間がさらに必要になります。
  • 材料の種類 – ステンレス鋼のような硬い材料は、より大きな 力と、より遅い加工速度を必要とします。
  • 材料の厚さ – 厚いシートほど、より高トン数の設備 とより多くのエネルギーが必要となる。
  • 部品サイズ – 大型の部品については、専用の工具や特別な取り扱いが必要になる場合があります。
  • ロット数量 – 小ロット生産の場合、通常、単位あたりのセットアップ コストが高くなります。
  • 金型のセットアップ – 特注の金型や複雑な曲げ工程は、初期の セットアップコストを増加させます。

👉 一般的に、 複雑度が高いほど部品あたりのコストは高くなりますが、生産数量が増えれば単価は下がります。

曲げ加工は、金属加工における基本的な手法であり、通常はプレスブレーキや類似の機械を用いて力を加えることで、金属を 所望の形状に変形させるものです。この 加工により、直線に沿って金属を精密に成形し、板金にV字形、U字形、あるいはチャンネル 形状を作り出すことができます。 採用される技術は、手作業による方法から、精度と再現性を高めた高度なCNC (コンピュータ数値制御)システムまで多岐にわたります。

曲げ加工では、板金をパンチとダイセットの間にセットします。パンチが 金属をダイのキャビティ内に押し込み、ダイの形状に合わせて曲げます。 この 工程における主要なパラメータには、曲げ角度、曲げ半径、および加える曲げ力があり、これらを調整することで、 板厚を大幅に変えることなく、金属の最終形状を制御することができます。

この製造技術は、強度が高く機能的な 部品を効率的に生産できることから、広く利用されています。その用途は、ブラケットのような小さな部品から、大規模な 建築部材に至るまで多岐にわたります。CNC技術の進歩により、複雑で高精度な曲げ加工が これまで以上に容易になり、設計の自由度が高まり、生産サイクルも 短縮されるようになりました。

曲げ加工と溶接のどちらを選ぶかは、強度、美観、生産速度、コストなど、プロジェクトの具体的な要件によって異なります。曲げ加工は、継ぎ目や接合部のない、滑らかで連続したラインを作り出せるという点で好まれることが多く、これにより部品の構造的 完全性と視覚的な魅力の両方を高めることができます。 また、この方法は通常、溶接よりも迅速かつ 費用対効果が高く、充填材などの追加材料の必要性を減らし、 溶接装置に伴うエネルギーコストも発生しません。

一方、曲げ加工では対応できないような複雑な形状やサイズが求められる場合、溶接は不可欠です。 溶接により、異なる材料の接合や、曲げ加工だけでは実現できない骨組みの構築が可能になります。 また、溶接は、 重工業用機械や構造 工学など、過酷な使用環境下で必要とされる強度も提供します。

曲げ加工された板金部品の製造にかかる一般的なリードタイムは、 部品の複雑さ、注文数量、使用される金属の種類、 製造施設の現在の稼働状況など、いくつかの要因によって大きく異なります。一般的に、標準的な材料を用いた比較的単純な曲げ加工は、 比較的短期間で完了し、多くの場合、数日以内に仕上がります。 仕様が単純な標準的な注文の場合、YP-MFGでは3~5営業日での納期を ご提供しています。

ただし、複数の曲げ加工や特殊な材料、仕上げを必要とするより複雑な部品の場合、 工程にさらに時間がかかることがあります。 特注の金型や、生産前の 設計作業が大幅に必要となる案件では、リードタイムがさらに長くなり、場合によっては数週間に及ぶこともあります。さらに、 CNC曲げ加工機の効率や製造システムの生産能力も、生産速度を決定する上で極めて 重要な役割を果たします。

YP-MFGでは、より迅速な納期が求められるプロジェクトに対し、追加料金で優先対応サービスを提供しています。 設計プロセスの早い段階でサービス提供者と連携することで、 納期を確実に守り、発生しうる遅延を効果的に管理することができます。

曲げ加工部品の公差とは、曲げ加工の過程で生じ得る、規定寸法からの許容偏差を指します。 これらの公差は、部品が所定の組立工程で適切に組み合わされ、期待どおりの機能を果たすことを保証する上で極めて重要です。

一般的な板金曲げ加工の場合、公差は通常±0.1 mmから±0.5 mmの範囲です。ただし、 具体的な公差は、金属の種類、 板の厚さ、部品設計の複雑さなど、いくつかの要因によって異なります。 薄い金属は、 柔軟性が高く、スプリングバック(曲げ加工後に 金属が元の形状に戻ろうとする現象)が生じやすいため、公差のばらつきが大きくなる傾向があります。

高度なCNC曲げ加工機は、曲げの 角度と位置を精密に制御することで、極めて高い精度の公差を実現できます。航空宇宙や医療機器など、 極めて高い精度が求められる重要な用途では、公差はさらに厳しくなり、多くの場合、 ±0.01 mm から ±0.1 mm の範囲内に収まります。

YP-MFGは、用途に必要な公差を満たすよう、曲げ加工方法や金型を慎重に検討し、 曲げ加工部品の最適な性能と適合性を確保します。

曲げ加工された金属部品に残る金型跡は、完成品の外観や品質に悪影響を及ぼす可能性があるため、 金属加工においてしばしば懸念事項となります。これらの跡は、曲げ加工の過程で金型が金属表面に 残したへこみや擦り傷です。 完成品にダイマークが 目立つかどうかは、金属の種類、 曲げ工具の状態、および使用される曲げ技術など、いくつかの要因によって決まります。

アルミニウムのような軟質金属は、へこみや傷がつきやすいため、 金型跡が残りやすい傾向があります。しかし、適切にメンテナンスされた工具を使用し、 曲げ加工の際に保護フィルムを貼ることで、こうした跡を最小限に抑えることができます。 さらに、製造業者は、金型と金属の間に緩衝材として機能する ゴムやウレタンのパッドを使用することで、痕が残る可能性を大幅に低減することができます。

外観が極めて重要な用途では、研磨、磨き、 あるいは塗装などの後処理工程を行うことで、目に見える金型跡を取り除くことができます。したがって、金型跡は 懸念材料となり得ますが、曲げ加工された金属部品における金型跡の発生を管理・軽減するための さまざまな対策や手法が用意されています。

はい、曲げ加工が可能な板金の最大厚さには制限があり、これは主に 使用する曲げ加工機の種類や金属の材料特性によって決まります。一般的に、 板金を曲げる能力は、プレスブレーキのトン数と曲げ長さによって決まります。 トン数の大きい機械ほど厚い材料を加工できますが、 金属の種類や希望する曲げ角度によっては、実用上の限界があります。

アルミニウムや軟鋼などの一般的な材料の場合、多くの標準的なプレスブレーキでは、 厚さ約0.5インチ(12.7 mm)までの板材を曲げることができます。しかし、ステンレス鋼のようなより強靭な材料の場合、 材料の引張強度が高いため、曲げるのにより大きな力が必要となり、 通常、曲げ可能な最大厚さは小さくなります。 こうした種類の金属の場合、曲げ可能な厚さは約0.375 インチ(9.5 mm)程度に制限されることがあります。

また、曲げ半径を考慮することも重要です。金属の厚みが増すほど、曲げ加工中に ひび割れや破損を防ぐために、より大きな半径が必要となります。製造業者は、機械の 能力、材料特性、設計要件のバランスを取りながら、特定の曲げ加工プロジェクトにおいて実現可能な最大 厚みを決定する必要があります。

製造で一般的に使用される金属の中で、ステンレス鋼は通常、最も高い 曲げ抵抗を示します。 この耐性は主に、その高い引張強度と硬さに起因しており、 アルミニウムや軟鋼などの金属に比べ、変形させることがより困難です。 クロムとニッケルを多量に含むステンレス鋼の組成は、 優れた耐食性を提供するだけでなく、その剛性と耐久性にも寄与しています。

ステンレス鋼は曲げに対する抵抗力が高いため、成形にはより大きな力が必要となり、多くの場合、 より高いトン数のプレスブレーキを使用する必要があります。 さらに、その 強靭な性質のため、機械や 被加工物自体(曲げ部でのひび割れや脆化など)への損傷を防ぐには、適切な金型と加工技術を採用する必要があります。

この特性により、ステンレス鋼は、医療機器、食品加工機器、船舶用 機器など、構造的完全性と 耐久性が最優先される用途に最適です。しかし、曲げ加工が困難になることは、製造 コストの上昇や、より複雑な加工要件につながる可能性もあります。

板金の曲げに関する規則では、 最小曲げ半径は板の厚さと同じでなければならないと定められています。 例えば、板の厚さが1 mmの場合、許容される最小曲げ半径も1 mmでなければなりません。これにより、材料の強度が損なわれることなく、適切に曲げ加工を行うことができます。
板金曲げの一般的な方法には、 エアベンディング、ボトムイング、コインイング、ロールベンディング、Vベンディングなどがあります。エアベンディングは、 金型の底面に接触しないパンチを用いて金属を成形するもので、 曲げ角度に柔軟性があります。ボトムイングは、材料を 金型内に押し込むことでより正確な角度を実現し、コイニングは金属を圧縮して正確な曲げ加工を行います。ロール曲げは 曲線や円形の形状を作るために使用され、V曲げはV字型の金型を利用して、 様々な角度を効率的に曲げ加工します。最適な結果を得るためには、材料の特性、厚さ、 および希望する曲げ角度に基づいて、各工法が選択されます。
アルミニウムは、その柔らかさと延性により、 曲げ加工が最も容易な板金材料とよく考えられており、これにより より簡単に加工を行うことができます。 薄い厚さのアルミニウムは、わずかな力でも曲げることができるため、 製造や試作など、さまざまな用途に最適です。さらに、 曲げ加工時の割れに対する耐性が高いことも加工性を高めており、 メーカーやDIY愛好家の間で広く愛用されています。
はい、お客様のプロジェクトの要件に合わせて、 独自の曲げ角度をご指定いただけます。当社は、お客様のニーズに合わせて、 さまざまな角度や寸法に対応できる柔軟な曲げ加工ソリューションを提供しています。当社のチームは、 最終製品がお客様の仕様を正確に満たすよう、お客様と密接に連携して作業を進めます。
YP-MFGは、 最先端のCNC曲げ加工技術を活用することで品質を維持しており、これにより 製造されるすべての部品において精度と一貫性が確保されています。当社の製造工程では、複数の段階で厳格な検査を実施し、 寸法や位置合わせの正確性を確認しています。さらに、厳格な業界基準を遵守することで、 各曲げ加工部品が、その用途において耐久性と信頼性を備えていることを保証しています。

レーザー切断
リソース

res1
YP-MFG × レンチーム・シュトゥットガルト: レースカーエンジニアリングにおける革新的なコラボレーション
2023年12月20日
res2
YP-MFG × レンチーム・シュトゥットガルト: レースカーエンジニアリングにおける革新的なコラボレーション
2023年12月20日
YPMFG × レンチーム・シュトゥットガルト
YP-MFG × レンチーム・シュトゥットガルト: レースカーエンジニアリングにおける革新的なコラボレーション
2023年12月20日
YP-MFGをお試しください
今なら無料