
 Japanese
 English
 German
 Russian
 Korean
 Spanish
 French
 Italian
 Portuguese
簡単な答え:
右 カスタムステンレス鋼板の板金曲げ加工サプライヤー は、対象合金での実績、適切な品質認証、明確なエンジニアリング支援体制を備えているべきです。調達の失敗の多くは、厳しい公差への対応力や複雑な多曲げ形状の処理能力を確認せずにベンダーを選ぶことから生じます。必ずサンプルを請求し、機械仕様を確認し、大口発注の前に完全なドキュメントを提供できることを確かめてください。
ステンレス鋼板の板金曲げ加工では、材料特性、金型選定、プロセスパラメータを精密に管理する必要があります。バイヤーは、予測しにくいスプリングバック、表面仕上げの問題、後工程の組立に影響する寸法偏差といった課題に直面することがよくあります。これらの技術的変数を理解したメーカーを見つけることで、高くつく手直しや遅延を減らせます。
本ガイドでは、次の候補サプライヤーの評価方法を解説します: ステンレス鋼曲げ加工サービス。技術要件、品質検証、そして製作パートナーを決める前にバイヤーが尋ねるべき実務的な質問を扱います。
ステンレス鋼曲げ加工の要件を理解する
ステンレス鋼は、炭素鋼やアルミニウムと比べて曲げ加工時に特有の課題があります。材料の降伏強度が高く加工硬化しやすい特性から、専用の設備とプロセスの知見が必要です。
ステンレス鋼はグレードによって応力下の挙動が異なります。304 や 316 などのオーステナイト系は成形性に優れますが、加工硬化が急速に進みます。430 などのフェライト系は延性が低く、厳しい曲げでは割れが生じることがあります。二相ステンレス鋼は両系統の特性を併せ持ちますが、成形中の慎重な温度管理が必要です。
主要な技術要因には、曲げ半径、材料厚さ、結晶粒の方向、表面保護の要件があります。各要因は、金型選定、曲げ荷重、そして焼鈍などの補助工程が必要かどうかに影響します。
[ステンレス鋼の材料グレード]
メーカーは複数のグレードと厚さでの実績を示す必要があります。1つのグレードにしか知見がないと、プロジェクトで別の合金仕様が必要になった際に問題が生じる可能性があります。
曲げ加工能力と設備の評価
バックゲージ付きの最新 CNC プレスブレーキは、複雑な曲げ工程でも安定した精度を発揮します。ただし、設備だけでは品質は保証されません。機械能力、金型在庫、オペレーターの技能の組み合わせが最終部品の品質を決めます。
候補サプライヤーを評価する際は、以下の設備パラメータを検討してください:
[曲げ設備の仕様]
十分な金型のバリエーションがないサプライヤーは、非標準の角度や厳しい半径への対応に苦労することがあります。CNC プログラミング支援がない場合、手動段取りに頼ることになり、エラーのリスクが高まります。
品質管理と認証基準
品質検証は最終検査だけでは不十分です。信頼できるメーカーは、材料の受入から完成部品の納品まで、すべての生産段階で管理を実施します。
一般的な認証要件として、 板金加工サプライヤー には、品質マネジメントシステムの ISO 9001 や航空宇宙用途向けの AS9100 が含まれます。業界固有のプロジェクトでは、追加のコンプライアンス文書が必要になる場合があります。
品質文書には以下を含める必要があります:
原板ミルレポートまで追跡可能な材料証明書
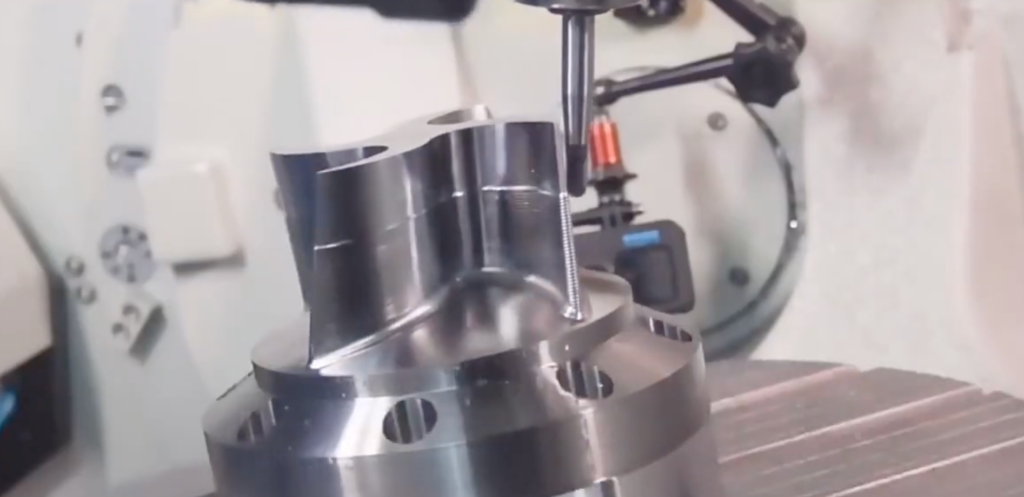
完全な寸法検証を含む初品検査報告書
重要な曲げ工程のプロセス管理図
表面状態の記録と仕上げ仕様
測定データ付きの最終検査報告書
サプライヤーを承認する前にこれらの文書を請求してください。曖昧な品質表明や文書の開示拒否は、プロセス管理に問題がある可能性を示します。
[品質認証の要件]
時間を節約するためにこの検証手順を省くバイヤーもいます。しかし、文書が欠けているとコンプライアンス上のリスクが生じ、不具合が発生した際の問題解決が難しくなります。
エンジニアリング支援と設計支援
複雑な曲げ形状では、製造しやすさを高めるための設計調整が必要になることがよくあります。エンジニアリング支援を提供するサプライヤーは、生産開始前に問題を特定し、コストと納期を削減できます。
発効日 エンジニアリング評価サービス には、曲げ許容量の計算、K ファクターの決定、展開図の作成、干渉チェックが含まれます。これらのサービスにより、金型を段取りした後の高くつく変更を防げます。
候補サプライヤーには設計レビューのプロセスについて尋ねてください。図面に対してフィードバックを提供してくれますか?曲げ工程や金型選定について改善提案をしてくれますか?製造しにくい点を積極的に指摘するメーカーは、プロジェクトに大きな価値をもたらします。
[カスタム曲げソリューション]
複数の曲げ工程や厳しい公差スタックを伴うプロジェクトほど、早期のエンジニアリング連携が効果を発揮します。生産開始後に設計上の問題へ対応しようとすると、遅延が生じコストが増加します。
納期と生産能力
納期の目安は、受注量、部品の複雑さ、現在の負荷状況によって変わります。これらの要因を理解することで、現実的な期待を設定し、生産のボトルネックを避けられます。
一般的な納期の考慮事項:
試作発注:単純な部品では通常1~2週間、専用金型が必要な複雑な形状ではより長くなります
小ロット生産:材料の入手状況と機械のスケジュールによりますが、多くの場合2~4週間
量産:既存部品では通常4~8週間、プロセス開発が必要な新規プロジェクトではより長くなります
[生産スケジュールの要因]
非現実的に短い納期を約束するサプライヤーは、品質管理を省略したり、経験の浅い作業者を配置したりしている可能性があります。現在の負荷状況を確認し、具体的な要件に対する現実的なスケジュールを尋ねてください。
能力の制約もプロジェクトの信頼性に影響します。フル稼働状態のサプライヤーは、発注が遅れたり、経験の浅いスタッフをプロジェクトに割り当てたりする可能性があります。
コスト構造と価格の透明性
価格は、 板金曲げ加工サービス においては、単純な部品単価以外に複数のコスト要素が含まれます。これらの要因を理解することで、見積もりを正確に評価できます。
主なコスト要因には、以下のものが挙げられます:
グレード、厚さ、現在の市場価格に基づく材料費
金型と機械プログラミングの段取り費用
曲げの複雑さと部品形状によって決まる加工時間
溶接、仕上げ、組立などの二次工程
品質文書と検査の要件
[コスト構造の内訳]
一部のサプライヤーは低い単価を提示しながら、段取り、エンジニアリング、文書を別途請求します。すべてのコスト要素を分解した詳細な見積もりを請求してください。この透明性により、正確なプロジェクト予算の策定が可能になり、想定外の請求を防げます。
サプライヤー選定でよくある失敗
バイヤーはプロジェクトの遅延、品質問題、コスト超過につながるミスを頻繁に犯します。これらのパターンを認識することで、よくある落とし穴を避けられます。
[サプライヤー選定チェックリスト]
どの失敗も、評価段階で取り返しのつく判断です。能力と要件を確認する時間を取ることで、後になってはるかに高くつく修正を防げます。
バイヤーがサプライヤーに尋ねるべき質問
パートナーを選定する前に ステンレス鋼板の板金加工、能力とコミットメントを確認するために次の質問を準備してください:
最も頻繁に対応するステンレス鋼グレードは何ですか?また、曲げ角度の一般的な公差はどの程度ですか?
設計最適化や曲げ工程の計画に対してエンジニアリング支援を提供していますか?
生産ロットごとに材料証明書と初品検査報告書を提供できますか?
スプリングバックと寸法精度を管理するために、曲げ工程でどのような品質管理プロセスを用いていますか?
表面仕上げの要件と、製造中および輸送中の保護にどのように対応していますか?
試作発注と量産で、一般的な納期はそれぞれどのくらいですか?
量産数量を確約する前にサンプル部品を提供していますか?
類似プロジェクトや業界要件を持つ顧客の参考文献を提供できますか?
[サプライヤー評価の質問]
これらの質問への詳細な回答は、サプライヤーの経験レベルと品質への姿勢を示します。短い回答や回避的な回答は、さらなる調査が必要な潜在リスクを示しています。
最終判断
適切な製造パートナーの選定には、技術力、品質システム、商務条件のバランスが必要です。ステンレス鋼曲げ加工で明確な専門性を示し、充実した文書を提供し、エンジニアリング支援を行うサプライヤーは、一般に優れたプロジェクト成果をもたらします。
YPMFG は、 CNC加工サービス および板金加工の要件を評価するバイヤーを支援します。仕様書をお送りいただければエンジニアリングレビューを実施し、スケジュールと文書のコミットメントを含む詳細な見積もりをご請求いただけます。
プロジェクトの要件についてご相談いただき、2営業日以内に専門的な評価をお受け取りください。
サプライヤー選定に関する実務的な質問
カスタムステンレス鋼曲げ加工プロジェクトの一般的な納期はどのくらいですか?
納期はプロジェクトの複雑さと数量によって異なります。単純な試作品は1~2週間です。量産発注は材料の入手状況とスケジュールにもよりますが、多くの場合2~4週間を要します。複雑な多曲げ形状では、エンジニアリングレビューとプロセス開発に追加の時間が必要になることがあります。
サプライヤーの品質管理能力をどのように確認すればよいですか?
品質マネジメントシステムの認証と品質手順の文書を請求してください。検査報告書のサンプルと材料証明書を求めてください。可能であれば工場を訪問し、品質管理プロセスが実際に運用されているところを確認してください。
ステンレス鋼曲げ加工ではどの程度の公差が期待できますか?
標準的な曲げ公差は、角度精度で±0.5度、寸法で±0.1mm が一般的です。より厳しい公差には専用のプロセスが必要となり、コストが増加します。要件を明確に指定し、発注前にサプライヤーが達成可能であることを確認してください。
量産発注の前にサンプルを請求すべきですか?
サンプルは、複雑なプロジェクトや大量生産プロジェクトで有用な検証手段となります。実際の表面仕上げ品質、寸法精度、製造上の問題の有無が明らかになります。自社の能力に自信のあるサプライヤーは、通常サンプル請求を歓迎します。
設計段階でのエンジニアリング支援はどの程度重要ですか?
エンジニアリング支援は、生産開始前に潜在的な問題を特定します。曲げ工程を最適化し、製造しやすい設計変更を提案し、高くつく手直しを防ぎます。早期の連携は納期を短縮し、最終部品の品質を向上させます。







