
 Japanese
 English
 German
 Russian
 Korean
 Spanish
 French
 Italian
 Portuguese
簡単な答え:
A CNC工作機械 この技術は、自動化された切断、穴あけ、成形プロセスを通じて、デジタル設計ファイルを精密な実物部品に変換するものです。コンピュータがプログラムされた指示に従い、極めて高い精度で工具の動きを制御し、ワークピースから材料を削り取ります。この手法により、航空宇宙、自動車、医療機器などの業界において、試作から量産に至るまで、一貫した成果が得られます。
エンジニアがCNC技術を初めて扱う際、デジタル設計がどのようにして完成品となるのか、その仕組みを明確に理解しておく必要があります。その動作原理を理解することで、購入担当者は機械の性能を評価し、コストを見積もり、特定の用途要件に適した製造パートナーを選定することが可能になります。
CNC加工とは何ですか?
CNCとは、Computer Numerical Control(コンピュータ数値制御)の略称です。これは、あらかじめプログラムされたソフトウェアが工具や機械の動きを制御する、自動化された加工プロセスを指します。作業者の技能に依存する手動加工とは異なり、CNCシステムは、人間の手では一貫して再現することができないほどの再現性をもって作業を実行します。
その基礎は CNC加工 まずCADファイルから始まります。エンジニアは3次元モデリングソフトウェアで部品を設計し、その設計データをCAMプログラムに転送します。これらのプログラムは、加工時に機械が読み取って追従するツールパスを生成します。
CNC加工 これには、フライス加工、旋盤加工、穴あけ加工、研削加工など、いくつかの工程が含まれます。各工程では、回転する切削工具や専用の装置を用いて材料を削り取ります。最新のシステムでは、1回のセットアップで複数の作業を組み合わせることで、取り扱い時間を短縮し、寸法精度を向上させています。
CNC工作機械の基本的な動作原理
加工サイクルは、設計データの入力から完成品までの予測可能な順序で進行します。まず、オペレーターがデジタルモデルを作成するか、機械のコントローラにインポートします。次に、システムが材料の種類や要求される公差に基づいて最適なツールパスを算出します。そして、機械は位置と速度を継続的に監視しながら、これらのパスに沿って加工を行います。
このプロセス全体を動かすのは、3つの基本的な構成要素です。制御システムはコードを解釈し、コマンドを送信します。機械構造は、切削作業中に堅固な支持を提供します。スピンドルは切削工具を保持し、制御された速度で回転させます。
これらの要素は、3軸以上での協調動作を通じて連携して機能します。直線運動により、X、Y、Z方向の制御が行われます。回転テーブルにより、A、B、またはC軸の機能が追加され、複雑な形状の加工が可能になります。オペレーターは、材料の特性や表面仕上げの要件に基づき、各工程に適したパラメータを選択します。
CNC工作機械の主な種類
機械の種類によって、対応する製造ニーズは異なります。こうした違いを理解することで、購入者は用途に適した機器を選定しやすくなります。
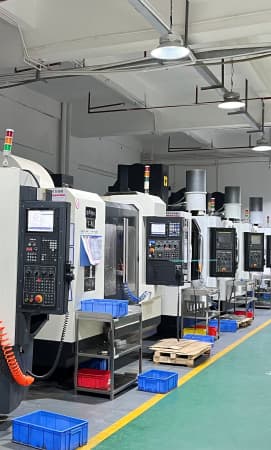
機械の種類ごとに、必要な工具の構成やセットアップ手順が異なります。選択にあたっては、部品の形状、材料の硬度、求められる表面品質、および生産量などを考慮する必要があります。 CNCフライス加工 サービス 最も幅広い形状の部品に対応できるのに対し、旋盤は回転対称形状の加工に特化している。
CNC加工の品質に影響を与える要因
基本的な工作機械の選定以外にも、最終的な部品の品質を左右する要因は複数あります。工具の状態は、表面仕上げや寸法安定性に直接影響を与えます。切れ味が鈍った刃先では、仕上げ品質が低下し、不必要に切削抵抗が増大します。
機械の校正により、基準となる精度が確立されます。長時間稼働中の熱膨張により、スピンドルの位置がわずかにずれてしまいます。最先端の施設では、温度管理や定期的な校正スケジュールを通じてこれを補正しています。定期的なメンテナンスを行うことで、累積誤差による経時的な性能低下を防ぐことができます。
材料の選定は、加工性と最終的な特性の両方に影響を及ぼします。 アルミニウム合金 素早く切断できますが、材料の堆積を防ぐためには鋭利な工具が必要です。 ステンレス鋼プラスチックは切削中に熱を発生するため、適切な冷却剤の供給とともに、切削速度を遅くする必要があります。プラスチックは熱伝導率が低いため、金属とは異なる対策が必要となります。
CNCの公差仕様 品質基準の指針となります。標準的なフライス加工では、±0.005インチ前後の公差が達成されます。±0.001インチというより厳しい要件を満たすには、特殊な工程、より高性能な工具、および管理された環境が必要となります。極めて高い精度が求められるプロジェクトについては、生産に着手する前に、その製造能力を確認しておく必要があります。
CNC加工におけるプログラミングの役割
Gコードは、設計者と機械の間の共通言語としての役割を果たします。このプログラミング形式により、正確な位置、送り速度、主軸回転数、および工具交換が指定されます。最新のCAMソフトウェアは、コード生成の大部分を自動化しており、手動プログラミングによるミスを大幅に削減しています。
プログラムの最適化は、サイクルタイムと工具寿命に影響を与えます。効率的なツールパスは、不要な移動を最小限に抑え、空切りを削減します。適切な進入・退出戦略により、接触点での材料の欠陥を防ぐことができます。経験豊富なプログラマーは、各加工工程において、速度と表面品質の要件のバランスを適切に調整します。
シミュレーションによる検証を行うことで、切削開始前にコストのかかる衝突を未然に防ぐことができます。ソフトウェアは工具のクリアランスを確認し、干渉を検出し、サイクルタイムを見積もります。廃材を用いた実機試験では、シミュレーションでは見逃されがちな問題を発見することができます。賢明な製造業者は、本格的な生産開始前にプログラムの妥当性を確認するため、この2つのアプローチを併用しています。
CNC加工と従来の手動加工の比較
この比較から、生産環境における明らかな利点が明らかになります。手作業による加工では、各切削工程において作業者の技術に依存します。そのため、作業者やシフトによって仕上がりの一貫性にばらつきが生じます。一方、CNCシステムは、疲労やばらつきなく、同一のプログラムを繰り返し実行します。
セットアップにかかる時間は、方法によって大きく異なります。手作業では、熟練した技術者が材料を所定の位置に配置し、手動で制御装置を調整する必要があります。一方、CNC加工機では、あらかじめ設定された治具と自動工具交換装置が使用されます。バッチ処理を実行する前に、初品検査を行い、プログラムの正確性を確認します。
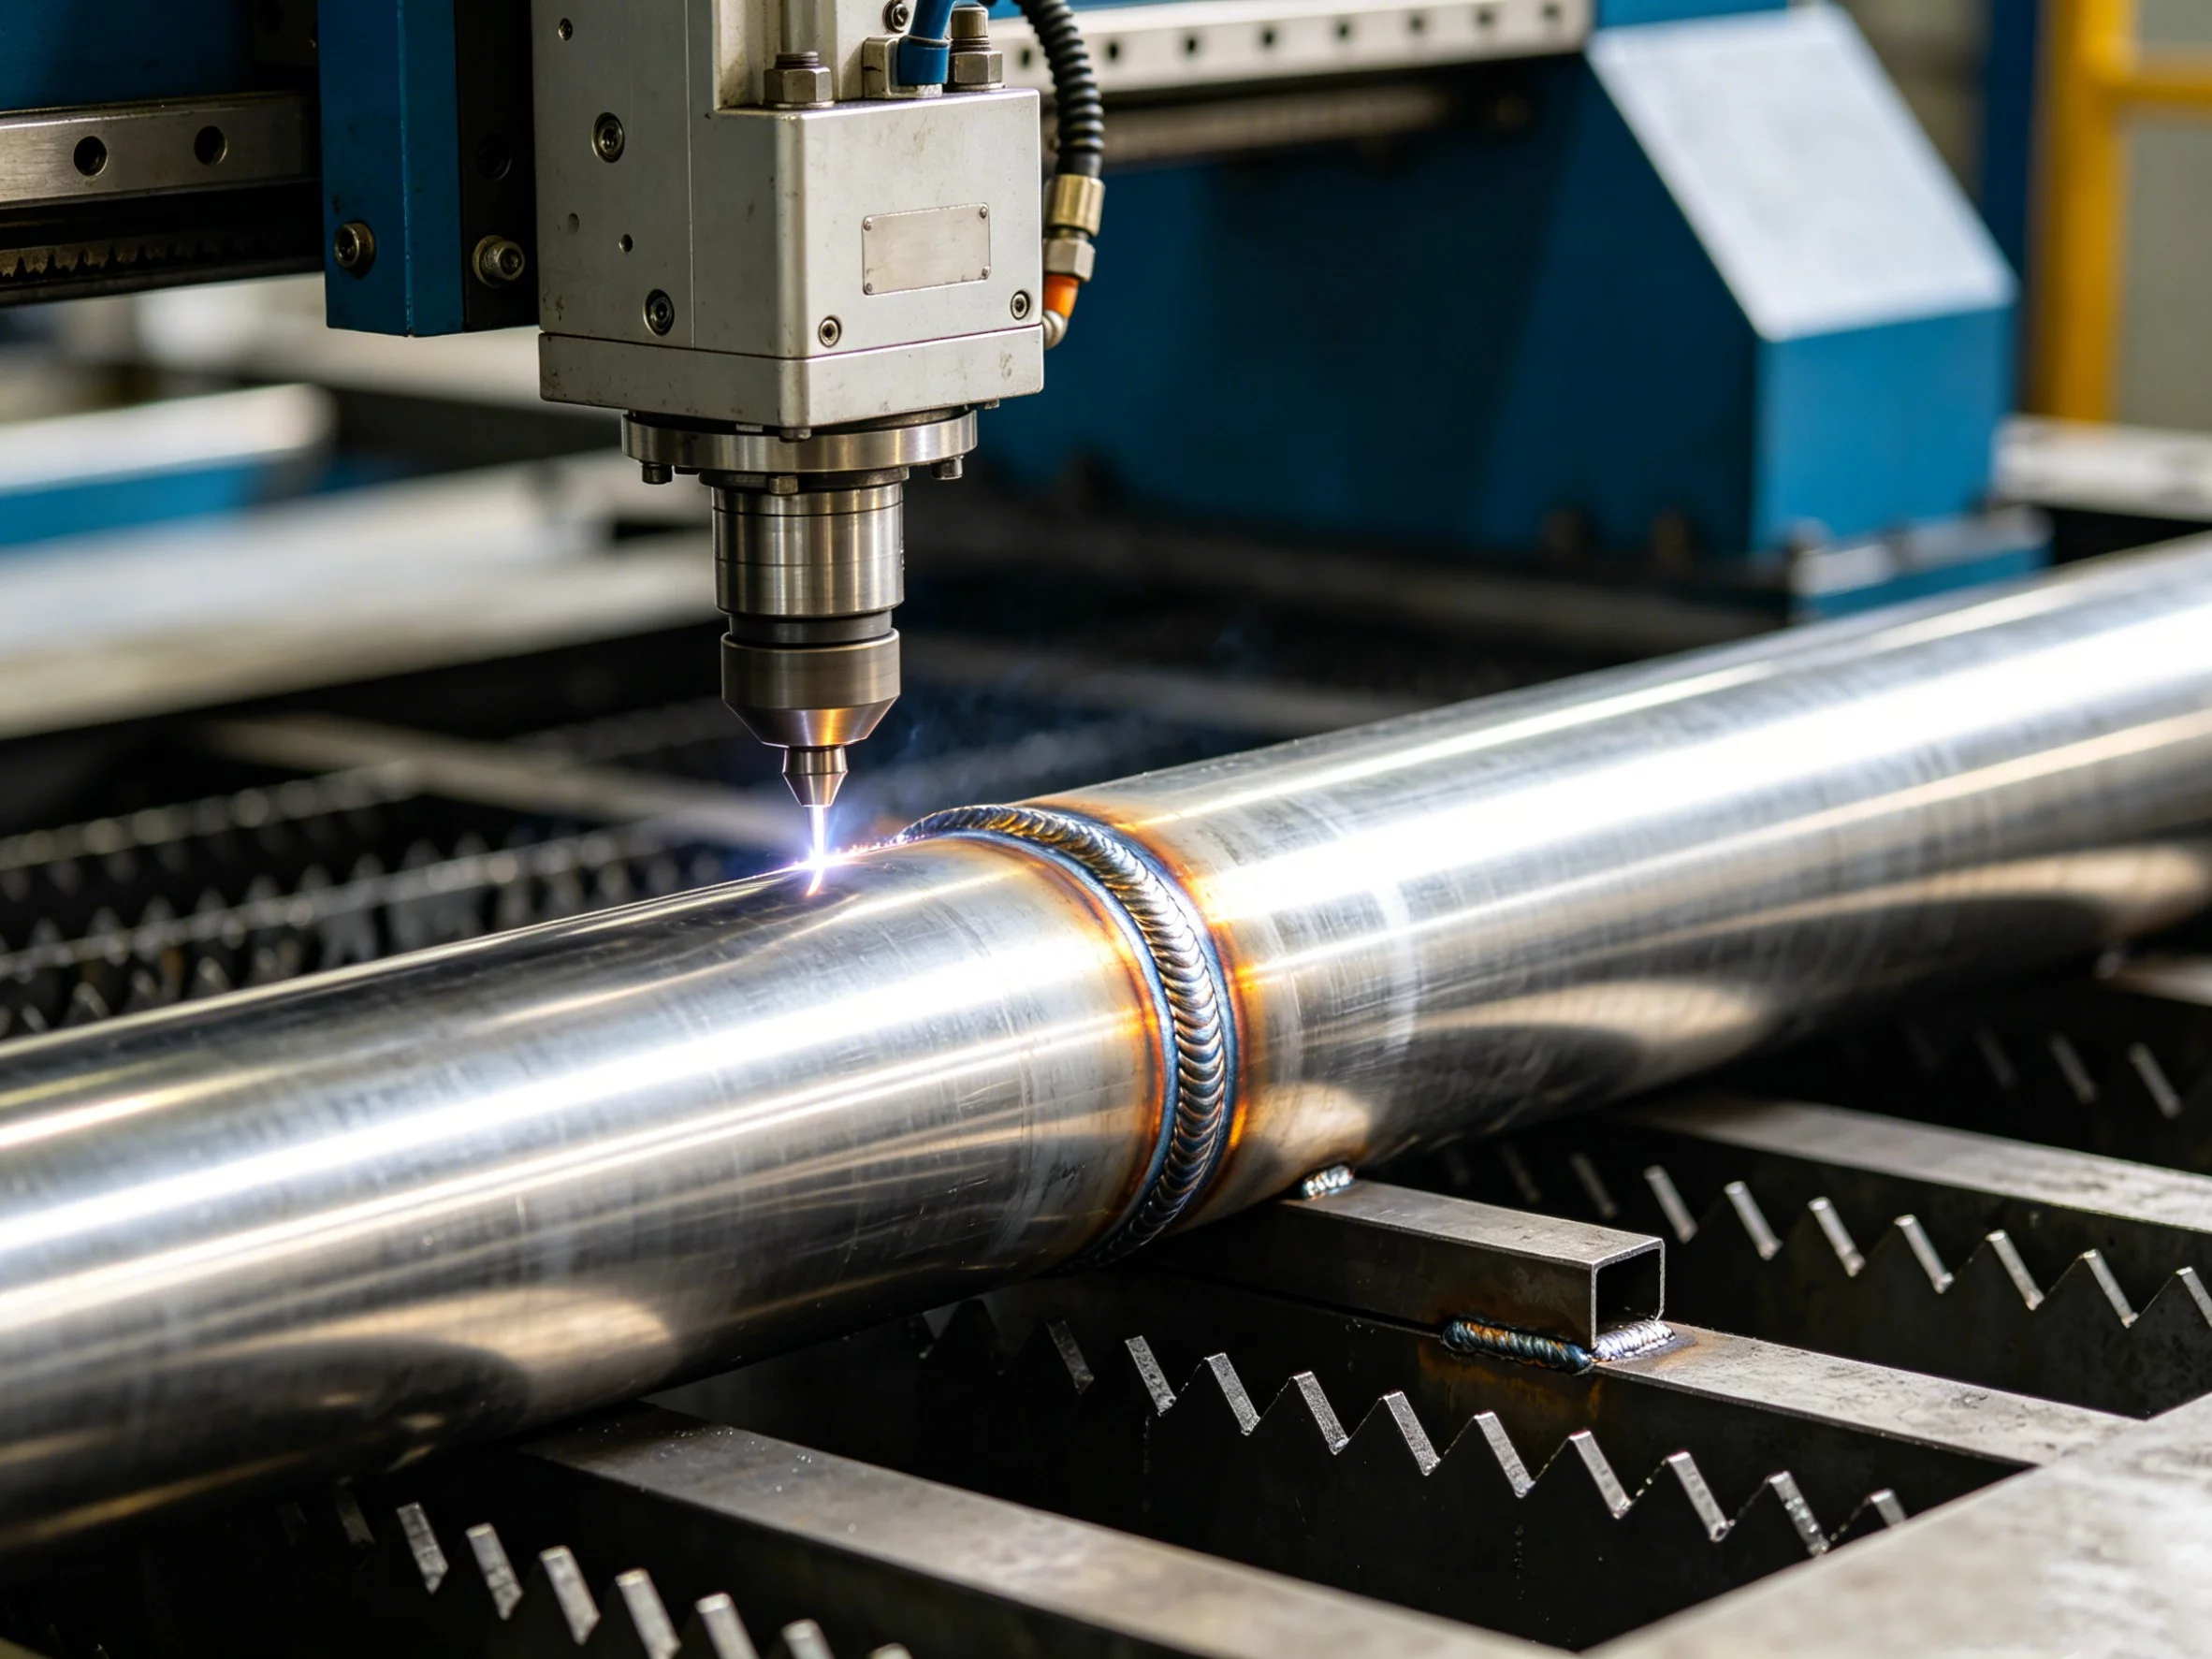
コスト構造は生産量によって変化します。生産量が少ない場合は、セットアップコストが低いため、手作業による加工が適しています。生産量が多い場合は、1個あたりの人件費が削減され、サイクルタイムが短縮されるため、CNCによる自動化が有利になります。経済性を最適化するために、手作業による仕上げとCNCによる荒加工を組み合わせたハイブリッド方式が採用されることもあります。
CNC加工のメリット プロジェクトの総コストを評価する際、そのメリットがより明確になります。品質の一貫性により、不良品や手直しにかかる費用が削減されます。再現性の高さは、互換性のある部品を必要とする複雑な組み立て作業を支えます。自動監視により、生産単位あたりの直接人件費が削減されます。
CNC部品の設計における実用上の考慮事項
設計上の選択は、製造性とコストに直接影響を与えます。鋭角な内角があると、エンドミルの直径に制限が生じます。完璧な90度の内角を形成できる工具は存在しません。設計者は、可能な限り標準的な工具サイズに合わせたフィレットを指定する必要があります。
深い穴は、工具の到達性を困難にします。リーチが長いカッターは、短い工具に比べて振動が大きくなります。この振動は、表面仕上げや寸法精度に影響を及ぼします。深穴加工では、たわみや破損を防ぐために、専用の工具を使用し、送り速度を遅くする必要があります。
肉厚は、切削液の流れや切りくずの排出に影響を与えます。肉厚が薄い場合は、切削中に振動が生じるため、特別な固定具が必要になる場合があります。肉厚が厚い場合は発熱量が多くなるため、工具先端へ十分な切削液を供給する必要があります。除去率は、他のどの単一の要因よりもサイクルタイムを左右する重要な要素です。
CNC加工における一般的な課題
生産工程において、オペレーターは予測可能な問題に直面します。工具の摩耗により寸法が徐々に変化し、最終的には交換が必要になります。自動工具交換装置は、品質が許容レベルを下回る前に摩耗したインサートを交換することで、品質の一貫性を維持するのに役立ちます。
切りくずの管理には細心の注意が必要です。切りくずの排出が不十分だと、再切削や表面の損傷、さらには工具の破損につながる恐れがあります。フラッドクーラントシステムは、切削領域から切りくずを洗い流します。エアブラストシステムは、湿気による汚染を嫌う材料に適しています。
熱膨張は精密加工に影響を及ぼします。長時間稼働すると、スピンドルの温度が上昇します。ワークピースの温度変化により、寸法に測定可能な変化が生じます。4時間を超える連続生産では、精度を仕様範囲内に維持するために、一時停止や切削液の継続的な監視が必要となる場合が多くあります。
YPMFGがお客様のCNCプロジェクトをどのようにサポートするか
YPMFG 設計レビュー、材料選定、生産実行に至るまで、包括的なCNC加工サービスを提供しています。同社のエンジニアリングチームは、見積もりを出す前に部品の図面を評価し、製造可能性を検証します。このアプローチにより、潜在的な問題を早期に特定し、機能を損なうことなくコストを削減できる設計改善案を提案します。
素材に関する専門知識は、アルミニウム、ステンレス鋼、チタン、真鍮、およびエンジニアリングプラスチックに及びます。各素材には、それぞれ固有の金型とパラメータ設定が必要です。経験豊富なオペレーターが、用途ごとに速度、仕上げ品質、および金型寿命のバランスが取れた設定を選択します。
CNC部品製造 YPMFGでは、試作から量産ロットまで対応しています。迅速な納期対応により、緊急の開発スケジュールにも対応可能です。数量に応じた価格体系により、継続的な供給ニーズにも対応しています。トレーサビリティと品質記録を確保するため、出荷時には技術文書を同梱しています。
CNC工作機械について購入者からよく寄せられる質問
CNC工作機械では、どの程度の公差を実現できますか?
標準的なCNCフライス加工では、通常±0.005インチの精度が得られます。専用の設備や工程を用いることで、±0.001インチあるいはそれ以上の高精度を実現できます。標準公差レベルを超える要件については、設計検討の際に詳細な協議が必要となり、価格に大幅な影響を及ぼす可能性があります。
一般的なCNCプロジェクトには、どれくらいの時間がかかりますか?
納期は部品の複雑さや数量によって異なります。単純な試作品であれば、通常5営業日以内に出荷されます。複雑な多工程部品の場合は、2~3週間かかる場合があります。緊急の場合は急ぎ対応サービスをご利用いただけますが、その際は追加料金が発生します。
CNC加工にはどのような材料が最適ですか?
アルミニウム6061および7075は、一般的な用途において依然として人気のある選択肢です。ステンレス鋼304および316は、耐食性が求められる用途に適しています。チタンは、航空宇宙用途において強度対重量比に優れた特性を発揮します。デルリンやPEEKなどのプラスチックは、軽量かつ低摩擦が求められる用途に適しています。
CNCサプライヤーから品質を確保するにはどうすればよいでしょうか?
発注前に、文書化された品質手順の提出を求めてください。工程内検査報告書により、生産状況の可視化が可能になります。測定結果を照合することで、重要寸法が仕様を満たしていることを確認します。許容偏差範囲について明確に意思疎通を図ることで、最終的な部品の受入に関する誤解を防ぐことができます。
より良い長期的な決断を下す
理解 CNC工作機械の稼働 これらの原則により、買い手はサプライヤーを的確に評価し、現実的な要件を明確に指定できるようになります。品質 CNC加工部品 適切な設計、適切な材料の選定、熟練したプログラミング、そして経験豊富な操作によって実現されます。それぞれの要素が、最終的な成果に測定可能な影響を与えます。
こうした基本原則をしっかりと理解しているメーカーは、生産チームとより効果的にコミュニケーションを図ることができます。彼らは見積依頼(RFQ)の過程でより的確な質問を行い、サプライヤーの能力について十分な情報に基づいた判断を下します。こうした知識は調達リスクを低減し、多様な用途にわたるプロジェクトの成功を支えます。
準備が整いましたら、図面と仕様書を以下の宛先までお送りください。 YPMFG 技術評価や競争力のある見積りのご依頼に。同社のチームは、お客様の具体的な部品要件や生産目標に合わせて、技術的な提言、材料の提案、現実的な納期の見積もりをご提供いたします。






