 Japanese
 English
 German
 Russian
 Korean
 Spanish
 French
 Italian
 Portuguese

CNCの歴史は、次の進化をたどります: 数値制御 1940年代の軍用試作ラボから今日の 5軸 CNC加工 システムへと至るまで。中核となる画期的進歩は、作業者の手作業による技能をコンピュータ駆動のツールパスに置き換え、量産全体で再現可能な精度を実現したことです。初期のシステムは穿孔テープとアナログサーボを使用していました。現代のコントローラはマイクロプロセッサ上で動作し、リアルタイムの適応調整に対応しています。この進歩を理解することは調達にとって重要です。今日の CNC加工部品 製造 公差、材料適合性、自動化レベルが、従来の手動工作機械工場とはこれほど大きく異なる理由が説明できます。また、機械の能力が実際の形状と数量の要件に適合しているかを評価するのにも役立ちます。
複数の業者から見積もりを比較する場合は、 CNC加工 サービス 業者から見積もりを比較すると、同じ部品を加工する2台の機械がなぜこれほど異なるサイクルタイム、 表面仕上げ、またはスクラップ率。その答えは多くの場合、各工場が投資してきたコントローラの世代、主軸設計、自動化の思想にあります。その背景は、次のものがどのように CNC工作機械 ツール 進化しました。
YPMFGでは、設計に3軸、4軸、または 5軸CNC 機械加工 セットアップのどれが最適かを明確にする必要があるお客様と協働しています。技術が今日どこにあり、どこから来たのかを知ることは、次の段階で適切な質問をするのに役立ちます。 技術評価.
目次
起源:1940年代〜1950年代
デジタル制御の台頭(1960年代〜1970年代)
マイクロプロセッサと現代(1980年代〜1990年代)
21世紀の進歩:5軸、自動化、適応制御
CNCの世代一覧
CNCの歴史が今日の調達判断にどう役立つか
一般的な Questions About CNC History
選ぶ 適切なCNC 部品に適した能力
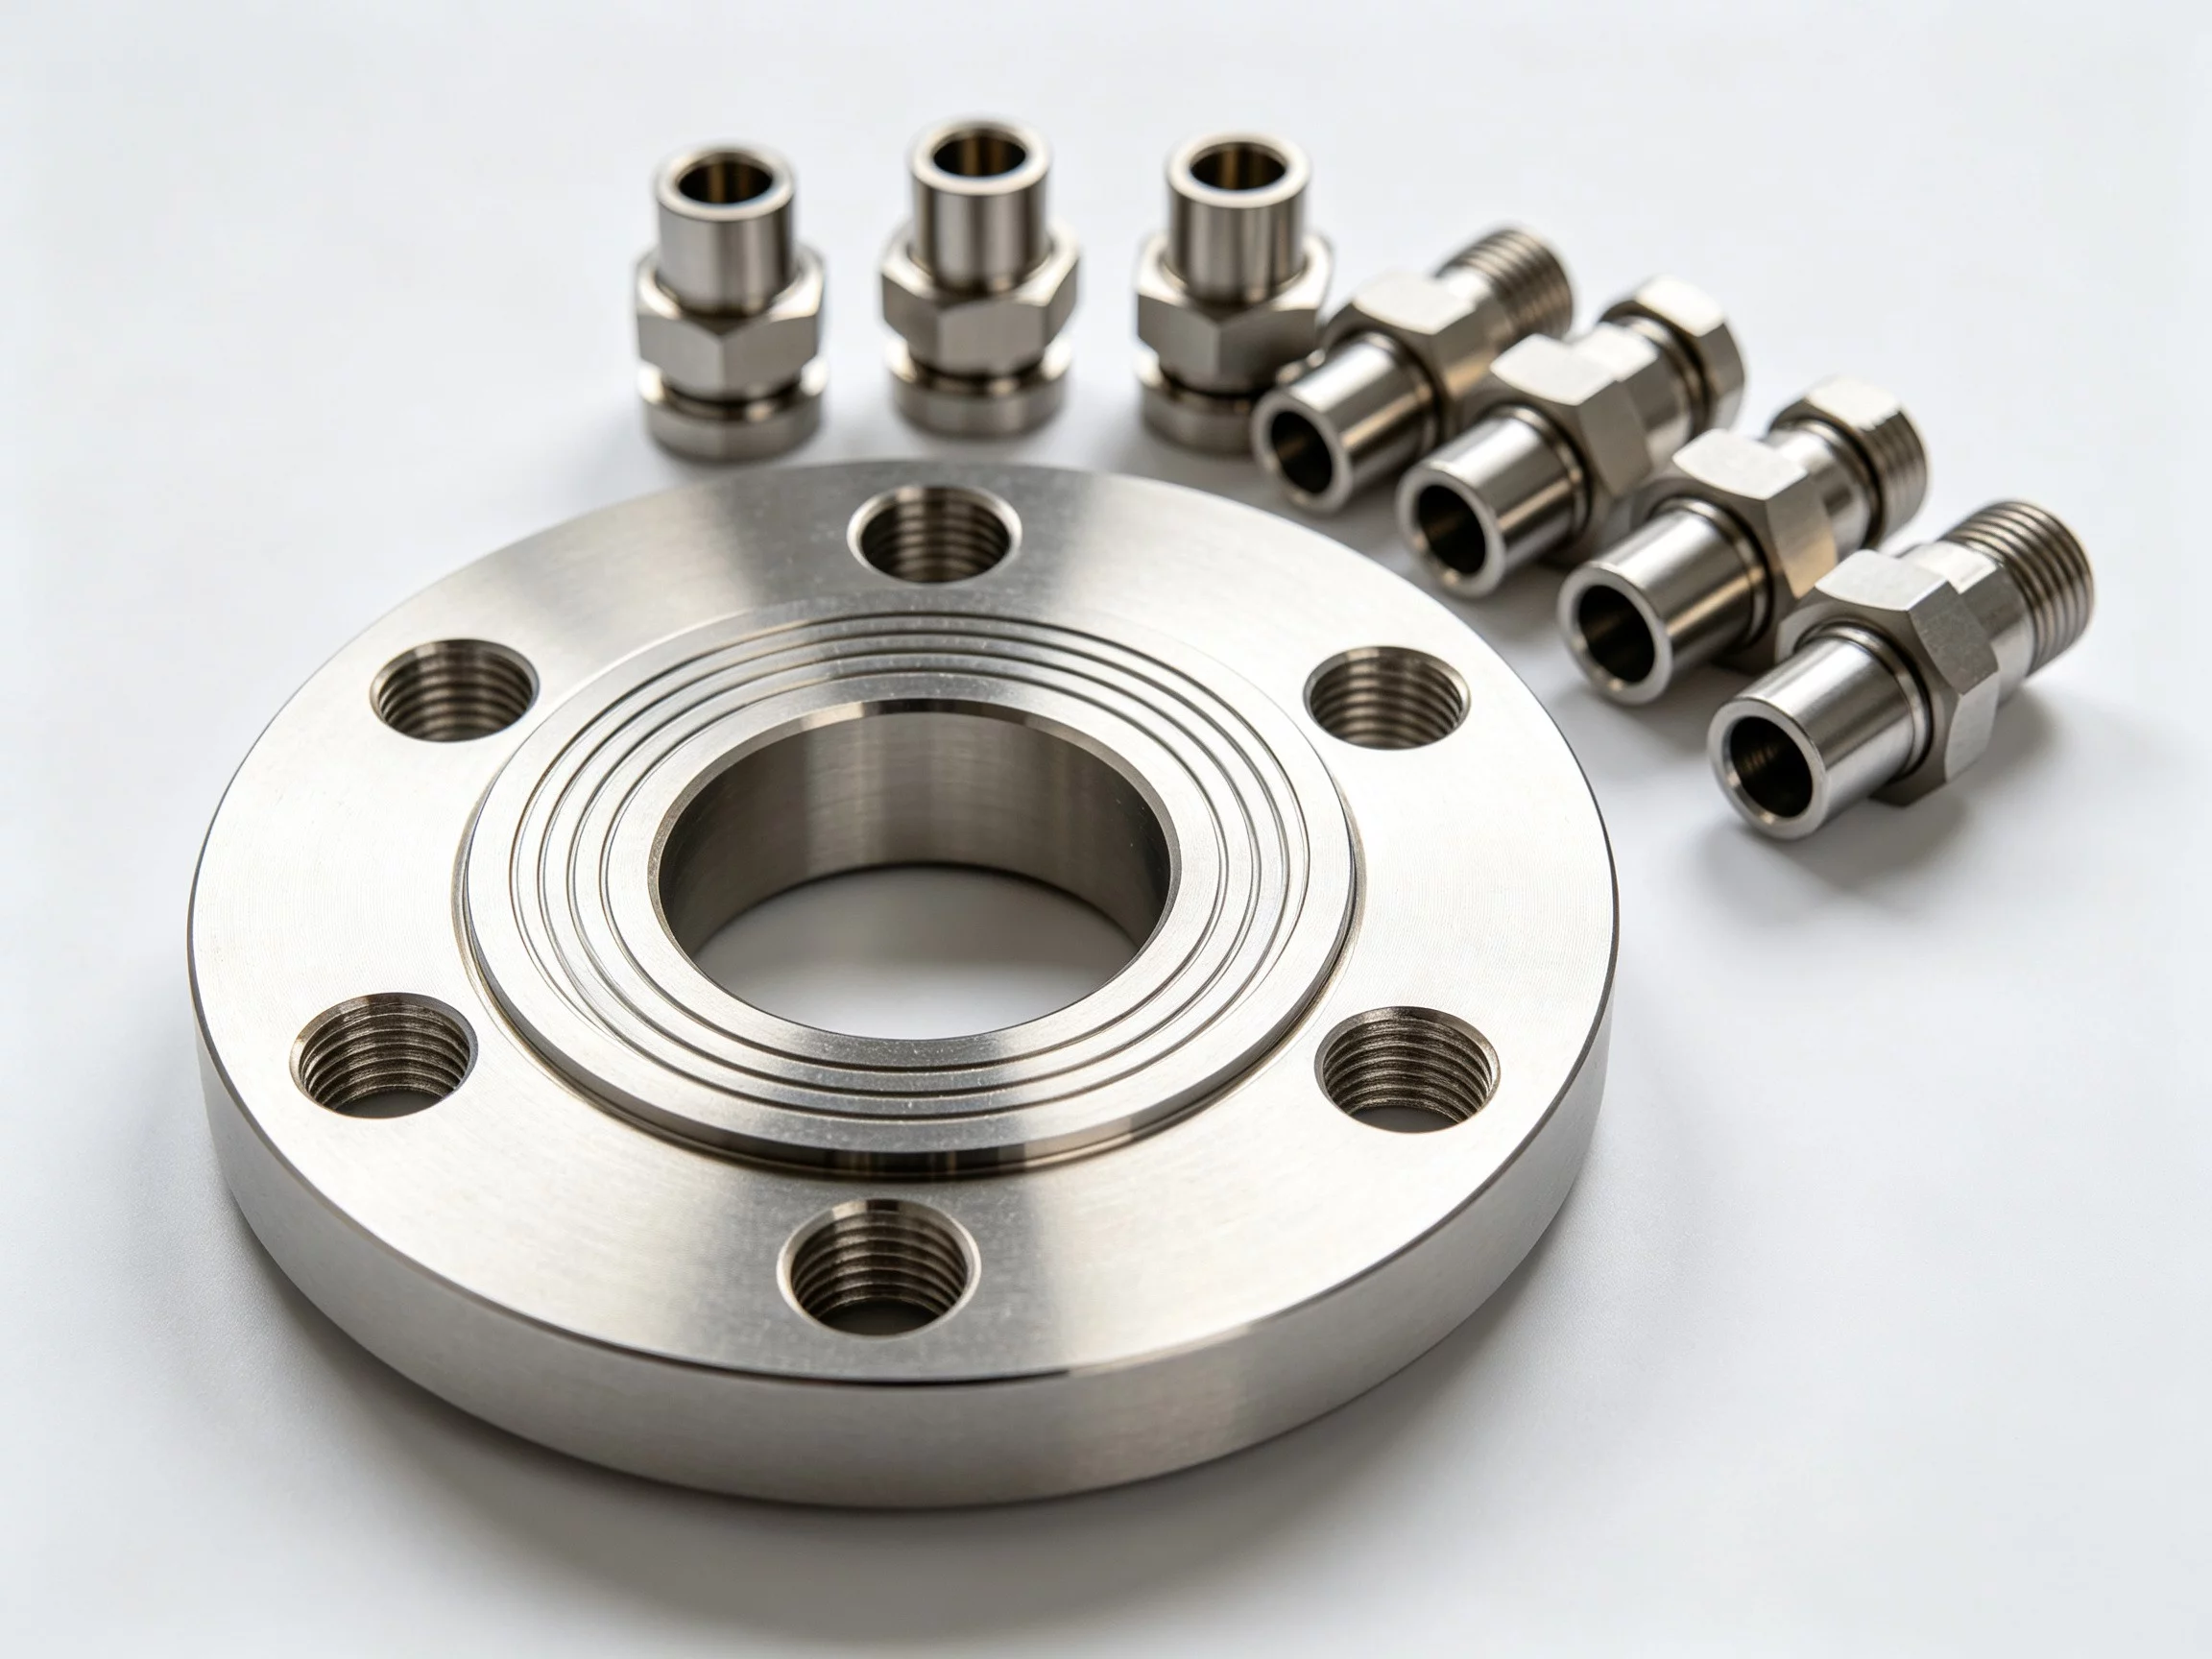
起源:1940年代〜1950年代
次の技術に関する最も初期の研究は、 数値制御 1940年代初頭に米国海軍の資金提供を受けました。MITの技術者は、サーボ駆動の機械がヘリコプターのローター用ブレード向けにあらかじめ作成されたツールパスに沿って動けるかを研究しました。最初の実用NC機械は、1952年頃にMITのサーボ機構研究所に登場しました。
これらの初期システムは、穿孔テープから命令を読み取りました。各孔は座標または工具交換を符号化していました。作業者は依然として、装着、位置合わせ、および物理的な段取りのほとんどを担当していました。機械は繰り返しの切削誤差を減らしましたが、プログラミング層は煩雑で柔軟性に欠けていました。
デジタル制御の台頭(1960年代〜1970年代)
アナログ制御からデジタル制御への移行は、1960年代後半に起こりました。 マイクロプロセッサベースのコントローラ は油圧およびリレーロジックに取って代わりました。この変化により、GコードおよびMコードのプログラミングが、異なる工作機械メーカー間で標準化されるようになりました。
デジタルコントローラは、先読み補間も可能にしました。機械は次の数移動を予測し、コーナー通過時に送り速度を調整できるようになり、工具のたわみが減少しました。1970年代中期までに、新しい旋盤とフライス盤のほとんどは、デジタルコントローラを標準装備として販売されるようになりました。
その10年間には、最初の商用3軸 CNC工作機械 が小規模工場にも手頃な価格で導入されました。その結果、 自動化された機械加工 数量と一貫性。
マイクロプロセッサと現代(1980年代〜1990年代)
1980年代には、小型で低コストのプロセッサがすべての制御盤に搭載されるようになりました。サイクルタイムは短縮されました。ポストプロセッサソフトウェアは、Gコードを手書きすることなく、CAD形状をツールパスに変換する実用的なツールになりました。
1990年代までに、3軸ガントリフライス盤と複合旋盤は生産現場で一般的になりました。30以上のステーションを備えた工具交換装置は、アイドル時間を削減しました。 CNC プログラミング は、穿孔テープから工場ネットワーク上で共有されるコンピュータファイルへと移行しました。
主軸回転数が10,000 RPMを超えるにつれて、表面仕上げ能力が向上しました。これにより、アルミニウムおよび複合材ワークピース向けの高速切削戦略が可能になりました。
21世紀の進歩:5軸、自動化、適応制御
2000年以降、支配的な傾向は多軸協調です。 5-axis CNC 機械加工 センタはワークピースの向きを変えることができ、1回の段取りで複数の面を加工できます。これにより、治具の段取り時間が短縮され、複雑な航空宇宙および医療部品の幾何精度が向上します。
自動化された材料ハンドリング—チャック、パレットチェンジャー、ロボットアーム統合—により、現在では夜間の無人運転が可能です。適応制御は、機械上での測定を用いて部品形状をリアルタイムで検証し、熱変位を補正します。

積層・除去ハイブリッド機も登場しましたが、依然としてニッチです。より重要な点は、現代のコントローラが加工領域全体を、一連の独立した軸ではなく、連続的でプログラム可能な空間として扱うことです。
CNCの世代一覧
The table shows a clear progression: each generation added either axis count, intelligence,or automation depth. When evaluating a quote, ask which generation of controller and spindle a shop actually runs. A “CNC” label alone does not tell you the capability.
YPMFGは、3軸および5軸プラットフォームにまたがる混成設備を維持しています。これにより、過剰な仕様にすることなく形状に合った機械を選定でき、 CNC加工 サービス 価格を部品の実際の複雑さに合わせることができます。
CNCの歴史が今日の調達判断にどう役立つか
この変遷を理解すると、仕様書の読み方が変わります。実用的なポイントをいくつか挙げます:
軸数はブランド名よりも重要です。 適切にプログラムされた3軸フライス盤は、単純な角柱形状の部品では、不適切に設定された5軸軸加工機 機を上回ることがあります。
コントローラの世代はサイクルタイムに影響します。 先読みの深さと適応送りオーバーライドは、新しいファームウェアの機能です。古い制御装置は、厳しい内側Rの処理に苦労する場合があります。
自動化レベルが現場時間を決定します。 パレットチェンジャーとプローブを備えた機械は無人運転が可能ですが、備えていない機械はジョブごとにオペレータが必要です。
材料への対応能力は主軸回転数とともに進化しました。 部品にチタンまたはインコネルを使用する場合は、その工場が十分なクーラント圧力で高回転主軸を運用していることを確認してください。
これらの要因により、同じ図面に対する2つの見積もりが30〜50%異なることがあります。その差は通常、機械の世代、作業者の技能、および工場が検証工程に投資しているかどうかに起因します。 技術評価 切削前に。
CNCの歴史に関するよくある質問
When was the first CNC工作機械 built?
最初の実用NC機械は1952年にMITで稼働し、米国海軍のヘリコプターブレードプロジェクト向けに製作されました。穿孔テープと3軸ガントリを使用していました。
1970年代にNCとCNCの間で何が変わりましたか?
マイクロプロセッサの導入により、アナログサーボループがデジタルロジックに置き換えられました。これにより、プログラムの保存、ツールパスの編集、メーカー間でのGコードの標準化が可能になりました。
CNCの歴史は単発の試作品に関係しますか?
Yes. A one-off part still benefits from adaptive probing and 5-axis orientation if the geometry is complex. You do not need high volume to justify advanced capability; 必要なのは the right access to it.
Can older CNC工作機械s still produce tight tolerances?
適切に保守され、プログラムが熱膨張を考慮していれば、通常±0.01 mmまで可能です。ただし、段取り時間とプローブの可用性は新しいプラットフォームに劣ります。
CNCの歴史は現在の価格モデルをどのように形成しましたか?
Automation and multi-axis capability increase fixed costs per machine. Shops pass that through as higher per-part rates for complex geometries. Simpler parts still route to 3-軸加工機s where per-part cost remains lower.
部品に適したCNC加工能力の選び方
80年にわたる CNCの歴史 が教える教訓は単純です。能力は万能ではありません。機械加工された自動車用ブラケットとタービンブレードは、まったく異なる機械の世代、軸数、仕上げ戦略を必要とします。
選択肢を比較検討している場合は、まず形状と公差の累積から始めてください。次に、過剰な段取り時間なしでそれを処理できる機械クラスを確認してください。YPMFGのエンジニアリングチームは、図面を確認し、適切な軸構成を提案し、生産に着手する前に材料やDFMの問題を指摘できます。
迅速な見積もりのために仕様をお送りいただくか、 技術評価目標公差、材料グレード、年間数量を添えて見積もりをご依頼ください。目的は、機械の世代を部品に合わせることであり、現場で最も高価な選択肢に安易に既定することではありません。






